



50 años de formación en analizadores de proceso: 5 lecciones clave reveladas
Las 5 revelaciones más comunes en la formación de sistemas de muestreo para analizadores
Tony Waters, experto en sistemas de muestreo, instructor
Un sistema de muestreo para analizador de proceso es uno de los sistemas más desafiantes en su planta. No solo es difícil de diseñar, sino también de operar con precisión. Un pequeño ajuste aquí puede requerir uno mayor en otra parte. No es de extrañar que Swagelok reciba muchas preguntas y alumnos atentos en sus cursos de formación PASS (Process Analyzer Sampling System). En mis 50 años enseñando, he observado muchos momentos de "eureka" en los estudiantes. Aquí están los cinco principales:
"El retardo temporal suele ser mayor de lo que esperaba"
La mayoría de los alumnos no consideran la importancia de abordar el retardo en un sistema de instrumentación analítica y se asombran de lo tardías que pueden ser algunas mediciones. El estándar de la industria es alrededor de un minuto para el tiempo de respuesta —desde la toma de la muestra hasta la lectura. Este breve plazo proporciona lecturas casi en tiempo real, permitiendo ajustes inmediatos y minimizando producto desperdiciado.
Sin embargo, en algunos casos el tiempo para obtener una lectura puede ser extenso —incluso cuando el analizador está a solo unos pies del punto de toma. Estos retardos se vuelven problemáticos cuando superan las expectativas del diseñador. Una estimación inexacta o una suposición errónea sobre el retardo puede resultar en un control de proceso inadecuado.
La única forma de reducir el retardo es ajustando el diseño del sistema. En nuestros cursos hacemos un ejercicio práctico calculando el retardo en un sistema típico. El diseño inicial tiene un retardo enorme de más de cinco horas, pero tras rápidas modificaciones lo reducimos al estándar de un minuto. Los alumnos quedan asombrados y aplican lo aprendido en sus instalaciones.
"Mi muestra puede no ser representativa de las condiciones del proceso"
El retardo es crítico porque afecta la "representatividad" de la lectura: qué tan bien refleja la muestra el fluido en la tubería en el momento de la lectura. Por ejemplo, un sistema con retardo de cinco horas: si ocurre una lectura negativa, el operador corrige el problema y cree que está resuelto, pero no sabe que la lectura tenía más de cinco horas de retraso. Durante ese tiempo, mucho producto inferior ya pudo haber sido enviado al cliente.
Incluso con una toma correcta y retardo limitado, la muestra puede volverse no representativa por el diseño del sistema. Ramales muertos o espacios muertos pueden atrapar muestras antiguas que se mezclan con la nueva, creando una muestra mixta que no refleja las condiciones reales.
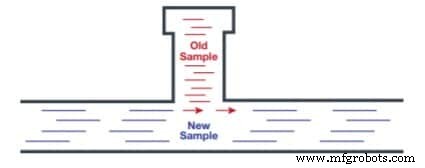
La muestra también puede contaminarse por fugas —no del sistema, sino del aire ambiente hacia el sistema. Por ejemplo, oxígeno puede filtrarse en un sistema con 100 % nitrógeno a 100 psia porque la presión parcial de oxígeno fuera es mayor. Esto se soluciona aumentando la presión parcial del sistema para evitar contaminación accidental.
"Debo prestar más atención a mis coalescedores"
En la formación de acondicionamiento, muchos creen que un coalescedor separa y elimina líquidos de una muestra de gas. Eso es cierto solo para líquidos en forma de aerosol. El aerosol está presente en muchas muestras de gas porque dispositivos de aceleración como ciclones o separadores por gravedad no logran separar las gotas. Un coalescedor permite que las gotitas pequeñas se unan en gotas mayores que se separan fácilmente por gravedad.
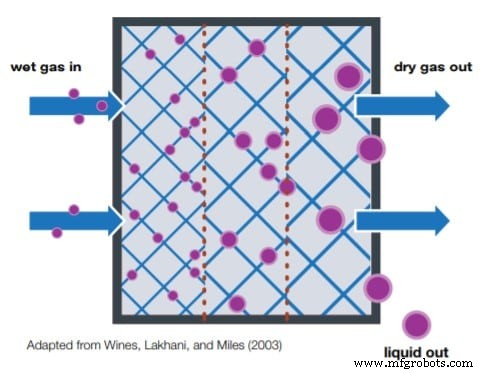
Los alumnos se sorprenden al aprender dos condiciones que vuelven ineficaz al coalescedor. Primero, líquido libre (no aerosol) fluye a través sin apenas separación por el tamaño masivo de las gotas. Segundo, si el caudal es demasiado alto, las gotitas finas de aerosol son empujadas a través de los elementos y no se eliminan. Ambos casos aumentan la llegada de aerosol al analizador, reduciendo la fiabilidad.
"Vaporizar un líquido puede ser problemático"
Muchos creen que vaporizar una muestra líquida es fácil, pero mucho puede salir mal. El objetivo es convertir el líquido en vapor instantáneamente reduciendo su presión rápidamente. Sin embargo, se puede crear inadvertidamente una muestra fraccionada mediante combinación de vaporización y evaporación. Una vez fraccionada, ya no sirve para análisis.
En ese escenario, las moléculas de gas más ligeras se evaporan primero y llegan al analizador, mientras las más pesadas permanecen en fase líquida. La muestra que llega ya no representa el producto tomado de la línea. Entender la vaporización y cómo gestionarla previene este problema.
"La condensación es un reto, pero solucionarla es simple"
La condensación es quizás el problema más común con muestras de gas. Los alumnos se sorprenden de lo rápido que se enfrían los gases (y lo lento que lo hacen los líquidos). Pero también se alegran al saber que es fácil predecir cuándo ocurrirá y qué temperatura se necesita para evitarla.
Considere un sistema que reduce la presión de una muestra de gas en una estación de campo, ubicada lo más cerca posible del punto de toma. Casi todos los gases pierden calor al reducir la presión (efecto Joule-Thomson). Si la caída es minúscula, un regulador reductor simple puede bastar sin riesgo de condensación. Pero una caída significativa causa condensación por la gran pérdida de calor, especialmente si el gas está cerca de su punto de rocío.
El diseño de sistemas de muestreo es un viaje continuo de descubrimiento. Tras 50 años, sigo aprendiendo y teniendo mis propios momentos "eureka". La formación es clave para mejorar habilidades y descubrir lo que queda por aprender. Incluso en campo, usted experimentará epifanías que conducirán a lecturas más precisas y fiables.
Sobre el autor
Tony Waters es experto y consultor de Swagelok. Con más de 50 años en analizadores y sus sistemas, ha trabajado en roles de ingeniería y marketing para un fabricante, un usuario final y un integrador. Fundó tres empresas para servicios especializados en analizadores y es experto en su aplicación en refinerías y plantas químicas.
Tecnología Industrial
- Mobius Institute gana premios Producto del Año de Plant Engineering por iLearnReliability e iVibe
- Principales tipos de sistemas de transporte para manipulación eficiente de materiales
- Maximiza la Eficiencia: Consejos de Expertos para tu Sistema de Escaneo en Almacén
- Técnicas Esenciales de Acabado para Componentes Mecanizados de Precisión – Parte 2
- Los principales errores de diseño de PCB explicados: Análisis completo
- Top 6 Técnicas de Mecanizado CNC de Precisión que Todo Fabricante Debe Conocer
- Principales causas de fallas en sistemas hidráulicos y cómo detectarlas y resolverlas
- Maquinaria Agrícola Principal: Las Herramientas Más Comunes para la Agricultura Moderna
- Diseño de Sistemas Embebidos: Pasos, Principios y Aplicaciones Reales
- Aplicaciones industriales clave de la aleación A286: Alta resistencia y resistencia a la corrosión
- Metales clave que hacen que los aviones modernos sean fuertes, ligeros y fiables