



Tres principios esenciales para diseñar PCB HDI de alta calidad
HDI, siglas de High Density Interconnection (Interconexión de Alta Densidad), es un tipo de tecnología de placa de circuito impreso que comenzó a desarrollarse a finales del siglo XX. Para placas PCB tradicionales, se utiliza taladro mecánico, con desventajas incluyendo alto coste con diámetro de 0,15 mm y dificultad de mejora como resultado de la influencia de la herramienta de taladro. Sin embargo, para PCB HDI, se utiliza taladro láser y tan pronto como se introdujo, recibió gran popularidad. Las placas HDI también se llaman placas láser cuyo diámetro es normalmente en el rango de 3,0-6,0 mil (0,076-0,152 mm) y ancho de pista 3,0-4,0 mil (0,076-0,10 mm), lo que resulta en que el tamaño del pad puede reducirse drásticamente para que más layout pueda organizarse en cada área unitaria. La tecnología HDI adapta e impulsa el desarrollo de la industria PCB y ahora las placas de circuito HDI se han aplicado masivamente en todo tipo de dispositivos.
En términos de diseño de placa, comparado con PCB ordinarios, la diferencia esencial es que los PCB HDI obtienen interconexiones a través de agujeros ciegos y enterrados en lugar de agujeros pasantes. Además, se usan ancho de pista más fino y espaciado menor en el diseño de PCB HDI para que el espacio para layout y pistas pueda aprovecharse plenamente. Por tanto, los novatos en diseño HDI deben saber cómo organizar el espacio de componentes, cómo cambiar aplicaciones de agujeros ciegos, enterrados y pasantes, y cómo distribuir espacio para líneas de señal. No obstante, el primer y más importante trabajo es entender los parámetros de proceso correspondientes en el proceso de manufactura de PCB HDI.
Proceso de Manufactura
• Diámetro (Aperture)
La relación de aspecto del diámetro debe considerarse en diseño de agujeros pasantes y ciegos/enterrados. Para taladro mecánico tradicional usado por PCB ordinarios, el diámetro de agujero pasante debería ser más de 0,15 mm y la relación espesor-diámetro de la placa más de 8:1 (en algunas circunstancias especiales, este parámetro puede ser 12:1 o más). Sin embargo, para taladro láser, el diámetro del agujero láser debería estar en el rango de 3 a 6 mil, de los cuales 4 mil es recomendado y la relación profundidad-diámetro del agujero de plateado debería ser 1:1 como máximo.
Cuanto más gruesa es la placa, menor es el diámetro. En el proceso de plateado, es difícil que la solución química entre en la profundidad de los agujeros taladrados. Aunque los dispositivos de plateado de circuito presionan la solución al centro de los agujeros taladrados por medio de oscilación o presión, el gradiente de concentración hace que el plateado central sea relativamente delgado, lo que resulta en ligera apertura de circuito en capas de agujeros taladrados. Lo peor es que cuando el voltaje aumenta o las placas sufren impacto en entorno severo, los defectos se vuelven más obvios, lo que finalmente causará rotura de circuito y fallo de la placa. Por tanto, los diseñadores de PCB deben conocer plenamente las capacidades técnicas de los fabricantes de PCB de antemano, o se añadirán dificultades de fabricación, aumentará la tasa de desecho o incluso fallo de fabricación.
• Apilado (Stack)
El apilado de capas de PCB HDI puede clasificarse basado en el orden de capas con agujeros ciegos. Aquí hay algunas categorías típicas:
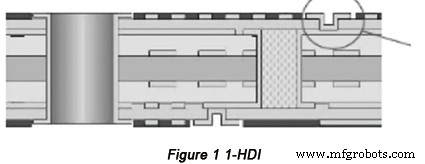
a. 1-HDI (con agujeros enterrados). La siguiente figura muestra la estructura de 1-HDI con agujeros enterrados: agujero ciego 1-2, agujero ciego 6-5, agujero enterrado 2-5, agujero pasante 1-6.
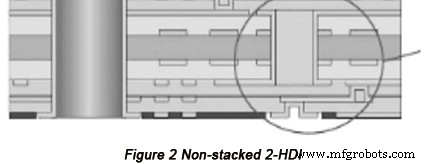
b. 2-HDI no apilado (con agujeros enterrados). La siguiente figura muestra la estructura de 2-HDI no apilado con agujeros enterrados: agujero ciego 1-2 (no apilado), agujero ciego 2-3 (no apilado), agujero ciego 8-7 (no apilado), agujero ciego 7-6 (no apilado), agujero enterrado 3-6, agujero pasante 1-8.
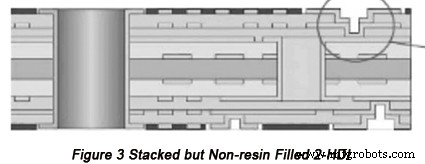
c. 2-HDI apilado pero sin relleno de resina. La figura 3 muestra la estructura de 2-HDI apilado pero sin relleno de resina: agujero ciego 1-2 (apilado), agujero ciego 2-3 (apilado), agujero ciego 8-7 (apilado), agujero ciego 7-6 (apilado), agujero enterrado 3-6, agujero pasante 1-8.
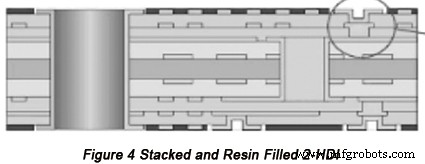
d. 2-HDI apilado y relleno de resina. La figura 4 muestra la estructura de 2-HDI apilado y relleno de resina: agujero ciego 1-2 (apilado), agujero ciego 2-3 (apilado y relleno de resina), agujero ciego 8-7 (apilado), agujero ciego 7-6 (apilado y relleno de resina), agujero enterrado 3-6, agujero pasante 1-8.
Las placas suelen verse influenciadas por presión y temperatura en el proceso de apilado tras lo cual aún hay tensión en las placas. Si las placas apiladas son asimétricas, es decir, la distribución de tensión en ambos lados de la placa es no uniforme, se formará deformación unilateral, disminuyendo drásticamente el rendimiento de la placa. Por tanto, los diseñadores deben evitar diseños de apilado asimétricos y debe considerarse la distribución de agujeros ciegos/enterrados.
• Flujo de proceso (Process flow)
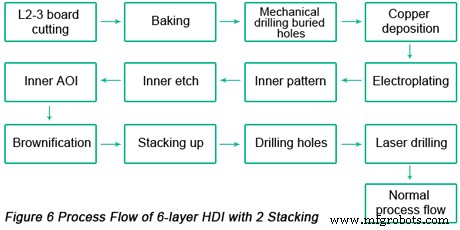
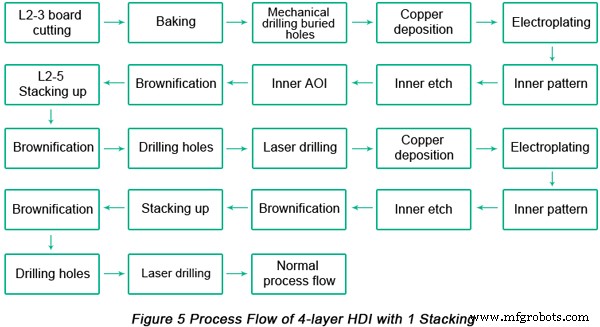
El flujo de proceso se discutirá con HDI de 4 capas con 1 apilado y HDI de 6 capas con 2 apilados como ejemplos.
a. HDI de 4 capas con 1 apilado. La siguiente figura muestra el flujo de proceso de HDI de 4 capas con 1 apilado.
El flujo de proceso de HDI de 4 capas es bastante similar al de un PCB ordinario excepto la secuencia de taladrado de agujeros. Primero viene taladro mecánico de agujeros enterrados de capa 2-3, luego taladro pasante mecánico de capa 1-4, luego agujeros ciegos 1-2 y 4-3.
Si los diseñadores taladran directamente agujero 1-3 o 4-2 sin conversión 2-3 solo basado en requisito de diseño o rendimiento, este diseño traerá dificultades extremas a la fabricación, llevando a aumento de coste de producción y tasa de desecho. Por tanto, al elegir método de agujeros pasantes, la técnica actual y requisito de fabricación deben considerarse.
b. HDI de 6 capas con 2 apilados. La figura 6 muestra el flujo de proceso de HDI de 6 capas con 2 apilados.
El flujo de proceso de HDI de 6 capas con 2 apilados es similar al de un PCB ordinario excepto la secuencia de taladrado de agujeros. Primero viene taladro mecánico de agujeros enterrados en capa 3-4, luego taladro de agujero enterrado en capa 2-5, luego agujeros ciegos en capa 2-3 y 5-4, luego agujeros pasantes en 1-6 y por último vienen taladrado de agujeros ciegos 1-2 y 6-5.
El taladro láser se usa en agujeros ciegos en placas HDI y la alta temperatura en el proceso de taladro láser cauteriza la pared del agujero, generando botón de coque que se absorbe en la pared del agujero. Mientras tanto, la cauterización a alta temperatura hará que el cobre en la segunda capa se oxide. Por tanto, después del taladro láser, se debe implementar pre-operación antes del electroplateado. Porque el diámetro de agujeros ciegos es relativamente pequeño, es difícil eliminar el botón de coque. Para 2-HDI, plateado y relleno profesional de agujeros ciegos debe requerirse, lo que aumenta sustancialmente el coste.
Lo peor, el flujo de proceso de HDI de 6 capas con 2 apilados necesita algunos contrapuntos para que los errores de contrapunto acumulados aumenten, y la tasa de desecho del producto aumentará. Por tanto, 2-HDI no se aconseja excepto para productos extremadamente avanzados.
Layout
El layout de componentes en placas HDI usualmente tiene tal alta densidad que es necesario asegurar instalabilidad, soldabilidad y mantenibilidad posteriores. El espaciado entre componentes puede determinarse basado en la siguiente tabla.
| Componentes en HDI | Espaciado |
| SOP ordinario y PIN de otros componentes | >40 mil |
| BGA y PIN de otros componentes | >80 mil |
| PIN en componentes ordinarios | >20 mil |
Los parámetros listados en la Tabla 1 son valores límite que cumplen demandas ordinarias de soldadura. En producción real, con consideración de instalabilidad y mantenibilidad, el espaciado debería ampliarse lo máximo posible dentro del espacio para permitir fácil ensamblaje, reelaboración y soldadura.
Hay otros aspectos que deben considerarse en términos de layout:
• Las partes RF/analógico/conversión analógico-digital/digital deben dividirse estrictamente en espacio. El espaciado entre ellas debe ampliarse sin importar si están en el mismo lado o lados diferentes.
• El layout del mismo módulo debe organizarse en el mismo lado para reducir el área de taladrado o cambio de capa. Así en el proceso de layout, los circuitos clave deben determinarse y según el nivel de significancia de señales, deben organizarse alrededor de componentes clave.
• Señales de alta potencia deben organizarse lejos de otras señales.
Ruteo (Track)
Algunos elementos deben considerarse en el proceso de ruteo incluyendo ancho de línea mínimo, control de espaciado seguro y uniformidad de ruteo. Si el espaciado es demasiado corto, puede causarse película de clipping en el proceso de película seca interna. El residuo de película causará cortocircuito. Si el ancho de línea es demasiado pequeño, la película tiene tan débil absorción que se causará circuito abierto. La no uniformidad de circuito llevará a no uniformidad de distribución de espesor de cobre y velocidad de flujo de resina en diferentes puntos. Por tanto, la no uniformidad de ruteo y cobre debe notarse en el proceso de diseño.
Hay otros aspectos que deben considerarse en términos de ruteo:
• Componentes en capas Top y Bottom tienen efecto de aislamiento relativamente bueno, así que el crosstalk mutuo entre señales de capa interna debe disminuirse.
• Para señales importantes en áreas RF y analógicas, camino de reflujo tierra-a-tierra corto debe asegurarse alrededor de cada señal.
• Agujeros ciegos sin interferencia de conexión física no deben añadirse al área de ruteo de señales importantes para evitar interferencia mutua pero agujeros ciegos pertenecientes a red de tierra sí pueden.
• Debido al espacio limitado para ruteo, es primero y principal para el espacio de ruteo de señales importantes y señales con requisitos de impedancia.
• Bajo la premisa de la capacidad de potencia para cumplir corriente, pavimento monolítico debe evitarse para reducir interferencia a otras señales.
• Si la calidad de señal viene primero, agujeros ciegos pueden taladrarse directamente en el pad. Para área BGA, agujeros ciegos y pad pueden mantenerse tangentes para evitar influencia a soldadura BGA.
• Agujeros ciegos/enterrados son peores que agujeros pasantes en términos de continuidad. Por tanto, para señales con requisito de impedancia, longitudes de pista entre pad y agujeros ciegos, agujeros ciegos y enterrados deben acortarse y superficies superior e inferior de señales deben ser completas.
En conclusión, en el proceso de diseño de placas HDI, la fabricabilidad compleja debe considerarse plenamente de antemano. Los parámetros de proceso de PCB regulares han sido familiares para la mayoría de diseñadores mientras que novatos en diseño HDI deben conocer la especificación de PCB HDI de fabricantes de circuitos personalizados para asegurar sus proyectos.
Contacte a PCBCart para una Cotización de Fabricación HDI PCB Personalizada
PCBCart tiene más de una década de experiencia en manufactura y ensamblaje de PCB HDI. Tenemos todo lo necesario para llevar su diseño de circuito de interconexión de alta densidad a placas de circuito totalmente funcionales de manera profesional pero rentable. ¿Acaba de terminar su diseño de PCB HDI? Contáctenos en esta página para obtener una cotización personalizada de su fabricación de PCB HDI. ¡No le cuesta nada obtener el precio del PCB!
Recursos Útiles
• Algo que Debe Saber sobre HDI
• Elementos Importantes que No Sabe sobre Vías Enterradas y Ciegas en PCB HDI Flex-Rígido
• Cómo Evaluar un Fabricante de PCB HDI Automotriz
• Servicio de Fabricación HDI PCB de Alta Tecnología de PCBCart
Tecnología Industrial
- 4 Estrategias Comprobadas para Lead Scoring B2B Preciso
- Optimización de la gestión térmica: Diseño avanzado de PCB con disipador de calor
- Garantizando la Integridad de Señal en Diseño PCB de Alta Velocidad
- PCB Libres de Halógenos: Por Qué Sus Placas de Circuito Deben Ser Seguras y Ecológicas
- Directrices Profesionales de Panelización de PCB para Fabricación Eficiente
- Dominando los Refuerzos de PCB: Guía Completa para PCB Flexibles
- Entendiendo los Tipos de Agujeros en PCB: Diseño, Funciones y Mejores Prácticas
- Entendiendo el Jump Scoring en PCB: La Técnica de V-Scoring para Ensamblaje Eficiente
- Cómo elegir el grosor de PCB adecuado: estándares, diseño y factores de fabricación
- Domina el Diseño de PCB: Guía Paso a Paso con Ilustraciones Pictóricas
- Directrices esenciales para diseñar textos de leyenda (silkscreen) claros en PCB