



Cómo minimizar tolerancias no deseadas en mecanizado CNC
Con el desarrollo de la tecnología CNC, el mecanizado CNC necesita ser más fino, mientras que la tolerancia indeseable aún existe en el proceso de mecanizado. ¿Cómo evitamos la tolerancia indeseable en la mayor medida? El siguiente pasaje podría resolver el problema.
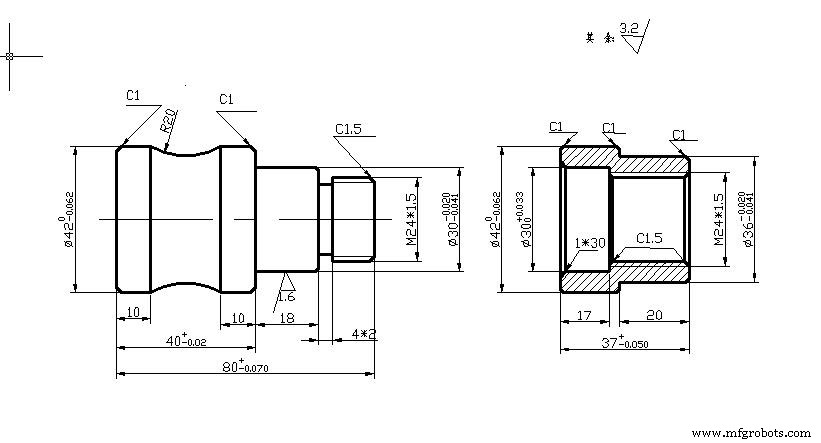
En el mecanizado CNC, el término tolerancia se usa usualmente en dos contextos diferentes: uno es máquinas CNC y otro es diseño para mecanizado CNC.
En una máquina CNC, la tolerancia es el certificado de precisión dimensional que una máquina puede alcanzar al mecanizar una pieza. Y la certificación puede ser altamente precisa para una máquina CNC porque sus piezas de mecanizado pueden alcanzar una precisión de ± 0.0025mm, que es solo un cuarto del tamaño de un cabello humano. Mientras que las tolerancias de diferentes máquinas CNC suben y bajan, usualmente es especificada por fabricantes, por ejemplo, 0.02mm es una tolerancia promedio típica, mientras que los proveedores la especificarían a través de requisitos de clientes.
La tolerancia es el rango aceptable de variación de la dimensión de una pieza en diseño y fabricación, con la condición de que las funciones de todas las piezas no se vean afectadas. Diferente de la tolerancia en mecanizado CNC de precisión normal, los diseñadores la determinan a través de la función, ajuste y forma de la pieza, que son las claves esenciales para componentes que se acoplan o interfieren. Por ejemplo, comparado con el pomo de una puerta, las piezas de un motor eléctrico necesitarían tener una tolerancia más alta. Esto es porque este último tiene muchas características que se acoplan con otros componentes. La tolerancia siempre se representa por el número marcado escrito junto a la dimensión a la que se aplica.
| Rango de dimensión lineal | f (fino) | m (medio) | c (grueso) | v (muy grueso) |
|---|---|---|---|---|
| 0.5 hasta 3 | ±0.05 | ±0.1 | ±0.2 | — |
| más de 3 hasta 6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| más de 6 hasta 30 | ±0.1 | ±0.2 | ±0.5 | ±1.0 |
| más de 30 hasta 120 | ±0.1 | ±0.3 | ±0.8 | ±1.5 |
| más de 120 hasta 400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
| más de 400 hasta 1000 | ±0.3 | ±0.8 | ±2.0 | ±4.0 |
| más de 1000 hasta 2000 | ±0.5 | ±1.2 | ±3.0 | ±6.0 |
| más de 2000 hasta 4000 | — | ±2.0 | ±4.0 | ±8.0 |
La tolerancia estándar aceptable en mecanizado CNC
Las tolerancias generales pueden definirse para mediciones lineales o angulares, así como para chaflanes u otras partes redondeadas. Estas tolerancias especifican tolerancias estándar para 4 clases diferentes basadas en su rango para una dimensión de pieza.
Estas clases se organizan en una tabla que separa los diferentes límites de tolerancia como muy grueso (v), grueso (c), medio (m) y fino (f).
El rango para cada límite de tolerancia para un soporte de dimensión particular se basa en Estándares Internacionales (EN 20286, JIS B 0401, ISO 286, ISO 1829, ISO 2768, ANSI B4.1, ANSI B4.2).
¿Qué causa la tolerancia durante el mecanizado CNC?
Aquí hay 7 factores que concluyo que podrían causar tolerancia CNC:
1. Error de programación
Este error se genera principalmente en el proceso de software de programación CNC, que pertenece a un tipo de error de interpolación, es decir, un error generado cuando el contorno de la pieza se aproxima usando una línea recta o un segmento de arco, que juega un papel importante en la precisión de mecanizado de la pieza. Entre los factores influyentes, esta es una razón muy importante.
2. Error de arco de punta de herramienta
En el proceso de corte de agujero interior, cuando la operación se lleva al círculo exterior, el arco de punta de herramienta usualmente no afecta el tamaño y forma, pero cuando se procesa superficie cónica o arco, el arco de punta de herramienta lo afectará, generalmente llevando a sobrecorte o subcorte.
3. Error de medición
Este error usualmente es afectado por la precisión de medición de la herramienta de medición, y también puede tener cierto impacto porque el medidor no usa el método de operación correcto para medir, y el tamaño medido usualmente se desvía.
4. Error por desgaste de herramienta
Cuando la máquina herramienta CNC trabaja continuamente, el material de las piezas a procesar y la herramienta misma están en un ambiente de alta temperatura y alta presión, y la punta de la herramienta generalmente sufre mucho desgaste, lo que también llevará a ciertos errores. Al principio del trabajo, la velocidad de desgaste de la punta será más rápida, y luego se volverá menor y menor hasta que finalmente haya una tendencia de aceleración gradual de nuevo.

5. Error causado por pérdida de impulso inverso
El error de la máquina herramienta CNC es causado por el juego entre las máquinas y la deformación elástica entre las partes de transmisión de la máquina herramienta.
6. Error de puesta a punto de herramienta
El proceso principal de este tipo de error está en el proceso de puesta a punto de herramienta. Cuando la herramienta empieza a moverse a la posición del punto de partida, el sistema operativo generará un cierto valor de relación de ajuste de avance, que afectará la desviación.
7. Error del sistema de máquina herramienta
El cuerpo de la máquina herramienta puede tener cierta influencia, resultando en la aparición de tolerancias de forma y posición, que usualmente no pueden ajustarse; en la unidad servo, el dispositivo de accionamiento tendrá un cierto error de posicionamiento repetido durante la operación, causado por el pulso de la máquina. El tamaño del equivalente tiene cierto impacto en el sistema, y la uniformidad y ruta de transmisión tendrán impacto en el sistema, pero los dos errores anteriores son relativamente pequeños y estables, y solo necesitan considerarse durante el mecanizado de precisión.
¿Cómo deberíamos evitar la tolerancia indeseable?
En operación real, las máquinas herramienta CNC no pueden procesar piezas sin ningún error, pero si se hacen ciertas mejoras en la operación de máquinas herramienta CNC, los errores serán controlados efectivamente dentro de un rango razonable.
Primero, antes de que las piezas sean procesadas por CNC, se debe escribir un programa de procesamiento con cierto grado de factibilidad. Generalmente hablando, hay dos métodos para escribir programas: uno es programación manual, y el otro es programación asistida por computadora.
Antes de que las piezas sean procesadas por control numérico, se debe escribir un programa de procesamiento con cierto grado de factibilidad. Generalmente hablando, hay dos métodos para escribir programas: uno es programación manual, y el otro es programación asistida por computadora.
Programación manual
La programación manual usualmente solo es aplicable a la escritura de programas de piezas simples, y generalmente no hay desviación en este enlace.
Programación asistida por computadora
La programación asistida por computadora apunta a la escritura de programas de piezas de alta demanda y complejas, pero debido a la necesidad de usar el software correspondiente para establecer el punto de cambio de herramienta y trayectoria, inevitablemente habrá algunos problemas, que requieren un nivel muy alto de modificación y ajustes. Al mismo tiempo, preste atención a si el programa tiene factibilidad extremadamente alta. Estos aspectos pueden llevar a errores. Generalmente hablando, aumentar el número de nodos puede resolver efectivamente tales problemas.
Manejo del radio de punta de herramienta
Después de completar la programación, se debe prestar atención al valor del radio de punta de herramienta. No solo se deben usar las instrucciones correspondientes en el programa, sino también medir el valor del radio de punta de herramienta que posee la máquina herramienta CNC. Después de la medición, se debe establecer la página de configuración de parámetros. Solo después de entrar en tal proceso, el valor correspondiente en el comando del programa CNC puede usarse, de lo contrario, el valor por defecto del radio de punta de herramienta en el sistema siempre es cero. Por lo tanto, debemos prestar atención al material de la herramienta usada, y a menudo verificar si la pieza y el portaherramientas están sujetos y si la longitud de la pieza que sobresale del dispositivo cumple con el estándar.
Después de eso, el trabajo que necesita hacerse es la puesta a punto de herramienta, usualmente usando corte de prueba y ajuste de herramienta. La selección de herramientas puede mejorar la calidad de procesamiento por un lado, y también promover la mejora de la eficiencia de procesamiento.
Nuestra tolerancia de mecanizado CNC
Aquí hay una tabla de tolerancia de nuestro mecanizado que puede controlar las piezas dentro de.
| Proceso | Tolerancia |
|---|---|
| Fresado CNC | ± 0.005" (metal) / ±0.010" (plástico) |
| Torneado CNC | ± 0.005" (metal) / ±0.010" (plástico) |
| Torno CNC | ± 0.005" (metal) / ±0.010" (plástico) |
| Grabado | ± 0.005" (metal) / ±0.010" (plástico) |
| Acabado superficial | 125RA |
La operación apropiada no solo puede mejorar la tolerancia CNC sino también ahorrar tiempo CNC
Comparado con máquinas herramienta ordinarias, las máquinas herramienta CNC son muy diferentes. No es factible aplicar directamente los métodos usados para gestionar máquinas herramienta ordinarias a máquinas herramienta CNC. Según la experiencia de fábricas con larga vida de servicio, generalmente, una fábrica con un gran número de máquinas herramienta CNC es mejor adoptar gestión centralizada y hacer un diseño razonable según la producción. Si las condiciones lo permiten, la computadora puede usarse para gestión integrada, y la computadora puede gestionar toda la información de trabajo de manera unificada, para que se pueda lograr el intercambio de información, lo que puede reducir enormemente el tiempo de preparación requerido para la producción, y la productividad aumentará naturalmente.
Conclusión
En todo el proceso de mecanizado, los errores son inevitables, pero si se hacen más mejoras en el método de operación de máquinas herramienta CNC, en el proceso de producción real, no importa en la producción y procesamiento de piezas de pequeños lotes, aún hay requisitos de precisión media. Tolerancias demasiado ajustadas o demasiado grandes solo aumentarán el tiempo de mecanizado.
De hecho, tolerancias únicas no son requeridas en muchas piezas CNC, mientras que sí existen tolerancias estándar usadas entre diferentes máquinas. Si no está seguro sobre las tolerancias, use los valores estándar como dimensiones. A menos que sea necesario, intente no especificar tolerancias. En JTR, puede obtener asesoramiento profesional de nuestro equipo profesional. No espere a contactarnos si tiene algún interés.
Tecnología Industrial
- 12 estrategias probadas para acelerar el crecimiento de su negocio de mecanizado CNC
- Mecanizado CNC vs Fabricación Aditiva: Elegir lo Mejor para Prototipos Metálicos
- Impulse la Eficiencia de su CNC de 5 Ejes: 4 Consejos Internos Comprobados
- Consejos esenciales pre-producción para creación de modelos CNC
- Materias Primas Esenciales para el Mecanizado CNC de Precisión
- 7 consejos expertos para crear piezas mecanizadas CNC de alta precisión
- Mecanizado CNC: La Mejor Opción para el Éxito en Prototipado Rápido
- Dominando el Mecanizado CNC: Técnicas Probadas para Precisión y Eficiencia
- Soluciones Avanzadas de Mecanizado CNC para Cerámicas
- Consejos Profesionales de Mecanizado CNC para Titanio — Aeroespacial, Automotriz y Más
- Mecanizado CNC de precisión explicado: proceso, equipos y beneficios clave