



Dominar la compensación de herramienta: G41 vs G42 para mecanizado CNC preciso
El mecanizado CNC es un gran negocio. Se estima que a partir de 2020, el mecanizado CNC es una industria de $81.95 mil millones y se espera que alcance $128.4 mil millones para 2028.
Este crecimiento está impulsado por una mayor demanda de piezas de precisión, resultado de avances tecnológicos y personalización. Sin mencionar los requisitos de sostenibilidad y estándares exigentes de industrias como aeroespacial, médica y militar.
La convergencia de tecnología y demanda del cliente por mayores tolerancias significa que los fabricantes de precisión deben utilizar plenamente cada herramienta a su disposición para cumplir expectativas. Desde seleccionar las características de resistencia del material correctas, la máquina correcta, hasta la calidad de utillaje correcta, las empresas están bajo presión para lograr mayor precisión en todas las piezas.
Y uno de esos métodos es el uso de compensación de herramienta.
¿Qué es la compensación de herramienta?
La compensación de herramienta (compensación de corte), o Compensación de Diámetro de Herramienta (CDC), permite ajustes de trayectoria programada en la máquina CNC para impartir mayor precisión y compensar características de la máquina, herramienta o material.
Al desplazar la línea central desde el eje de la herramienta al borde del cortador, el programa puede usar geometría para determinar la dirección del desplazamiento en lugar del punto central de la herramienta en el eje.
Una ventaja de este proceso es que el mismo programa puede usarse para herramientas con diferentes diámetros. También tiene la ventaja de permitir compensación por problemas como el tamaño de la herramienta, desgaste de herramienta y puede compensar la deflexión de la herramienta. Esto hace que la compensación de herramienta sea esencial para calidad, precisión y versatilidad.
La compensación de herramienta también actúa como guarda adicional para la precisión. Muchos programas CAD calcularán automáticamente las trayectorias de herramienta para piezas complejas. Aunque esto se hace con precisión con software CAD, no permite al operador usar una herramienta diferente para ahorrar tiempo en cambios de herramienta. Tampoco puede permitir compensación de desgaste de herramienta para asegurar que la pieza se corte con precisión, incluso con una herramienta ligeramente desgastada.
La compensación de herramienta usa código G de compensación de herramienta para definir el desplazamiento real a realizar. Esto puede ser compensación de diámetro de herramienta o compensación de radio de herramienta, dependiendo del corte y tamaño de la herramienta. La línea central siempre se establece basada en el radio de la herramienta - cualquier cosa menos, y la pieza sería cortada por debajo.
Pero en geometrías de pieza complejas o contornos, la forma de la herramienta y la programación pueden no cortar con la precisión requerida. Aquí es donde entra la compensación de herramienta. Si el corte es igual o menor que el radio de la herramienta, se usa el radio de la herramienta como desplazamiento. Si el tamaño de la herramienta y el corte requerido es mayor que el radio, el desplazamiento de diámetro de herramienta puede utilizar la línea central para determinar la mejor trayectoria.
¿Cuándo debería usar compensación de herramienta?
Las máquinas CNC ejecutan código G para determinar la trayectoria de herramienta para la pieza de trabajo. Pero a menudo, se necesitan ajustes ligeros para tener en cuenta la deflexión o desgaste de herramienta. La compensación de herramienta permite ajustes menores sin cambiar herramientas o reescribir código G.
Al introducir manualmente el diámetro de la herramienta en el control de la máquina, la posición de la herramienta puede recalibrarse. A menudo no hay necesidad de cambiar herramientas o reorganizarlas en el carro.
Piezas con contornos extensos o geometrías complejas son a menudo candidatas para compensación de herramienta. Un ejemplo se encuentra en la discusión de la punta de la herramienta. Porque las coordenadas del centro de la punta a menudo determinan las coordenadas de ajuste, el programa puede no reflejar las coordenadas reales del borde de corte. Si la dimensión de la pieza afecta el corte en la punta, la compensación de herramienta puede usarse.
Cómo usar la compensación de herramienta
La compensación de herramienta puede usarse en máquinas CNC programadas manualmente de forma efectiva, y es una gran manera de lograr precisión de pieza sin cambios excesivos de herramientas y otros ajustes. Sin embargo, las máquinas CNC automatizadas usan compensación de herramienta para precisión también. Usando códigos G, la compensación de herramienta puede reducir tiempo de producción, corregir errores y requerir menos fresado manual.
Las máquinas CNC leerán instrucciones de código G para determinar dónde posicionar la herramienta de corte relativa a la pieza y basada en el diámetro de la herramienta del cual obtiene el radio. De esta forma, los operadores pueden introducir el diámetro de la herramienta en lugar de calcular manualmente la compensación de radio de herramienta desde la tabla de desplazamientos, reduciendo error humano y ahorrando tiempo.
Aquí hay algunos de los códigos de ajuste:
- El código G41 permitirá compensación a la izquierda de la trayectoria de herramienta.
- El código G42 permitirá compensación a la derecha de la trayectoria de herramienta.
- Si los códigos G tienen un código de número D asociado que sigue al código G, el desplazamiento usará el diámetro. El número D le dice a la máquina qué herramienta usar, y el control de la máquina CNC calcula el desplazamiento usando el diámetro de la herramienta.
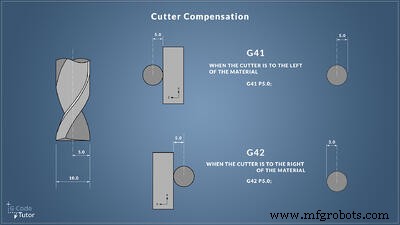 Fuente
Si no hay código, la programación usará el radio de la herramienta. Esta distinción hace posible usar una herramienta más grande para el corte requerido porque la compensación de radio de herramienta, y por tanto el desplazamiento, puede determinarse matemáticamente por la máquina CNC.
Fresado en escalada (Climb Milling)
La compensación de herramienta requerida puede depender de si la máquina usa fresado en escalada o fresado tradicional. En fresado en escalada, el corte está en la misma dirección que la alimentación del material, y la punta de la herramienta golpea la pieza en la parte superior del corte. Este método requiere menos recorte porque las virutas caen detrás del cortador. También es más eficiente en consumo de energía, y las herramientas duran hasta un 50% más.
El fresado en escalada se usa a menudo en máquinas CNC automatizadas. Aunque el retroceso es siempre una consideración, las piezas pueden trabajarse más fácilmente. Este proceso produce un mejor acabado superficial y requiere menos compensación.
Fresado convencional
La mayoría de máquinas de fresado CNC modernas usan fresado en escalada. Pero el fresado convencional puede ser requerido si la pieza requiere endurecimiento por trabajo ya que el método genera calor. También causa más desgaste de herramienta, y el cortador atrapa gran parte de las virutas cortadas y las recorta mientras se hace el trabajo.
Las máquinas CNC manuales que usan fresado convencional pueden programarse con compensación de herramienta usando una tabla de desplazamientos para abordar muchos problemas. El operador selecciona el valor de la tabla de herramientas e introduce el mismo. Esto ayuda a reducir el aspecto manual de cambiar utillaje o repaso continuo para terminar la pieza a especificación.
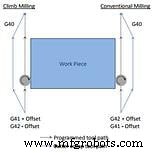 Fuente: MachMotion
Varios métodos de uso de compensación de herramienta
El tipo y propósito de la compensación de herramienta dependen de la dirección de la acción requerida. La mayoría de máquinas CNC permitirán compensación en dos ejes, los ejes X/Y o X/Z.
El radio de la herramienta de corte debe ser perpendicular al área de corte. La compensación de herramienta también puede usarse para tener en cuenta la diferencia entre una trayectoria de herramienta programada y la trayectoria real relativa al diámetro de la herramienta. En este caso, la compensación seguirá la misma trayectoria de herramienta.
Por ejemplo, supongamos que la herramienta usada es un cortador reafilado con 0.10mm de diámetro removido durante el afilado. En ese caso, la compensación volvería a trazar la trayectoria de herramienta usando el radio real y un desplazamiento positivo para compensar y remover los 0.10 mm adicionales.
La compensación de herramienta también se usa para tener en cuenta una herramienta con un diámetro mayor. La máquina CNC leerá el diámetro real de la herramienta y ajustará con un valor negativo para permitir que la herramienta de mayor diámetro haga el mismo corte usando un desplazamiento de diámetro.
La automatización y monitorización facilitan la compensación de herramienta
La compensación de herramienta es usada por máquinas automatizadas impulsadas por CNC y máquinas programadas manualmente por igual. Sin embargo, considere los factores involucrados. La máquina debe programarse con el código G41 o G42 para realizar los movimientos de ramp-on y ramp-off requeridos en la compensación. Alternativamente, el comando G40 "Apagado" debe seguir para que la compensación no ocurra donde no se necesita.
Aunque la compensación de herramienta es una herramienta poderosa para asegurar piezas de precisión, aún está abierta a error humano cuando se hace manualmente. Por ejemplo, un operador puede programar compensación usando códigos P para indicar el radio de herramienta manualmente.
Pero esto requiere conocer el radio de la herramienta, saber que está en condiciones prístinas y entender los requisitos de programación. Usando un código G41 o G42, las máquinas CNC pueden programarse para aplicar automáticamente la compensación de herramienta basada en la medición de variables. Esto ahorra tiempo y mano de obra y reduce la posibilidad de error humano en cálculos manuales usando la tabla de herramientas. Al automatizar la compensación de herramienta, las máquinas pueden completar el trabajo con más precisión.
Obtener el máximo de su utillaje
Aprovechar una solución de monitorización de herramientas puede ayudar a los fabricantes de precisión a entender y explotar mejor la vida completa de sus herramientas, prevenir tiempo de inactividad por fallo catastrófico y cambio excesivo de herramientas, y reducir significativamente piezas de desecho debido a herramientas desgastadas.
BC Machining, un fabricante de piezas metálicas fabricadas, producía tantas cantidades de desecho que se veían obligados a hacer funcionar sus máquinas al 200% de capacidad solo para alcanzar sus objetivos de producción. Sin visibilidad sobre cuándo las herramientas estaban desgastadas o a punto de romperse, BC Machining acumulaba costes significativos por producir desecho y reemplazar utillaje roto.
Para prevenir la producción de desecho y maximizar la vida de herramientas, se asociaron con MachineMetrics. Lea nuestro caso de estudio para aprender cómo BC Machining virtualmente erradicó el desecho por desgaste de herramienta, redujo significativamente sus tiempos de cambio y ahorró $72k por máquina anualmente.
Lea el caso de estudio completo.
Tecnología Industrial
- Prevención de la Deformación en Gancho J: Causas, Síntomas y Soluciones
- Rectificadoras de herramientas y cortadores pequeños: definición, usos y beneficios
- Entendiendo las rectificadoras CNC de herramientas y cortadores: funciones, usos y beneficios
- Fresado explicado: Definición, proceso y operaciones clave
- Tornos de torreta y capstan: Características, historia y aplicaciones
- Máquinas Cepilladoras Explicadas: Definición, Partes y Tipos
- Mecanizado NC: Definición, Proceso y Beneficios Clave
- Soldadura por Fricción Agitada (FSW) Explicada: Proceso, Beneficios y Aplicaciones
- Mecanizado: Definición, Procesos, Herramientas y Tecnologías Clave
- Dominando el Diseño de PCB para Internet de las Cosas: Guía Completa
- Guía experta para solución de problemas en fresas de mango: prevención de desgaste y rotura