



Dominando el Mecanizado de Largo Alcance: Estrategias para Superar Desafíos Actuales
Una serie de tendencias actuales en manufactura están magnificando la dificultad de crear barrenos de precisión y realizar operaciones de torneado con herramientas de longitud extendida. La demanda de tolerancias más ajustadas y repetibilidad infalible crece continuamente. Nuevos materiales de pieza de trabajo de alto rendimiento son más difíciles de mecanizar, aumentando el estrés dentro del sistema de mecanizado. Para ahorrar tiempo y dinero, los fabricantes están consolidando múltiples piezas en piezas de trabajo monolíticas únicas que requieren mecanizado de barrenos profundos y torneado de componentes complejos en máquinas herramienta multitarea.
Los fabricantes que buscan superar estos desafíos deben estudiar todos los elementos de sus sistemas de mecanizado y aplicar técnicas y herramientas que aseguren el éxito. Entre los elementos clave están la estabilidad de la máquina, sujeción de herramienta, sujeción de pieza de trabajo y geometría de herramienta de corte. En general, fijación sólida, tooling rígido y aplicación cuidadosa de herramienta componen la base básica para procesos de mandrinado y torneado de largo alcance precisos y productivos.
Productores de petróleo y gas, generación de energía y componentes aeroespaciales son candidatos principales para tooling y técnicas actualizadas porque regularmente lidian con piezas grandes, complejas con características que requieren el uso de herramientas de longitud extendida. Muchas de las piezas son hechas de aleaciones duras que son difíciles de mecanizar y producen así fuerzas de corte altas que generan vibración. En general, casi cualquier fabricante puede beneficiarse de mejorar productividad y reducir costos en operaciones de mandrinado de largo alcance.
DEFLEXIÓN Y VIBRACIÓN
El mandrinado profundo se distingue de otras operaciones de corte en que el filo de corte opera en el barreno a una distancia extendida de la conexión a la máquina. Las operaciones de torneado interno de largo alcance presentan condiciones similares, y ambos, operaciones de mandrinado y torneado, pueden involucrar barrenos con cortes interrumpidos, como es el caso en piezas de trabajo como carcasas de bomba o compresor. La cantidad de voladizo de herramienta resultante es dictada por la profundidad del barreno y puede resultar en deflexión de la barra de mandrinar o herramienta de torneado de longitud extendida.
La deflexión magnifica las fuerzas cambiantes en un proceso de corte y puede causar vibración y chatter que degradan calidad superficial de pieza, desgastan o rompen rápidamente herramientas de corte y dañan componentes de máquina herramienta, como husillos, y causan la necesidad de reparaciones costosas y largos períodos de inactividad. Las fuerzas variables resultan de desequilibrios de componentes de máquina, falta de rigidez del sistema o vibración simpática de elementos del sistema de mecanizado. Las presiones de corte también cambian a medida que la herramienta es cargada y descargada periódicamente mientras las virutas se forman y rompen. Efectos negativos de vibraciones de mecanizado incluyen mal acabado superficial, dimensiones de barreno inexactas, desgaste rápido de herramienta, tasas de material reducidas, costo de producción aumentado y daño a portaherramientas y máquinas herramienta.
RIGIDEZ DE MÁQUINA Y SUJECIÓN DE PIEZA DE TRABAJO
El enfoque básico para controlar vibración en operaciones de mecanizado involucra maximizar la rigidez de los elementos del sistema de mecanizado. Para restringir movimiento no deseado, una máquina herramienta debe ser construida con elementos estructurales rígidos, pesados reforzados con concreto u otro material absorbente de vibración. Rodamientos y bujes de máquina deben ser ajustados y sólidos.
Las piezas de trabajo deben ser ubicadas con precisión y sujetadas firmemente dentro de la máquina herramienta. Los fijadores deben ser diseñados con simplicidad y rigidez como preocupaciones primarias, y los sujetadores deben estar ubicados lo más cerca posible de las operaciones de corte. Desde una perspectiva de pieza de trabajo, piezas de pared delgada o soldadas y aquellas con secciones sin soporte son propensas a vibración cuando se mecanizan. Las piezas pueden ser rediseñadas para mejorar rigidez, pero tales cambios de diseño pueden agregar peso y comprometer rendimiento del producto mecanizado.
SUJECIÓN DE HERRAMIENTA
Para maximizar rigidez, una barra de mandrinar o barra de torneado debe ser tan corta como sea posible pero permanecer lo suficientemente larga para mecanizar toda la longitud del barreno o componente. El diámetro de la barra de mandrinar debe ser el más grande posible que quepa en el barreno y aún permita evacuación eficiente de virutas cortadas.
A medida que las virutas se forman y rompen, las fuerzas de corte suben y bajan. Las variaciones en fuerza se convierten en una fuente adicional de vibración que puede interactuar en simpatía con el modo natural de vibración del portaherramientas o máquina y volverse auto-sostenida o incluso aumentar. Otras fuentes de tales vibraciones incluyen herramientas desgastadas o esas que no toman una pasada lo suficientemente profunda. Estas causan inestabilidad de proceso, o resonancia que también se sincroniza con la frecuencia natural de un husillo de máquina o la herramienta para luego generar vibraciones no deseadas.
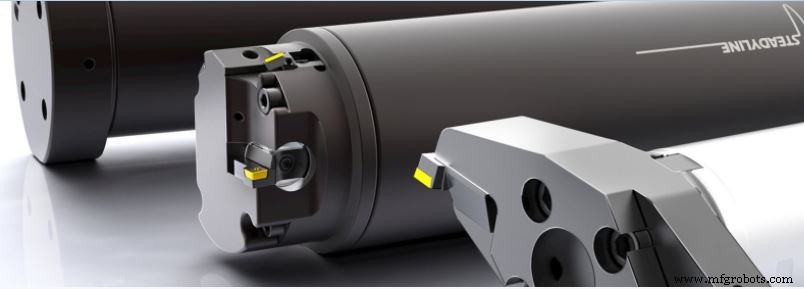
Una barra de mandrinar o torneado de largo voladizo puede desencadenar vibración en un sistema de mecanizado. El enfoque básico para control de vibración incluye el uso de herramientas cortas, rígidas. Cuanto mayor la relación de longitud de barra a diámetro (L/D), mayor la chance que ocurra vibración.
Diferentes materiales de barra proporcionan diferente comportamiento de vibración. Barras de acero generalmente son resistentes a vibración hasta una relación de longitud a diámetro de barra (L/D) de 4:1. Barras de metal pesado hechas de aleaciones de tungsteno son más densas que el acero y pueden manejar relaciones L/D de barra en el rango de 6:1. Barras de carburo sólido proporcionan mayor rigidez y permiten relaciones L/D de barra de hasta 8:1, junto con la posible desventaja de mayor costo, especialmente donde se requiere una barra de gran diámetro.
Una forma alternativa de amortiguar vibraciones involucra una barra sintonizable (tunable bar). La barra cuenta con un amortiguador de masa interno diseñado para resonar fuera de fase con la vibración no deseada, absorber su energía y minimizar el movimiento vibratorio. El sistema Steadyline® de Seco Tools (ver barra lateral), por ejemplo, presenta un amortiguador de vibración pre-sintonizado consistiendo en una masa de amortiguador hecha de material de alta densidad suspendida dentro del portaherramientas vía elementos absorbentes radiales. La masa de amortiguador absorbe vibración inmediatamente cuando es transmitida por la herramienta de corte al cuerpo de la barra.
Control de vibración de tooling activo más complejo y costoso puede tomar la forma de dispositivos activados electrónicamente que detectan la existencia de vibración y usan actuadores electrónicos para producir movimiento secundario en el portaherramientas para cancelar el movimiento no deseado.
MATERIAL DE PIEZA DE TRABAJO
Las características de corte del material de pieza de trabajo pueden contribuir a la generación de vibración. La dureza del material, una tendencia a borde acumulado o endurecimiento por trabajo, o la presencia de inclusiones duras alteran o interrumpen las fuerzas de corte y pueden generar vibraciones. En algún grado, ajustar parámetros de corte puede minimizar vibraciones al mecanizar ciertos materiales.
GEOMETRÍA DE HERRAMIENTA DE CORTE
La herramienta de corte en sí está sujeta a deflexión tangencial y radial. La deflexión radial afecta la precisión del diámetro del barreno. En deflexión tangencial, el inserto es forzado hacia abajo lejos de la línea central de la pieza. Especialmente al mandrinar barrenos de diámetro pequeño, el diámetro interno curvo del barreno reduce el ángulo de claridad entre el inserto y el barreno.
La deflexión tangencial empujará la herramienta hacia abajo y lejos de la línea central del componente siendo mecanizado, reduciendo el ángulo de claridad. La deflexión radial reduce la profundidad de corte, afectando la precisión de mecanizado y alterando el espesor de viruta. Los cambios en profundidad de corte alteran las fuerzas de corte y pueden resultar en vibración.
Características de geometría de inserto incluyendo ángulo de ataque (rake), ángulo de entrada (lead angle) y radio de punta (nose radius) pueden magnificar o amortiguar vibración. Insertos de ángulo de ataque positivo, por instancia, crean menos fuerza de corte tangencial. Pero la configuración de ángulo de ataque positivo puede reducir claridad, lo que puede llevar a frotamiento y vibración. Un ángulo de ataque grande y ángulo de filo pequeño producen un filo de corte afilado, que reduce fuerzas de corte. Sin embargo, el filo afilado puede ser susceptible a daño por impacto o desgaste desigual, lo que afectará el acabado superficial del barreno.
Un ángulo de entrada de filo de corte pequeño produce fuerzas de corte axiales más grandes, mientras que un ángulo de entrada grande produce fuerza en dirección radial. Las fuerzas axiales tienen efecto limitado en operaciones de mandrinado, así que un ángulo de entrada pequeño puede ser deseable. Pero un ángulo de entrada pequeño también concentra fuerzas de corte en una sección más pequeña del filo de corte que un ángulo de entrada grande, con posible efecto negativo en vida de herramienta. Además, el ángulo de entrada de una herramienta afecta el espesor de viruta y la dirección de flujo de viruta.
El radio de punta del inserto debería ser menor que la profundidad de corte para minimizar fuerzas de corte radiales.
CONTROL DE VIRUTA
Limpiar las virutas cortadas del barreno es un tema clave en operaciones de mandrinado. Geometría de inserto, velocidades de corte y características de corte de material de pieza de trabajo todos influyen en control de viruta. Virutas cortas son deseables en mandrinado porque son más fáciles de evacuar del barreno y minimizan fuerzas en el filo de corte. Pero las geometrías de inserto altamente contorneadas diseñadas para romper virutas tienden a consumir más energía y pueden causar vibración.
Operaciones destinadas a crear un buen acabado superficial pueden requerir una profundidad de corte ligera que producirá virutas más delgadas que magnifican el problema de control de viruta. Aumentar la tasa de avance puede romper virutas pero puede aumentar fuerzas de corte y generar chatter, que puede afectar negativamente acabados superficiales. Tasas de avance más altas también pueden causar bordes acumulados al mecanizar aceros de bajo carbono, así que tasas de avance más altas junto con suministro óptimo de refrigerante interno puede ser una solución de control de viruta al mandrinar estas aleaciones de acero más maleables.
CONCLUSIÓN
El mandrinado de barrenos profundos y torneado con herramientas de longitud extendida son operaciones de corte de metal comunes y esenciales. Llevar a cabo estos procesos eficientemente requiere evaluación del sistema de mecanizado como un todo para asegurar que los múltiples factores involucrados en minimizar vibración y asegurar calidad de producto están trabajando juntos para lograr máxima productividad y rentabilidad.
Presentado previamente en el sitio de noticias de SECO.
Tecnología Industrial
- Mecanizado CNC de 5 ejes: Precisión, eficiencia y libertad de diseño
- Husillos de Máquina Herramienta: El Componente Central que Impulsa la Fabricación de Precisión
- Mecanizado: Procesos, Herramientas y Aplicaciones Fundamentales
- Mecanizado de 3 Ejes vs 5 Ejes: Lo Que Necesita Saber
- Máquinas Desequilibradas: El Problema Silencioso que Todo Taller Debe Resolver
- Dominando el Torneado en Duro: Superando Desafíos con Herramientas Avanzadas
- Dominando el Mecanizado de Titanio: Seleccionando las Mejores Herramientas de Fresado para Superaleaciones
- Empoderando a los maquinistas: Inspección superficial en proceso para calidad de producto superior
- Maximice el éxito en mecanizado de alto rendimiento: Por qué importan los portaherramientas
- Por qué los refrigerantes son cruciales para el éxito del mecanizado: vida de herramienta, acabado y eficiencia
- Dominando el Mecanizado de Acero Inoxidable: Técnicas y Mejores Prácticas