



Planificación de Procesos Explicada: Pasos, Tipos y Beneficios Clave
En este artículo aprenderás sobre Qué es la planificación de procesos, cuáles son los requisitos para este proceso, cuáles son los pasos de la planificación de procesos, tipos, ventajas, desventajas y la secuencia de actividades incluidas. Empecemos con la Definición.
¿Qué es la Planificación de Procesos?
La planificación de procesos es el procedimiento usado para desarrollar una lista detallada de operaciones de fabricación requeridas para la producción de una pieza o un producto. Es el enlace entre el diseño del producto y la fabricación del producto.
La planificación de procesos establece una secuencia eficiente de operaciones, selecciona el equipo y utillaje adecuados, y especifica sus operaciones de tal manera que el producto cumpla todos los requisitos estipulados en la especificación. Al mismo tiempo, el proceso se realizará a coste mínimo y máxima productividad.
Básicamente hay dos formas en que se pueden generar los planes de proceso. Son:
1. Planificación Manual de Procesos y 2. Planificación de Procesos Asistida por Computadora (CAPP)
REQUISITOS PARA LA PLANIFICACIÓN DE PROCESOS
Un plan de proceso razonablemente bueno debe satisfacer los siguientes requisitos:
1. Una breve descripción del trabajo a fabricar que defina clara y exhaustivamente su función de servicio.
2. Especificaciones y normas que estipulan la función de servicio.
3. Planos de trabajo del trabajo con especificación completa.
4. Plano del semiacabado (blank).
5. Datos sobre la cantidad de piezas a fabricar en un período. Repuestos requeridos para cada unidad.
6. Cantidad total de piezas a fabricar en un período.
7. Datos de equipos que incluyen especificaciones y datos de capacidad de máquinas herramienta, y otros equipos disponibles, datos sobre la disposición y carga de equipos en el taller.
8. Condiciones bajo las cuales la ingeniería de producción y la fabricación deben organizarse y llevarse a cabo, es decir, si una planta nueva o existente, equipos disponibles en la planta, posibilidad de obtener nuevos equipos, etc.
9. Ubicación de la planta.
10. Disponibilidad de mano de obra para dotar la planta.
11. Fecha de inicio del trabajo y fecha de entrega.
Tras comprender los requisitos básicos, lo siguiente son los diferentes pasos en la planificación de procesos.
Pasos de la Planificación de Procesos
El propósito de la planificación de procesos es determinar y describir el mejor proceso necesario para producir una pieza. Para lograr estos objetivos, pueden seguirse los siguientes Pasos de Planificación de Procesos:
1. Familiarizarse con la función de servicio de la pieza.
2. Estudiar y analizar críticamente las especificaciones de fabricación y varias normas, ej. precisión, rendimiento, eficiencia, etc., que definen la función de servicio.
3. Familiarizarse con la producción anual del producto.
4. Estudiar y analizar críticamente los planos de trabajo para ver si es factible en todos los aspectos producir la pieza, y revelar y corregir cualquier error en los planos.
5. Determinar qué piezas se fabricarán y cuáles se comprarán con su identificación completa y cantidad requerida.
6. Preparar una lista de materias primas de la calidad y cantidad adecuadas para comprar externamente dando su forma, tamaño y propiedad especial.
7. Seleccionar el proceso más económico para obtener los semiacabados (blanks), y determinar las cantidades a producir para fines de costeo.
8. Determinar el proceso más económico para fabricar las piezas teniendo en cuenta los compromisos de producción actuales, fecha de entrega, cantidad a producir y el estándar de calidad.
9. Determinar la mejor secuencia de operaciones a realizar en cada pieza en un proceso particular.
10. Seleccionar las máquinas herramienta que realizarán las operaciones con las precisiones requeridas.
11. Seleccionar cualquier otro accesorio y equipo como plantillas, útiles, matrices, calibres, etc., que puedan requerirse para dar mayor tasa de producción.
12. Distribuir los equipos y puestos de trabajo, calcular cargas de máquinas y hacer las correcciones necesarias en el proceso.
13. Revisar el proceso para corregir todos los errores y deficiencias que se descubrieron cuando el proceso se realizó en producción real.
14. Determinar las etapas de inspección, procedimiento de inspección y calibres límite requeridos para diferentes etapas de fabricación para inspeccionar con precisión y a mayor velocidad.
15. Determinar el tiempo de preparación y tiempo estándar para cada operación y fijar la tarifa de pagos.
16. Determinar el tipo de mano de obra para la ejecución exitosa del trabajo.
17. Determinar el coste estimado del producto para ver si competirá en el mercado de ventas.
Vale la pena mencionar que la planificación de procesos es dinámica para simplificar el procesamiento teniendo en cuenta los cambios tecnológicos, y los planificadores deben analizar el procedimiento de producción en la fabricación.
Algunos de los pasos mencionados que requieren mayor explicación se detallan a continuación.
Especificaciones de fabricación: El documento principal en el que se enumeran las especificaciones de fabricación es el plano de detalle. El plano especifica:
1. Dimensiones y precisión de mecanizado con desviación permisible de la forma geométrica adecuada.
2. Precisión en la coordinación de varias superficies con desviación permisible.
3. Lugares sujetos a tratamiento térmico y tipo de tratamiento térmico requerido.
4. Calidad superficial.
5. Método de mecanizado requerido para obtener el acabado superficial especificado si es necesario.
6. Lugares de recubrimiento protector con el tipo y espesor de este recubrimiento.
7. Lugar de localización para medición de dimensiones en pieza terminada.
8. Procedimiento de inspección especial, como rayos X, pruebas hidráulicas, cuando se requiera.
Por último, las especificaciones deben coordinarse con el proceso de mecanizado e inspección en la máxima medida posible. Si se requiere, se pueden hacer ligeros cambios o alteraciones para que la planificación sea exitosa.
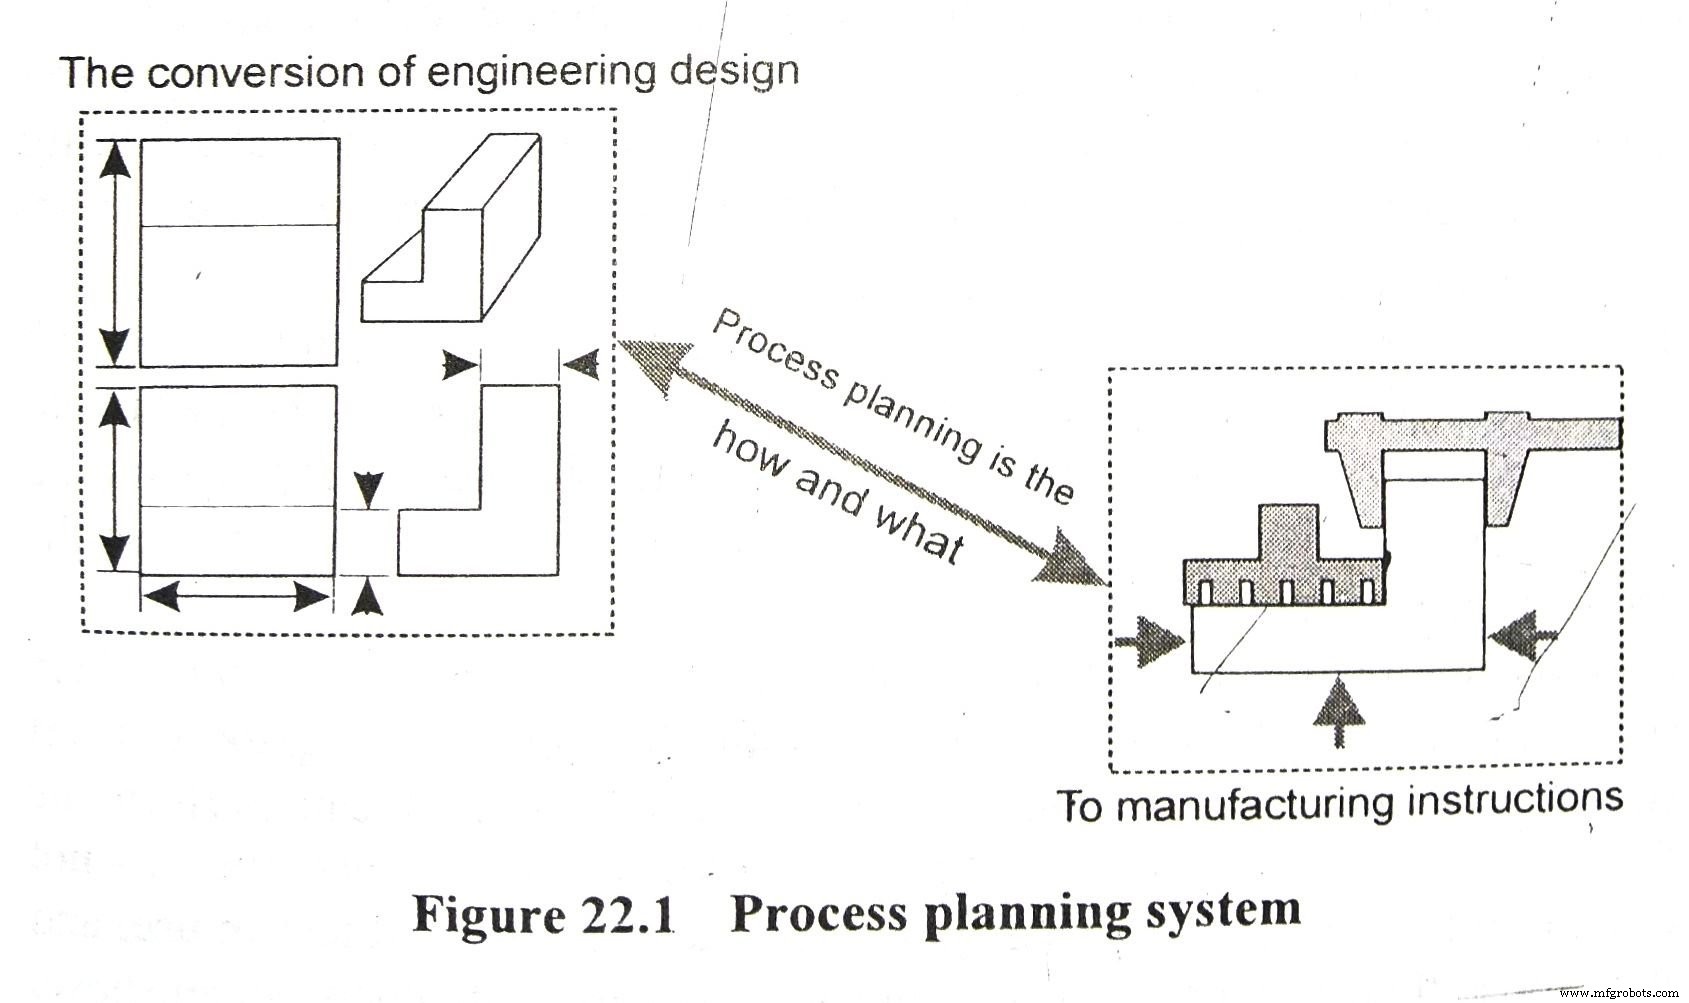
Determinación del semiacabado (blank): La planificación de procesos comienza realmente con la selección de los semiacabados. El tamaño y especificaciones del semiacabado y de la pieza terminada están interrelacionados y determinan el esquema general de las operaciones de mecanizado y acabado.
La precisión del semiacabado, que depende de su método de fabricación, y las especificaciones para la pieza mecanizada terminada determinan el esquema general del proceso de mecanizado y su subdivisión en operaciones de desbaste, semiacabado y acabado.
Selección de máquinas herramienta: El siguiente paso en la planificación de procesos es la selección de máquinas herramienta, que está determinada en gran medida por la elección del método o proceso de mecanizado de una pieza. En otras palabras, los principios que gobiernan los procesos de mecanizado deben ser la base de la selección de máquinas herramienta. Aunque es difícil formular una regla definitiva para seleccionar la máquina herramienta para cualquier tipo de mecanizado, los siguientes factores deben considerarse al seleccionar una máquina herramienta para una operación particular:
1. Tamaño, forma y material de la pieza.
2. Precisión y acabado superficial requeridos.
3. Rendimiento requerido y capacidad de producción de la máquina herramienta.
4. Potencia de la máquina herramienta para saber si es suficiente para realizar la operación o no.
5. Rendimiento de la operación para saber si es económica o no.
6. Facilidad y comodidad en el manejo de la máquina herramienta.
Gráficos de disponibilidad: El gráfico de disponibilidad es una lista de máquinas herramienta ordenadas según sus clases (lista clasificada), ej. tornos de bancada, tornos torreta, automáticos, etc., dando su identificación y número de modelo, ubicación, condición general, utillaje disponible, velocidades y avances de corte, etc. Sin embargo, en el caso de máquinas herramienta nuevas, las velocidades y avances se obtienen del catálogo disponible. Este gráfico de disponibilidad es necesario al seleccionar máquinas herramienta para un nuevo producto en una planta existente.
Gráficos de carga de máquinas muestran qué máquina está ociosa y cuál está cargada. En consecuencia, el planificador de procesos seleccionará la máquina herramienta particular que pueda usarse para realizar la operación de mecanizado. El planificador de procesos no está tan preocupado por el gráfico de carga de máquinas como el planificador de producción.
Gráficos de capacidad: El gráfico de capacidad puede definirse como un gráfico que muestra la capacidad de una máquina herramienta para hacer el trabajo. El gráfico de capacidad muestra cuánto de su capacidad nominal puede realizar una máquina herramienta su función satisfactoriamente. Una máquina herramienta, como cualquier otra máquina, no permanece en la misma condición que cuando se compró debido al desgaste por uso, y pierden precisión a largo plazo. El gráfico de capacidad que muestra la condición actual de la máquina es una guía para el planificador de procesos al elegir las máquinas adecuadas.
PLANIFICACIÓN DE LA SECUENCIA DE OPERACIONES
Determinar la mejor secuencia de operaciones es uno de los pasos importantes en la planificación del proceso y en la realización de un producto diseñado para producción. Tanto el coste del producto como la calidad del producto están estrechamente relacionados con la secuencia de operaciones. Una secuencia diferente de operaciones resultará en diferentes tiempos operacionales, diferentes tiempos de transporte al centro de trabajo, diferente utillaje en vista de diferentes superficies de referencia y sujeción.
Si se instala una nueva planta para un producto, el planificador de procesos tiene mucha más libertad para determinar la secuencia de operaciones que mejor se adapte al propósito. En el caso de una planta existente, la secuencia de operaciones para un nuevo producto debe determinarse basándose en los equipos disponibles y condiciones de carga de los equipos. En este último caso, el planificador de procesos debe disponer de la siguiente información:
- Lista de máquinas disponibles.
- Lista de utillaje de propósito general disponible.
- Capacidad de los equipos.
- Gráficos de carga de máquinas.
- Datos estándar.
Sin embargo, en cualquier caso, hay ciertos principios fundamentales que deben seguirse en la planificación de la secuencia óptima de operaciones. Estos son:
1. Primero, las superficies de referencia (datum) deben seleccionarse con la debida atención. La selección del datum influye en todas las operaciones de mecanizado e inspecciones posteriores. Una superficie que vaya a permanecer sin mecanizar debe seleccionarse como primera superficie de referencia de sujeción solo en el caso de la primera operación de mecanizado. En las operaciones subsiguientes, solo las superficies mecanizadas pueden servir como datum de sujeción.
2. Las superficies cuyo mecanizado no reducirá la rigidez de la pieza en ningún grado apreciable, deben mecanizarse antes en la secuencia.
3. Las operaciones internas se realizan antes que las externas. Esta no es una regla que siempre deba observarse. La razón principal para realizar operaciones internas temprano es que las superficies internas son menos propensas a dañarse en la manipulación de materiales y procesos posteriores, por lo que sus superficies frecuentemente proporcionan un mejor medio de sujeción de la pieza y así ayudan a asegurar la concetricidad entre diámetros interiores y exteriores.
4. La operación en la secuencia debe comenzar con la eliminación de la mayor capa de metal. Eliminar capas gruesas con cortes pesados revelará defectos internos en las materias primas (generalmente fundiciones o forjados) mucho más fácilmente que los cortes ligeros. La pieza también se alivia de tensiones internas que eliminan el peligro de deformación en operaciones posteriores.
Las grandes fuerzas de corte y sujeción que pueden asociarse con el corte pesado afectan la precisión de las superficies acabadas de otra parte de la misma pieza y requieren máquinas destinadas a operaciones de desbaste. Además, los cortes pesados que implican acabados gruesos o rugosos son normalmente más rápidos con operarios menos costosos que los acabados finos.
5. Operaciones en las que se espera un mayor número de rechazos debido a la revelación de defectos como se indicó arriba, deben realizarse lo más cerca posible del comienzo de la secuencia de máquinas. Siempre es ventajoso descubrir que se está trabajando en material defectuoso lo antes posible con la menor inversión en procesos secundarios.
6. Las operaciones de acabado deben realizarse al final de la secuencia de operaciones para reducir el peligro de dañar superficies acabadas, de cambiar sus dimensiones y coordinación en referencia a otras superficies de la pieza.
7. Operaciones de desbaste y acabado deben hacerse en máquinas separadas para que la precisión de las máquinas destinadas al acabado no se vea perturbada por cargas pesadas en trabajos de desbaste.
8. Las etapas de inspección deben introducirse (a) después del desbaste, (b) antes de operaciones que se realizarán en otros talleres y departamentos, (c) antes de operaciones laboriosas e importantes (por ejemplo, antes de preparar superficies de datum) y después de ellas, y (d) después de la última operación de mecanizado.
9. La secuencia de operaciones de mecanizado debe coordinarse con las operaciones de tratamiento térmico que son de vital importancia en la fabricación de piezas de máquina. La deformación de la pieza después del tratamiento térmico requerirá un aumento en los excesos de mecanizado para operaciones posteriores para la corrección necesaria en la forma geométrica de la pieza por mecanizado.
10. La manipulación de materiales es una necesidad de cualquier actividad productiva ya que se aplica al movimiento de materias primas, piezas en proceso, productos terminados, materiales de embalaje y eliminación de desechos. Así, la secuencia de operaciones y la manipulación de materiales están estrechamente vinculadas. Es un área lucrativa para posible reducción de costes y representa una gran parte del coste de fabricación. Por tanto, la tendencia moderna es mecanizar el sistema de manipulación siempre que sea practicable.
11. La espera de materiales en almacenes así como en proceso debe evitarse en la medida de lo posible ya que implica diferentes parámetros de coste asociados. En la medida de lo posible, por tanto, se ubican adyacentes al punto de uso para coste mínimo involucrado.
La secuencia de operaciones no es rígida. Varía de producto a producto e incluso en el mismo producto. Siempre hay margen de mejora y debe revisarse continuamente para desarrollar mejores métodos, aumentar la productividad y reducir costes.
Hoja de Planificación de Procesos
La hoja de planificación de procesos es un registro detallado donde se enumeran en forma tabular toda la información relativa a las diferentes operaciones necesarias para fabricar una pieza. También se conoce como hoja de análisis, hoja de instrucciones, hoja de operaciones u hoja de diseño de proceso. Un ejemplo de hoja de proceso se da en la Tabla 22.1.
La descripción de las operaciones y sus elementos indicados en la hoja de proceso debe dar información extremadamente concisa pero exhaustiva sobre qué se debe hacer y por qué. Los datos deben indicar claramente cómo y con qué se debe hacer el trabajo y, si es posible, el gasto de tiempo que requerirá.
La forma de dichas hojas puede variar para diferentes condiciones de producción. El carácter de una hoja de proceso dependerá principalmente de la escala de producción y del grado de importancia del producto que se fabrica. Además, se usan diferentes tipos de hojas en conceptos de fabricación que ya están en operación y en organizaciones que diseñan nuevas plantas.
En la mayoría de los casos, sin embargo, la siguiente información se enumera en las hojas de proceso:
1. Información sobre la pieza que incluye nombre, plano y función de servicio, si es posible.
2. Información sobre el semiacabado que incluye material, tamaño de stock cuando se usa como semiacabado, carácter, etc.
3. Descripciones y números de operaciones y los de sus elementos.
4. Información sobre el equipo de fabricación como accesorios de máquina, herramientas, equipo auxiliar, etc.
5. Datos sobre plantillas, útiles y herramientas como descripción, tamaños o números de código.
6. Elementos de tiempo estándar como tiempo de preparación, tiempo de manipulación y tiempo de mecanizado, etc.
7. Calificación del trabajo del operario para cada operación.
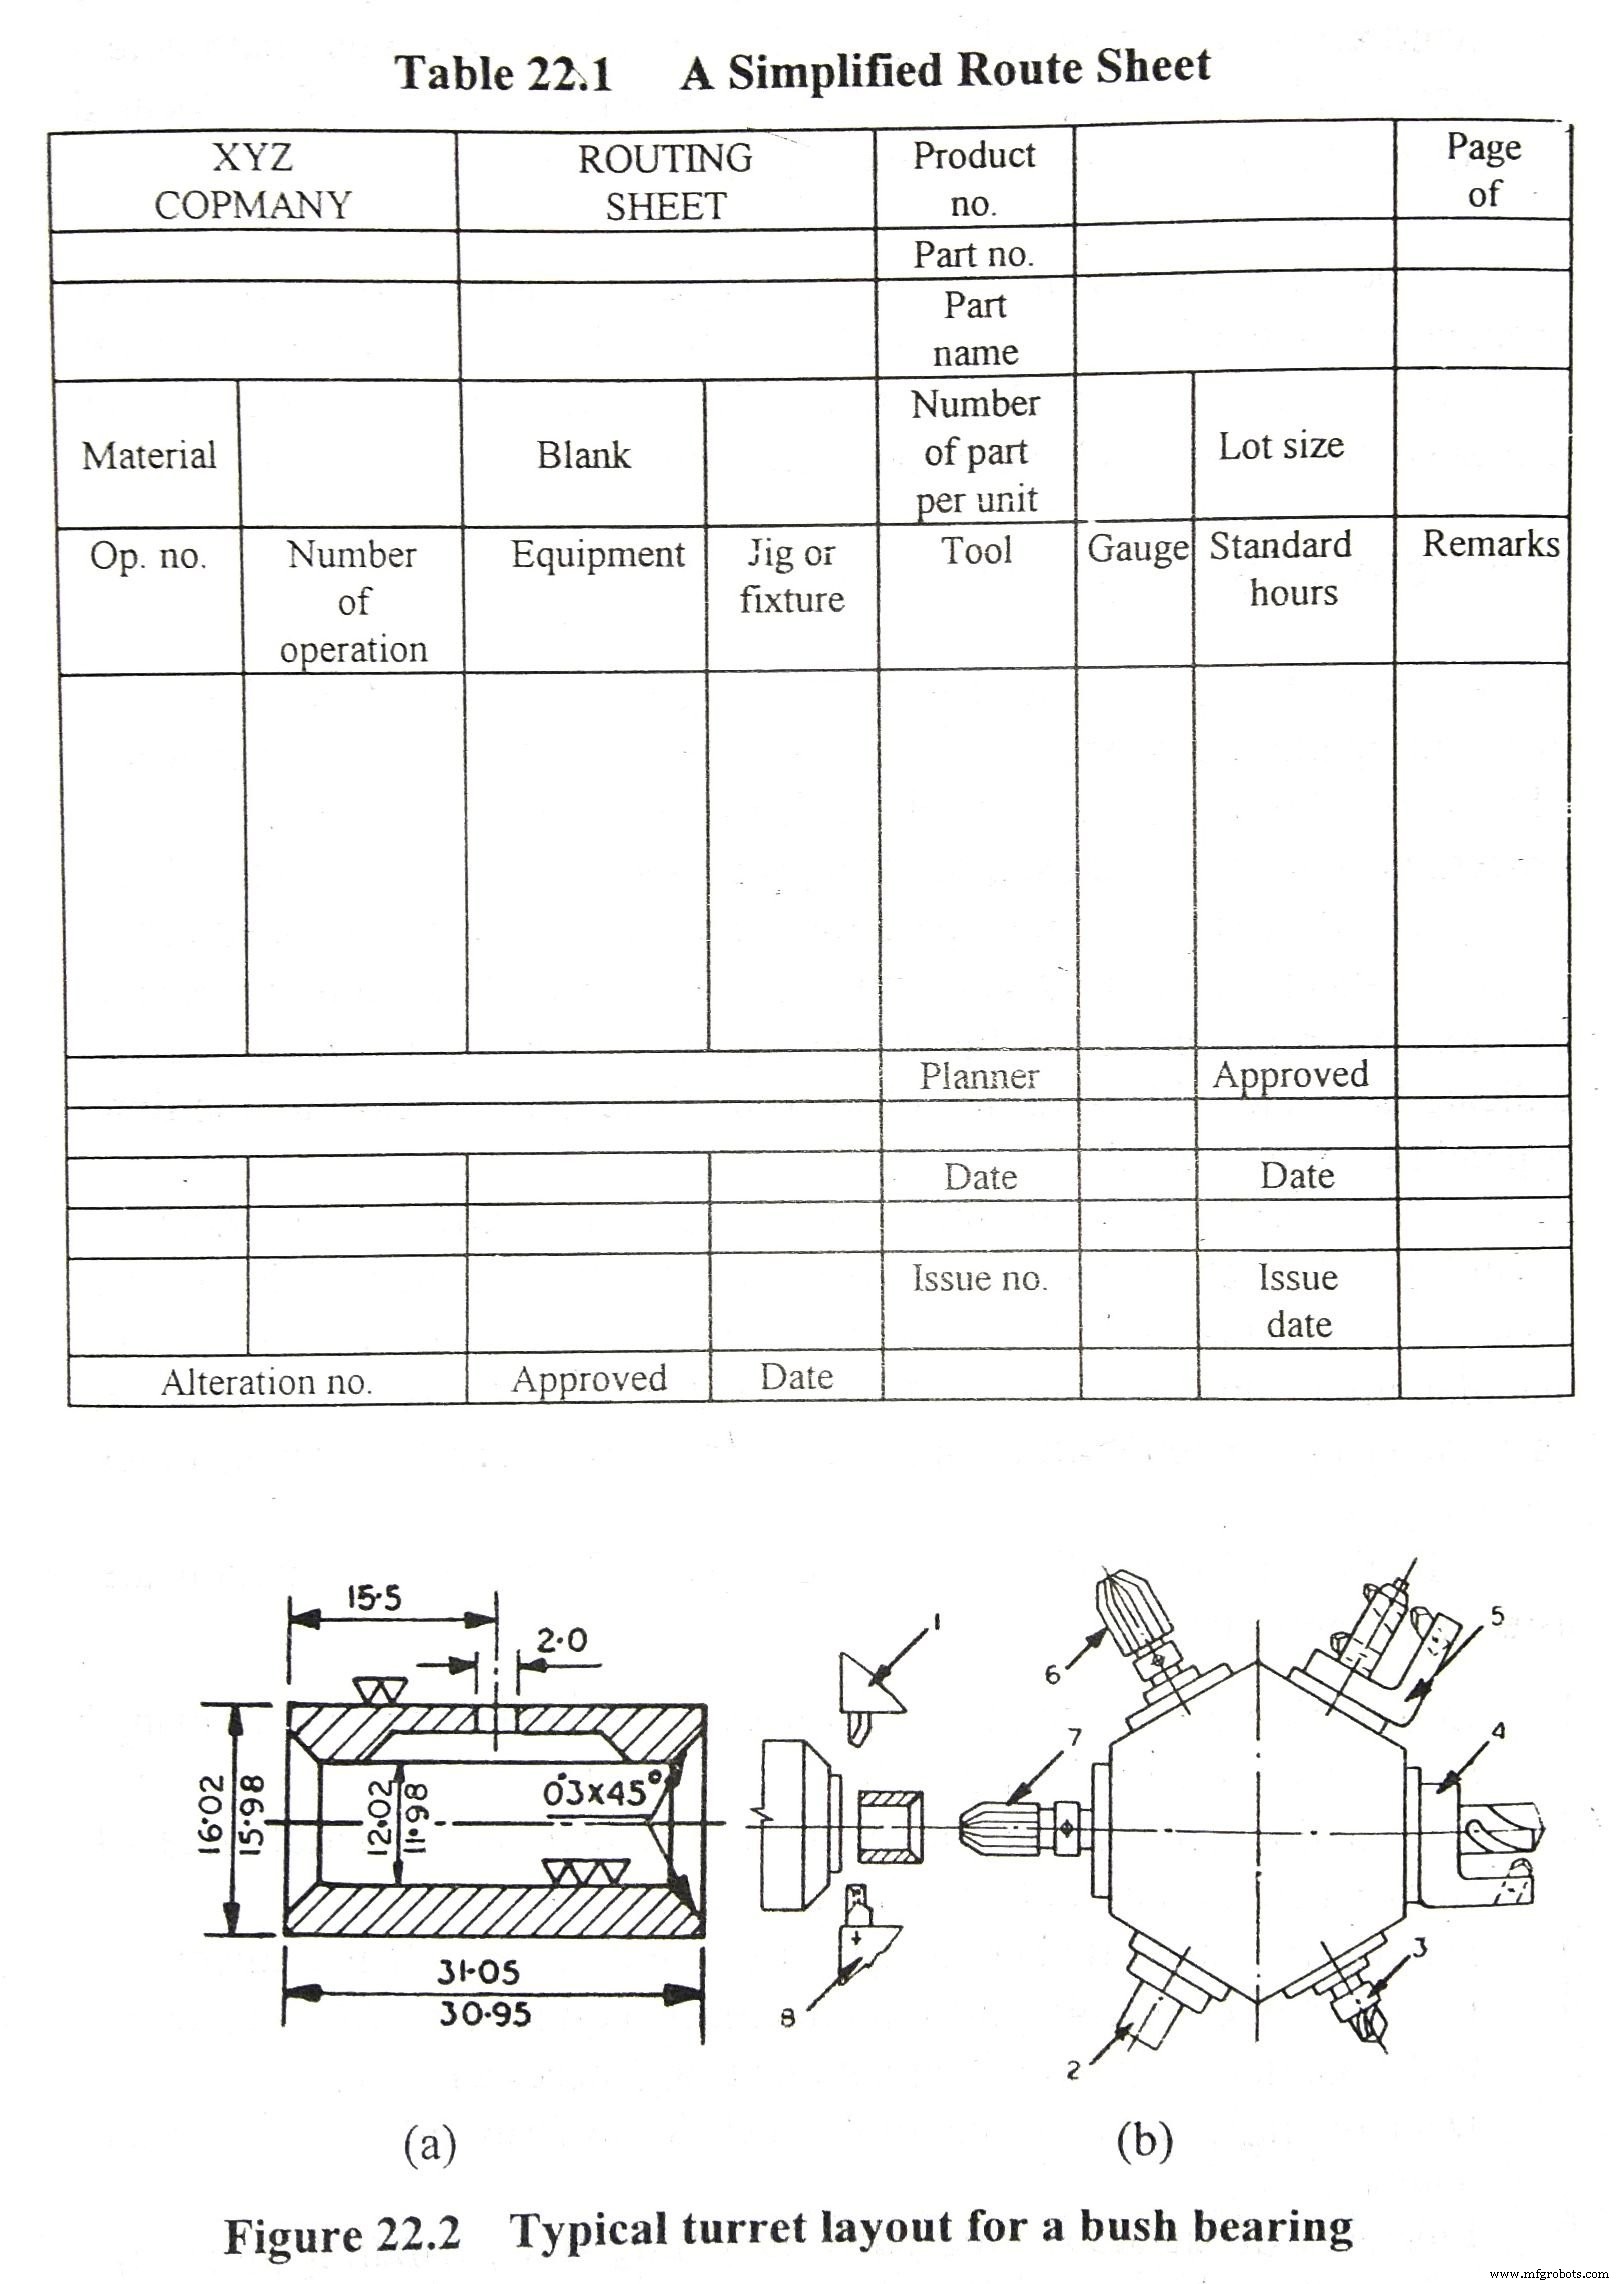
En la planificación de procesos de fabricación para operaciones de mecanizado, frecuentemente se dibujan bocetos de operaciones para varias operaciones como se muestra en la fig. 22.2. Las superficies que se deben mecanizar dando la tolerancia deseada.
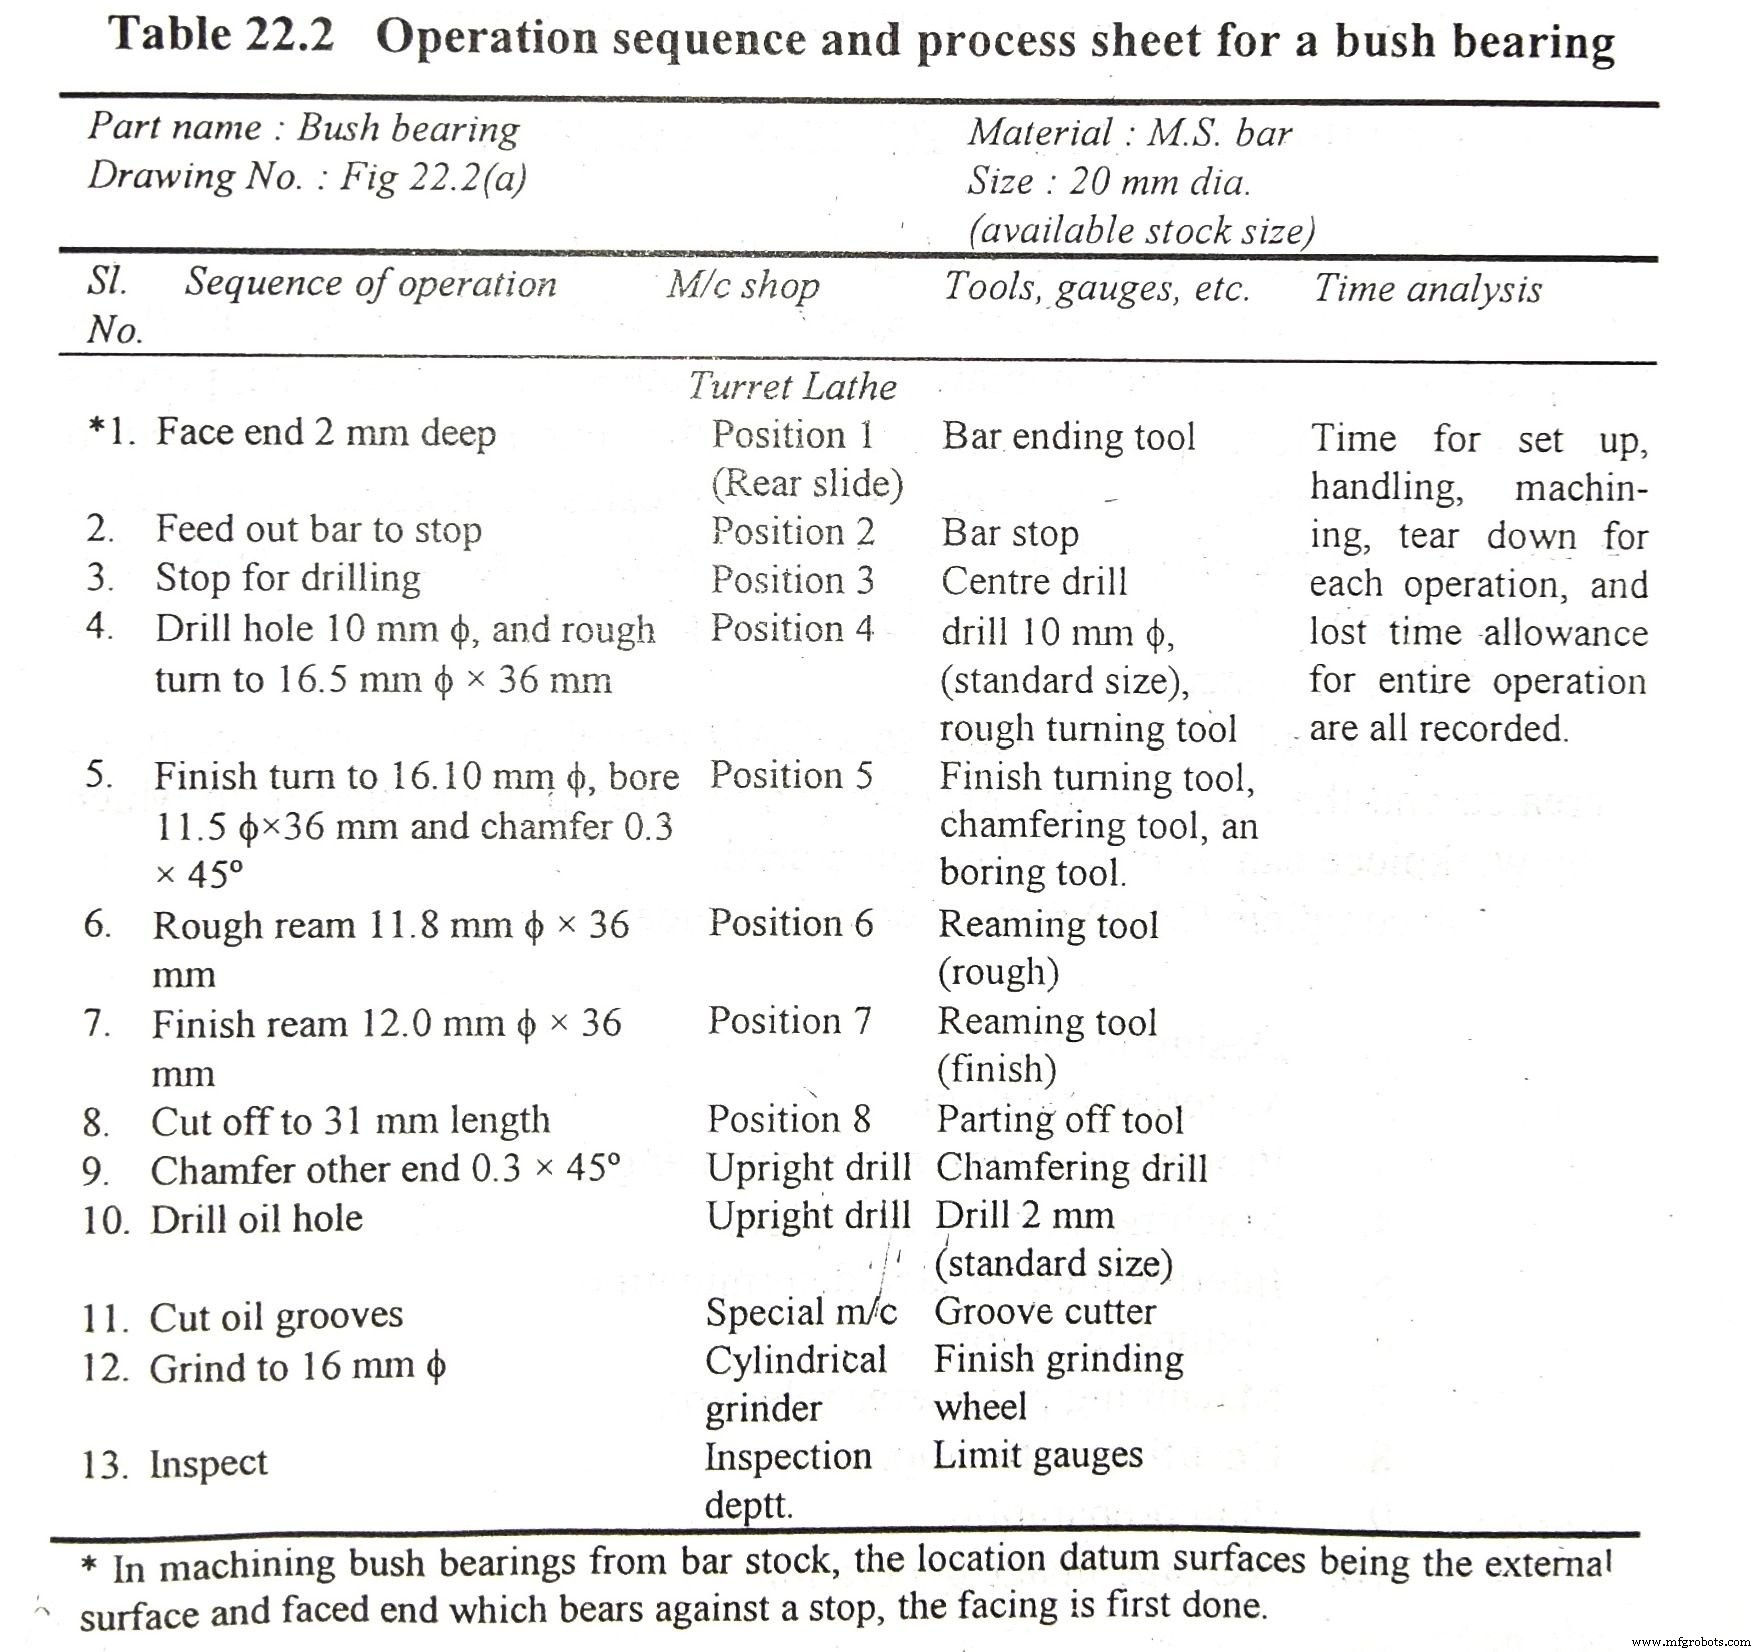
Un Ejemplo de Secuencia de Operaciones
Desventajas de la Planificación Manual de Procesos
La planificación manual de procesos (MPP) tiene muchas desventajas. Son:
- Las MPP son en gran medida subjetivas.
- La calidad del plan de proceso está directamente relacionada con la habilidad y experiencia del planificador.
- La incorporación de cambios de proceso es extremadamente difícil.
- Los cambios tecnológicos o cambios de tamaños de lote requieren cambios en el plan de proceso. Las MPP son lentas para responder.
- Es difícil comprobar si el plan de proceso es consistente y optimizado. Cuando no está optimizado, especificará requisitos excesivos de utillaje y material.
- Es tedioso buscar manualmente los planes de proceso de piezas similares de la gran cantidad de documentación de la empresa.
Planificación de Procesos Asistida por Computadora (CAPP)
La Planificación de Procesos Asistida por Computadora (CAPP) se ha convertido en el enlace más crítico para sistemas integrados CAD/CAM. CAPP es la aplicación de computadoras para asistir al planificador de procesos humano en la ejecución de la función de planificación de procesos. CAPP no solo reduce el tiempo y esfuerzo requeridos para preparar planes de proceso consistentes, sino que también crea una interfaz automatizada entre el Diseño Asistido por Computadora (CAD) y la Fabricación Asistida por Computadora (CAM) para lograr una integración completa dentro del sistema de fabricación.
La entrada de este proceso es un modelo CAD de la pieza a crear y el resultado es un plan de proceso detallado a partir del cual la pieza puede crearse/fabricarse.
Un sistema CAPP completo incluiría:
1. Entrada de diseño.
2. Selección de material.
3. Selección y secuenciación de procesos.
4. Selección de máquina y herramienta.
5. Determinación de superficies intermedias.
6. Selección de útiles.
7. Selección de parámetros de mecanizado.
8. Estimación de coste/tiempo.
9. Preparación del plan.
10. Generación de imagen de cinta NC.
Dos enfoques básicos para la planificación de procesos automatizada son:
1. Variante, y 2. Generativo
1. Método Variante
Método Variante: La planificación de procesos variante explora las similitudes entre componentes (piezas) y busca en una base de datos para recuperar el plan de proceso estándar para la familia de piezas a la que pertenece el componente. El plan se recupera y modifica para crear un plan adecuado para la nueva pieza.
En el enfoque variante, el plan de proceso se genera en dos etapas operativas. Son:
1. Etapa preparatoria y 2. Etapa de producción.
Etapa Preparatoria
En la etapa preparatoria, los componentes existentes se codifican, clasifican y agrupan en familias de piezas. La clasificación y codificación ofrece una forma relativamente fácil de identificar similitudes entre piezas. Las familias de piezas pueden formarse agrupando piezas similares.
Se establecen varios esquemas de codificación. MICLASS, DCLASS, OPITZ, CODE son algunos de los esquemas de clasificación. Después de formarse las familias de piezas, a cada familia se le asigna un plan estándar. Un plan estándar consiste en un conjunto de procesos de mecanizado, que representa el conjunto común de procesos para fabricar las piezas.
Etapa de Producción
En la etapa de producción, el componente entrante se codifica basándose en su característica geométrica o requisitos de procesamiento. El mismo esquema de codificación usado en la etapa preparatoria también se utiliza aquí. El código resultante se usa entonces como base para asignar la pieza a una familia de piezas.
Si el sistema de codificación se utiliza eficientemente, la pieza debería ser similar a las otras piezas pertenecientes a su familia. Un plan de proceso para la nueva pieza puede obtenerse modificando el plan estándar (de la familia de piezas a la que pertenece la nueva pieza) recuperado de la base de datos.
2. Método Generativo
Método Generativo: La Planificación de Procesos Asistida por Computadora Generativa (GCAPP) sintetiza información de fabricación para crear un plan de proceso para un nuevo componente (pieza). Lógicas de decisión y métodos de optimización están codificados en el propio sistema, resultando en interacción humana mínima o nula en la planificación de procesos.
Un sistema generativo produce un plan de proceso completo a partir del plano de ingeniería o un archivo CAD.
Las tres áreas de un sistema GCAPP son:
1. Definición del componente en términos de archivo CAD. Contiene características de la pieza y especificaciones de la pieza.
2. Identificación, captura y representación del conocimiento del planificador de procesos. Esto tiene en cuenta el razonamiento de las decisiones tomadas por el planificador sobre selección de procesos, secuenciación, etc.
3. Compatibilidad de la lógica del planificador
En GCAPP, las especificaciones de diseño se introducen en el sistema. La lógica de decisión reconoce el material de stock y las características de mecanizado de la pieza. Determina además secuencias óptimas de operaciones junto con tipos y ubicaciones óptimas de útiles.
Desventajas de la Planificación de Procesos Asistida por Computadora Generativa
Se observan las siguientes desventajas en los sistemas GCAPP.
1. Uso limitado hasta la fecha. La información requerida (como tolerancias) no suele estar disponible en el modelo CAD.
2. Se debe agregar mucho conocimiento al sistema para hacerlo capaz de manejar todos los diferentes tipos de piezas que se introducen.
3. Debido al gran grado de complejidad de los algoritmos y enorme esfuerzo de cálculo, algunos sistemas se especializan en desarrollar planes para tipos específicos de geometrías. Pocos sistemas llegan a verificar la fabricabilidad de una pieza y sugerir cambios en el diseño, si es necesario.
Hasta aquí has aprendido sobre los pasos de planificación de procesos, definición, tipos, secuencias de actividades, ventajas y desventajas de diferentes tipos de planificación de procesos. Por favor comparte este artículo con tus amigos y deja tu opinión en los comentarios.
Tecnología Industrial
- Explorando los 4 Tipos Fundamentales de Procesos de Fabricación
- Entendiendo los Procesos de Conformado: Tipos, Aplicaciones y Beneficios
- Brochado Explicado: Proceso, Mecanismo y Tipos Principales
- Forja: Proceso, Tipos y Materiales
- Dominar el Mecanizado: Pasos Clave para Piezas Consistentes y de Alta Calidad
- Proceso de ensamblaje de PCB: Guía paso a paso para precisión y calidad
- Técnicas de Pruebas de Software: Tipos, Beneficios e Inconvenientes
- Máquinas Virtuales Explicadas: Tipos, Arquitectura y Ventajas Clave
- Diseño de Sistemas Embebidos: Pasos, Principios y Aplicaciones Reales
- Cementación: Definición, Tipos y Proceso de Endurecimiento del Acero
- Fundición de Metales: Definición, Tipos y Proceso Completo