



Maximiza ganancias con estrategias avanzadas de trayectorias de herramienta
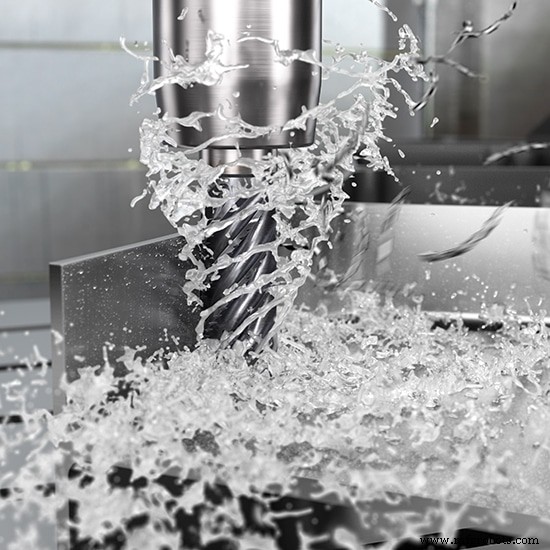
Fresado Adaptativo. Movimiento Dinámico. hyperMILL. Fresado de Ganancia. VoluMill. Mecanizado Waveform. Si eres una de las personas afortunadas que mecaniza piezas para vivir, las probabilidades son de aproximadamente 50-50 de que estés usando una de estas o una tecnología de programación de alto rendimiento comparable para generar adelgazamiento de viruta, compromiso continuo, alta profundidad axial y baja profundidad radial de corte para los centros de mecanizado de tu taller.
No vamos a opinar sobre los beneficios de un sistema CAM versus otro, porque todos son bastante buenos —mucho mejor, de hecho, que lo que estaba disponible incluso hace una década (como es cierto con la mayoría de todo en la industria del mecanizado). Dicho esto, dales una oportunidad y cada proveedor de CAM enumerará un puñado de características que hacen su software el mejor, con facilidad de uso, mayor productividad, y precisión de trayectoria de herramienta entre los beneficios. ¿Cuál es el correcto? La respuesta es bastante simple: depende.
Sin discusión aquí
De nuevo, no intentaremos resolver el debate hoy. Solo cortes de prueba cuidadosamente construidos o quizás años de uso diario terminarán esta discusión a menudo acalorada, e incluso entonces, tu kilometraje puede variar. Una pregunta más importante es esta: ¿estás aplicando la tecnología correctamente? ¿Tu paquete CAM elegido está proporcionando los mayores beneficios posibles a sus usuarios, o está siendo frenado por mala selección de herramienta de corte, sujeción de pieza débil, portaherramientas cansados, o incluso la propia máquina herramienta?
Hay muy buenas razones para averiguarlo. John Giraldo, ingeniero aeroespacial en Sandvik Coromant Co., Fair Lawn, N.J., dijo que un fabricante aeroespacial Nivel II con el que trabajó recientemente aumentó la productividad de mecanizado en un 198 por ciento en un componente LPT (turbina de baja presión) de Waspaloy después de adoptar una estrategia de trayectoria de herramienta de alta eficiencia usando una de las fresas de extremo Plura HFS de Sandvik Coromant. Y un proveedor de deportes de motor Nivel IV usó un enfoque similar para duplicar la vida de la herramienta y triplicar el rendimiento al mecanizar cubos de rueda de titanio.
«Ha habido una demanda creciente en la industria aeroespacial para fresado lateral de alta avance en titanio y aleaciones basadas en níquel», dijo. «Las trayectorias de herramienta tradicionales no funcionan bien en estos materiales difíciles de mecanizar, así la necesidad de desarrollar nuevas estrategias de programación que no solo mantengan eficiencia y productividad sino también reduzcan cualquier impacto negativo en el desgaste de la herramienta».
Son más que fabricantes de aviones y naves espaciales los que buscan trayectorias de herramienta novedosas y más efectivas. Giraldo señaló que la industria automotriz continuamente empuja a sus proveedores a reducir costos de producción, un empuje que gotea hacia proveedores de herramientas de corte y proveedores CAD/CAM por igual. Y aunque los proveedores han respondido en gran medida al desafío, a menudo es difícil para los talleres adaptar estas tecnologías de mecanizado avanzado a equipos más antiguos, sin mencionar encontrar el tiempo para probar y validar nuevos procesos.
Explorando las sinergias
Jay Ball, gerente de producto para fresado sólido en Norteamérica en Seco Tools LLC, Troy, Mich., estuvo de acuerdo. Dijo que al menos la mitad de todos los talleres permanecen fieles a sus métodos de programación probados y verdaderos, ahora de décadas de antigüedad, ya sea porque aún no son creyentes en las técnicas de programación de hoy, o su equipo simplemente no puede alcanzar las tasas de avance significativamente más altas necesarias para implementarlas.
«Es una verdadera lástima cuando recibes una llamada de alguien que leyó un artículo de revista o vio un video sobre mecanizado de alta eficiencia y están emocionados por probarlo, pero luego llegas al taller y encuentras que su equipo CNC es anticuado, sus portaherramientas tienen diez años, y sabes que hay poca posibilidad de aplicar efectivamente una de estas estrategias», dijo. «Peor, tal vez lo intentas de todos modos y deja al cliente decepcionado, y evitarán intentarlo de nuevo una vez que consigan una máquina nueva».
La relación co-dependiente que involucra la trayectoria de herramienta, herramienta de corte, portaherramientas y centro de mecanizado es una que muchos en la industria pasan por alto, aunque todos los entrevistados para este artículo acordaron que es bastante real. A pesar de esto, la presión es alta para desarrollar trayectorias de herramienta novedosas y efectivas. Ball dijo que «prácticamente cualquier proveedor de CAM» hoy tiene alguna forma de mecanizado de alta eficiencia dentro de su oferta y que no pueden competir sin ello, haciendo necesario que Seco Tools y sus competidores desarrollen herramientas de corte de igual alto rendimiento.
Para Ball, esto viene en forma de conteos de flautas mucho más allá de las fresas de extremo tradicionales de cuatro flautas, con versiones de cinco, seis, siete o nueve flautas fácilmente disponibles. Cortadores de alta velocidad, alta avance, alta eficiencia y alto rendimiento diseñados y optimizados para estrategias de fresado avanzadas también son cada vez más comunes, a menudo con paso variable, diseños de hélice variable para reducir los armónicos que producen vibración que podrían ocurrir al cortar acero y superaleaciones a cientos de pulgadas por minuto.
Escalando
A pesar de la sugerencia de Ball de que un porcentaje tristemente grande de talleres aún no se han subido al carro de la alta eficiencia, afirmó que estas estrategias se están volviendo más populares a medida que maquinistas y programadores se sienten cómodos con el concepto y cómo aplicarlo. «Más y más personas están siendo expuestas a la tecnología cada día, y una vez que reconocen que reducciones de tiempo de ciclo del 40 por ciento o más son bastante típicas, verás aún más de ellos subiéndose a bordo».
Alguien que sabe todo sobre esto es Ben Mund, analista senior de mercado para el desarrollador de Mastercam CNC Software Inc., Tolland, Conn. Dijo que la tecnología Dynamic Motion en Mastercam mencionada anteriormente continúa creciendo en popularidad y capacidad, agregando que «hemos introducido una amplia variedad de nuevas trayectorias de herramienta junto con refinamientos de las existentes en el último año, todas apuntadas a aumentar tasas de remoción de metal o mejorar nuestras capacidades de mezcla y superficies».
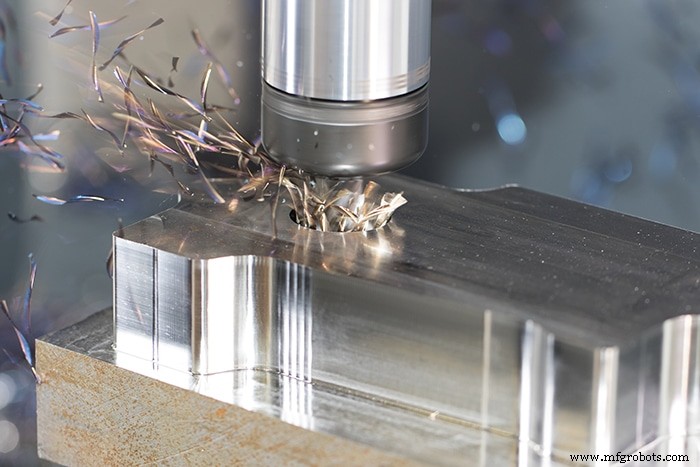
Mund señaló que los aumentos de productividad siempre están disponibles independientemente de la edad de la máquina y el estilo de cortador usado, y declaró que Dynamic Motion es casi universalmente aplicable. «No va a fallar porque estés usando una herramienta de corte menos costosa o máquinas CNC de gama baja, pero los beneficios definitivamente escalarán hacia abajo a medida que la configuración se vuelva menos que óptima».
Sobre un barril
Fue rápido en señalar que, aunque su declaración se mantiene cierta al usar Fresado Dinámico para desbaste, mecanizado 2D y semi-acabado 3D, el «acabado acelerado» de Mastercam es otra situación completamente diferente. En ese escenario, las trayectorias de herramienta típicamente requieren una geometría de cortador específica si quieren lograr los resultados deseados.
Un ejemplo de esto es el corte de barril, también conocido como corte de segmento circular. Mund señaló que Mastercam ha trabajado agresivamente con fabricantes de herramientas de corte para definir y probar estos y otros «cortadores formados» para uso en fabricación de moldes, mecanizado médico y aplicaciones de acabado aeroespacial. Estas herramientas dan a los usuarios la capacidad de producir «acabados de muy alta precisión en cantidades de tiempo más cortas» que los métodos de superficies tradicionales.
Explicó que esta política de puerta abierta se extiende a todos los productos de software de Mastercam. «Por ejemplo, también trabajamos con un proveedor líder de herramientas de corte hace unos años cuando desarrollábamos nuestro motor de trayectoria de herramienta Dynamic Motion», dijo. «Teníamos problemas con control de viruta y llegar a profundidad rápidamente durante algunas pruebas internas, así que sugerimos que hicieran algunos ajustes a su geometría de cortador».
Como resultó, el proveedor de herramientas de corte terminó agregando una punta de alta velocidad a su línea de fresas de extremo libres de vibración. Mund y su equipo aprendieron algunas cosas también, que desde entonces han incorporado en características de Mastercam. «Estos son ambos grandes ejemplos de las sinergias que existen entre proveedores de hardware y software, donde cada participante termina con un producto mucho mejor como resultado», dijo Mund.
El gran ida y vuelta
Thomas Raun, gerente nacional de producto para fresado en Iscar Metals Inc., Arlington, Texas, es otro firme creyente en asociaciones entre empresas que hacen productos complementarios.
«Debe haber un ida y vuelta continuo», dijo. «A veces son las capacidades de su software lo que impulsa nuestro desarrollo como fabricante de herramientas de corte, y a veces es al revés. De cualquier manera, estamos completamente abiertos a trabajar con desarrolladores de CAM y constructores de máquinas herramienta por igual si significa mejorar la productividad para nuestros clientes».
Como mencionó Ball de Seco, Raun dijo que uno de los desarrollos más recientes en geometría de herramienta de corte —más flautas— surgió directamente del fresado trocoidal su compromiso radial ligero y altas tasas de avance. Iscar ha llevado esta idea un paso más allá ofreciendo fresas de extremo de carburo sólido con una flauta por cada milímetro de diámetro, herramientas que en la clásica moda «pollo o huevo» son en su mayor parte solo efectivas con fresado trocoidal.
«Por supuesto, una vez que hayas dado ese primer paso en fresado de alta eficiencia, lo próximo que buscarás es mayor compromiso axial, para maximizar la remoción de metal», dijo. «Debido a esto, estamos viendo fresas de extremo con longitudes de corte de cuatro y seis veces el diámetro —estas herramientas estaban disponibles antes pero eran principalmente para aplicaciones de nicho. Ahora son bastante comunes. El desafío aquí, sin embargo, es que las virutas pueden tener varias pulgadas de longitud; se apilan muy rápido y son difíciles de limpiar de la zona de mecanizado, así que hemos tenido que desarrollar fresas de extremo con flautas entalladas, que dividen las virutas en piezas manejables».
Iscar está trabajando con desarrolladores de software de otras maneras también. Raun señaló la creación hace años de bibliotecas que contienen geometrías de herramientas y parámetros de corte para inclusión en una variedad de paquetes CAM populares. Esto coloca datos importantes de aplicación a unos pocos clics de ratón, dijo, y porque ya no hay necesidad de ingresar manualmente estos valores, esencialmente «poka-yokea» el proceso de selección de herramienta y determinación de avance y velocidad.
A pesar de esto, Raun sugirió tomar estos valores con grano de sal. «Los programadores generalmente entienden las tasas de avance más altas necesarias para fresado de alta eficiencia, pero tienden a pasar por alto el potencial de velocidades superficiales aumentadas», dijo. «Una buena regla general es duplicar la velocidad de corte recomendada al usar un 10 por ciento de paso, e incluso triplicarla al 5 por ciento. Por supuesto, eso depende de la máquina herramienta, porque muchas de ellas no pueden realmente alcanzar las tasas de avance necesarias para mantener el espesor de viruta adecuado a estas velocidades de husillo más altas, especialmente en piezas pequeñas y geometrías complejas. En esta situación, terminarás sub-alimentando la herramienta, lo que lleva a frotamiento y desgaste prematuro».
Volviéndose loco
Cuando se trata de comprar máquinas herramienta basándose únicamente en sus tasas de avance y velocidades de desplazamiento rápido, vale la pena mirar más allá de la hoja de cálculo, según Wade Anderson, gerente de especialista de producto para Okuma America Corp., Charlotte, N.C. Dijo que Raun de Iscar es absolutamente correcto sobre las tasas de avance, por eso lo vuelve «absolutamente loco» cuando los compradores de máquinas herramienta basan sus decisiones de compra únicamente en una tabla que compara valores como tasa de avance máxima y velocidades de desplazamiento rápido. «No puedes, bajo ninguna circunstancia, probar qué máquina herramienta es mejor mirando una hoja de cálculo», dijo.
Admitido, comparar especificaciones de equipo es un paso esencial en el proceso de evaluación de máquina herramienta, pero no es hasta que las virutas empiezan a volar que el temple de una máquina puede ser probado realmente. Esto solo es posible a través de cortes de prueba realistas, preferiblemente usando tu material, aunque no necesariamente con tus herramientas de corte y trayectorias de herramienta. A menos que tu taller esté completamente al día en la curva de fresado de alta eficiencia, cualquier demo de máquina probablemente (y con suerte) introducirá métodos de programación, sujeción de herramientas, y herramientas de corte con las que tu taller puede no estar familiarizado —tecnologías que son absolutamente necesarias si quieres tener éxito.
Puedes pensarlo como un triángulo, explicó Anderson, con el constructor de máquinas, sistema CAM, y herramientas de corte como tres componentes igualmente importantes. «Obviamente hay otras variables como sujeción de pieza y fluidos de corte que entran en la ecuación de mecanizado, pero son estos tres los que tienden a generar innovaciones que los otros deben luego perseguir y finalmente superar», dijo.
Para cualquier aplicación que use altas tasas de avance, adelgazamiento de viruta, y estrategias de fresado trocoidal, Anderson recomienda un centro de mecanizado que tenga un diseño de husillo superior con cono de doble contacto y conexión frontal, una estructura de máquina con la masa y características de evacuación de viruta necesarias para altas tasas de remoción de metal, y un control capaz de soportar velocidades de procesamiento extremas.
Esta última parte reitera lo que Raun aludió anteriormente, que solo porque programas una cierta tasa de avance no significa que la máquina herramienta la logrará. «Para Okuma, es importante que proporcionemos una plataforma capaz de manejar cualquier innovación que los proveedores de CAM y herramientas de corte traigan al mercado», dijo Anderson. «Esto significa un control de máquina y sistemas servo capaces de manejar las enormes cantidades de datos que vienen con control de movimiento dinámico, y curvas avanzadas de acel/desacel y jerk que permiten a la máquina alcanzar su máximo potencial».
También hay longevidad que considerar. Es una cosa ver una demostración de fresado dinámico de alta velocidad; es otra muy distinta manejar este tipo de trabajo a lo largo de varios años. Dijo Anderson, «Si la máquina no tiene suficiente masa, o la conexión del husillo no es correcta, o el control no puede seguir el ritmo, los resultados serán menos que óptimos. Todas las variables deben estar en equilibrio para realizar plenamente el potencial de las últimas tecnologías, y hacerlo a largo plazo».
Hola viejo amigo
Tener la máquina herramienta correcta también abre la puerta a herramientas de corte una vez consideradas adecuadas solo para aplicaciones especializadas. Martin Dillaman, gerente de ingeniería de aplicaciones y gerente de proyecto en Greenleaf Corp., Saegertown, Pa., dijo que las cerámicas caen en esta categoría.
«Justo la semana pasada estábamos discutiendo cómo, en los últimos cinco a diez años, las máquinas herramienta finalmente han alcanzado a las herramientas de corte cerámicas», dijo. «Gracias a velocidades de husillo más altas y mayor rigidez de máquina, podemos aplicar estas herramientas más efectivamente que en el pasado. Así que no solo más talleres ahora pueden usar nuestros productos, también tenemos la oportunidad para desarrollo adicional».
Dillaman señaló varios de estos desarrollos, muchos de los cuales surgieron a través del trabajo de Greenleaf con sus clientes y sus proveedores de CAM. Estos incluyen cerámicas endurecidas por fase que pueden absorber mejor el choque asociado con operaciones de fresado, cortadores indexables de alto corte, una línea de fresas de extremo Excelerator de paso fino que se lanzará a finales de este año, e incluso una incursión en herramientas de corte de carburo con las geometrías Hushcut reductoras de vibración de la compañía.
«Definitivamente estamos viendo un aumento en el número de clientes moviéndose hacia estrategias de fresado de alto rendimiento, y estamos trabajando para apoyarlos de cualquier manera que podamos», dijo. «Nos sentaremos con sus programadores y maquinistas para ayudarles a desarrollar el mejor enfoque de mecanizado para cualquier material que estén cortando y cualquier software que estén usando, incluso si eso significa pedir a nuestro departamento de ingeniería una solución personalizada. Muchos talleres están empujando el sobre estos días, y es nuestro trabajo darles el mayor éxito posible».
Sistema de control de automatización
- 26 Consejos Esenciales de Mecanizado CNC que Todo Profesional Debe Conocer
- Automatización mejorada impulsa robótica más capaz en moldeo por inyección
- Dominando el Mecanizado CNC de 5 Ejes: Precisión, Velocidad y Beneficios Industriales
- Guía Experta para Mecanizar Eficientemente Metales Preciosos
- Maximice la Eficiencia del Mecanizado CNC con Estrategias Avanzadas de Trayectoria de Herramienta Dinámica
- Consejos Profesionales de Mecanizado CNC para Titanio — Aeroespacial, Automotriz y Más
- Servicios Expertos de Mecanizado CNC entregan Precisión para Piezas Complejas
- Mecanizado CNC Aeroespacial de Precisión: Fabricación de Piezas Ligeras de Titanio y Aluminio
- De Prototipos a Producción: Elegir entre Impresión 3D y Mecanizado CNC
- Mecanizado ultrasónico explicado: Proceso, beneficios y limitaciones
- Técnicas avanzadas de mecanizado de árboles de levas para máximo rendimiento