



Láseres de fibra potencian el corte: revolucionando el rendimiento
No solo los láseres de fibra para aplicaciones de corte dominan el mercado, su calidad mejora. Mayor potencia, velocidad y capacidad habilitan nuevas aplicaciones.
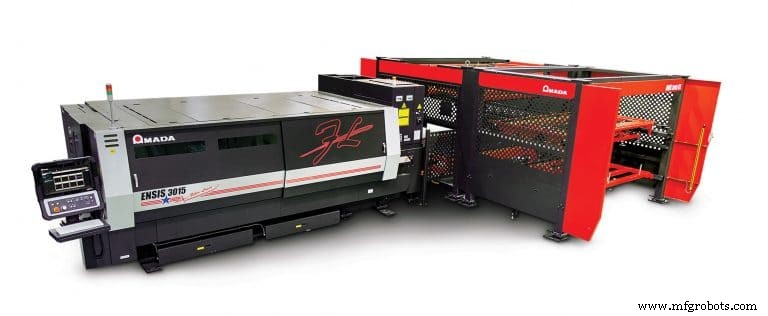
Implementar un sistema integral de corte láser no es tarea para pusilánimes. Además del desembolso financiero, los requisitos incluyen planificar un sistema completo, no solo el láser, según Dustin Diehl, gerente de producto división láser en Amada America Inc., Buena Park, Calif. También está la ubicación de la instalación y adquisición de la unidad láser y equipos, incluyendo cargadores, descargadores, enfriadores y controles. Finalmente, el sistema necesita integrarse en bucles generales de informes y retroalimentación. El resultado es un sistema capaz de generar un ROI sustancial en un tiempo sorprendentemente corto.
Aunque los láseres CO2, que representaron la fase formativa del corte láser, han sido eclipsados por los nuevos láseres de fibra, todavía tienen su lugar en el mercado. Jeff Tyl, gerente de ventas norteamericano-fabricación en Murata Machinery USA Inc., Charlotte, N.C., explicó: "los láseres CO2 modernos se usan típicamente para corte de espesor superior a 1" y pueden entregar un corte limpio. Tampoco están limitados por tamaño de mesa. Siguen siendo un factor importante en industrias críticas como construcción naval y defensa, pero el láser de fibra es claramente la opción más popular para aplicaciones convencionales de chapa."
Aunque la mayoría de láseres de fibra vendidos hoy están en el rango de 1 a 6 kW, configuraciones de mayor potencia están avanzando en aplicaciones selectas y continuarán creciendo en presencia de mercado. Brendon DiVincenzo, gerente de producto para láseres y automatización en Bystronic Inc., Elgin, Illinois, comentó: "los centros de servicio de acero han acogido la llegada de unidades de mayor potencia que actualmente tienen capacidad operativa en el rango de 10 a 12 kW. A medida que aumentan las velocidades, veremos mayor demanda."
Los láseres de fibra de hoy son típicamente parte de un sistema de procesamiento completo, como señaló Diehl de Amada. "El láser no puede considerarse como unidad independiente. Tiene que ser parte de un sistema", dijo. "Trabajamos con nuestros clientes para 'hacer los deberes' al entrar para entregar un paquete en el que todos los módulos —carga, descarga y la unidad misma— están diseñados juntos. La potencia es parte de la ecuación, pero dependiendo de la aplicación, todo el sistema debe considerarse."
Los láseres de fibra necesitan ser versátiles también, capaces de procesar diferentes tipos de material. Por ejemplo, la serie ENSIS de Amada usa tecnología láser de fibra propietaria para procesar tanto materiales finos como gruesos sin cambio de lente de corte o configuración manual. El motor de fibra de 3 kW incorpora la tecnología ENSIS de Amada, que optimiza el modo láser y el producto de parámetro de haz (BPP) basado en el espesor de material procesado. La serie ENSIS es capaz de corte de alta velocidad en material fino, una capacidad clave de la tecnología de fibra, y puede procesar placa gruesa eficientemente, según Amada America.
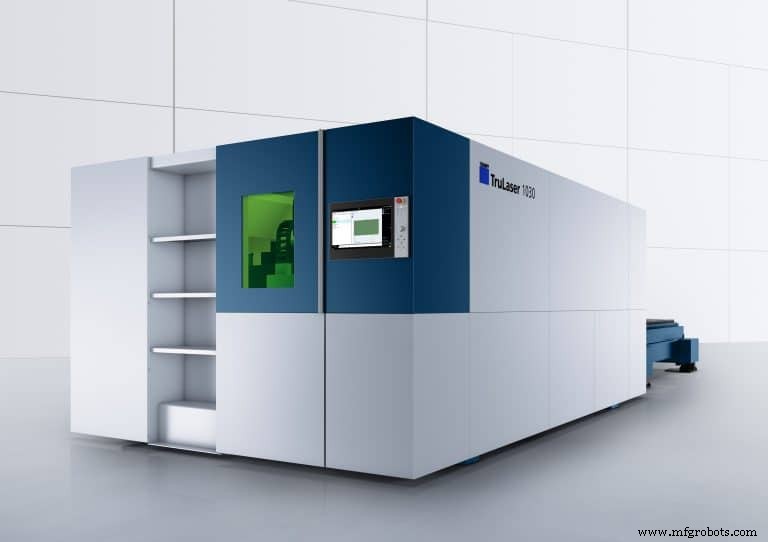
Las mejoras en tecnología de corte son un factor significativo en la creciente popularidad de los láseres de fibra. "Las primeras unidades de fibra tenían problemas dejando bordes irregulares", dijo Mark Bronski, jefe de ventas para láseres en Trumpf Inc. en Farmington, Conn. "La potencia adicional y refinamientos han resultado en la capacidad de lograr un acabado comparable a CO2 en placa de 5/8 a 3/4" [15,9-19,05 mm]."
Hank White, gerente de sistemas de software en MC Machinery Systems Inc. en Elk Grove Village, Illinois, señaló que los clientes son selectivos en cuanto a potencia láser. "Aunque vemos crecimiento en el mercado para sistemas de 8 kW, los clientes son excepcionalmente cuidadosos determinando requisitos de potencia para su aplicación individual. Si unidades de menor potencia pueden hacer el trabajo, se quedarán con esa categoría porque unidades mayores cuestan más de comprar y operar, y en muchos casos no pueden ir más rápido."
Corte especializado
El corte láser de mayor potencia está haciendo incursiones significativas en áreas más especializadas. Estas incluyen aplicaciones 3D, taladrado, y procesamiento de bobina y tubo. Mark Barry, vicepresidente de ventas y marketing en Prima Power Laserdyne LLC, Champlin, Minn., comentó: "en corte bidimensional, la industria ve mayor demanda de 6 kW, pero cuando se trata de alta precisión en aplicaciones como taladrado de agujeros de refrigeración en turbinas, láseres QCW (Cuasi Onda Continua) de mayor potencia entregan la precisión requerida."
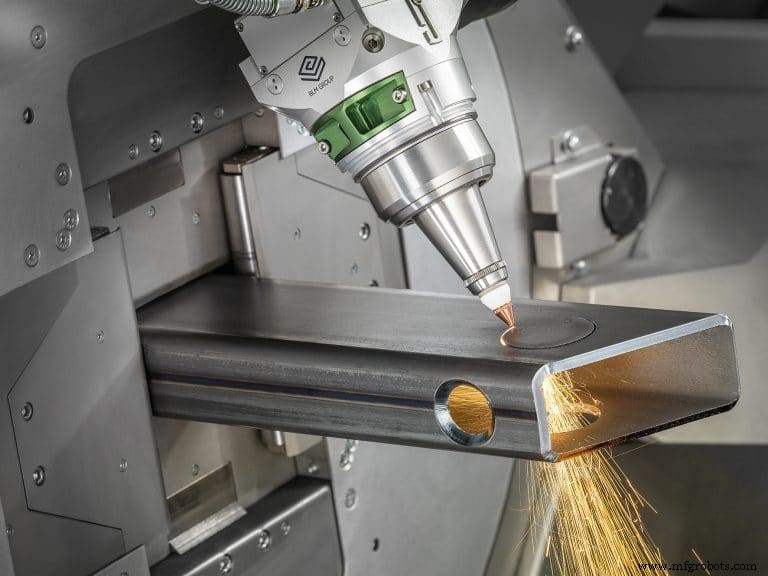
Robert Adelman, gerente de producto láser norteamericano en BLM Group USA, Novi, Mich., señaló que, en aplicaciones de corte de tubo, los requisitos de potencia han subido de 3 kW a 5 kW. "Los láseres de fibra perforan y cortan más rápido, aunque no usamos las potencias de salida típicas del mundo de chapa plana ya que siempre está el otro lado del tubo que considerar", dijo. "Esto es cierto tanto en máquinas 2D convencionales como en unidades 3D hasta 45°. Dependiendo de la máquina, diámetros van de 1/2 a 24" [12,7-610 mm] OD, y máquinas mayores pueden taladrar y roscar también."
LaserCoil Technologies LLC, de Napoleon, Ohio, compra láseres para integrar en operaciones de corte de bobina. Jay Finn, GM y CTO, declaró: "subimos de potencia cuando estamos cómodos con la óptica. Actualmente usamos un láser de 8 kW para sistemas que procesan material de 0,5 a 35 mm produciendo el borde deseado. La mayoría de nuestros sistemas cuentan con múltiples cabezales e incluyen sistemas completos de manipulación de material."
Automatización combinada con láseres
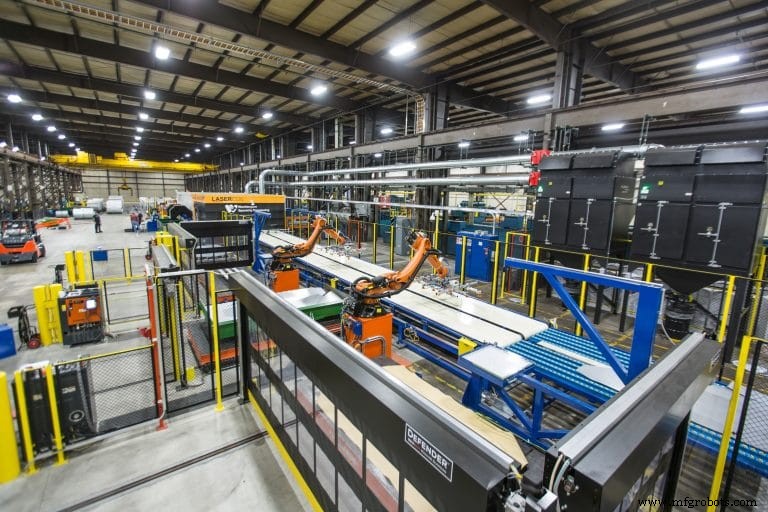
Con láseres de fibra, la automatización es un hecho de vida. Es posible que un pequeño taller empiece con un sistema de carga simple. Sin embargo, pronto surge la realización de que se necesitan más componentes para lograr su pleno potencial. Entonces se vuelve obvio que se requiere una buena cantidad de planificación y compromiso.
Una de las consideraciones principales involucra el espacio. Los láseres necesitan un área dedicada razonablemente libre de contaminantes y lo suficientemente grande para proveer cualquier adición de más equipos de automatización. Diehl de Amada señaló que es sabio "estimar dólares por pie cuadrado. Antes de entrar, familiarícese con los diversos sistemas modulares para entender cómo progresará la instalación. Rara vez vendemos láseres independientes. Los sistemas que proveemos están orientados a tanto expansión como flexibilidad. Dadas las velocidades de producción, el desafío principal es la gestión del flujo de piezas saliendo de la máquina."
DiVincenzo de Bystronic estuvo de acuerdo. "La automatización es un factor significativo tanto para grandes OEMs como para pequeños talleres, aunque difieren en necesidades de proceso", dijo. "Por ejemplo, un centro de servicio de acero se preocupa principalmente por cantidad, en términos de 'toneladas a través de la cama láser', mientras un taller de trabajo busca velocidad y flujo de material eficiente." La variedad de componentes ha hecho posible que usuarios desarrollen estrategias de automatización individuales que les convengan.
Tyl de Murata Machinery señaló: "vendemos tres variedades de sistemas, en general. El cargador de palet, una torre con cuatro u ocho cajones, y un sistema de clasificación de piezas. La torre suministra el material, y el sistema de clasificación de piezas avanza las piezas cortadas a la siguiente estación. De cara al futuro, vemos láseres híbridos con múltiples funciones ganando popularidad." Los talleres pequeños pueden verse limitados por costes. "Talleres usando diversos materiales pueden entrar en el juego programando un solo cargador de palet", dijo Tyl. "A medida que su negocio aumenta, la automatización se vuelve irresistible gracias al rápido ROI."
A medida que la automatización de corte impulsa mayor producción, más automatización es necesaria. "El procesamiento posterior es la próxima frontera, incluyendo limpieza de bordes y conformado", declaró White de MC Machinery Systems. Clave para el éxito es el desarrollo de software que pueda unir módulos de diferentes fabricantes a través de un programa unificado."
Las muchas formas y configuraciones diferentes de tubos necesitan un enfoque más especializado. "Convencionalmente, las máquinas no eran capaces de carga de paquetes de formas personalizadas en láseres de tubo", explicó Adelman de BLM Group USA. "Hoy, los láseres de tubo pueden cargar paquetes de una forma especial como 'cacahuete' automáticamente. Usando cámaras especializadas, la máquina puede detectar la orientación del tubo para asegurar sujeción adecuada, así como orientación de pieza adecuada."
"La flexibilidad es clave en procesamiento de bobina", explicó Finn de Laser-Coil. "Cada sistema que vendemos opera en modos continuo e indexado y puede interconectar con cualquier tipo de apilado. Además, hemos diseñado nuestros módulos para tener la misma huella que equipos de corte mecánico antiguos para facilitar el proceso de actualización."
Barry de Prima Power Laserdyne lo resumió: "Si vas a tener corte láser, vas a tener automatización. El láser no es un artículo discreto, es un componente."
Controles, automatización y operadores
Apoyando el impulso hacia sistemas de corte láser automatizados hay una variedad de controles sofisticados que deben integrarse. "El paradigma de control ideal implica una integración sin fisuras a sistemas ERP, eliminando desperdicio en procesos administrativos. Crucial para el éxito es monitorización total constante, así como alertas de mantenimiento. La meta es cero tiempo de inactividad no planificado", declaró Bronski de Trumpf.
Los sistemas de automatización modernos han mejorado enormemente el estatus del operador. Esto es especialmente visible en la evolución de controles en sistemas integrados. Diehl de Amada America comentó: "Hace veinte años, un control de sistema láser era tan complejo como una cabina de avión. Ahora, es más como un iPad, ofreciendo interfaz táctil y mejores gráficos. Los sistemas tienen mejor función de edición y retroalimentación enormemente mejorada. El operador puede monitorizar remotamente problemas de servicio, historial de servicio y estado de alarma para alarmas pasadas o actuales."
DiVincenzo de Bystronic señaló mayor demanda de clientes por controles estandarizados. "Los clientes exigen controles compatibles que puedan interconectar no solo con el sistema de corte láser sino con otras máquinas y sistemas ERP, procesando órdenes de trabajo y canalizando datos y piezas a la siguiente operación." White estuvo de acuerdo y señaló: "Cuando se trata del procesador, diferentes constructores tienen su propia 'salsa secreta'. No obstante, la estandarización viene, pero con ella, la seguridad es crítica."
Controles y software han hecho una enorme diferencia en procesamiento de bobina. Los sistemas de software pueden calcular un anidado basado en el patrón de corte óptimo para un ancho de bobina particular, así como determinar el ancho de bobina que ofrecerá el mejor rendimiento. Finn explicó: "El anidado final depende del proceso de alimentación de bobina. El borde de ataque debe coincidir con el borde final. Para facilitar la adopción, hemos desarrollado software para automatizar anidado y optimización de trayectoria de corte. Esto hace menos intimidante traer láseres a tu operación."
Los sistemas de control y software también han creado avances extensos en manipulación del láser. "Ha habido una enorme mejora en tiempo de cambio para piezas tanto convencionales como complejas. Ahora podemos cambiar potencia pulso a pulso con un tiempo de respuesta literalmente más allá de milisegundos", dijo Barry de Prima Power Laserdyne. "Esto nos ha permitido adquirir una flexibilidad inmensa en operaciones multi-propósito. Por ejemplo, somos capaces de no solo producir cualquier forma de agujero en cualquier ángulo sino pasar de taladrado a soldadura. Ajustando la potencia y pulsación, también somos capaces de manejar nuevos materiales incluyendo compuesto de matriz de carbono (CMC)."
Los controles también han avanzado flexibilidad en procesamiento de materiales tubulares. "Los últimos sistemas integrados quitan el trabajo de la máquina y lo han movido a la etapa de planificación de producción", dijo Adelman de BLM Group USA. "Ahora, el software de anidado no solo puede anidar piezas en trabajos sino también seleccionar qué opciones son necesarias (como orientación de costura de soldadura en tubos) para crear una corrida de producción completa, mientras un operario novato puede enfocarse en gestionar carga de material y empaquetado de piezas. Las funciones de control pueden crear programas de producción y calcular tiempos y costes de trabajo precisos. Para asegurar que nuestros clientes puedan beneficiarse de las muchas capacidades de control, proporcionamos formación tanto en nuestras instalaciones como en las de nuestros clientes."
Mejoras de calidad en láseres de fibra
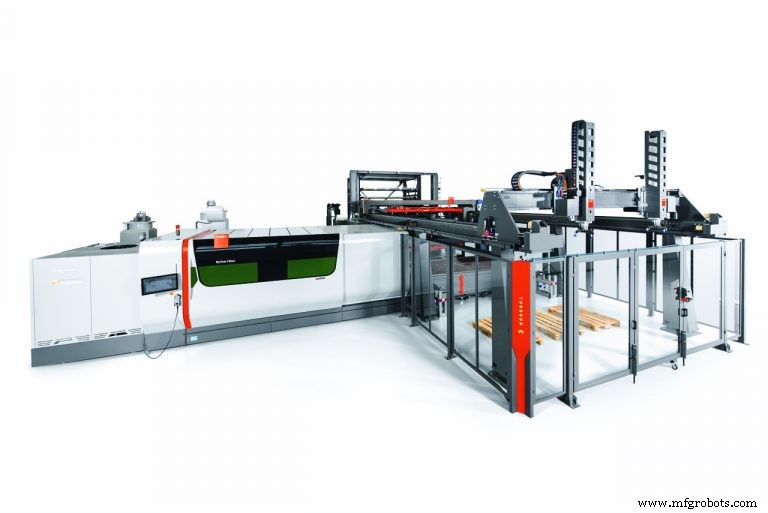
Gracias a la combinación de potencia y características de control, los láseres de fibra de hoy han subido la curva en cuanto a calidad. En cierta medida, esto se debe a la experiencia de usuario y capacidad de control en definir los parámetros correctos para tipos de material específicos. "Tecnología de flujo, mejoras en el uso de diodos y ópticas, y mayor cuidado en definir la mezcla de gases han contribuido todos", según White de MC Machinery Systems. "Incluso con las mejoras en el cabezal láser, la ecuación de coste sigue presente, y algunos usuarios sienten que es más económico emplear un proceso de acabado posterior que gastar el esfuerzo en regular el láser."
Dos de los factores más importantes en control de calidad son mantenimiento preventivo y gestión de material, según Bronski de Trumpf. "La complejidad de sistemas láser exige un alto grado de mantenimiento preventivo, y la formación es absolutamente esencial. Otro factor clave tiene que ver con el material involucrado en el proceso. Los usuarios tienen que inspeccionar lo que reciben para asegurar alta calidad o van a perder rendimiento."
Diehl de Amada America citó la importancia de mezcla de gases. "Usar la mezcla adecuada de gases puede mejorar la calidad del borde hasta el punto de eliminar operaciones secundarias. Estamos viendo la creciente popularidad de generación de nitrógeno in-house usando filtración, bombas de refuerzo y tanques de almacenamiento. También hay una tendencia a inspección de piezas mediante imagen 3D y sistemas de visión."
El equilibrio de velocidad contra calidad sigue siendo una consideración principal. A medida que los sistemas han avanzado, los esfuerzos para mantener calidad a alta velocidad han incluido el uso de accionamientos lineales de alta precisión en lugar de cremallera y piñón, y la incorporación de servomotores. La inspección en tiempo real es clave en operaciones de tubo y bobina. El escaneo ahora puede detectar torsiones en material tubular y ajustar para compensar. Del mismo modo, el material de bobina puede inspeccionarse "en vuelo" para asegurar control de calidad adecuado. DiVincenzo de Bystronic resumió la economía de la calidad: "Ya no se trata del coste de mano de obra sino de la velocidad de la mano de obra."
A medida que mejoran la tecnología de corte láser y automatización, fabricantes y otros usuarios finales se enfrentarán a una variedad de elecciones que impactarán no solo la operación de corte sino, en el caso de OEMs, todo el proceso de fabricación. La velocidad del láser y el advenimiento de automatización más extensa bien pueden hacer para la fabricación lo que la línea de ensamblaje hizo para la producción automotriz.
La experiencia del usuario final: Hatco Corp.
Con sede en Milwaukee con instalaciones de fabricación en Sturgeon Bay, Wis., Hatco Corp. es fabricante de equipos de servicio de alimentos comerciales. Fabrica calentadores de alimentos, exhibidores de alimentos, tostadoras y otros productos. Los lotes de producción van desde cientos de unidades para colocación en restaurantes de convenencia o comida rápida a un solo calentador especialmente caracterizado para una instalación particular. El lema de la empresa es "Una cantidad de pedido económica de uno."
En busca de ese objetivo, la empresa ha ampliado y actualizado continuamente su instalación de fabricación con lo último en equipos y técnicas.
Según Steve Christoferson, vicepresidente de fabricación de Hatco, "muchos fabricantes y talleres tienden a ser 'centrados en la pieza' y ven las piezas individuales como fines en sí mismas. En Hatco, nuestros procesos son impulsados por producto y, como nuestra gente puede ver todo el proceso bajo un techo, hay una conciencia constante de mantener controles de inventario ajustados y flujo de fabricación eficiente."
La experiencia de Hatco con láseres se remonta lo suficiente que Christoferson recuerda "la velocidad lenta de los primeros láseres era dolorosa de ver. Ahora, gracias a velocidad y calidad, la fibra es el futuro."
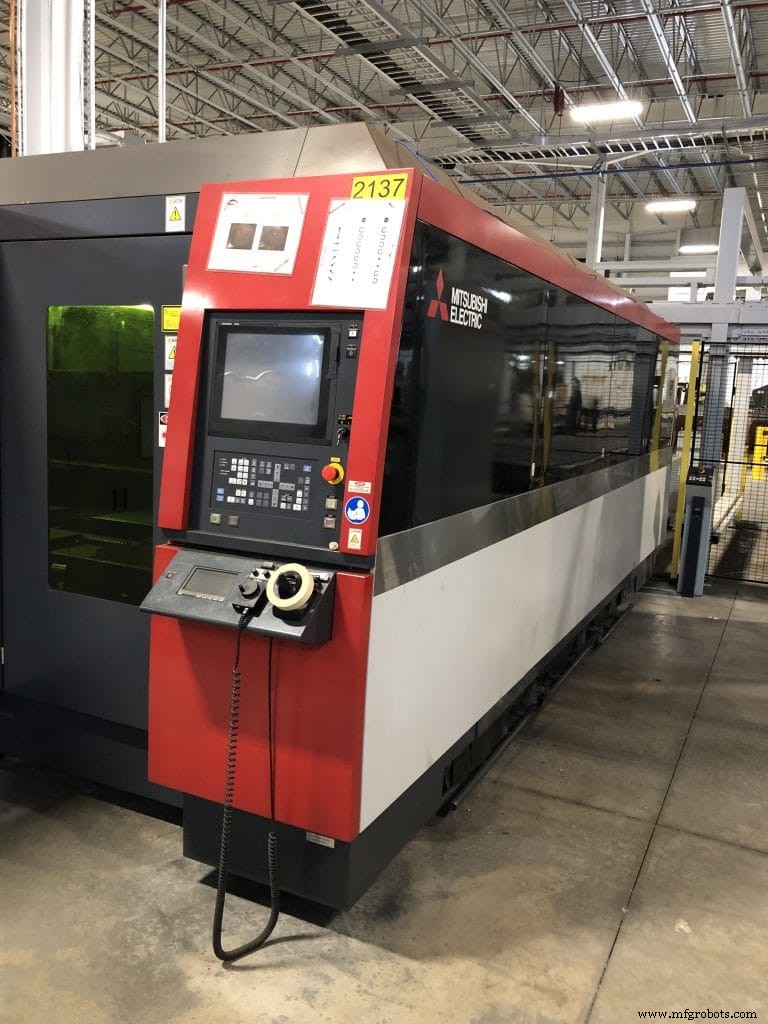
Actualmente, Hatco usa cuatro láseres Mitsubishi, tres de los cuales son CO2 y el último un láser de fibra de 4 kW. El metal procesado incluye más de 100 tamaños y calibres diferentes, desde placa a calibre 24 y 28 e incluye acero inoxidable y acero dulce así como aluminio. Las tolerancias pueden ser tan ajustadas como 0,0001" (2,54 µm). "Debido a que tantas de las piezas que fabricamos son tridimensionales, literalmente tenemos que tomar la pieza y 'desplegarla' para lograr el patrón de corte correcto. Usamos anidado dinámico para optimizar rendimientos de materias primas", comentó Christoferson.
Los láseres están ubicados en una sección dedicada de la planta. Un sistema FMS "River" de Mitsubishi mueve material dentro y fuera. "Tomó un año completo de trabajo moverse al sistema automatizado que queríamos", dijo Christoferson. "Optamos por un sistema de fibra de 4 kW como el más económico para nuestros propósitos. El trabajo se asigna a cada uno de los cuatro láseres basado en el tipo y espesor de material y la calidad de corte que se puede lograr." El área láser fue diseñada para permitir expansión futura y está ubicada adyacente a procesos posteriores para desbarbado (cuando es necesario) y plegado.
En cuanto a calidad, Christoferson señaló que "cada operador es un inspector". Los empleados de Hatco están formados en múltiples disciplinas de fabricación para entender las complejidades del proceso y poder intervenir en caso de que se detecten problemas. Hace varios años, la empresa fue comprada por los empleados, y hay un "interés propietario" por parte de todos.
Dave Rolston, presidente de Hatco, fue anteriormente jefe de ingeniería y frecuentemente se le ve en la planta de fabricación. "Estamos excepcionalmente orgullosos de la calidad de nuestros equipos y el grado de automatización que hemos logrado en nuestro área láser", comentó Rolston. "Pero, al final, es la habilidad y orgullo de nuestra gente lo que nos mantiene 'lo mejor de la clase'."
Sistema de control de automatización
- La guía definitiva para elegir una máquina de corte láser de fibra
- Máquinas de Corte por Láser de Fibra: Longevidad, Rendimiento y Claves de Mantenimiento
- Por Qué las Máquinas de Corte Láser de Fibra Superan a los Láseres CO₂ en Precisión y Eficiencia
- Máquinas de Corte Láser de Fibra: Precisión y Eficiencia en la Fabricación de Chapa Metálica
- Corte por láser de fibra robótico vs corte por plasma: diferencias clave y cómo elegir la solución adecuada
- 5 ventajas clave del corte láser para la fabricación moderna
- Entendiendo la Tecnología Láser: Guía Completa para Corte y Grabado
- 5 Ventajas Clave del Corte por Láser de Tubos para Fabricación de Precisión
- De chorro de agua a láser de fibra: Desbloqueando nuevo potencial productivo
- Mantenimiento esencial de máquina de corte láser de fibra: Mejores prácticas y consejos
- Corte Láser de Fibra: Revolucionando Eficiencia y Precisión en Manufactura