



Precisión asistida por láser acelera el mecanizado médico
Ya sea mecanizado tradicional o procesos híbridos, la manufactura médica requiere que constructores de máquinas y fabricantes de herramientas se mantengan alerta
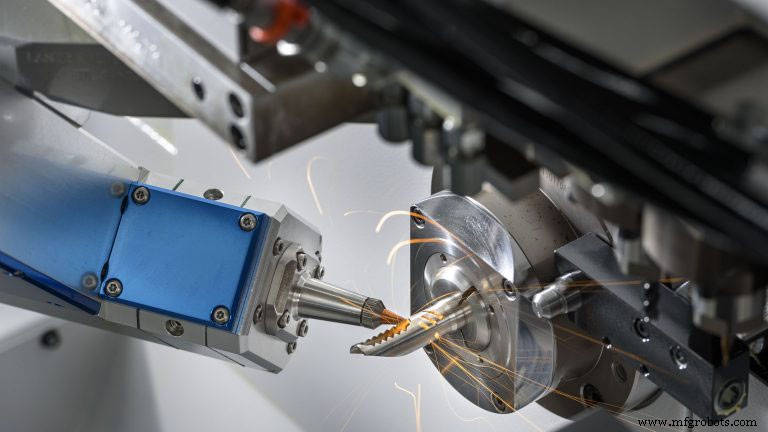
Cuando se trata de mecanizar los componentes médicos finamente ajustados de hoy, la velocidad —por no mencionar la vida de la herramienta y la automatización— es esencial.
El refinamiento constante del mecanizado médico, desde el diseño de herramientas hasta el producto terminado, requiere no solo la capacidad de manejar una amplia gama de materiales plásticos y metálicos, sino también lograr resultados predecibles —particularmente frente a regulaciones estrictas.
Ya sea solo torneado y fresado o procesos híbridos con láseres unidos a sistemas suizos para realizar operaciones de corte y soldadura todo en una máquina, la manufactura médica requiere que constructores de máquinas y fabricantes de herramientas se mantengan alerta.
Maximizar vida de herramienta, calidad de pieza
Para mecanizar piezas y características médicas tan pequeñas como los hexalóbulos en tornillos óseos mientras se preserva la vida de la herramienta, Tsugami/Rem Sales LLC (Windsor, CT) ha equipado varias máquinas en su cartera con unidades personalizadas de cuadruplicación de velocidad.
Los husillos estándar en máquinas de estilo suizo típicamente giran herramientas vivas a 6000 a 8000 rpm, dijo Derek Briggs, gerente de producto suizo para Tsugami/Rem Sales. «Cuando estás realizando superficies finas y contorneado de cinco ejes, grabado o aguafuerte, necesitas rpm extremadamente altas porque las herramientas son muy pequeñas; típicamente tienes una fresa de bola de 0,125″ [3,175 mm] o menor que estás haciendo contorneado fino, y estás cortando en el centro durante este tipo de operaciones. Necesitas velocidades de husillo muy altas para mantener el metraje superficial en un nivel aceptable para la vida de la herramienta y cumplir requisitos de acabado superficial».
La solución de Tsugami es un accesorio usando reducción de engranajes que multiplica la velocidad del husillo hasta cuatro veces sin sobrecargar el motor del husillo para alcanzar una velocidad óptima, como 20.000 rpm. Tsugami/Rem Sales incluso puede integrar husillos de alta velocidad fabricados por NSK America y correrlos hasta 80.000 rpm.
La mayoría de tornos suizos usan un tren de engranajes que corre tres o cuatro husillos simultáneamente cuando el motor se enciende, dijo Briggs. Con solo un husillo modular con engranajes reducidos yendo más rápido que el resto, «no estás gravando los otros husillos. Es bueno obtener velocidades de husillo más altas para ese superficie fina y trabajo pequeño de cinco ejes que el mercado médico busca cada vez más hoy».
Mientras que un accesorio de whirling de hilo estándar ciertamente hará el trabajo, si una máquina está dedicada exclusivamente a producir tornillos óseos todo el día, los fabricantes deberían considerar solicitar cojinetes cerámicos en lugar de cojinetes de rodillos de acero más estándar. Con cojinetes cerámicos, los operadores pueden apretar la precarga más que en acero, rigidizando el sistema y manteniendo velocidades máximas de husillo. Los cojinetes cerámicos amortiguan armónicos y vibraciones muy finas al cortar tornillos óseos y también pueden tomar el calor de rpm más altas, dispersando el calor mucho mejor.
Necesidad de velocidad
Además de maximizar velocidades de husillo, Tsugami/Rem Sales también está trabajando para introducir más funcionalidad de cambio rápido al mecanizado suizo. La empresa ofrece accesorios de herramienta viva y platos de herramientas gang con cabezales removibles que permiten a un operador sacar un tornillo, remover todo el conjunto de pinza ER o cartucho de herramienta, ajustar la altura de la herramienta fuera de la máquina e instalar un repuesto pre-preparado —todo en 30 segundos, anotó Briggs.
Tsugami/Rem Sales también está desarrollando portaherramientas de torreta de cambio rápido para sus máquinas con torreta, además de sus configuraciones de herramientas modulares para fresado frontal, fresado angular y accesorios de whirling de hilo. «Estos portaherramientas están diseñados para ayudar a reducir el error del operador que podría potencialmente llevar a un choque de máquina o herramientas rotas. Esto también puede hacerse fuera de la máquina en un Zoller u otro dispositivo de preajuste».
Una aplicación de taladro de cañón proporcionó un caso de estudio para mejorar avances y velocidades.
Cuando Tsugami/Rem Sales necesitó crear un dispositivo de alta frecuencia para remoción de tumores oculares, las especificaciones eran desafiantes: la unidad tenía que medir 5″ (127 mm) de largo con un orificio de 0,06″ (1,52 mm) taladrado completamente a través. Emplearon el sistema TriboMAM de alta frecuencia pulsante de M4 Sciences para hacer el trabajo.
El dispositivo, hecho de titanio personalizado, es similar a un aspirador y puede succionar solo el tumor, no otro tejido blando, explicó Briggs. Típicamente, un taladro de cañón solo podría alimentarse a menos de una décima de pulgada por revolución; integrar TriboMAM cuadruplica esa velocidad «porque la oscilación de esa herramienta rompe las virutas en pedazos muy pequeños, y el refrigerante de alta presión las extrae del orificio». En total, un proceso que de otra manera habría tomado varios minutos se completó un 75 % más rápido.
Otra innovación, el sistema servo de vibración de baja frecuencia (LFV) «es uno de los mayores avances en el mecanizado de materiales difíciles usados en producción de componentes médicos», dijo Jim Cepican, gerente de exhibición para ventas de accesorios con Marubeni Citizen-Cincom Inc. (Allendale, NJ). LFV mejora la vida de la herramienta, control de virutas y procesamiento de materiales difíciles de mecanizar.
Las máquinas serie L de MCC «son usadas por la mayoría de fabricantes médicos con los que trabajamos» por sus velocidades de procesamiento más rápidas y capacidades de programación mejoradas, anotó Cepican. «El número de ejes ha aumentado, incluyendo un eje B necesario para fabricar componentes médicos más complejos».
La L12 es una vendedora particularmente buena para el mercado médico, agregó el Gerente de Ventas Regional Glen Crews. «El tamaño pequeño de la máquina y las altas velocidades de husillo la hacen ideal para mecanizar componentes de dispositivos médicos en miniatura. Opciones también están disponibles en todas nuestras máquinas para reducir el tamaño del husillo, facilitando el manejo de material».
Husillos más rápidos han sido desarrollados para trabajo transversal y taladro final que son intercambiables con los husillos estándar de la máquina, agregó Crews. «Al ser accionados por engranajes, pueden alcanzar altas velocidades de husillo con mejor par que obtendrías con husillos eléctricos o neumáticos que muchos fabricantes usan».
Conocimiento de husillos
En última instancia, el uso de husillos eléctricos o neumáticos independientes adecuados es vital para optimizar avances y velocidades para las aplicaciones médicas de hoy, dijo Michael Gabris, gerente de ventas industriales en NSK America Corp. (Hoffman Estates, IL).
«Podrías tener 20.000 rpm en una fresadora, pero si tienes un taladro de 0,01″ [0,254 mm] de diámetro, no obtendrás las velocidades que necesitas para correr eso correctamente», anotó. «Podrías romper la herramienta muy fácilmente».
De hecho, 0,005″ (0,127 mm) se está convirtiendo en un diámetro estándar para fresas y taladros de carburo sólido, agregó el Gerente de Producto NSK Mike Shea. «Si quieres correr 200 sfm, eso es unas 76.000 rpm si lo corres correctamente», explicó. «Incluso si el [fabricante de herramienta] recomienda correr 100 sfm, aún estás justo por debajo de 40.000 rpm. Nuestros husillos satisfacen la necesidad de mecanizar aplicaciones micro y nano que se están volviendo mucho más comunes».
Cuando un husillo NSK sale de fábrica, está garantizado para tener menos de 1 µm de runout, dijo Gabris. NSK también fabrica sus propias pinzas de precisión, precisas a tres a cinco micrones, y ofrece cojinetes cerámicos costosos de fabricar en todos los husillos de alta velocidad.
Ya sea equipados en máquinas nuevas o adaptados en máquinas antiguas, «nuestros husillos hacen todo el trabajo», dijo Gabris. Los operadores «tienen que bloquear el husillo principal y correr electricidad y aire a nuestro husillo, o solo aire si es neumático», agregó Shea. «El husillo principal no rota, así que no hay desgaste en el husillo de la máquina. Nuestros husillos no tienen engranajes. Al aplicar una pequeña cantidad de aire para enfriamiento y purga, es posible correr 24/7, sin crecimiento térmico ni problemas armónicos. Esto es ideal en una situación de producción constante de alta velocidad».
Por el contrario, si se usa solo una cabeza de engranajes, la cabeza debe descansar después de 20 o 30 minutos de uso para disipar el calor en los engranajes, aconsejó.
Llevando el herramientado adelante
Con materiales de componentes médicos que van desde plásticos hasta cobalto-cromo y titanio, Sandvik Coromant (Fair Lawn, NJ) ha evolucionado su herramientado considerablemente en los últimos años.
«Sí, se trata de producir piezas más rápido y mantener tolerancias», dijo Patrick Loughney, gerente de producto para mecanizado de piezas pequeñas, «pero también se trata de la predecibilidad del proceso y el herramientado».
Por ejemplo, con insertos de torneado, «cambiamos nuestra tecnología tremendamente con nuestra innovación de recubrimiento Inveio», anotó, lo que permite sustratos más fuertes, tratamiento de borde más preciso y una nueva forma de aplicar recubrimiento.
«Descubrimos que los cristales en el recubrimiento en el proceso antiguo eran aleatorios, donde solo protegían el inserto», explicó. «Ahora somos capaces de alinear esos cristales en una dirección para donde podemos proporcionar mejor vida de herramienta y desgaste de inserto». Esto permite menos ajustes a la máquina y ofrece la vida de herramienta predecible crítica para un proceso de mecanizado estable. Después de que el inserto se moldea, la preparación del borde se ejecuta a tolerancias de micras, dijo.
«Hemos modificado nuestro herramientado para ejecutar diferentes características médicas», continuó. «Tenemos nuestra barra de mandrinar médica especialmente hecha para producir el manguito para rodillas y articulaciones de cadera».
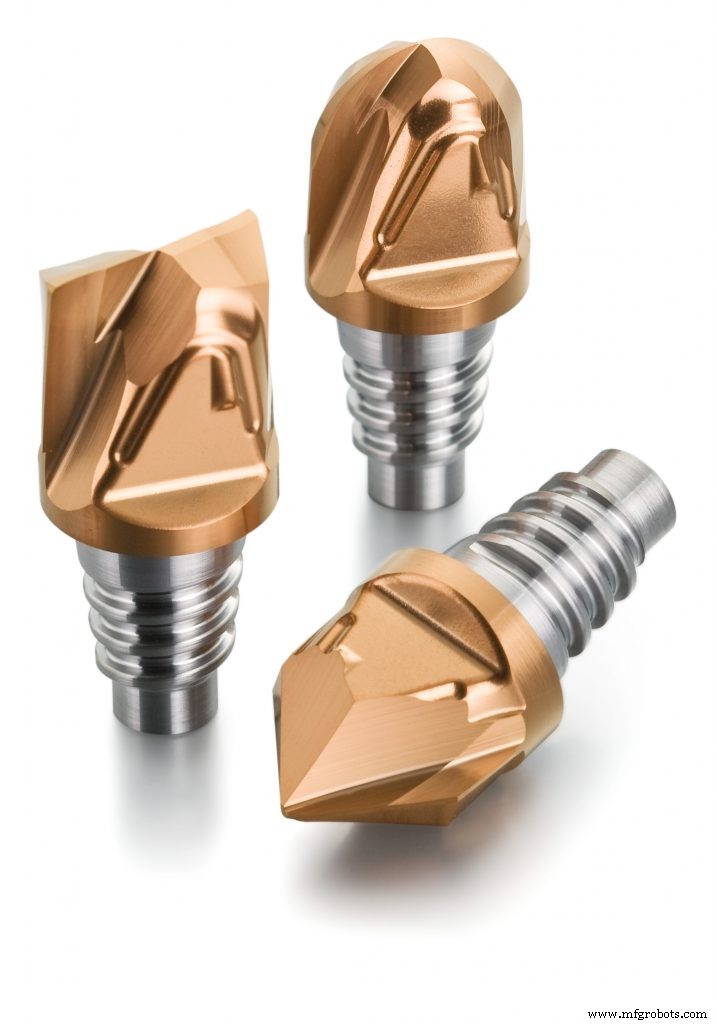
Mientras tanto, el sistema de fresado de cabezales intercambiables CoroMill 316 ha sido modificado con profundidad de corte extendida, especialmente para producir las bandejas de rodilla que soportan implantes.
Sandvik Coromant también ha creado insertos de torneado especiales para plásticos médicos como poliéter éter cetona. «La mayoría de los insertos son granallados en la parte superior para que el plástico no se pegue», explicó Loughney.
En octubre, un nuevo taladro hecho especialmente para materiales resistentes al calor en aplicaciones médicas y aeroespaciales será parte de los lanzamientos de nuevos productos semestrales de la empresa.
El mayor obstáculo de Sandvik Coromant, sin embargo, son los insertos de whirling de hilo. «La mayoría de las veces, un tornillo óseo tiene una forma de hilo especial», anotó Loughney. «Parece que cada médico que ha salido con un tornillo óseo tiene su propia forma de hilo firma. Así que no podemos vender solo insertos estándar para eso; todos tienen que ser diseñados especialmente. Tenemos que ser realmente flexibles en rectificar estos insertos caso por caso».
Láseres disponibles
Cuando el mecanizado tradicional por sí solo no llena la factura, agregar uno o más láseres al proceso mejora enormemente la capacidad de manufactura.
Por ejemplo, la línea de máquinas herramienta LaserSwiss de Tsugami/Rem Sales fue creada para la industria médica. LaserSwiss combina torneado CNC suizo tradicional y corte láser en una máquina, explicó Tina Carnelli, gerente de marketing para Tsugami LaserSwiss. «Esto significa que los fabricantes médicos pueden producir piezas médicas complejas, como stents, con una sola puesta a punto y un solo programa de pieza», dijo. «Recientemente agregamos una segunda cabeza láser, para soldadura, a la máquina LaserSwiss para combinar efectivamente tres operaciones en una máquina».
En Marubeni Citizen-Cincom, «la introducción de corte y soldadura láser en nuestras máquinas es una de las modificaciones más significativas que hemos hecho», dijo el Gerente de Ventas Regional Rich Kuhn. «La capacidad de hacer trabajo de mecanizado y corte láser en la misma máquina tiene un efecto importante en reducir el número de operaciones requeridas para producir un componente. Agregar automatización y hacer soldadura láser ha permitido a nuestros clientes médicos opciones adicionales para resolver algunos de los requisitos de alta tolerancia cada vez mayores».
Por supuesto, los láseres han sido una solución de manufactura médica independiente por algún tiempo. Por ejemplo, la cartera de Trumpf es ampliamente usada por fabricantes de dispositivos médicos, desde aplicaciones de soldadura láser y corte fino hasta manufactura aditiva y marcado láser para trazabilidad, según Salay Quaranta, gerente de industria para Trumpf Inc. (Farmington, CT).
La manufactura aditiva, o impresión 3D, ha brindado numerosas oportunidades para Trumpf, agregó. «La construcción de varias coronas dentales, puentes y RPDs usando nuestro TruPrint 1000 permite a los fabricantes la producción generativa de las piezas más pequeñas de lote único y series en la placa. Con una opción multiláser, la producción puede aumentar hasta un 80 % mientras se mantiene la flexibilidad para procesar pedidos de clientes. Incluso formas complejas pueden convertirse rápida y fácilmente del diseño CAD a un componente metálico 3D con calidad superior».
Es esa flexibilidad de diseño lo que puede diferenciar a los láseres del mecanizado tradicional cuando se trata de producción de lecho de polvo capa por capa basado en metal.
«Al aprovechar las técnicas de diseño con impresión 3D, un fabricante o laboratorio puede construir un producto a forma casi neta», dijo Quaranta. «Hay muy poco desecho como se ve con el mecanizado tradicional, y la metalurgia es sólida. Los fabricantes pueden aprovechar estas plataformas para construir una variedad de componentes desde implantes y coronas dentales hasta andamios y constructos para muchas aplicaciones».
Más automatización en operaciones secundarias
Las estrictas regulaciones que gobiernan cada aspecto de la producción de componentes médicos y la necesidad de asegurar un proceso estable y predecible parecerían hacerlo ideal para la automatización. Sin embargo, esa supervisión rígida presenta un enigma, según Loughney de Sandvik Coromant. Una vez que un proceso se establece, puede ser extremadamente difícil y demasiado costoso en tiempo o costo cambiarlo —incluso con una innovación de material o proceso esperando en las alas.
«Estamos viendo más automatización en manufactura médica, pero la mayoría está en las operaciones secundarias que no están tan controladas, como rectificar una rebaña de una forja», dijo. «Estamos viendo cosas nuevas como vástagos de cadera producidos con automatización».
Con componentes médicos usualmente producidos en lotes con cambios frecuentes, la rendición de cuentas y trazabilidad son primordiales, continuó. «Es un poco más difícil automatizar algo así. Pero está cambiando; los sistemas y software están mejorando hasta donde se puede rastrear mejor».
Con respecto a otra tendencia, el continuo impulso hacia Industria 4.0, los constructores de máquinas están respondiendo con numerosas innovaciones.
Bajo petición, Rem Sales integrará máquinas suizas Tsugami con robótica FANUC para carga y descarga de piezas, sistemas de visión Keyence para medición en proceso y auto compensación para ajustes automáticos de compensación al vuelo, dijo Briggs. «Estamos sacando una pieza de la cinta transportadora de la máquina con un robot, orientándola y colocándola en un fijador en el dispositivo de medición. Si alguna dimensión medida está fuera de tolerancia, el sistema AutoComp de Caron Engineering compensará automáticamente en la máquina mientras está corriendo, y el robot colocará la pieza mala en un contenedor separado para asegurar que no se mezclen piezas malas con buenas».
Para los clientes de hoy, «no podemos simplemente proporcionar una sola máquina para procesar piezas», explicó Cepican de MCC. «Tenemos que proporcionar sistemas de procesamiento completos. Esto incluye sistemas de automatización altamente técnicos». MCC ha diseñado varios sistemas de carga y descarga automáticos —por ejemplo, sistemas que cargan piezas en bruto en máquinas para ser soldadas láser a un componente que ha sido mecanizado.
George Bursac, gerente general de Star CNC Machine Tool Corp. (Roslyn Heights, NY), agregó: «La automatización ha sido parte de la manufactura médica por algún tiempo y se está expandiendo basada en nuevos requisitos». Mientras que componentes médicos como tornillos óseos, implantes dentales, instrumentos quirúrgicos y otros componentes asociados con esos productos «se mantienen iguales sin muchos cambios», dijo, «nuestro equipo está respondiendo a cualquier nuevo desafío que las empresas manufactureras puedan requerir».
Sistema de control de automatización
- Historia, producción y futuro de la acuñación moderna
- Mecanizado: Procesos, Herramientas y Aplicaciones Fundamentales
- Fastems presenta sistemas de automatización versátiles para integración con CNC
- Pedidos de máquinas herramienta en septiembre caen 1,1 % – Perspectivas de la industria
- Fuji lanza GYROFLEX Ultimate: Máquina de automatización multitarea versátil
- Methods Machine Tools Adquiere Koch Machine Tool para Expandir su Presencia en Texas
- Domine el Mecanizado Médico de Precisión: 8 Técnicas Esenciales para Titanio, Cobalto-Cromo y Acero Inoxidable
- Maximice el éxito en mecanizado de alto rendimiento: Por qué importan los portaherramientas
- Mecanizado médico: Guía experta sobre herramientas de corte para precisión y éxito
- 15 Ventajas Clave de las Máquinas de Soldadura Láser: Precisión, Eficiencia y Calidad
- Corte láser vs Corte plasma: Qué método corte metal elegir