



Configuración óptima de retracción en impresión 3D: Longitud y velocidad para impresiones perfectas
Una buena impresora es un aspecto vital de una excelente experiencia de impresión 3D. Hay varias cosas que puedes hacer para mejorar tus impresoras 3D.
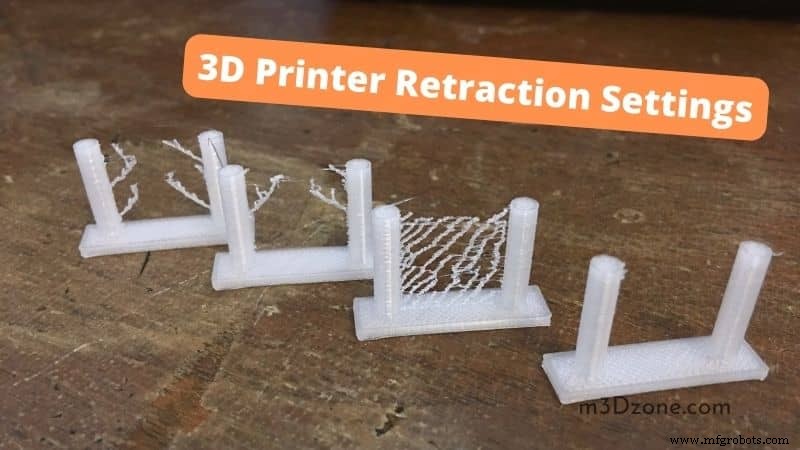
Una de esas cosas es obtener los ajustes de retracción correctos.
Así, el material de filamento fundido no gotea del hotend cuando emprende la trayectoria de distancia mínima de viaje.
Más importante, la velocidad de retracción impacta el modelo final de impresión 3D en gran medida. Una velocidad de reducción lenta deja el filamento plástico con mucho tiempo para rezumar mientras se retrae.
Por el contrario, una velocidad de retracción rápida puede causar que los engranajes del motor muelan el filamento causando sub-extrusión.
¿Qué es realmente la retracción en impresora 3D?
La retracción ocurre cuando la boquilla de la impresora retrae el filamento plástico de impresión 3D para detener el plástico fundido de rezumar.
Ajustes de retracción
Un ajuste de retracción es un ajuste estándar que puedes usar para eliminar stringings excesivos del modelo 3D.
La boquilla retrae el filamento cuando la impresora termina de imprimir una sección del modelo si habilitas los ajustes de retracción correctos.
Puedes ordenar específicamente a tu impresora 3D cómo retraer. Puedes controlarlo en dos parámetros: longitud especificada o velocidad de retracción.
Los ajustes de la impresora permiten el rechazo de filamento a una longitud o velocidad específica.
Velocidad de retracción
La velocidad de retracción sigue siendo uno de los ajustes de retracción más importantes.
La velocidad de retracción se refiere a la tasa a la que el motor del extrusor impulsa hacia atrás el filamento. Notablemente, se te pide precaución si imprimes a alta velocidad.
La impresión 3D a una velocidad mayor a 70 mm/s inevitablemente marca el filamento plástico de una manera que lo vuelve inutilizable para futuras impresiones.
Distancia de retracción
La distancia de retracción denota la cantidad de filamento plástico que el extrusor retrae de la boquilla.
Por ejemplo, si estableces tu distancia de retracción en 7 mm, el extrusor retrae la misma cantidad de filamento fuera del hotend.
Cuando la impresora está lista para depositar filamento tras una retracción inicial, la longitud mínima que deposita es 7 mm, que es la misma cantidad de filamento retraído previamente.
La longitud mínima de desplazamiento es la longitud que quieres que ocurra la retracción.
¿Deberías habilitar la retracción para impresión 3D?
¡Sí! Debes habilitar tus ajustes de retracción cada vez que quieras imprimir en 3D.
Usar ajustes de retracción incorrectos resulta en resultados adversos de impresión 3D. Así que establece una temperatura perfecta cada vez que uses filamentos flexibles.
Notablemente, usar alta temperatura causa problemas ya que los filamentos tienden a fundirse rápido. Al final, sobre-extruye, causando problemas de blobbing.
Por otro lado, un ajuste de retracción bajo causa rezumado ya que la boquilla comienza a gotear antes de que el extrusor alcance su próximo destino.
Sin embargo, sería mejor desactivar tus ajustes de retracción usando filamentos flexibles como TPE. Evita que el filamento se enrolle en el piñón del extrusor de vacío.
¿Qué es una buena distancia de retracción?
La distancia de retracción se refiere a la longitud de filamento que la boquilla extruye. Sigue siendo uno de los ajustes de retracción más básicos en impresión 3D.
Obtener los mejores ajustes de retracción para tu impresora 3D incluye configurar correctamente tu desplazamiento mínimo.
Además, el ajuste de distancia de retracción ordena a la boquilla retraer el filamento según la misma distancia establecida en los ajustes de firmware de la impresora.
Los expertos de la industria de impresión 3D sitúan la distancia de retracción en un rango de 2 mm-7 mm. Notablemente, la distancia de retracción no debe ser mayor que la longitud de la boquilla.
Si quieres ajustar la distancia de retracción, aumenta el valor en pequeños incrementos para obtener tu longitud preferida. Los valores de ajuste de retracción también dependerán del tipo de filamento.
¿Qué ocurre cuando la retracción es demasiado alta?
Durante el proceso de impresión 3D, la retracción evita que los filamentos plásticos pasen por la boquilla cuando se mueve de un extremo a la siguiente coordenada. Lo hace usando un movimiento de retroceso de filamento.
Un ajuste de retracción alto resulta en huecos y blobbing causados por bolsas de aire encontradas en la boquilla de impresión.
Contrastantemente, un ajuste de retracción bajo puede causar que el material gotee mientras el hotend se mueve de una sección a la siguiente.
La boquilla debe detener el rezumado del filamento durante los movimientos del hotend. De lo contrario, ocurrirán stringings entre características.
Además, una alta velocidad de retracción resulta en que algunas partes del modelo 3D no reciban suficiente filamento plástico; también, la boquilla se atasca u obstruye causando blobs y zits.
¿Cuánta retracción es demasiada?
El ajuste de retracción varía según el tipo de filamento y la complejidad del patrón de relleno del objeto de impresión.
Por ejemplo, no necesitarás el sistema de retracción si estás imprimiendo un modelo 3D continuo único. Por tanto, en tal situación, puedes desactivar tus ajustes de retracción.
Sin embargo, si estás imprimiendo un modelo 3D más complejo con un patrón de relleno intrincado, debes activar tus ajustes de retracción para obtener piezas 3D impresas de alta calidad.
Además, la retracción significa que la impresora dejará de imprimir en partes con huecos en el modelo que no requieren impresión.
Por ejemplo, si estás imprimiendo una mano en 3D, la boquilla debe retraer el filamento en los huecos entre los dedos.
Pero, solo puedes determinar el nivel óptimo de retracción de tu impresora considerando cuidadosamente la calidad de tus objetos 3D impresos.
Cuando tu impresora 3D imprime continuamente objetos con blobs y zits, significa que tu ajuste de retracción es alto. La severidad de los bultos y zits en tus modelos indica el nivel de retracción.
También, si experimentas obstrucciones y atascos repetidos de la boquilla, revisa tu ajuste de retracción; podría ser demasiado alto.
Usa la perilla para ajustar y reducir los valores de ajuste de retracción en 0,20 en un método de prueba y error mientras monitoreas la calidad de tus impresiones.
Ajusta los valores incrementalmente en 0,20 hasta obtener piezas 3D impresas perfectas.
¿Cuál es una buena distancia de retracción para PLA?
Los ajustes de distancia de retracción responden a qué tan lejos pueden viajar los materiales de filamento durante la impresión 3D. Los filamentos plásticos PLA y ABS imprimen óptimamente a una velocidad de 40-60 mm/s.
Diferentes tipos de filamento requieren diferentes ajustes. Para reducir stringing, necesitas que tus ajustes de retracción sean correctos.
El PLA imprime a una temperatura más baja y tiene una distancia de retracción estándar entre 0,5 mm a 1,0 mm.
Sin embargo, para tus necesidades individuales únicas, realiza una prueba de ensayo a lo largo del rango de valores PLA de 0,5 mm a 1,00 mm hasta encontrar un conjunto de valores que mejor se adapte a tus necesidades.
¿Debería retraer en cambio de capa?
Si estás lidiando con el problema de rezumado, sería mejor considerar el movimiento de la boquilla a lo largo del eje Z.
Tu ajuste de retracción debería permanecer activado pero asegúrate de mover la boquilla para reducir la posibilidad de formación de blobs.
¿Cuánta retracción para PETG?
Activar los ajustes de retracción en tu software slicer de impresora 3D permite a tu impresora rebobinar filamento al final de una impresión. También causa presión dañina que se acumula en la boquilla.
Para filamentos plásticos PETG, la velocidad de impresión recomendada es entre 30 a 80 mm/s.
Adicionalmente, la distancia de retracción para un diseño Bowden es entre 2-5 mm. Por el contrario, es diferente para una impresora de extrusión directa a 1,0 a 2 mm.
Ajuste de retracción
La impresora 3D tiene muchos ajustes, con los ajustes de retracción permaneciendo como una configuración principal de impresora 3D.
Además, la velocidad de retracción y la distancia de retracción constituyen los ajustes de retracción más importantes.
Conclusión
La velocidad de retracción denota la velocidad a la que el motor del extrusor retrae el filamento fundido.
Por otro lado, la distancia de retracción se refiere al volumen o longitud del filamento que el extrusor retrae. Más significativamente, los ajustes de retracción permiten a la impresora 3D producir modelos de alta calidad sin blobs, zits ni stringings.
Impresión 3d
- Del pasado al presente: 25 años de evolución de la impresión 3D de Stratasys
- Soluciona clics, deslizamientos y saltos del extrusor: Guía paso a paso
- Impresión 3D óptima: Dominando velocidad y temperatura
- Solucionando fallo de extrusión a media impresión en impresoras 3D – Guía rápida
- ¿Cuánto dura un filamento de 1 kg para impresora 3D? Guía práctica
- Solucionar fuga en boquilla de impresora 3D: Guía paso a paso
- ¿Se degrada el filamento de impresora 3D? Causas, detección y soluciones
- Elegir el filamento ideal para piezas de RC impresas en 3D: guía completa
- Solucione impresora 3D que no alimenta filamento: guía paso a paso
- Equilibrando Velocidad y Calidad en Impresión 3D: Ajustes Óptimos Explicados
- Entendiendo la retracción: Técnica esencial para calidad en impresión 3D