



Impresión Optimizada de ABS en Ender 3: Ajustes, Prevención de Warping y Consejos de Experto
El ABS es uno de los materiales más difíciles de aprender a imprimir correctamente en una Ender 3, Pro o V2, principalmente porque no es una impresora cerrada (enclosed).
Sin embargo, puedes imprimir ABS en una Ender 3 ajustando algunos parámetros y usando trucos para mejorar la adhesión a la cama.
Aquí tienes la versión corta: Para imprimir ABS en una Ender 3 necesitas temperatura de impresión entre 230 °C y 240 °C, temperatura de cama a 100 °C, apagar el ventilador de capa, y aplicar barra de pegamento en la superficie de impresión para mejorar adhesión y prevenir warping.
Por supuesto, no es todo; te recomiendo seguir leyendo para ver cómo fueron mis pruebas, cómo mejorar la adhesión, prevenir algunos problemas y más.
Si no quieres pasar por todo el ensayo y error que hicimos para encontrar los Ajustes Ideales para crear impresiones de alta calidad en tu Ender 3, echa un vistazo a nuestros Perfiles de Cura específicos para la serie Ender 3 (los tienes todos por solo $7).
Recomendado: Usa una Cámara (Enclosure)
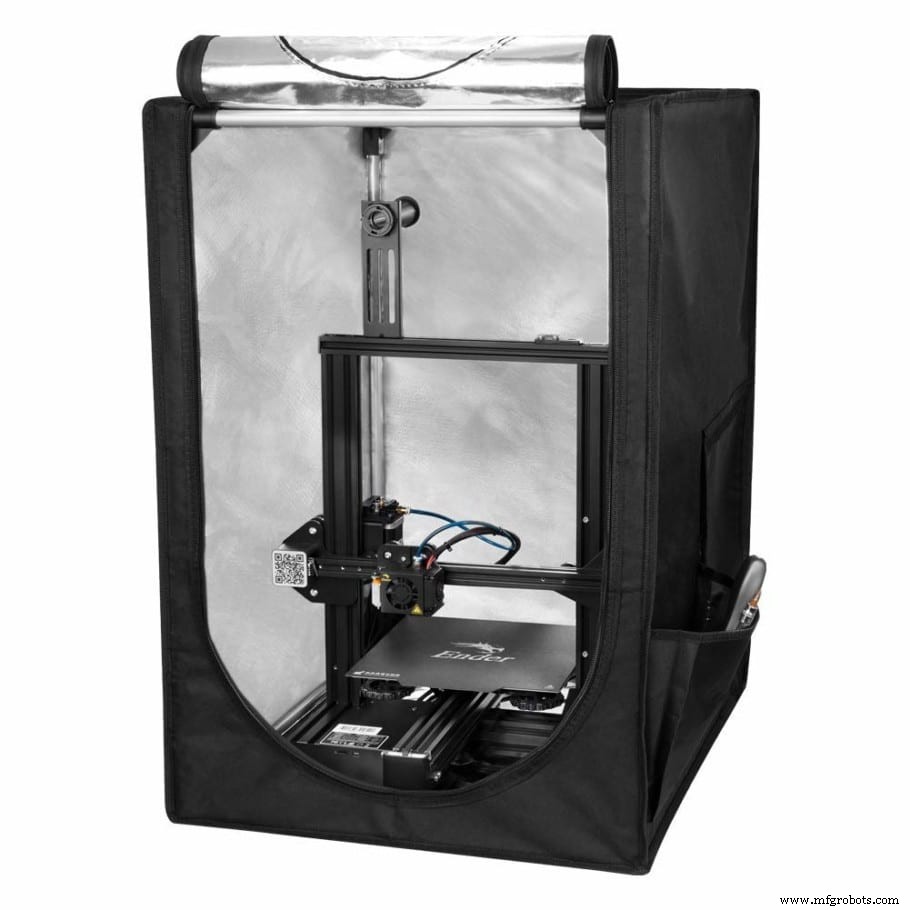
Antes de entrar en los ajustes, debo mencionar que deberías usar absolutamente una cámara (enclosure) para imprimir ABS en una Ender 3, ya que mantendrá la temperatura dentro de la impresora constante y evitará warping y separación de capas.
Cabe notar que no necesariamente tienes que comprar una; podrías construirla tú mismo, o incluso poner una caja de cartón grande sobre la impresora y funcionará igual.
Por supuesto, esto podría ser un riesgo de incendio, por lo que no lo recomiendo, pero funciona. Mi recomendación es conseguir una cámara asequible no inflamable de Creality para ir a lo seguro.
Si ya conoces tus ajustes de impresión y quieres saltar directo a los consejos para mejorar la adhesión y prevenir warping, haz clic aquí.
Temperatura de Impresión
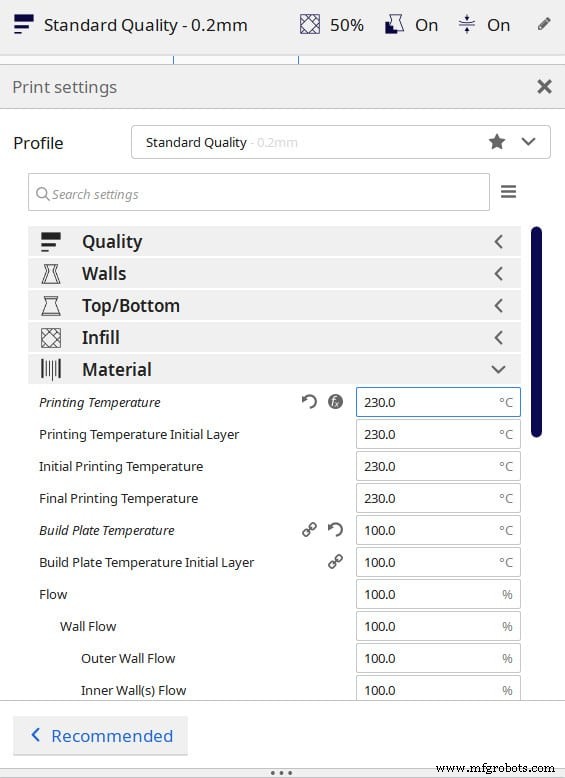
En la Ender 3 (Pro y V2), 230 °C a 240 °C parece ser el punto óptimo no solo en detalle, sino también en calidad de puentes (bridging) y voladizos (overhangs) y prevención de artefactos. Bajando de 230 °C se obtiene mala adhesión entre capas; subiendo de 240 °C puede empeorar la calidad de puentes.
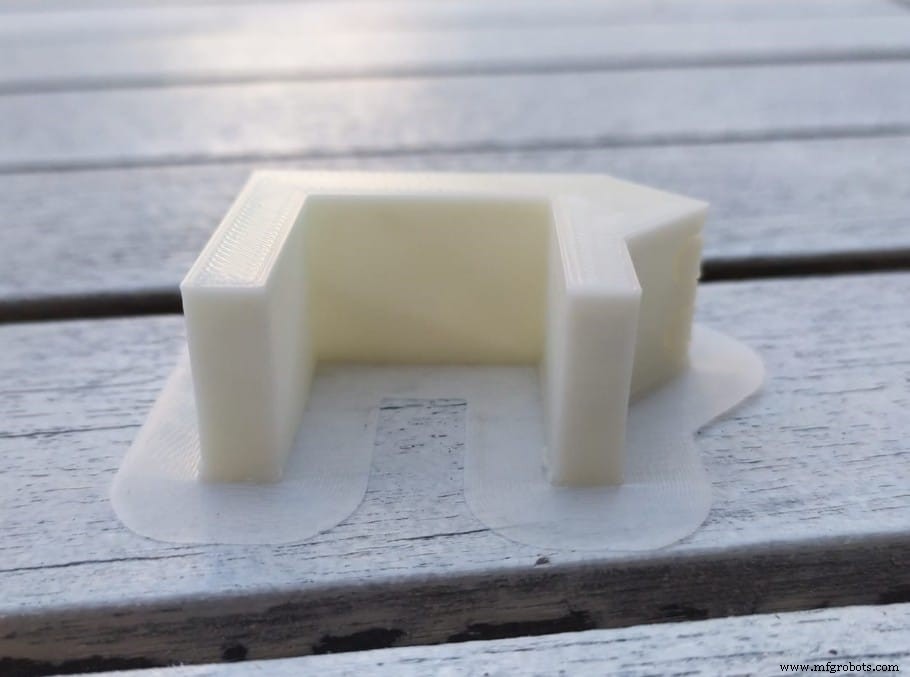
Imprimí varias torres de temperatura, algunas más grandes y otras más pequeñas, ya que quería probar adhesión a la cama al mismo tiempo, y también imprimí una guía de cables simple que diseñé y que se sujeta a mi escritorio.
Como mencioné, la mejor temperatura parece ser entre 230 °C y 240 °C para la Ender 3, especialmente si hay puentes y voladizos. En cuanto a las guías de cables, no noté diferencia de calidad entre temperaturas al ser diseños simples.
Sin embargo —y esto vuelve al punto de necesitar una cámara, ya que no usé una en estas pruebas porque asumo que la mayoría no la tenéis— las guías de cables siempre se agrietaban en el mismo punto (la de 230 °C tenía una grieta más ancha que la de 240 °C), lo que demuestra lo importante que es una cámara para mantener una temperatura alta y constante alrededor del objeto.
Nota: Si quieres saber más sobre la importancia de las cámaras y por qué podrías necesitar una, consulta este artículo.
Cabe notar que el ABS puede imprimirse a temperaturas mucho más altas, pero me detuve en 240 °C por el tubo PTFE, que no soporta más de 245 °C y se dañaría liberando humos muy tóxicos. Así que no superes 245 °C a menos que cambies el tubo PTFE o hagas otras modificaciones.
- Temperatura ideal de impresión ABS en Ender 3: 230 °C – 240 °C.
Temperatura Ideal de Cama
Si hay algo que debes acertar con ABS es la adhesión a la cama, y ajustar la cama a la temperatura correcta es crucial (también usando brim, pero ya veremos).
Se realizó un estudio sobre cómo la temperatura de cama afecta a la adhesión, y la conclusión es: «Este estudio muestra un aumento significativo de las fuerzas de adhesión al imprimir piezas a una temperatura de cama ligeramente por encima de la temperatura de transición vítrea del material de impresión».
Básicamente, si tienes problemas de adhesión, aumenta la temperatura de cama ligeramente por encima de la temperatura de transición vítrea del filamento (60 °C para PLA, 100 °C para ABS, 80 °C para PETG).
Para la Ender 3 (Pro y V2), la temperatura ideal de cama con ABS es 100 °C – 110 °C (para mayor adhesión). En algunos casos, el uso de barra de pegamento puede ser necesario para evitar que la pieza se despegue de la base.
Sin cámara, siempre tendrás que lidiar con warping, ya que el ABS se contrae bastante, y en algunos casos la pieza puede desprenderse completamente de la base incluso con la cama a 110 °C (más sobre cómo prevenir warping después).
- Temperatura ideal de cama ABS en Ender 3: 100 °C – 110 °C.
Enfriamiento de Capa (Part Cooling)
Como el ABS se contrae más que otros plásticos al enfriarse, la impresión tiene más probabilidad de warping, ya que las capas superiores que no son calentadas por la cama se enfrían y ejercen fuerza de tracción sobre las inferiores, lo que puede causar warping o separación de capas (menos común).
Por eso conviene mantener el enfriamiento al mínimo o apagado, no solo para las primeras capas, sino siempre.
En mis pruebas, encontré que mantener el ventilador apagado para las primeras capas y luego al 30 % daba excelentes resultados.
Sin embargo, los puentes (bridging) pueden ser un problema con ABS, ya que requieren que el plástico se enfríe lo más rápido posible para funcionar, lo que significa que cuanto mayor sea la velocidad del ventilador, mejor salen los puentes.
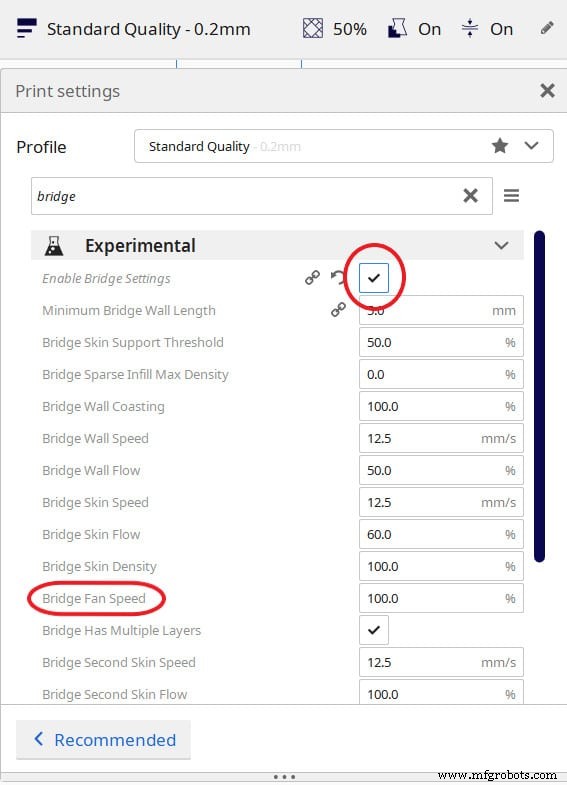
Por suerte, en Cura hay un ajuste experimental llamado «Enable Print Cooling» donde puedes ajustar la «Bridge fan speed», permitiendo poner el ventilador al 100 % solo al imprimir puentes (para encontrarlo, escribe «bridge» en la barra de búsqueda de ajustes, marca «Enable Print Cooling» y baja a «Bridge fan speed» para ajustarlo).
Configuración ideal de enfriamiento ABS en Ender 3:
- Ventilador completamente apagado para las primeras capas.
- Ventilador al 30 % o apagado para el resto de la impresión.
- Ventilador al 100 % para puentes.
Ajustes de Retracción
Hice un test de retracción/stringing y obtuve resultados perfectos con los mismos ajustes que uso para PLA, que son también los predeterminados en Cura:
- Modo Combing (Combing Mode): ACTIVADO y en «Within Infill» (por defecto «not in Skin», ambos funcionan).
- Distancia de retracción: 6,5 mm
- Velocidad de retracción: 25 mm/s
- Cuenta máxima de retracción: 100
- Ventana mínima de distancia de extrusión: 10 mm
Con estos ajustes, mi test de stringing salió extremadamente limpio, sin hilos visibles.
Ajustes de Velocidad
Al igual que con PLA, imprimir entre 40 mm/s y 60 mm/s es ideal para ABS en la Ender 3 y dará impresiones con buen aspecto sin muchos artefactos, ghosting ni ringing. El mejor equilibrio entre velocidad y calidad es 50 mm/s.
Ahora, aunque puedas obtener buenos resultados a 50 mm/s y 60 mm/s, puede haber momentos en que quieras bajar a 35 o 40 mm/s según la complejidad del modelo y el nivel de detalle, para evitar ringing y ghosting lo máximo posible.
- Ajustes ideales de velocidad ABS en Ender 3: Entre 40 mm/s y 60 mm/s.
Si no quieres pasar por todo el ensayo y error que hicimos para encontrar los Ajustes Ideales para crear impresiones de alta calidad en tu Ender 3, echa un vistazo a nuestros Perfiles de Cura específicos para la serie Ender 3 (los tienes todos por solo $7).
Solucionando problemas de ABS en la Ender 3
Como mencioné, el ABS se contrae mucho más que otros termoplásticos al enfriarse, causando warping y a veces grietas a lo largo de las líneas de capa.
Esto significa que el enfriamiento de la impresión debe considerarse más que con filamentos más fáciles como PLA o PETG, por lo que recomiendo encarecidamente invertir en una cámara (enclosure), ya que prevendrá la mayoría de problemas del ABS: warping, mala adhesión (causada también por warping), deslaminado/grietas, etc.
Sin embargo, si no quieres una y vas a imprimir con una Ender 3 stock, aquí tienes consejos para mejorar tus probabilidades:
Mantén la impresora lejos de corrientes de aire
Las corrientes de aire frío enfrían la impresión más rápido de lo debido y de forma irregular, haciendo que el plástico se contraiga más en un lado que en otro, causando warping y quizás grietas.
Si imprimes sin cámara, pon la impresora en una habitación lo más cálida posible y cierra ventanas y puertas para evitar corrientes.
Nota: El ABS emite humos tóxicos; no debes estar en la misma habitación que la impresora mientras funciona.
Imprime usando un Brim
Como la adhesión puede ser un problema serio con ABS, debes usar todos los ajustes del laminador a tu disposición para mejorarla, y usar un brim es probablemente la mejor forma. Un brim es esencialmente una falda (skirt) que contacta con la pieza y ayuda con adhesión y warping, así que siempre imprime ABS con brim.
Usa barra de pegamento para mejor adhesión
Logré que mi pieza no se despegara de la cama e incluso evitara warping aplicando un poco de barra de pegamento en la superficie.
La barra de pegamento mejora drásticamente la adhesión y también ayuda a retirar la pieza una vez la cama se ha enfriado.
Cabe notar que intentar retirar la pieza con la cama aún caliente será casi imposible por lo fuerte que se vuelve el enlace con el pegamento, así que déjala enfriar a temperatura ambiente y luego retírala.
Usar barra de pegamento fue, con diferencia, lo que me dio mejores resultados imprimiendo ABS en cuanto a adhesión, y aunque hubo algo de warping leve, apenas se notaba.
Usa cinta de pintor
Pegar cinta de pintor en la base también ayuda mucho a la adhesión. Asegúrate de aplicar las tiras lo más limpiamente posible y sin dejar huecos.
En cuanto a adhesión, el ABS se pegó muy bien a la cinta y ensucia menos que la barra de pegamento, y retirarla también es más fácil.
Sin embargo, la barra de pegamento rindió un poco mejor, por lo que la recomiendo sobre la cinta.
Grietas en la impresión (capas separándose)
Aunque la única forma real de solucionar esto es imprimiendo con una cámara, cuanto más fuerte sea el enlace entre capas, menor el riesgo de deslaminado. Usar una boquilla más grande podría evitar grietas al proporcionar mayor superficie de contacto entre capas, aumentando la fuerza del enlace.
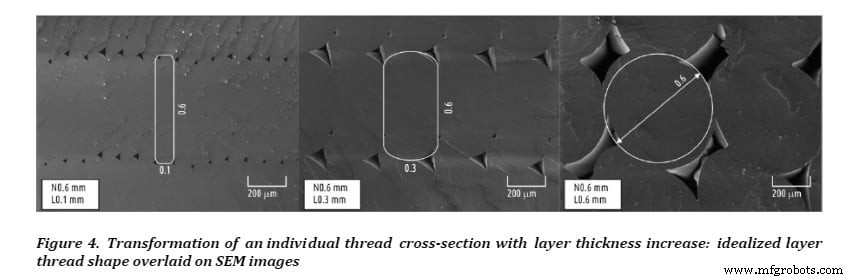
Entornos fríos y corrientes de aire aumentan el riesgo de impresiones agrietadas, así que mantén la impresora en una habitación cerrada con la temperatura ambiente más alta posible.
Conclusión
El principal enemigo del ABS es el enfriamiento rápido e irregular, ya que causa warping, desprendimiento de la cama e incluso grietas.
Imprimir con una cámara (enclosure) soluciona todos estos problemas y imprimir ABS será pan comido, pero si no tienes una, puedes poner barra de pegamento o cinta de pintor en la base para mejorar adhesión, y mantener la impresora en una habitación cerrada lejos de corrientes de aire frío.
Aumentar la temperatura de cama ligeramente por encima de la transición vítrea del ABS (100 °C) también ayuda a la adhesión, así que juega con la temperatura de cama. Obtuve los mejores resultados, sin usar barra de pegamento, a 110 °C.
La diferencia entre 100 °C y 110 °C sin barra de pegamento fue bastante notable; con ella, no tanto. Por eso recomiendo mantener la cama a 100 °C y aplicar barra de pegamento, ya que es, con diferencia, la mejor adhesión que logré.
Por último, recuerda bajar o apagar completamente el ventilador de capa para mejores resultados, pero recuerda activar el ajuste que enciende el ventilador al imprimir puentes, si no, no saldrán bien.
Echa un vistazo a nuestra sección de productos recomendados
Hemos creado una sección de productos recomendados para que elimines las conjeturas y reduzcas el tiempo investigando qué impresora, filamento o mejoras comprar, ya que sabemos que esto puede ser abrumador y generar mucha confusión.
Hemos seleccionado unas pocas impresoras 3D que consideramos buenas para principiantes, intermedios e incluso expertos, facilitando la decisión. Los filamentos y mejoras listados fueron probados por nosotros y cuidadosamente seleccionados, así que sabes que cualquiera que elijas funcionará como se espera.
Impresión 3d
- Guía paso a paso: Cambiar la boquilla en Ender 3, Ender 3 Pro y Ender 3 V2
- Plástico ABS: ¿Se puede reciclar? ¿Es biodegradable? Todo lo que debes saber
- Calibración Precisa del Z-Offset en Ender 3: Guía Paso a Paso
- Solucionar el Hundimiento del Eje X en Ender 3: Pasos Simples para Restaurar la Nivelación
- Resistencia al Calor del PLA Explicada: Comparativa con ABS, ASA, PETG y Otros Materiales
- Análisis Ender 3 Pro: Guía de Compra 2022 y Evaluación de Valor
- Soluciona Problemas de Nivelación de Cama Ender 3: Guía Paso a Paso
- Domina el Nivelado de Cama en la Ender 3: Guía Paso a Paso para Impresiones Perfectas
- Mejores Upgrades para Ender 3, Pro y V2: Imprimibles Gratis y Kits Premium
- Ajustes óptimos de PETG para Ender 3 Pro y V2: Logra impresiones perfectas
- Impresión 3D óptima: Dominando velocidad y temperatura