



Glosario definitivo de impresión 3D: Todos los términos clave explicados
Existe una cantidad infinita de términos relacionados con la impresión 3D. Mientras que algunos son muy comunes y se usan frecuentemente, otros no lo son, por lo que es fácil perderse en la terminología al leer sobre el tema. Por esa razón, he decidido crear el glosario definitivo que abarca cualquier término de impresión 3D.
En este artículo, te ofreceré una visión rápida de cada término de impresión 3D.
Tipos de filamento
ASA
El acrilonitrilo estireno acrilato (ASA) es un tipo de filamento creado originalmente como alternativa al ABS con mejor resistencia a la intemperie y menos deformación (warping). El ASA es resistente a los rayos UV y tiene excelentes propiedades mecánicas, ya que es rígido y resistente al impacto. Debido a estas propiedades, el ASA se utiliza principalmente para aplicaciones en exteriores. La impresión con ASA debe realizarse en áreas bien ventiladas, ya que produce humos tóxicos.
ABS
El acrilonitrilo butadieno estireno (ABS) es uno de los filamentos más antiguos y populares para impresión 3D. Es un filamento de bajo costo con alta resistencia a la temperatura y buena durabilidad. Para imprimir correctamente con ABS necesitarás una cama caliente o una cámara calefactada, ya que este filamento es propenso a deformaciones severas sin el calor adecuado. Úsalo en áreas bien ventiladas para evitar los humos producidos durante el proceso de fusión (artículo relacionado).
PETG
El tereftalato de polietileno glicol (PETG) es un filamento semirrígido para impresión 3D. Los objetos impresos con PETG tendrán un acabado superficial brillante y suave. Conocido por su durabilidad y facilidad de uso, el PETG se sitúa en un punto intermedio entre el PLA y el ABS (los filamentos más utilizados) ya que es más flexible y duradero que el PLA y más fácil de usar que el ABS. El PETG es higroscópico, así que guárdalo en un lugar seco y fresco (artículo relacionado).
PLA
El ácido poliláctico (PLA) es el filamento más utilizado en impresión 3D. Imprimir con PLA es fácil, ya que se funde a bajas temperaturas y tiene problemas mínimos de deformación, lo que lo hace ideal para principiantes. Evita el PLA para aplicaciones en exteriores, ya que tiene baja resistencia al calor y puede deformarse cuando se expone a la luz solar (artículo relacionado).
Nylon
El nylon es un tipo de filamento fuerte, duradero y flexible. Algunas impresoras necesitarán una actualización antes de poder imprimir con nylon, ya que requiere altas temperaturas de impresión y una cama caliente para imprimir exitosamente sin deformación. El nylon debe almacenarse en bolsas herméticas para evitar la absorción de humedad; si no lo haces, la humedad en el filamento puede provocar defectos en la impresión.
HIPS
El poliestireno de alto impacto (HIPS) se utiliza principalmente como estructura de soporte soluble junto con el ABS en impresoras de doble extrusión. El HIPS se disuelve en limoneno y solo permanece el ABS sin marcas de soporte. El ABS es el único filamento que no se daña con el limoneno. El HIPS también puede usarse como filamento único; es ligero, más fuerte que el PLA y produce menos deformación que el ABS.
PVA
El alcohol polivinílico (PVA) es un filamento usado como soporte para impresiones complejas en impresoras 3D de doble extrusión. Se disuelve en agua tibia, por lo que puede combinarse con muchos filamentos, a diferencia del HIPS que solo soporta ABS. El PVA es altamente sensible a la humedad, por lo que debe almacenarse en recipientes herméticos para mantener la bobina utilizable a largo plazo.
Flexible (TPE, TPU, TPC)
Los filamentos flexibles (TPE, TPU, TPC) tienen propiedades similares al caucho, lo que significa que son muy elásticos y pueden doblarse y estirarse fácilmente sin romperse. Estos filamentos son suaves y duraderos, ya que tienen alta resistencia al impacto. Los extrusores Bowden pueden tener dificultades para imprimir filamento flexible porque puede atascarse y dañar el tubo PTFE (consulta nuestro artículo).
Fibra de carbono
La fibra de carbono se utiliza para reforzar otros filamentos y mejorar las propiedades del material. Los filamentos infusionados con fibra de carbono muestran mayor resistencia y rigidez. El resultado es un material fuerte y ligero perfecto para aplicaciones estructurales. Estas fibras son muy abrasivas y dañarán rápidamente las boquillas de latón, así que considera usar una boquilla de material duro para estos filamentos.
Polipropileno
El polipropileno (PP) es un filamento resistente y duradero. Tiene una fuerte resistencia al calor y produce acabados superficiales lisos. El problema del polipropileno es que es notoriamente difícil de imprimir porque es propenso a deformaciones severas y, además, tiene una mala adhesión entre capas.
Policarbonato
El policarbonato (PC) es uno de los filamentos 3D más fuertes; este filamento es muy resistente, duradero y a la vez flexible. El PC también tiene muy buena resistencia al calor y al impacto, lo que lo convierte en una opción sólida para entornos exigentes. La mayoría de las impresoras de consumo necesitarán actualizar el hotend para imprimir con PC, ya que requiere temperaturas de impresión muy altas. El filamento PC es higroscópico, por esa razón debe mantenerse en espacios secos para preservar la integridad de la bobina.
Filamento conductor
El filamento conductor es capaz de conducir electricidad. Este tipo de filamento se usa para circuitos de bajo voltaje. En la mayoría de los casos, el PLA o el ABS son el material base usado en filamento conductor, pero no son los únicos. Dependiendo del fabricante, estos filamentos presentan diferentes valores de resistividad.
Filamento magnético
Los filamentos magnéticos son filamentos base de PLA o ABS que se han infusionado con polvo de hierro. El resultado es un filamento que actúa como metal y es atraído por campos magnéticos. Es un filamento abrasivo y se debe usar una boquilla de acero endurecido (consulta nuestro artículo sobre el tema).
Filamento de madera
Los filamentos de madera son típicamente filamentos base de PLA combinados con fibra de madera que parecen y se sienten como madera. Este filamento compuesto es menos flexible y más débil que la versión normal de PLA. Además, las boquillas pueden sufrir daños al imprimir este material (consulta nuestro artículo sobre el tema).
Términos relacionados con materiales
Temperatura de transición vítrea (Tg)
La temperatura de transición vítrea (Tg) es la temperatura a la que un material pasa de un estado sólido duro a un estado blando y pegajoso. Los materiales con Tg baja como el PLA son más fáciles de manipular ya que no requieren altas temperaturas para procesarse. Del mismo modo, los materiales con Tg alta podrán soportar condiciones difíciles ya que son más difíciles de deformar (artículo completo). Se mide en °C o °F.
Resistencia a la tracción
La resistencia a la tracción indica cuánto estrés puede soportar un material antes de romperse. Siempre que imprimas piezas para fines de resistencia y durabilidad, opta por filamentos con alta resistencia a la tracción como el policarbonato (si tu impresora lo permite). Generalmente se mide en pascales.
Conductividad
La conductividad se refiere a la propiedad o capacidad de un material para conducir o transmitir calor o electricidad. Generalmente se mide en siemens por metro.
Elasticidad
La elasticidad es la capacidad de un objeto físico para deformarse cuando se le aplica suficiente fuerza y luego volver a su tamaño y forma originales cuando esa fuerza se elimina.
Resistencia a la fatiga
La resistencia a la fatiga indica cuánto estrés puede soportar un material durante un número dado de ciclos sin romperse. Se mide como el número de ciclos de tensión-compresión.
Viscosidad
La viscosidad se refiere a la resistencia de un fluido a cambiar de forma, en otras palabras, mide la resistencia de un fluido a fluir. Por ejemplo, el agua tiene una viscosidad menor que la miel. Generalmente se expresa en centipoise (cP), que equivale a 1 mPa por segundo.
Higroscopicidad
Un material higroscópico absorbe humedad del entorno circundante. Cuando estos materiales absorben moléculas de agua, pueden cambiar físicamente, alterando sus propiedades. Puede medirse comparando el volumen de un objeto en estados seco e humidificado.
Partes de la impresora 3D
Placa controladora
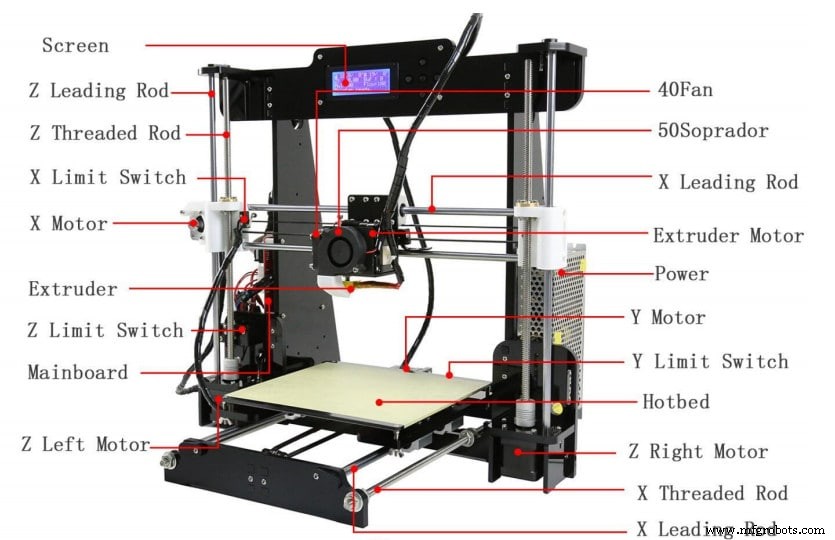
La placa controladora es el "cerebro" de tu impresora 3D. Maneja todas las funciones y requisitos electrónicos de una impresora 3D. Estas placas de circuito impreso (PCB) reciben el G-code del laminador (slicer) y lo traducen en comandos para los motores y componentes de calefacción de la impresora 3D.
Extrusor
El extrusor es la parte de una impresora 3D que maneja el movimiento y procesamiento del filamento para depositarlo en capas sucesivas y formar el objeto 3D. El extrusor está compuesto por 2 elementos: el cold end (extremo frío) y el hotend (extremo caliente).
Cold End (Extremo frío)
El cold end es la parte de la impresora 3D donde se alimenta el filamento. Allí, los engranajes de arrastre agarran el filamento y lo empujan hacia el hotend. En los extrusores de accionamiento directo, el cold end está directamente encima del hotend. Mientras que en configuraciones Bowden, los engranajes de arrastre suelen montarse en el bastidor de la impresora.
Hotend (Extremo caliente)
El hotend es la parte de la impresora 3D donde el filamento se funde y luego se deposita en capas sucesivas sobre la cama de impresión. El filamento es empujado a través de un tubo no conductor de calor hacia el bloque calefactor donde se funde y luego sale por la boquilla.
Boquilla
La boquilla se enrosca en el bloque calefactor y es la última parte del hotend por donde pasa el filamento antes de ser depositado en la cama de impresión. Las boquillas vienen en diferentes diámetros y materiales, siendo el latón el más utilizado y 0,4 mm el diámetro más popular. Evita las boquillas de latón cuando imprimas con filamentos abrasivos, ya que se pueden dañar muy rápido.
Tubo Bowden
En una configuración Bowden, los engranajes de arrastre suelen montarse en el bastidor de la impresora. Desde allí, el filamento es empujado a través de un tubo Bowden hacia el hotend. El tubo Bowden generalmente está hecho de plástico PTFE, que es resistente al calor y protege el filamento.
Bloque calefactor
El bloque calefactor es una parte del hotend y funciona como conductor térmico. El cartucho calefactor calienta el bloque calefactor, que a su vez calienta la boquilla. Los bloques calefactores suelen estar hechos de aluminio, ya que es un excelente conductor térmico.
Cartucho calefactor
El cartucho calefactor es el elemento responsable de generar calor en una impresora 3D. Se insertan en el bloque calefactor y producen calor a partir de la corriente eléctrica. El calor viaja a través del bloque calefactor hacia las boquillas donde se funde el filamento.
Termistor
El termistor se inserta en el bloque calefactor y le dice a la impresora 3D qué tan caliente está el bloque calefactor. Esto es importante porque diferentes tipos de filamento requieren diferentes temperaturas de impresión para fundirse correctamente.
Ventilador de refrigeración
El ventilador de refrigeración es una parte del hotend y, junto con el disipador de calor, ayuda a disipar el calor. Sin el ventilador de refrigeración, el calor producido por las altas temperaturas de impresión podría viajar fuera del hotend y fundir el filamento antes de tiempo. Si el filamento se funde antes de entrar en el hotend, probablemente tendrás que lidiar con atascos.
Ventiladores de capa
El ventilador de capa es importante para imprimir exitosamente algunos filamentos. Se encuentra cerca de la boquilla y su objetivo es enfriar el filamento cuando sale sobre la cama de impresión. Así ayudamos al filamento fundido a solidificarse más rápido y evitar deformaciones.
Finales de carrera (Endstops)
Los finales de carrera le dicen a tu impresora 3D hasta dónde puede mover la boquilla a través de los ejes X, Y, Z. Los finales de carrera son responsables de evitar descarrilamientos y atascos en un eje dado. Los más comunes son interruptores mecánicos, pero también existen ópticos y magnéticos.
Cama de impresión
La cama de impresión es la superficie donde la impresora 3D imprime. Idealmente, proporciona una superficie perfectamente plana para que la boquilla extruya. La cama de impresión también da a la primera capa una superficie adhesiva para evitar que el filamento se desprenda. Dependiendo del material de la cama de impresión, es posible que necesites aplicar algún adhesivo para asegurar que el filamento se adhiera. Las camas de vidrio son las más utilizadas, pero hay otros materiales con diferentes propiedades.
Motores de ejes X, Y, Z
Los motores de ejes son responsables de mover la boquilla de la impresora 3D a través de los diferentes ejes. Para tener una impresión exitosa, los motores de ejes deben mover correctamente el hotend. Cualquier mal funcionamiento en los motores de ejes disminuirá la calidad y velocidad de impresión.
Términos de solución de problemas
Deformación (Warping)
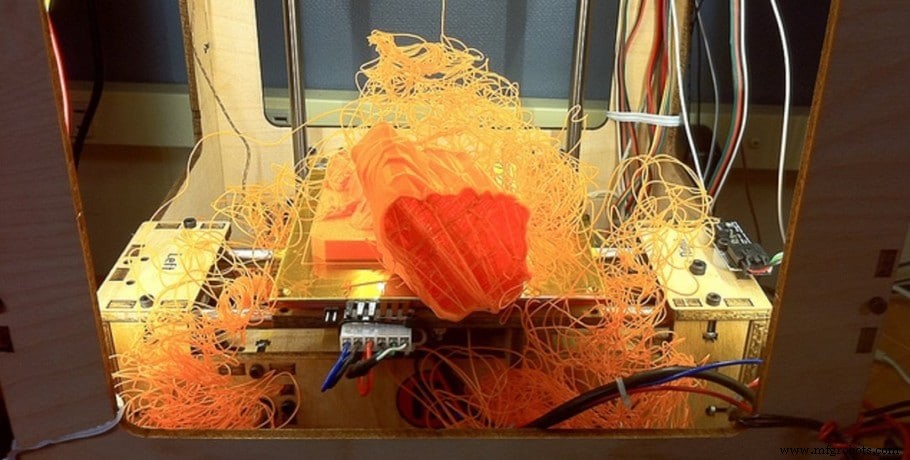
Tienes un problema de deformación cuando ves el filamento curvándose lejos de la cama de impresión mientras imprimes en 3D. La deformación ocurre cuando el filamento se enfría de manera desigual, ya que el plástico se contrae al enfriarse. Si el filamento se contrae demasiado, se levantará y separará de la cama de impresión. Para prevenir la deformación, asegúrate de que el filamento tenga buena adhesión a la cama de impresión. Algunos filamentos son más propensos a la deformación y requieren el uso de una cama caliente para evitarla.
Fuga de calor (Heat Creep)
La fuga de calor se refiere a un problema en la impresión 3D donde el calor viaja hacia arriba fuera de la zona de fusión y comienza a debilitar y ablandar el filamento antes de tiempo. Este problema hace que el extrusor falle y puede terminar provocando atascos. Para evitar la fuga de calor, intenta bajar las temperaturas de impresión y asegúrate de que los ventiladores de refrigeración funcionen.
Puentes (Bridging)
El puente en impresión 3D es esencialmente una extrusión de filamento suspendida en el aire que conecta dos columnas. Cuando una impresora falla al tender un puente sobre un pequeño hueco, hay un problema de puentes. Los problemas de puentes son bastante comunes; para resolver este problema, intenta aumentar la velocidad del ventilador de capa, y disminuir la temperatura y velocidad de impresión (artículo relacionado).
Precisión dimensional
Cuando tu objeto impreso resulta tener tamaños diferentes a los previstos originalmente, estás lidiando con problemas de precisión dimensional. Qué tan bien un objeto impreso coincide con el tamaño y especificaciones del archivo original depende de muchas cosas. Así que antes de empezar a tensar correas y ajustar el firmware, imprime un cubo de prueba para ver qué tan precisa es tu impresora. El ABS es conocido por encoger hasta un 8% al enfriarse.
Fantasmas o resonancia (Ghosting o Ringing)
Fantasmas, resonancia, ondulación, eco; todos estos términos se refieren a la presencia no deseada de líneas o características duplicadas en la superficie de objetos impresos en 3D. Esto es causado por cambios rápidos en la velocidad y dirección del extrusor, lo que resulta en vibraciones. Para prevenir este problema, reduce la velocidad de impresión y disminuye los ajustes de aceleración y jerk (artículo completo sobre cómo resolver este problema).
Sobreextrusión
Cuando la impresora 3D está extruyendo más filamento del que el software cree, se llama sobreextrusión. La sobreextrusión causa impresiones de mala calidad y puede arruinar totalmente un objeto impreso. Posibles soluciones para la sobreextrusión son bajar la temperatura de impresión, disminuir la tasa de flujo de extrusión y asegurarse de que el laminador tenga la configuración correcta de diámetro de filamento (artículo completo sobre cómo resolver el problema).
Subextrusión
Cuando la impresora 3D está extruyendo menos filamento del que el software cree, se llama subextrusión. La subextrusión debilita la estructura del objeto impreso en 3D. Si ves que las capas de tu modelo son demasiado delgadas o tienen huecos o espacios, lo más probable es que estés experimentando subextrusión. Para solucionar la subextrusión, asegúrate de que el software tenga el diámetro de filamento correcto y aumenta la temperatura de impresión y la tasa de flujo de extrusión (artículo de solución de problemas relacionado).
Adhesión a la cama
La adhesión a la cama se refiere a qué tan pegajosa está tu cama de impresión. Para una impresión exitosa, es importante que el filamento se adhiera a la cama de impresión. Una mala adhesión a la cama puede provocar deformación, entre otros problemas de impresión. Para prevenir problemas de adhesión a la cama, asegúrate de que la cama de impresión esté nivelada y limpia. Si el problema persiste, las barras de pegamento y la laca para el cabello pueden proporcionar mucha adhesión extra para la cama de impresión.
Separación de capas
La separación de capas tiene que ver con los enlaces entre capas. Para una impresión exitosa, cada capa necesita adherirse adecuadamente a la que está debajo. Una mala adhesión entre capas puede resultar en impresiones drásticamente defectuosas. La separación de capas es fácil de detectar, ya que verás espacios entre las capas. Consulta nuestro artículo sobre las causas y soluciones de este problema.
Extrusor obstruido
Un extrusor obstruido significa que tu impresora 3D ya no puede extruir el filamento correctamente. Esto suele ser causado por una obstrucción dentro de la boquilla. Para prevenir un extrusor obstruido, asegúrate de tener la temperatura de impresión correcta para tu filamento y que esté limpio. También verifica que la boquilla no esté demasiado cerca de la cama de impresión, ya que a veces no hay suficiente espacio para la extrusión (cómo arreglar un extrusor obstruido).
Huecos (Gaps)
Los huecos son un problema común en la impresión 3D. Puedes tener huecos entre líneas en la primera y última capa o entre capas. Diferentes soluciones se aplican dependiendo de dónde estén los huecos (cómo arreglar huecos).
Manchas y protuberancias (Blobs and Zits)
Las manchas y protuberancias son pequeños bultos en la superficie exterior de un objeto impreso en 3D. Esto ocurre en el punto donde el extrusor termina de imprimir una sección de la carcasa exterior y comienza a imprimir una nueva. Para prevenir manchas y protuberancias, asegúrate de tener configuraciones óptimas de retracción y coasting en el laminador.
Relleno débil (Weak Infill)
El relleno proporciona soporte para la estructura de un objeto impreso en 3D. Un relleno débil significa que la impresión puede romperse fácilmente. Para evitar este problema, usa un patrón de relleno fuerte. Si el problema persiste, baja la velocidad de impresión y aumenta el porcentaje de relleno (artículo completo).
Hilos (Stringing)
Cuando el extrusor se mueve a través del espacio abierto hacia una nueva ubicación para imprimir, algo de filamento puede rezumar por la boquilla y adherirse al objeto impreso. Este problema se llama stringing (hilos) y hace que tus impresiones parezcan tener telarañas. Para prevenir el stringing, baja la temperatura de impresión y verifica que tengas configuraciones de retracción adecuadas (artículo completo).
Desplazamiento de capas (Layer Shifting)
El desplazamiento de capas es un error en la impresión 3D donde la impresora falla y coloca mal las capas. Las capas se posicionan incorrectamente unas de otras; esto puede ocurrir gradualmente o como un gran desplazamiento. Esto puede suceder debido a velocidad excesiva, y problemas mecánicos o eléctricos.
Sobrecalentamiento
El sobrecalentamiento es un problema en la impresión 3D donde el filamento se extruye a una temperatura alta y, por lo tanto, no puede enfriarse a tiempo y retener la forma deseada. El sobrecalentamiento se puede solucionar con temperaturas de impresión adecuadas y ventiladores de capa.
Pie de elefante (Elephant's Foot)
El pie de elefante describe una deficiencia de impresión 3D donde la primera capa de un objeto impreso en 3D es ligeramente más grande que el resto. A veces, el peso de las capas superiores causa suficiente presión para abultar la primera capa si no se ha enfriado completamente. El pie de elefante se puede arreglar nivelando la cama de impresión, reduciendo la temperatura de la cama caliente o añadiendo una balsa (raft) al modelo (artículo relacionado).
Tecnologías de impresión 3D
Estereolitografía (SLA)
La estereolitografía (SLA) es una tecnología popular de impresión 3D. Esta tecnología utiliza un láser para endurecer una resina fotosensible en un método capa por capa. La SLA es uno de los métodos de impresión 3D más precisos, ya que proporciona detalles de alta calidad, tolerancias dimensionales ajustadas y acabados superficiales lisos. La desventaja es que la SLA suele ser más lenta, las resinas son frágiles y los componentes son caros. Para impresiones más fuertes, se recomienda un post-procesado de curado UV (artículo relacionado).
Procesamiento de luz digital (DLP)
El procesamiento de luz digital (DLP) es una técnica de impresión 3D que emplea la luz de una pantalla de proyector especializada para solidificar resina fotosensible. El DLP crea una capa completa a la vez, lo que lo hace más rápido que la SLA. Para lograr la forma deseada, un dispositivo de micromirrors digital (DMD) ubicado entre la fuente de luz y la resina dirige la luz y crea el patrón de una capa.
Modelado por deposición fundida (FDM)
El modelado por deposición fundida (FDM) es el método de fabricación aditiva más popular. Implica alimentar la impresora 3D con un filamento termoplástico que se calienta más allá de su temperatura de transición vítrea. Luego, el filamento fundido se extruye sobre la cama de impresión en una capa por capa. Las impresoras FDM son más baratas que las de resina y pueden usar una amplia variedad de materiales para imprimir (artículo relacionado).
Sinterizado selectivo por láser (SLS)
El sinterizado selectivo por láser (SLS) es un método de fabricación aditiva rápido. Esta tecnología crea objetos 3D sinterizando partículas finas de polvo de polímero. Después de que un rodillo extiende una capa fina de polvo sobre la cama de impresión, un láser calienta el material y lo fusiona. Cuando una capa ha terminado de imprimirse, la cama de impresión se baja y se coloca otra capa de polvo para que el proceso continúe. Este método no requiere soportes porque el propio polvo sirve como soporte. Una vez terminada la impresión, necesitas quitar el polvo no sinterizado del modelo.
Fusión selectiva por láser (SLM)
La fusión selectiva por láser (SLM) es otra técnica de fabricación aditiva rápida. En SLM, un láser se usa para fundir y fusionar polvo metálico. Un rodillo extiende el polvo metálico sobre la cama de impresión y, a medida que el láser termina de imprimir las capas, la cama de impresión se baja y el proceso se repite. A diferencia del SLS, el SLM requiere soportes para voladizos, ya que el material es más pesado.
Fusión por haz de electrones (EBM)
La fusión por haz de electrones (EBM) es una tecnología de fabricación aditiva usada para imprimir piezas metálicas. El proceso de impresión tiene lugar en una cámara de vacío donde un haz de electrones de alta energía fusiona el polvo metálico para crear, capa por capa, las piezas deseadas. Esta técnica es muy rápida y permite la construcción de objetos complejos y altamente resistentes. Las máquinas y materiales EBM son caros, por lo que esta tecnología se usa principalmente en industrias de alto valor.
Fabricación de objetos laminados (LOM)
La fabricación de objetos laminados (LOM) es un proceso de fabricación aditiva rápido que crea modelos usando láminas de papel, plástico o metal. El material se pega sucesivamente usando calor y presión, y la forma deseada del objeto se corta con un cortador láser.
Software de impresión 3D
Software CAD popular para impresión 3D
Blender
Blender es un software gratuito y de código abierto que soporta la totalidad del pipeline 3D. Es un programa increíble para diseño artístico, donde te importa más la apariencia natural de formas realistas que la precisión dimensional. Al ser de código abierto, los desarrolladores de Python pueden usar la API de Blender para crear sus propias herramientas (análisis completo).
ZBrush
ZBrush es el rey del esculpido digital, ya que tiene una selección inmensa y refinada de pinceles de esculpido. Este software puede manejar un conteo de polígonos muy alto, lo que permite a los diseñadores crear modelos increíblemente detallados. Se requiere una suscripción de pago para usar el programa (análisis completo).
SketchUp
SketchUp es un software de diseño asistido por computadora (CAD) 3D basado en navegador con versiones gratuitas y de pago. Es un gran software para principiantes interesados en construcción y diseño de interiores, ya que es uno de los programas de modelado 3D CAD más fáciles para comenzar en el mundo del diseño 3D (análisis completo).
Fusion 360
Fusion 360 es un software CAD 3D basado en la nube para diseño de productos y fabricación. Es mejor usado para modelado preciso, por eso es perfecto para impresión 3D funcional donde se requieren tolerancias exactas y ángulos específicos. Para uso profesional, necesitas pagar una suscripción, pero es gratuito para uso personal (análisis completo).
FreeCAD
FreeCAD es un software gratuito y de código abierto de modelado paramétrico 3D. Este programa está destinado a usarse para diseñar modelos con fines mecánicos, como piezas de repuesto precisas y objetos técnicos elaborados. Al ser totalmente paramétrico, FreeCAD no se recomienda para modelar formas orgánicas (análisis completo).
SolidWorks
SolidWorks es un popular software de diseño asistido por computadora considerado un estándar de la industria para ingeniería. Se centra en el diseño paramétrico, por lo que el modelado orgánico no es muy práctico con este programa. SolidWorks fue desarrollado principalmente para construir objetos mecánicos que integran mecanismos y ensamblajes. Se requiere una licencia de pago para usar este software (análisis completo).
Tinkercad
Tinkercad es un software gratuito de diseño 3D basado en navegador. Es una gran herramienta para introducir a los niños en las maravillas del modelado 3D, ya que es bastante fácil comprender los conceptos básicos con él. En Tinkercad, diseñas usando un catálogo preestablecido de formas, lo que limita tus opciones, pero aún puedes hacer modelos increíbles con ellas (análisis completo).
Laminadores (Slicers) populares para impresión 3D
Cura
Cura es una aplicación de laminado (slicing) para impresoras 3D muy popular, gratuita y de código abierto. Es un laminador simple y accesible tanto para principiantes como para expertos. Los principiantes pronto descubrirán lo fácil que es usar este software con su interfaz amigable y clara, y los ajustes preestablecidos recomendados. Para expertos, hay más de 400 ajustes que puedes modificar para obtener los resultados que deseas (comparativa de laminadores).
Simplify3D
Simplify3D es un programa de laminado 3D de pago. Debido a su costo, se usa principalmente por profesionales para fines comerciales. Simplify3D da a los usuarios la oportunidad de trabajar con múltiples procesos. Puedes establecer diferentes parámetros para diferentes objetos en la cama de impresión e incluso diferentes alturas de capa para el mismo modelo. Además, Simplify3D es un laminador rápido y puede importar archivos masivos y mostrarlos en poco tiempo (comparativa de laminadores).
KISSlicer
KISSlicer es una aplicación de laminado para impresoras 3D con versión gratuita y de pago. La mayoría de los makers encontrarán que la versión gratuita satisface sus necesidades, pero algunos pueden querer ajustes más avanzados en la versión Pro, como opciones de doble extrusión. Este laminador es fácil de usar y sin embargo tiene muchas funciones avanzadas de laminado para impresiones de calidad.
Slic3r
Slic3r es un excelente software de laminado gratuito y de código abierto para impresoras 3D. Este laminador está mejor adaptado para expertos, ya que tiene demasiados ajustes y características experimentales. Slic3r es un programa versátil que puede manejar cualquier cosa que le eches, incluso puede usarse para impresiones SLA.
OctoPrint
OctoPrint es una aplicación gratuita y de código abierto para control remoto de impresoras 3D. Con un dispositivo con WiFi, como una Raspberry Pi, conectado a la impresora 3D, obtienes control total sobre tus impresiones a través de un navegador web o dispositivo portátil. Además, OctoPrint puede laminar archivos STL, ya que tiene CuraEngine integrado.
PrusaSlicer
PrusaSlicer es un software gratuito de código abierto basado en Slic3r. Este programa proporciona tres modos de uso: principiante, avanzado y experto. Estos modos, junto con la interfaz de usuario clara y simple, hacen que el software sea fácil de usar. Este software rico en funciones puede usarse tanto para impresoras FDM como de resina (comparativa de laminadores).
Formatos de archivo
STL
STL es el formato de archivo más utilizado en impresión 3D. Cuando termina el proceso de modelado, el objeto se guarda como un archivo STL, que almacena la información sobre el modelo 3D como una malla de triángulos teselados.
La mayoría de las impresoras 3D no pueden interpretar los STL directamente, por lo que el archivo se convierte en G-code antes de imprimir. Los archivos STL solo contienen información sobre la geometría de superficie de un modelo 3D. No hay información sobre color, textura, ni verifica la estabilidad geométrica del objeto, lo que puede provocar errores.
G-code
Las impresoras 3D (y la mayoría de máquinas CNC) leen G-code para obtener instrucciones sobre cómo imprimir un modelo. El G-code proporciona en secuencia todos los comandos (movimientos de extrusión, temperatura, ventiladores, velocidad, etc.) que la impresora 3D ejecutará para imprimir el modelo deseado.
OBJ
OBJ es otro formato de archivo popular usado para guardar un proyecto cuando termina el proceso de modelado. OBJ puede almacenar la geometría de superficie de un modelo, color y textura. Con OBJ puedes obtener superficies más suaves, ya que puede usar diferentes tipos de polígonos.
AMF
AMF fue diseñado para reemplazar a STL como formato de archivo principal en impresión 3D. Diseñado para ser más rápido, AMF tiene soporte nativo para especificaciones de archivo como geometría de superficie, color, material y orientación. Sin embargo, AMF no tiene soporte universal en la industria de la impresión 3D.
3MF
3MF es un formato de archivo de código abierto para fabricación aditiva que está ganando popularidad en la industria de la impresión 3D. 3MF es altamente preciso y puede almacenar datos de fabricación como ajustes del laminador, además de toda la información relevante sobre un modelo (geometría de superficie, color y textura). Estos archivos suelen estar libres de errores y listos para imprimir.
VRML y X3D
VRML y su sucesor X3D son formatos de archivo estándar usados para representar objetos interactivos 3D en la web. Geometría de superficie, color y textura pueden especificarse dentro de estos archivos. Algunos laminadores pueden leer estos formatos de archivo directamente.
DWG
DWG (drawing) es un formato de archivo binario propietario que contiene todos los datos sobre un proyecto CAD. DWG es el formato nativo para varios software CAD y es usado principalmente por ingenieros, diseñadores y arquitectos.
F3D
F3D es el formato de archivo nativo usado por Fusion 360 para almacenar archivos locales de modelos, diseños y activos.
DXF
DXF es un formato de archivo de datos CAD desarrollado por Autodesk. DXF fue creado para permitir la interoperabilidad de datos entre AutoCAD y otros software.
STEP
El formato de archivo STEP se usa para interoperabilidad entre todos los programas CAD. Este formato de archivo de código abierto puede describir precisamente cualquier forma empleando representaciones matemáticas de geometría 3D (NURBS).
SAT
Los archivos SAT almacenan datos de geometría 3D dentro de un formato de archivo de texto estándar. El formato es compatible con muchos software CAD 3D, por lo que puede usarse para interoperabilidad y se guarda en el formato de modelado sólido ACIS de Spatial.
X3G
X3G es un formato de archivo de trayectoria de herramienta desarrollado por MakerBot. Es una alternativa simplificada y eficiente del G-code que es más fácil de manejar para las impresoras MakerBot.
Consulta nuestra sección de productos recomendados
Hemos creado una sección de productos recomendados que te permitirá eliminar las conjeturas y reducir el tiempo invertido en investigar qué impresora, filamento o actualizaciones comprar, ya que sabemos que esta puede ser una tarea muy abrumadora y que generalmente lleva a mucha confusión.
Hemos seleccionado solo un puñado de impresoras 3D que consideramos buenas para principiantes, intermedios e incluso expertos, facilitando la decisión; y los filamentos, así como las actualizaciones listadas, fueron todos probados por nosotros y cuidadosamente seleccionados, para que sepas que cualquiera que elijas funcionará como se espera.
Impresión 3d
- ULTEM y PEEK: Dominando materiales de impresión 3D de alto rendimiento
- 6 estrategias probadas para reducir los costes de la impresión 3D
- Maximizando la eficiencia: Cómo el nesting impulsa el rendimiento en impresión 3D de polímeros
- Producción In-House: La Fuse 1 Construye sus Propias Piezas
- Revelando la historia: Cómo la impresión 3D transforma la arqueología y la paleontología
- Impresión 3D: Empoderando comunidades en el mundo en desarrollo
- Desmintiendo mitos de la impresión 3D: Lo que la tecnología realmente puede hacer
- Cómo la impresión 3D transforma fabricación, salud, aeroespacial y educación
- Cómo la impresión 3D transformará la fabricación en la próxima década
- Cómo la impresión 3D está revolucionando la fabricación moderna
- Glosario ambiental esencial: Términos clave explicados