



Patrones de relleno (infill) en impresión 3D: cuál da más resistencia
El patrón de infill (relleno interno) afecta a resistencia, tiempo, consumo, flexibilidad, peso y uso final. No basta con densidad (%); el patrón importa. Cura ofrece 13+ patrones; aquí los clasificamos por objetivo.
Clasificación por resistencia objetivo
Baja resistencia – Prototipos, decoración, figuritas (0-15 % densidad)
- Lines (Líneas): líneas paralelas por capa, 90° entre capas. Rápido, poco material, pieza ligera. Resistencia solo compresión lateral; casi nula en Z.
- Zig-Zag: una sola línea continua por capa. Igual que Lines, ligeramente más rápido (menos retracciones).
Resistencia media – Piezas funcionales ligeras, soportes internos (15-50 %)
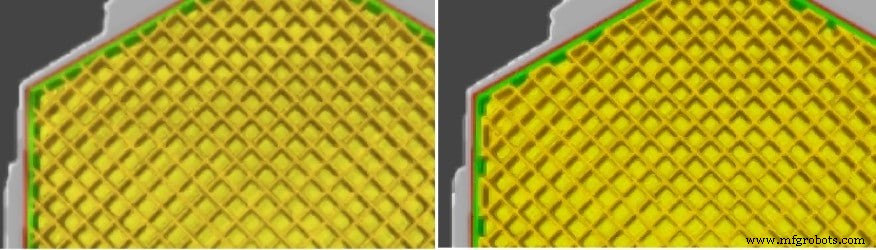
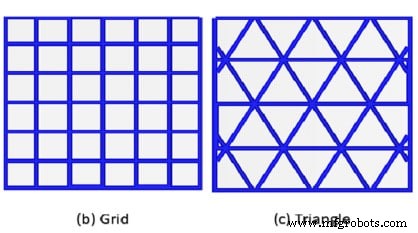
- Grid (Cuadrícula): líneas X e Y en cada capa → malla 2D. Resistencia bidireccional en XY, mejor que Lines.
- Triangles (Triángulos): 3 direcciones por capa → isotropía 2D, mejor reparto de fuerzas.
- Tri-Hexagon: 6 triángulos forman hexágonos por capa. Similar a Triangles, estética hexagonal.
Alta resistencia – Piezas mecánicas, estructurales, carga multidireccional (>50 %)
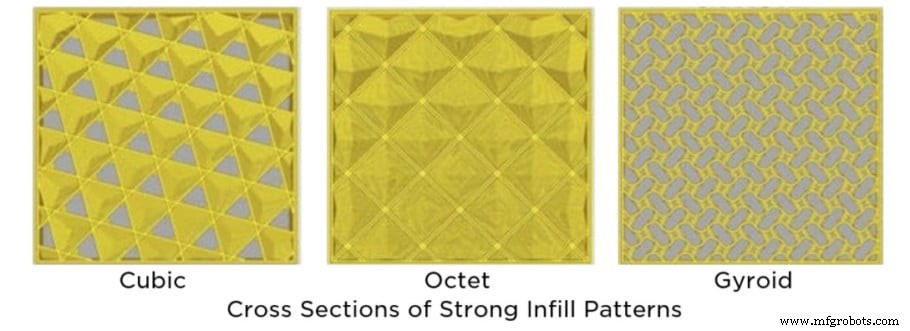
- Cubic: cubos apilados rotados 45° → estructura 3D real. Resiste compresión/tracción en X, Y, Z. Buen compromiso velocidad/resistencia.
- Cubic Subdivision: cubos grandes en centro (menos material), pequeños en paredes. Ahorra filamento y tiempo vs Cubic puro.
- Octet: tetraedros + octaedros → estructura 3D tipo truss. Muy resistente, buen ratio resistencia/peso.
- Quarter Cubic: variante Cubic para paredes delgadas.
- Gyroid: superficie mínima triplamente periódica. Mejor ratio resistencia/peso, permeable (fluidos/gases), tiempo y material óptimos. Requiere ≥20-30 % densidad para autorreggirse.
Flexibles – Gomas, sellos, amortiguadores (0-100 % según dureza deseada)
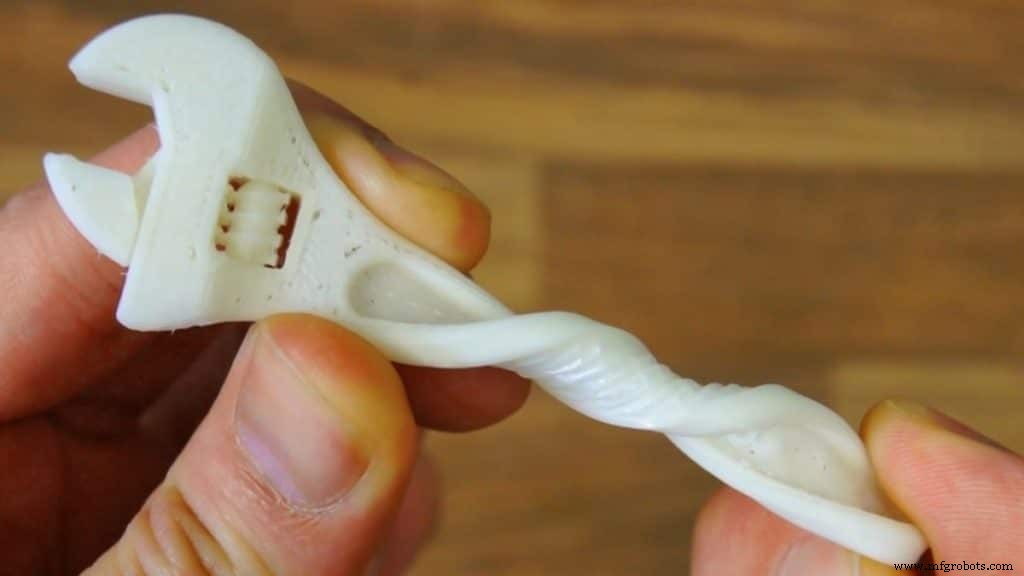
- Concentric: anillos concéntricos siguiendo contorno. Flexible, torsión permitida, cero resistencia horizontal.
- Cross: cruces con huecos → flexión/torsión alta, sin resistencia lateral.
- Cross 3D: cruces inclinados en Z. Más suave, lento de laminar.
¿Cuál es el patrón MÁS fuerte?
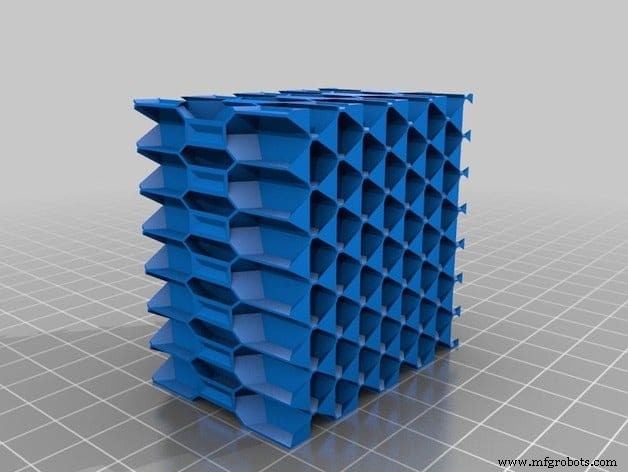
Teóricamente: Rectilinear (Lines) al 100 % si la fuerza coincide EXACTAMENTE con dirección de líneas (36.4 MPa en estudio 2016). En cualquier otra dirección, falla.
En la práctica real (fuerzas multidireccionales): Gyroid ~50 % o Cubic / Octet ~50-60 %. Distribuyen esfuerzos en 3D, no fallan por dirección única. Gyroid destaca por ratio resistencia/peso y permeabilidad.
Honeycomb (panal) ya no está en Cura nativo; se aproxima con Cubic Subdivision o Gyroid.
Densidad óptima: ley de rendimientos decrecientes
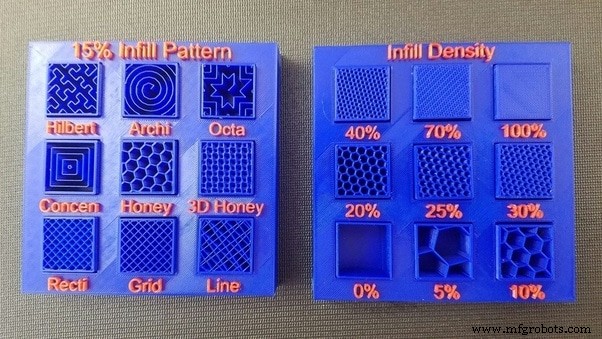
- 0-15 %: decoración.
- 15-30 %: estándar piezas funcionales.
- 30-50 %: punto dulce (resistencia ~90-95 % de 100 %).
- >50-75 %: solo engranajes, ejes, cargas extremas.
- 100 %: macizo, pesado, lento, caro, tensions internas altas.
Pro tip: orienta líneas de infill (Infill Line Angle) paralelas a la fuerza principal → +30-50 % resistencia sin más material.
Impacto en tiempo de impresión
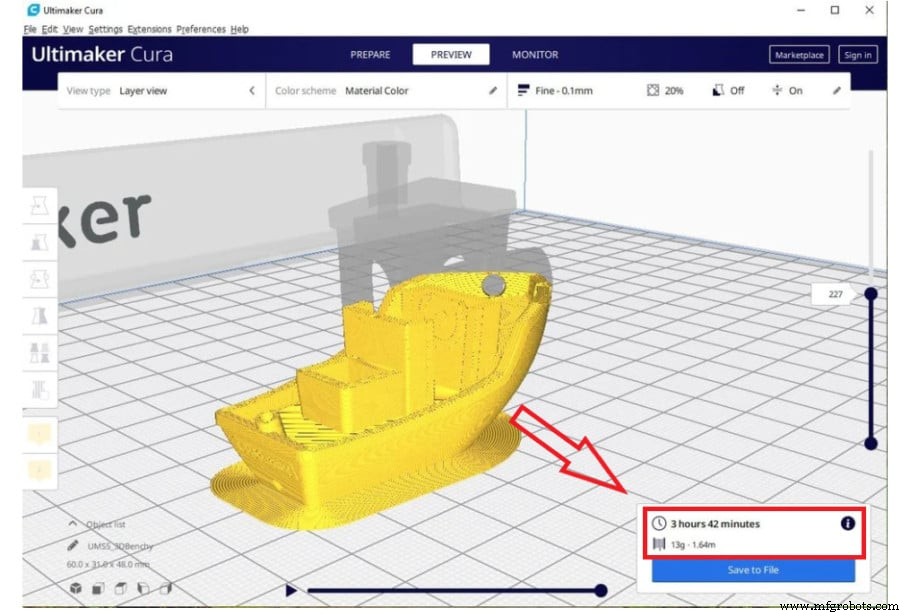
- Más rápido: Lines / Zig-Zag (menos movimientos, sin retracciones complejas).
- Más lento: Gyroid, Cubic Subdivision (cálculo complejo, más trayectorias).
- Regla: cada +10 % densidad ≈ +8-12 % tiempo (lineal aprox.).
Otros factores que mandan más que el infill
| Factor | Impacto en resistencia |
|---|---|
| Filamento | Polycarbonate > Nylon > PETG > ABS > PLA (resistencia térmica/mecánica) |
| Calidad filamento | Marca reputada + seco = impresiones consistentes. Humedad = burbujas, delaminación. |
| Orientación de impresión | CRÍTICO. Capas ⊥ fuerza = débil (delaminación). Capas ∥ fuerza = fuerte. Ej: gancho vertical (capas horizontales) rompe a la mitad de fuerza que horizontal. |
| Perímetros (Paredes/Shells) | +1 perímetro ≈ +10-15 % infill en resistencia. A menudo más eficiente que subir infill. |
| Altura de capa | Óptimo 0.10-0.12 mm (máx. adhesión). <0.1 mm baja resistencia (poco flujo); >0.2 mm huecos visibles. |
| Temperatura flujo | Temp. alta en rango filamento = mejor fusión capa-capa. |
Cómo aumentar resistencia de una pieza (checklist)
- Orientar pieza para que fuerzas vayan ∥ a capas.
- Subir perímetros a 3-5 (antes que subir infill).
- Elegir patrón 3D (Gyroid, Cubic, Octet) 30-50 %.
- Usar filamento adecuado (PETG/PA/PC para mecánica).
- Secar filamento (humedad <10 %).
- Altura capa 0.10-0.12 mm.
- Temp. boquilla en rango alto del filamento.
- Opcional: recocido (annealing) si material lo permite (PLA, PETG, ASA).
Resumen rápido por tipo de pieza
| Tipo pieza | Patrón | Densidad | Perímetros |
|---|---|---|---|
| Mecánica / estructural | Gyroid, Cubic, Octet | 40-60 % | 4-5 |
| Funcional general | Grid, Triangles, Tri-Hex | 20-40 % | 3-4 |
| Miniaturas, figuras, decoración | Lines, Zig-Zag | 5-15 % | 2-3 |
| Flexible / goma | Concentric, Cross | 10-100 % | 2-3 |
Conclusión
El infill no es "relleno"; es estructura. Gyroid 40-50 % + 4 perímetros + buena orientación gana en 90 % de casos reales. No obsessions con 100 %: peso, coste, tiempo y tensiones internas penalizan.
Productos recomendados
Filamentos de ingeniería (PA, PC, PETG-CF), secadores, boquillas endurecidas, impresoras CoreXY testadas.
Impresión 3d
- Impresión 3D multi-material: el futuro de la fabricación aditiva
- ¿Está la impresión 3D lista para la industria de la construcción? Actualización 2020
- Scalmalloy: Aleación de aluminio-magnesio-escandio de alta resistencia para impresión 3D metálica de grado aeroespacial
- Por qué Origin One es un cambio de juego para piezas 3D impresas listas para producción
- Lo que la impresión 3D necesita para evolucionar: Las 3 principales demandas de la industria reveladas en AMUG
- Los 10 materiales de impresión 3D más resistentes para máxima durabilidad
- Por qué la impresión 3D está revolucionando la fabricación moderna
- Papel vs documentación digital: ¿qué es mejor para los trabajadores?
- Mecanizado CNC vs Impresión 3D: Diferencias Clave para Elegir el Mejor Proceso
- Relleno (Infill) vs. Pared (Shell) en Impresión 3D: Entendiendo sus Roles y Diferencias
- Moldeo por inyección vs impresión 3D: Elegir la tecnología adecuada para su proyecto