



Sellado de piezas FDM con Stratasys Insight: Guía práctica
Así que estás interesado en calificar ese nuevo diseño de producto que contiene líquido pero temes el postprocesado requerido? Mantén la calma y usa Insight.
Parece haber una cantidad infinita de aplicaciones a medida que evoluciona la tecnología de Fabricación Aditiva (AM). Sin embargo, quienes recurren a AM para prototipado funcional y piezas de uso final siguen confiando en un caballo de batalla de 25 años: la tecnología de Modelado por Deposición Fundida (FDM). Un 85 % del mercado es basado en FDM y no es sorpresa. Produce piezas precisas y funcionales en una amplia gama de plásticos de producción diseñados.
Además de sus ventajas, el FDM es inherentemente poroso. Para muchas aplicaciones esto no importa. Si haces termoformado, abrazarías este defecto. Sin embargo, si intentas retener un gas o líquido (dentro o fuera), esta es una limitación evidente. Así que cuando la porosidad es una preocupación, empezar con el software de procesamiento Insight es la mejor manera de asegurar que tu aplicación tenga éxito.
La geometría impactará enormemente en qué técnica, o combinación de técnicas, se requieren para sellar la pieza para pruebas y luego uso final. Emplear el software Insight de Stratasys, incluido con la línea Fortus, es una forma fácil de resolver problemas de porosidad en la mayoría de geometrías; por el contrario, geometrías complejas pueden requerir postprocesado intensivo en mano de obra. Así que si eres de los que ahorran, deberías centrar tus esfuerzos en procesar STLs por adelantado con un puño de Ultem para asegurar que esas operaciones manuales no sean necesarias. ¿Y adivina qué? A diferencia de la mayoría de métodos de postprocesado, esta estrategia no cambia la geometría de la pieza.
Si ya estás familiarizado con FDM, puedes saber por qué la porosidad a menudo es necesaria. Si no, aquí está la razón: el modelo puede tener áreas que no son auto-portantes, por lo que los soportes necesitan ser removidos y disueltos. La porosidad natural permite que la solución soluble alcance el material de soporte y también drene de esas mismas áreas que pueden estar ocultas. En otras palabras, a veces la lixiviación es útil. Tenlo en cuenta.
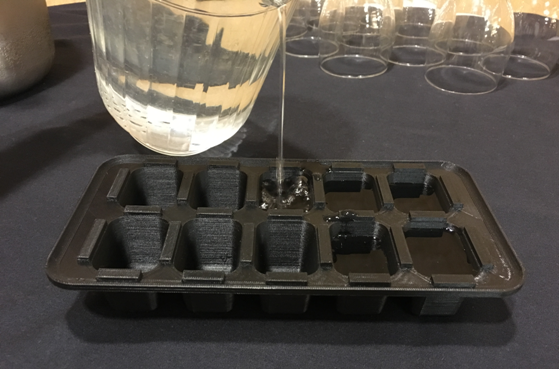
Sellado con Insight
Con Insight, tienes la capacidad de controlar o incluso eliminar la preocupación por la porosidad, especialmente con geometrías simples. Esto es cierto mientras los requisitos de la aplicación sean retener un gas o líquido alrededor de presiones atmosféricas. No será tan efectivo a presiones/vacío más altos, o con geometrías de pieza complejas.
El primer paso es abordar la orientación de la construcción en la plataforma. Esto requerirá tu juicio y las necesidades de la aplicación. La regla más importante es orientar la pieza para que la mayoría de superficies estén orientadas verticalmente.
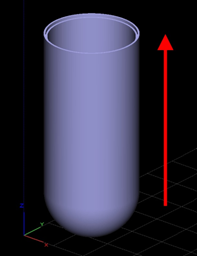
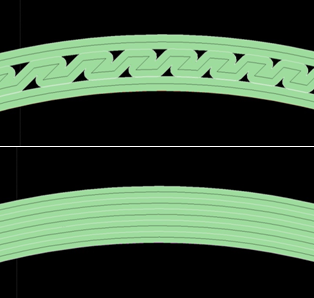
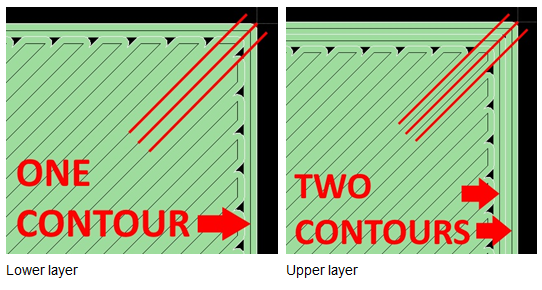
Una vez determinada la orientación óptima, el siguiente paso es añadir múltiples contornos a las paredes verticales (imagen inferior). Fundamentalmente, esta técnica se basa en usar contornos adicionales y, a su vez, reduce o elimina rasters de estas capas. La existencia de rasters dentro de un modelo aumenta el riesgo de fuga, debido a los huecos de aire que crean como se muestra a continuación (imagen superior).
Desde la barra de herramientas Grupos, puedes configurar los parámetros para reducir huecos de aire siguiendo estos pasos:
- Determina el grosor de pared midiendo en cada capa y luego haz los cálculos, de modo que el grosor de pared sea igual al número de contornos multiplicado por el ancho de contorno. Puedes seleccionar un rango de capas que tengan los mismos grosores de pared.
- Configura Grupos Personalizados para cada grosor y añade las capas a los grupos. Dentro de cada grupo, podrás controlar el número de contornos y sus anchos respectivos.
- Selecciona la función Enlazar Contornos y añade un ligero hueco de aire negativo entre contornos siempre que sea posible. Esta función creará trayectorias de herramienta continuas eliminando puntos de inicio y parada entre cada contorno.
En este ejemplo, mostrado en los parámetros para un grupo personalizado, tengo un grosor de pared de 0,100. He usado cinco (5) contornos con un ancho de contorno de 0,020. También tengo la casilla Enlazar Contorno marcada y le di un hueco de aire de -0,001. Alternativamente, puedes aplicar Ancho de Contorno y Enlazar Contornos globalmente si se adapta a tus necesidades a través del menú Configuración de Trayectoria de Herramienta.
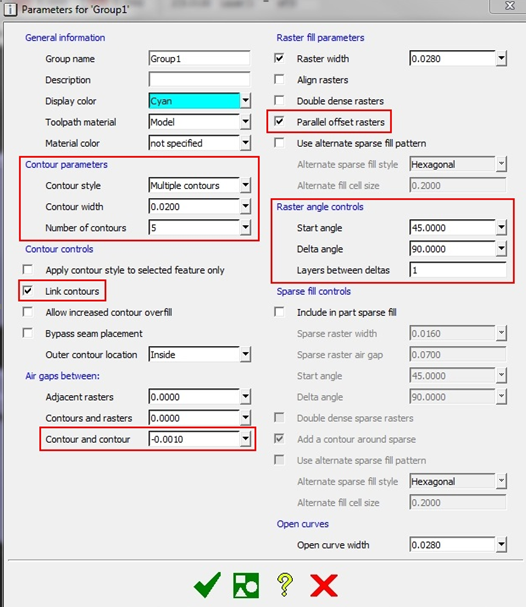
Nota: Modificar algunos de estos parámetros puede variar tu tiempo de construcción y uso de material. La mejor práctica es ejecutar una "bandera verde" como control y tomar nota del tiempo estimado y material antes de modificar parámetros.
A continuación, veremos los rasters, porque es probable que tengas algunas áreas que los requieran. Por defecto, los controles de ángulo de raster están configurados para comenzar a 45° y alternar por delta de 90° (ver arriba). Estas áreas de giro alternadas dejan caminos o huecos de aire a través de las capas, es decir, los triángulos negros donde los rasters se encuentran con los bordes internos de los contornos.
Al seleccionar Rasters de Desplazamiento Paralelo, Insight modificará tres parámetros.
- Varía el número de contornos en cada capa para ocultar los giros de raster. Esto se aplicará incluso si ya has configurado múltiples contornos.
- Posiciona las trayectorias de herramienta de raster paralelas con capas adyacentes (delta 0°).
- Desplaza las trayectorias de herramienta de raster para que cubran las costuras de las capas anteriores.
Eso sella el trato. Esto debería darte un excelente punto de partida en el procesamiento de STLs en preparación para aplicaciones de sellado FDM.
Aquí hay un artículo sobre otras técnicas de postprocesado que llevarán el sellado al siguiente nivel. Pero ten cuidado, porque afectarán tu geometría.
Tags: Tecnología FDM, Termoformado, Ultem
Impresión 3d
- Paralelismo en GD&T: Guía de referencia rápida
- Prensas en Frío: Guía Completa para Conformado Metálico Eficiente
- Caja de cambios planetaria explicada: reducción de velocidad compacta y de alto par
- Prensas servo: funcionamiento y ventajas frente a prensas mecánicas
- Desbobinador de Engranajes: Beneficios, Funciones y Operaciones
- Entendiendo los Ejes de Torno CNC: Visión General Rápida
- Mandril de potencia: guía completa para mecanizado de precisión
- HP Multi Jet Fusion: dominando la impresión 3D para velocidad, calidad y precisión
- Inyección de aglutinante (Binder Jetting) en impresión 3D: cómo funciona, beneficios y mejores prácticas
- Fundamentos de fresado CNC: guía rápida de referencia para operadores profesionales
- Java 8: Guía de Referencia Rápida Completa