



Dominando la garantía de calidad en impresión 3D metálica: Superando tres desafíos clave
La garantía de calidad (QA) es la piedra angular de la impresión 3D metálica fiable, sin embargo sigue siendo el paso más exigente del proceso.
A medida que la fabricación aditiva se expande a sectores de alto rendimiento, la expectativa es que cada pieza cumpla especificaciones mecánicas y dimensionales estrictas. Para impresoras metálicas, sin embargo, lograr esta consistencia es un obstáculo persistente para muchos fabricantes.
En este artículo examinamos los obstáculos principales para establecer flujos de trabajo QA robustos para piezas metálicas impresas en 3D y esbozamos soluciones probadas.
Desafío 1: Garantizar la calidad de sus materiales
La base de una construcción libre de defectos reside en el polvo mismo. La cualificación de materiales es particularmente compleja para polvos metálicos, donde mantener pureza a lo largo de la cadena de suministro es crítico.
Aplicaciones críticas de seguridad —componentes de aeronaves, implantes médicos— demandan polvos 100% libres de contaminantes. Incluso cantidades traza de material extraño pueden alterar microestructura y causar una impresión fallida.
La contaminación puede surgir en cualquier etapa: durante la construcción, almacenamiento, transporte o manipulación. Por ejemplo, residuos de una impresión previa pueden mezclarse con polvo fresco si la placa de construcción no se limpia a fondo. Reutilizar polvo también cambia su composición, ya que humedad, oxígeno y nitrógeno se absorben con cada ciclo.
Una QA efectiva por tanto requiere métodos de prueba rigurosos adaptados a fabricación aditiva.
Solución: Emplear escaneo CT
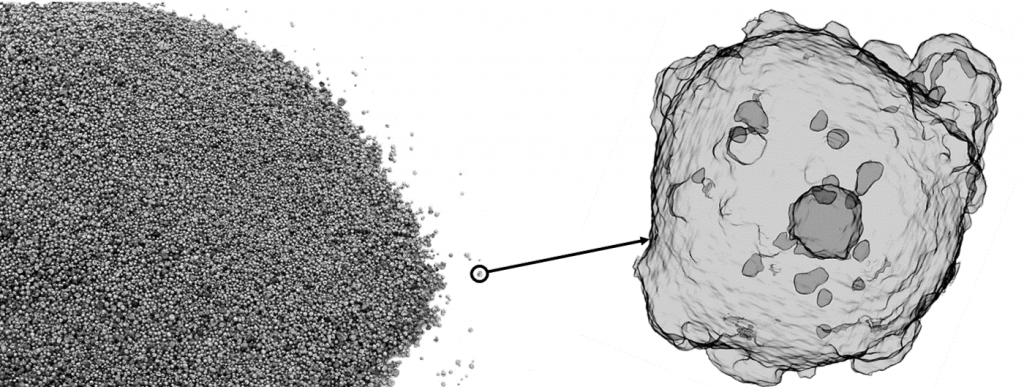
La Tomografía Computarizada (CT) ofrece la forma más precisa de detectar contaminación de polvo. Adquiriendo cientos de imágenes de rayos X desde múltiples ángulos, se construye una representación 3-D del polvo.
Escáneres micro-CT modernos alcanzan resoluciones de 3 µm, y unidades de alta gama pueden resolver tamaños de voxel de 0,5 µm. Pueden inspeccionar amplia gama de metales —desde aluminio y titanio a acero inoxidable e Inconel.
Cuando se usa para cualificación de polvo, CT proporciona datos detallados sobre morfología de partícula, distribuciones de tamaño y forma, así como porosidad interna. Este insight permite a ingenieros verificar idoneidad antes de que el polvo entre en la cámara de construcción.
Expanse Microtechnologies ofrece una solución Micro-CT propietaria diseñada específicamente para fabricación aditiva. James Hinebaugh, presidente de la compañía, explica que la plataforma entrega informes en profundidad sobre porosidad, morfología de partícula y poro, y distribuciones de tamaño —información que vincula directamente calidad de materia prima con rendimiento de pieza final.
El escaneo CT sigue siendo una de las herramientas más fiables para validar materiales FA en bruto, haciéndolo un paso indispensable en cualquier programa QA integral.
Desafío 2: Establecer control de proceso
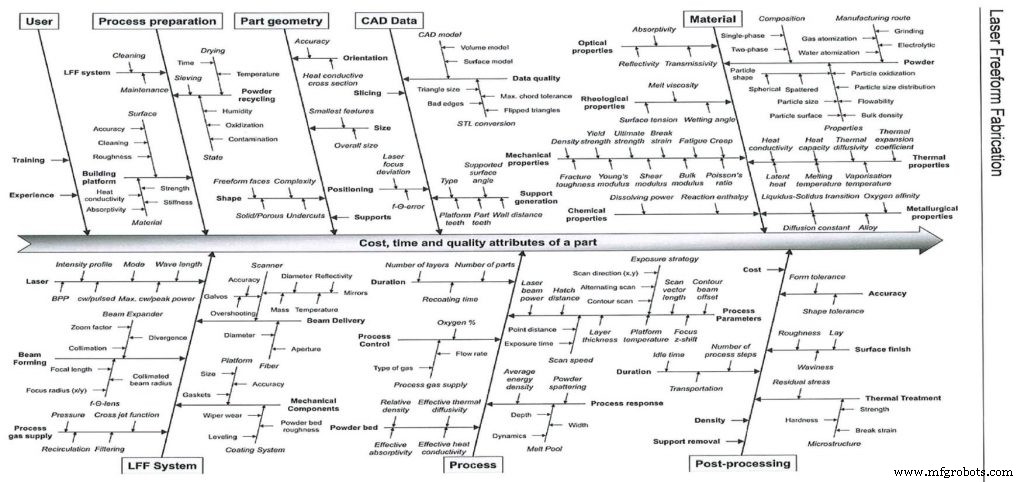
La fusión por lecho de polvo metálico introduce una plétora de variables —desde diseño a post-procesado— que influyen en calidad de pieza. Trayectoria de láser, densidad de energía, velocidad de recubridor, diseño de soportes y reciclaje de polvo juegan un papel.
Tradicionalmente, fabricantes han confiado en ensayo-error para ajustar estos parámetros, lo que es costoso y contrarrenta la rentabilidad de la fabricación aditiva.
Para mover más allá de enfoques ad-hoc, un sistema de control de calidad de lazo cerrado —integrando planificación, monitorización y retroalimentación— es esencial.
Solución: Desarrollar un sistema de control de calidad de lazo cerrado
Tres pilares sustentan un flujo de trabajo QA rápido y fiable:
- Planificar la construcción
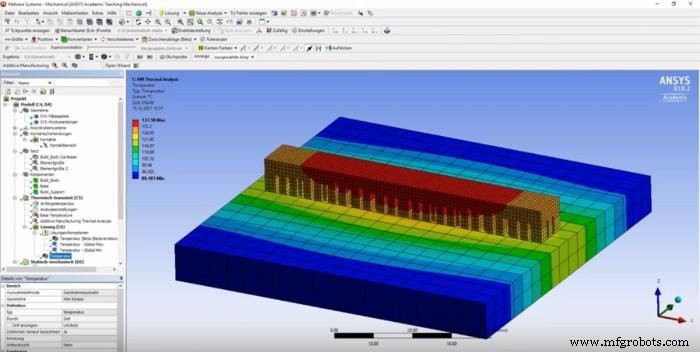
La simulación permite a ingenieros modelar el proceso FA antes de que se imprima la primera capa. Prediciendo deformación, distorsión y dinámica de fusión, diseñadores pueden seleccionar orientaciones y estrategias de soporte óptimas.
Aunque el software de simulación conlleva asunciones inherentes, vendedores como ANSYS refinan continuamente sus modelos para mejorar precisión. Integración temprana de simulación reduce fallos de impresión y acelera desarrollo.
- Monitorizar la construcción
Sensores y cámaras en-proceso capturan datos en tiempo real —tamaño de charco de fusión, temperatura, potencia de láser— que influyen directamente en microestructura y rendimiento de pieza.
Con estos datos, ingenieros pueden predecir defectos como deformación o agrietamiento antes de que se manifiesten, permitiendo ajustes preventivos.
Limitadas pero crecientes, existen soluciones de monitorización en-proceso. La tecnología PrintRite3D IPQA de Sigma Labs combina hardware multi-sensor con software de inspección para optimizar condiciones de charco de fusión y generar reportes de repetibilidad. Futuros lanzamientos incorporarán analítica Big Data para insights más profundos.
Muchas impresoras ahora integran capacidades de monitorización. La suite EOSTATE de EOS incluye módulos System & Laser, Powder-Bed, Melt-Pool y Exposure OT, con Exposure OT ofreciendo tomografía óptica infrarroja cercana para mapear cada capa de pieza capa por capa.
MTU Aero Engines ha adoptado esta suite de monitorización en producción en serie de componentes aeroespaciales.
- Cerrar el lazo
Control de retroalimentación —ajustando automáticamente parámetros de proceso en respuesta a desviaciones en tiempo real— asegura geometría consistente, acabado superficial y propiedades de material.
El sistema Sapphire de Velo3D, impulsado por software de preparación de impresión Flow y tecnología Intelligent Fusion, ejemplifica este enfoque. La simulación térmica integrada, predicción de rendimiento y control de lazo cerrado de charco de fusión entregan tasas de éxito en primera pieza superando 90% en geometrías desafiantes.
Desafío 3: Reducir error humano
A pesar de automatización, la intervención humana sigue siendo fuente significativa de variabilidad —desde revisión de diseño a inspección post-producción.
Flujos de trabajo post-producción a menudo involucran emparejar manualmente piezas impresas a hojas de trabajo, un proceso laborioso que reduce visibilidad y aumenta posibilidad de descuido.
Automatizar pasos de inspección con herramientas digitales mitiga estos riesgos y mejora trazabilidad.
Solución: Implementar software de flujo de trabajo para fabricación aditiva
Plataformas de flujo de trabajo centralizan todo el pipeline de producción FA, permitiendo a equipos gestionar construcciones, inspecciones y registros de calidad en un único entorno digital.
Para QA, tal software puede renderizar visor 3-D de cada pieza, comparar componentes físicos con sus gemelos digitales, y rastrear tasas de éxito versus fallo. Piezas fallidas pueden devolverse automáticamente a la cola de producción para reconstrucción, asegurando trazabilidad y responsabilidad.
La herramienta de Gestión Post-Producción de AMFG ejemplifica esta capacidad, proporcionando vista 3-D integral, métricas de rendimiento y flujos de re-trabajo automatizados.
¿Existen estándares QA a nivel industrial para FA?
Los estándares industriales juegan papel pivotal en establecer lenguaje común para calidad. Mientras fabricación tradicional tiene décadas de estándares, la fabricación aditiva aún está evolucionando.
En 2023, AMST International publicó su estándar F3303 para cualificación de fusión por lecho de polvo láser y haz de electrones, y un estándar complementario para cualificación de pieza y post-procesado está en marcha. ASTM International y NIST también avanzan protocolos QA a través del proyecto AM Part Qualification, que se enfoca en métodos de medición, metrología y evaluación de rendimiento mecánico.
Manteniendo el ojo en la calidad
Integridad de material y control de proceso son los pilares gemelos de la impresión 3D metálica de alta calidad. Aunque el camino a QA consistente puede ser complejo, soluciones —desde escaneo CT a monitorización de lazo cerrado y automatización de flujo de trabajo— son cada vez más accesibles.
Enfrentando estos desafíos de frente y desplegando las tecnologías correctas, fabricantes pueden desbloquear todo el potencial de la fabricación aditiva metálica para aplicaciones de alto valor y exigentes.
Impresión 3d
- BMD de Desktop Metal y sinterizado por microondas: nueva era para la fabricación aditiva de metal
- Cómo elegir el sistema de control de calidad en tiempo real adecuado para impresión 3D
- Simplificando la impresión 3D de metal: Consejos de expertos para gestionar estructuras de soporte
- H.C. Starck lanza AMPERPRINT®: Nuevos polvos gas-atomizados para impresión 3D de metal
- Los mejores polvos metálicos para impresión 3D en 2020: guía definitiva
- Principios clave de diseño para optimizar piezas metálicas impresas en 3D
- Scalmalloy: Aleación de aluminio-magnesio-escandio de alta resistencia para impresión 3D metálica de grado aeroespacial
- Consejos expertos de diseño para optimizar sinterizado láser directo de metal (DMLS)
- Impresión 3D de metal: Saber cuándo es la opción correcta
- Polvos de metales refractarios listos para revolucionar la impresión 3D
- Polvos de metales refractarios vs. impresión 3D: manufactura aditiva de vanguardia para metales de alta temperatura