



Fabricación rápida y precisa de compuestos termoplásticos con colocación basada en transportador
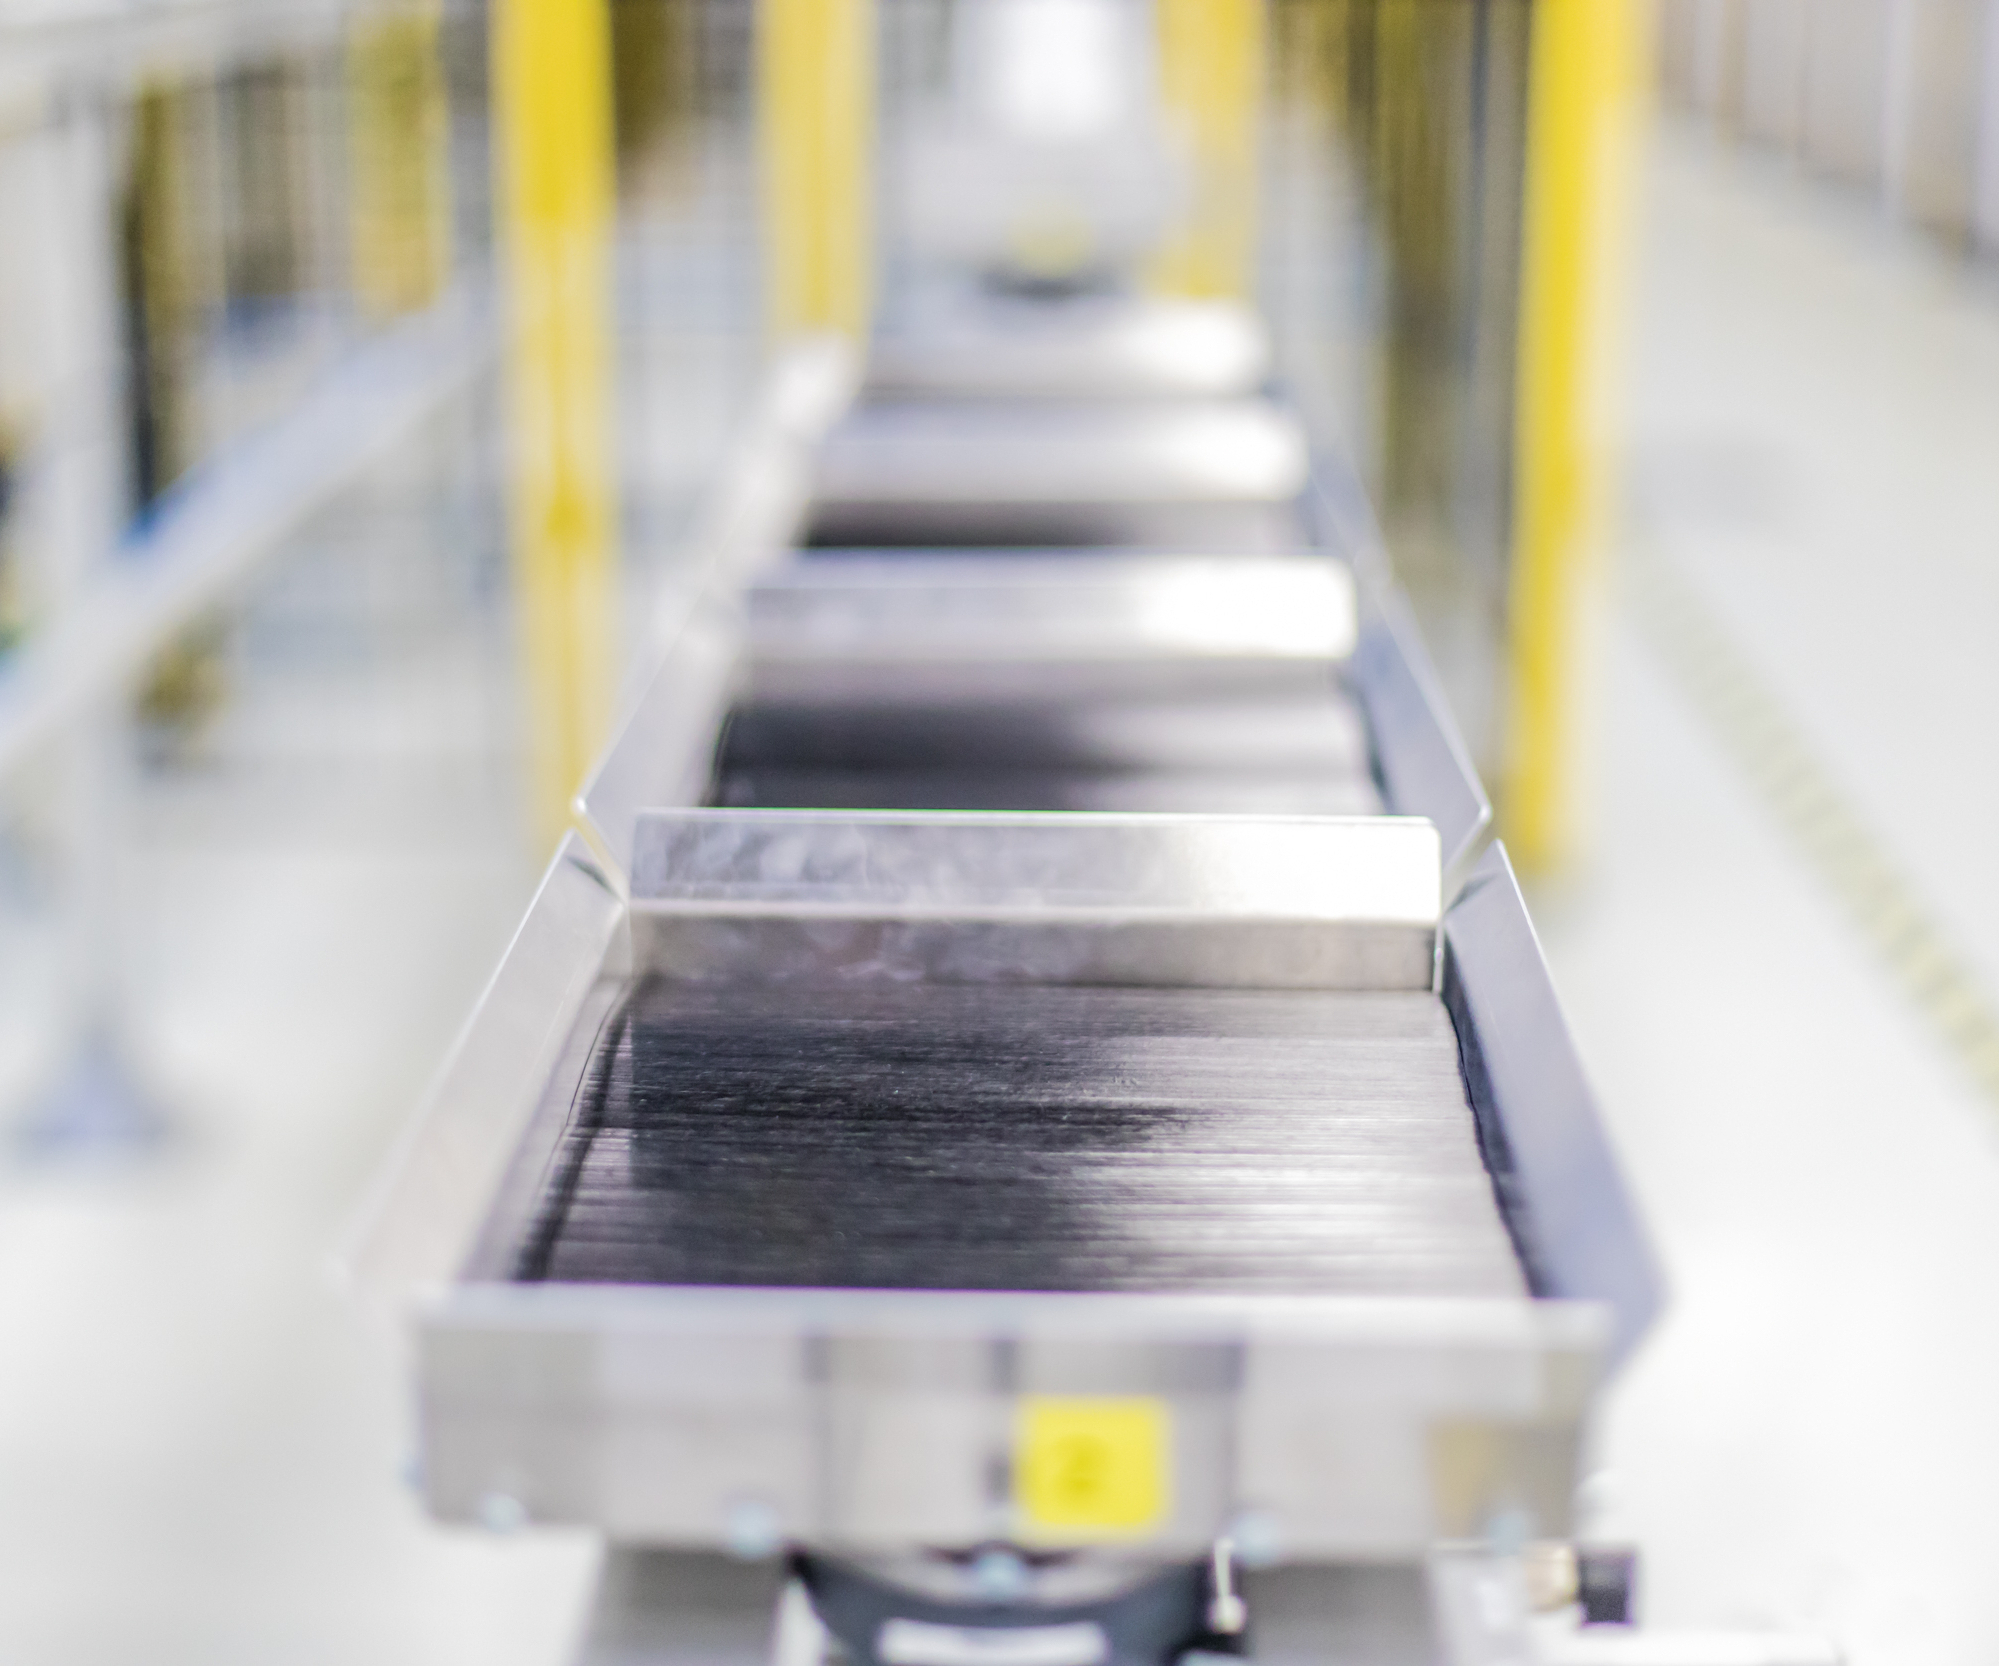
Para acelerar la colocación y seguir ofreciendo buena flexibilidad de diseño, SABIC y Airborne tomaron una idea del sistema postal al desarrollar el proceso de colocación de capas para cintas compuestas termoplásticas. Múltiples bandejas económicas que se mueven en un sistema transportador (mostrado aquí) se detienen brevemente bajo unidades de alimentación. Cada alimentador corta y deja caer una capa de cinta de las dimensiones y orientación correctas en la bandeja, que luego avanza a la siguiente unidad de alimentación. Las bandejas continúan circulando a través de las unidades de alimentación hasta que se alcanza el número y orientación adecuados de capas en cada pila para cumplir los requisitos de diseño de un laminado dado. Fuente | SABIC
Un nuevo sistema de alta velocidad para producir laminados consolidados a partir de cintas compuestas termoplásticas, la Línea de Fabricación de Compuestos Digitales (DCML) promete poder producir hasta cuatro laminados (con hasta 15 capas cada uno) por minuto y 1,5 millones de laminados al año desde una sola línea de producción —incluyendo inspección completa, que es 100% digital, incluyendo mediciones y seguimiento de datos— de material entrante y laminados salientes. Esa tasa de producción es, aparentemente, significativamente más rápida que cualquier otro sistema comercial de manejo de cintas disponible —para termoplásticos o termofijos— y este sistema ha sido diseñado específicamente para cumplir la alta salida y costes de conversión efectivos requeridos por la industria de electrónica de consumo (véase «Electrónica de consumo: cubiertas compuestas híbridas»). Afortunadamente, las piezas para este mercado no son enormes —no a escala de aeroespacial o automoción— pero los OEM necesitan muchas, del orden de decenas de millones al año.
«Un proceso de conversión de cinta termoplástica de alta velocidad era realmente necesario porque la tecnología actual es relativamente intensiva en mano de obra, cara y lenta», explica Gino Francato, líder global de compuestos de SABIC. «Eso dificulta justificar económicamente y aprovechar los muchos beneficios de estos materiales —producir piezas finas, ligeras con alta estética, resistencia al impacto y rendimiento mecánico, además de reciclabilidad— en industrias con volúmenes de producción altos a muy altos. Sin la capacidad de aumentar drásticamente las velocidades de producción y usar manejo e inspección totalmente automatizados, las cintas termoplásticas seguirán siendo productos de nicho costosos limitados principalmente a uso en aeroespacial y automoción».
La DCML es idea de SABIC (Bergen op Zoom, Países Bajos) y Airborne (La Haya, Países Bajos), con tecnología de Siemens AG (Múnich, Alemania) y KUKA AG (Augsburgo, Alemania). SABIC aportó tecnología de materiales y herramientas de modelado de compuestos para acelerar desarrollo de materiales personalizados y prototipado virtual de piezas. Airborne construyó la línea y también aportó experiencia en automatización, digitalización e industrialización del proceso de producción de compuestos. Siemens contribuyó con gestión integrada del ciclo de vida del producto (PLM) y software de controlador lógico programable (PLC) para mejorar la automatización y facilitar el aprendizaje automático. KUKA aportó robots industriales y soluciones de automatización de fábrica. Aunque el nuevo proceso de alta velocidad se ha descrito en términos generales en varios eventos de prensa desde 2018, hay muchos detalles que no se han divulgado aún. Aquí está lo que sabemos por ahora.
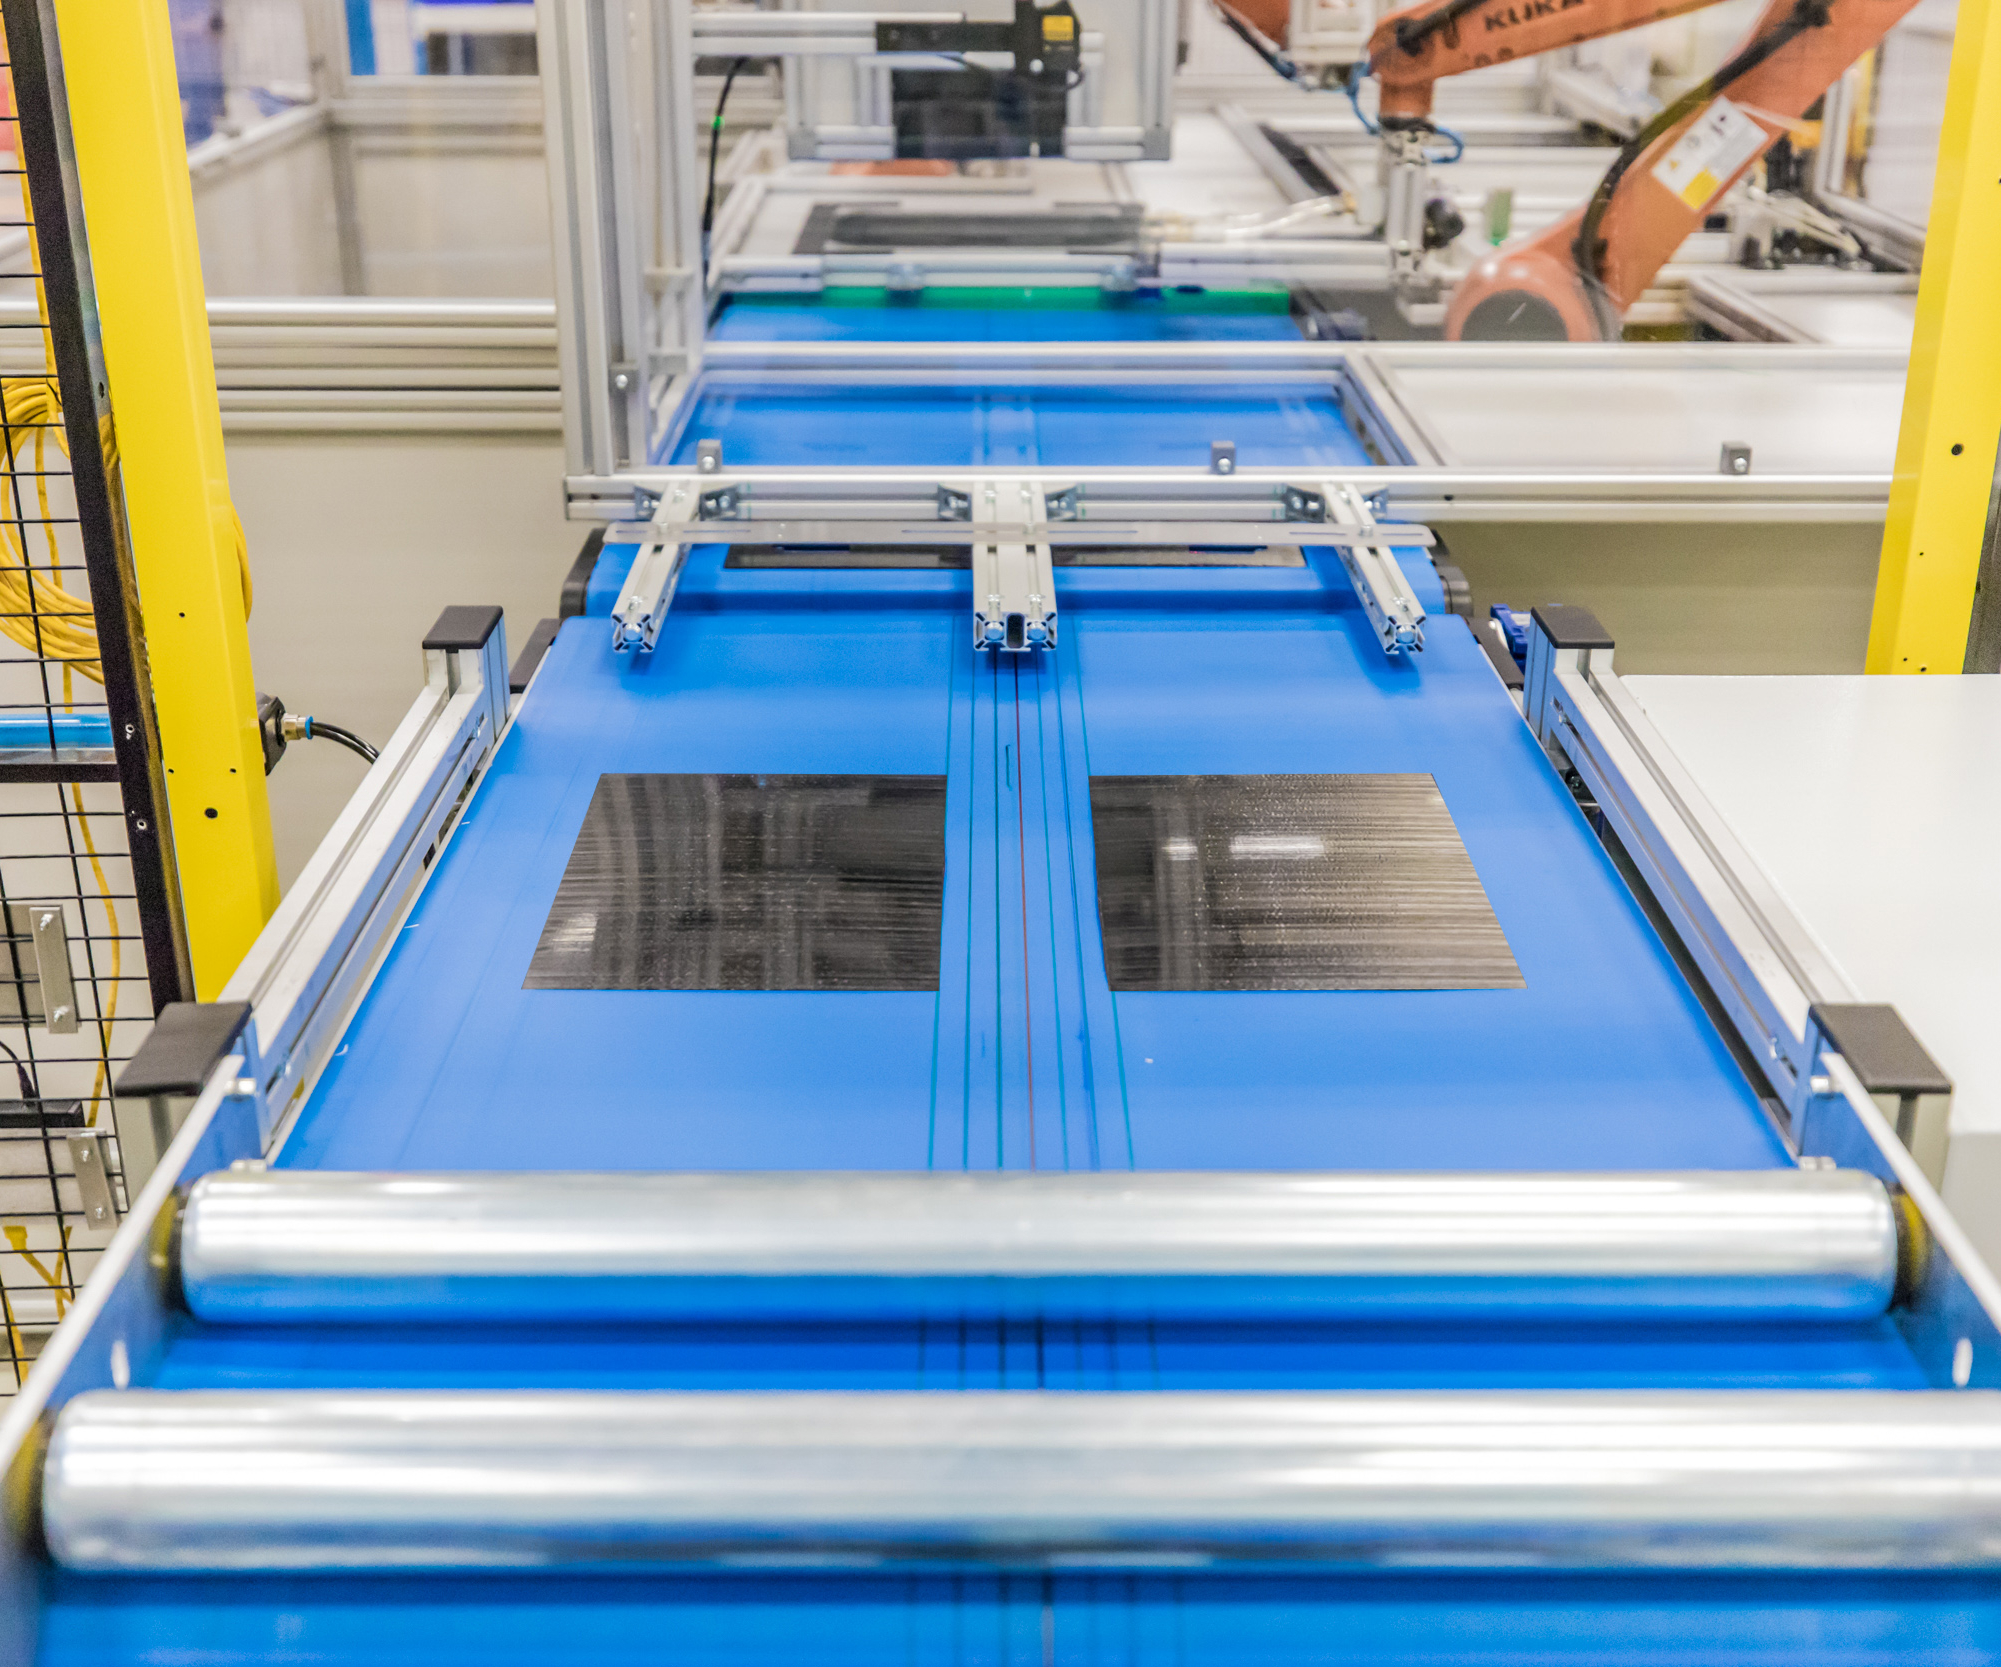
Una vez que la bandeja sale del bucle transportador, se dirige a la estación de soldadura donde cada pila se suelda en dos ubicaciones para facilitar el manejo robótico en la estación de consolidación. Tras la consolidación, el laminado pasa a recorte e inspección (mostrado aquí). Fuente | SABIC
La línea está diseñada para producir laminados planos cerca de la forma neta personalizables a partir de cintas termoplásticas unidireccionales (UD), y proporciona colocación, consolidación, recorte, inspección digital y visual, liberación automática y empaquetado para envío a clientes. Se pueden producir hasta cuatro laminados por minuto, y cada laminado puede tener una secuencia de colocación diferente, orientación y número de capas y, teóricamente, incluso usar diferentes materiales (con diferentes refuerzos y matrices de resina, aunque esto requiere añadir unidades de alimentación extra).
Lograr diferentes secuencias simultáneamente es solo cuestión de cuántas veces una bandeja dada (con un diseño de laminado específico) pasa bajo cada alimentador para lograr el número correcto de capas y orientaciones para completar su secuencia de colocación. Dado lo rápido que cambian los modelos en electrónica de consumo, la flexibilidad es central al sistema, que puede extenderse añadiendo alimentadores adicionales en el frente o funcionalidad (por ejemplo, taladrado, preformado, etc.) en el final. Inicialmente, la línea se configuró para correr cintas de policarbonato reforzado con fibra de carbono unidireccional de SABIC, pero supuestamente el sistema es lo bastante flexible para correr cintas termoplásticas desde polietileno (PE) y polipropileno (PP) hasta poliéteretercetona (PEEK) reforzadas con fibra de carbono unidireccional o fibra de vidrio —o ambas— o incluso tejidos.
El sistema es compatible con Industry 4.0 y permite digitalización de extremo a extremo —desde desarrollo de producto de compuestos a producción física en la planta— con control de calidad completo basado en aprendizaje automático para lograr mejoras continuas de calidad automáticamente con el tiempo. La línea puede monitorizarse y controlarse remotamente, permitiendo a fabricantes cambiar ajustes (como secuencias de colocación, números de capas, etc.) sobre la marcha para modificar diseño y propiedades de material.
Funcionalmente, hay tres secciones principales en la DCML: colocación de capas, consolidación y recorte/inspección.
Únicamente, la sección de colocación de capas no usa máquinas de colocación automática de cinta (ATL), que típicamente cortarían cintas a longitud y las colocarían en la orientación y ubicación necesarias en una mesa indexada que se mueve bajo la cabeza de corte. En su lugar, el equipo ha tomado un enfoque novedoso y de alta velocidad, supuestamente basado en cómo se clasifica y distribuye el correo, para construir pilas de capas. Múltiples bandejas económicas que se mueven en un sistema transportador se detienen brevemente bajo unidades de alimentación. Cada unidad de alimentación corta y deja caer una capa de cinta de las dimensiones y orientación correctas (verificada por cámaras de alta resolución, que inspeccionan cintas por defectos y cambios, y miden ancho y espesor en múltiples ubicaciones) en la bandeja, que luego avanza a la siguiente unidad de alimentación. Para reducir residuos y acelerar la colocación, las cintas se producirán al ancho necesario para un proyecto específico. Las bandejas circulan de vuelta a través de los alimentadores hasta que se deposita el número adecuado de capas en cada pila antes de proceder a soldadura en dos ubicaciones para facilitar el manejo en la estación de consolidación. Este enfoque permite que la colocación ocurra rápidamente pero con flexibilidad de diseño.
En consolidación, un robot levanta cuatro pilas soldadas (dos pilas a la vez) de sus bandejas y las coloca entre un conjunto de placas metálicas en un sistema transportador separado. Las placas se calientan y por tanto calientan y consolidan los laminados (mediante calentamiento por contacto), y los laminados se enfrían y se descargan robóticamente en un tercer sistema transportador. Las placas metálicas usadas en la última operación de consolidación se reciclan de vuelta a la línea de retorno de placas y de vuelta al sistema de consolidación. Cuatro pilas entran y salen de esta sección cada minuto.
La última parada para los laminados ya consolidados es inspección, recorte y empaquetado. En esta estación, cada laminado se inspecciona por un lado y se recorta, antes de moverse a un segundo robot que da la vuelta al laminado e lo inspecciona por el otro lado. No hay detalles sobre qué tecnología de recorte se usa.
La DCML tiene sus limitaciones, como cualquier sistema de fabricación. Principalmente, hay algún sacrificio en términos de orientaciones de capas disponibles, tamaño y forma de capa, tamaño final de laminado y capacidad de colocar agujeros/ventanas. Sin embargo, el sistema compensa con creces en términos de velocidad, salida, tasa de residuos y costes de conversión.
Según informes, la primera línea comercial a escala completa de Airborne en Países Bajos comenzará producción el próximo año, con la empresa produciendo laminados termoplásticos personalizados para clientes de electrónica de consumo. Una segunda línea de tamaño laboratorio ya está disponible en el Centro de Desarrollo de Procesamiento de Polímeros de SABIC (PPDC, Pittsfield, Mass., EE. UU.) para clientes que quieran probar la tecnología y evaluar calidad de laminado.
Además de electrónica de consumo, otras industrias dichas objetivos potenciales para la tecnología incluyen aeroespacial, automoción, transporte masivo, artículos deportivos y salud.
Resina
- Covestro amplía cartera CFRTP con nueva línea de cinta y moldeo por inyección híbrido
- CW Trending Ep. 4: Oribi Composites sobre compuestos termoplásticos e innovación ruedas
- Dominando el termoformado: solución experta de problemas para compuestos termoplásticos
- Chevrolet Silverado 2019: Soportes de parachoques termoplásticos ligeros mejoran el rendimiento
- Toray Advanced Composites impulsa producción de compuestos termoplásticos con nueva prensa de laminado de alta temperatura
- Teledyne CML Composites impulsa producción con nueva celda de procesamiento termoplástico
- Cato Composites aumenta capacidad productiva con nueva instalación de compuestos termoplásticos
- Abordando los retos clave en el bobinado de cinta asistido por láser de compuestos termoplásticos
- SABIC presenta línea de fabricación de compuestos digital en JEC World 2019
- Revolucionando el diseño de techos solares con guías de compuesto termoplástico
- Guía experta para soldar compuestos termoplásticos