



Sistemas Prepreg Epóxicos Snap-Cure: Termofijos de Alto Rendimiento a Velocidad de Termoplásticos
Fuente (Todas las imágenes) | PRF Composite Materials Ltd. Imágenes derivadas del contenido original de PRF y refinadas con asistencia de IA.
En manufactura de alto rendimiento, el tiempo es la moneda definitiva. Los sistemas prepreg epóxicos snap-cure están redefiniendo la eficiencia, ofreciendo algunos de los procesos termofijos más rápidos disponibles hoy. Se acercan a los tiempos de ciclo de sistemas de compresión de termoplásticos mientras preservan las propiedades mecánicas superiores de los termofijos.
Esta tecnología destaca en automoción, deportes de motor, marina y defensa, donde la integridad estructural debe coexistir con producción de alto volumen.
Contenido Destacado
A diferencia de los prepregs tradicionales que requieren horas en autoclave, los sistemas snap-cure están diseñados para moldeo por compresión (curado en prensa). Ventajas clave incluyen:
- Ciclos rápidos: Curado desmoldeable logrado en tan solo 2–4 minutos a temperaturas elevadas de herramienta (típicamente 140–160 °C, dependiendo del sistema).
- Consumibles reducidos: El proceso snap-cure elimina la necesidad de bolsas de vacío, tejidos transpirables y sellantes, reduciendo residuos, coste y desorden en planta.
- Procesamiento caliente-entrada/caliente-salida: Las herramientas permanecen calentadas, eliminando ciclos de calentamiento y enfriamiento intensivos en energía (dependiendo del sistema).
- Acabado superficial excelente: Flujo de resina controlado entrega estética superior directamente del molde cuando se procesa en utillaje metálico con control de temperatura.
- Alto Tg desarrollado: Alcance rápido de temperaturas de transición vítrea (Tg) de inicio medidas por DMA hasta ~170 °C (dependiendo del sistema), asegurando estabilidad térmica sobresaliente.
NOTA: Como con la mayoría de prepregs de alto rendimiento, almacenamiento congelado (–18 °C típico), tiempo de vida controlado y gestión estricta de humedad siguen siendo críticos para estabilidad del proceso y resultados sin vacíos.
El proceso snap-cure comienza con precisión. El tack controlado permite corte automatizado y manipulación de capas, permitiendo procesamiento CNC limpio o plantillas de estratificado manual. Una vez listas las capas, la transformación es notablemente rápida, como se ilustra a continuación.
Las imágenes muestran los sistemas prepreg RP570 eXpress cure y RP570 FR eXpress cure de PRF Composite Materials (Poole, Dorset, Reino Unido). Los pasos de procesamiento para otros proveedores diferirán. La secuencia refleja procesamiento de laboratorio, aunque estos sistemas ya están en uso por fabricantes industriales en producción basada en prensa con utillaje pre-cargado —véase PRF para más detalles sobre la gama RP570 eXpress.
PROCESO SNAP-CURE
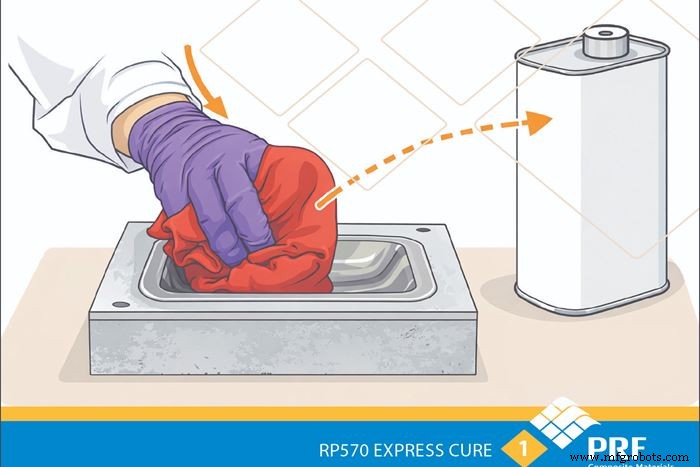
1️⃣ Colocar la pila de prepreg precortada en la cavidad del molde de precisión.
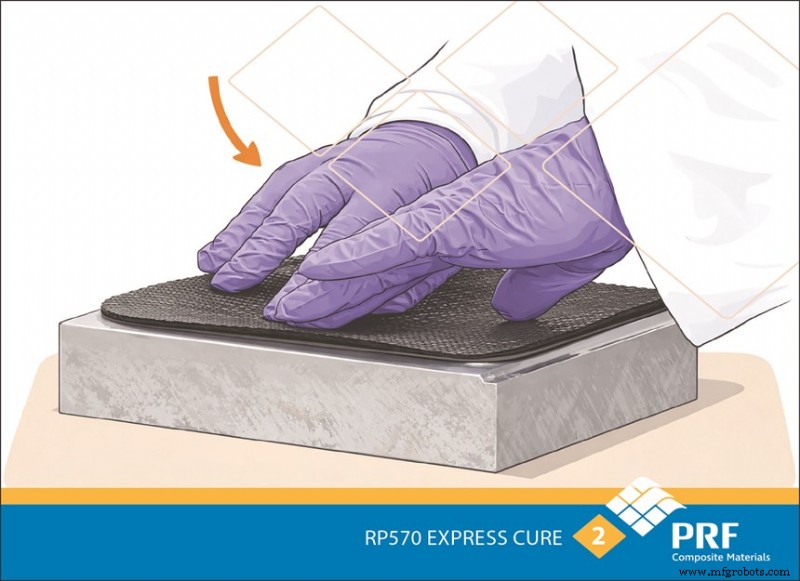
2️⃣ Asegurar alineación precisa del material y drapado para geometría óptima.
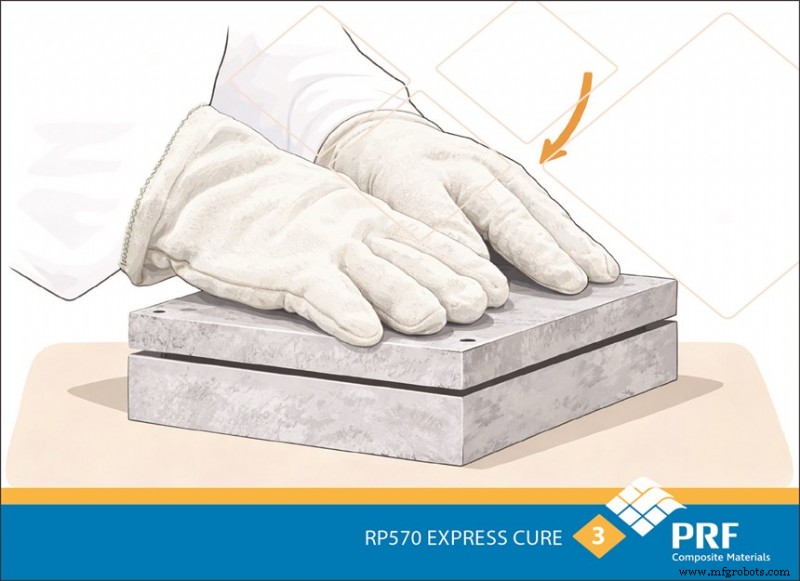
3️⃣ Asegurar la mitad superior del molde para preparar el ensamblaje para la prensa.
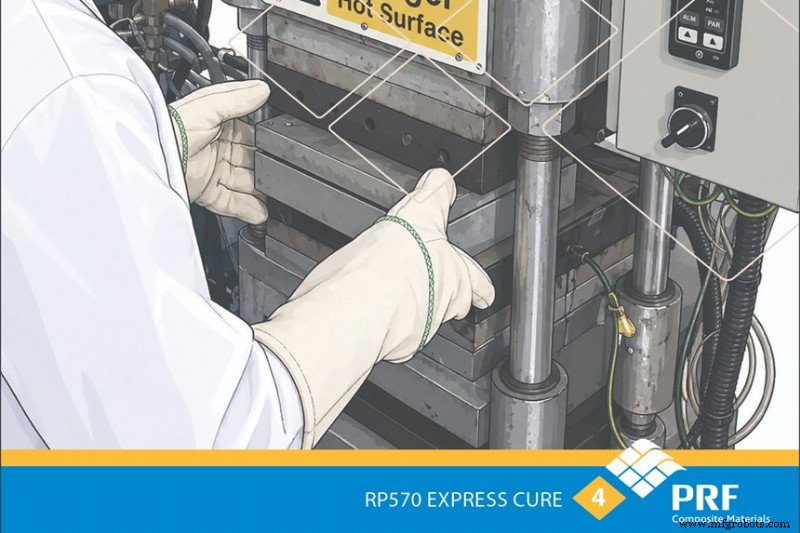
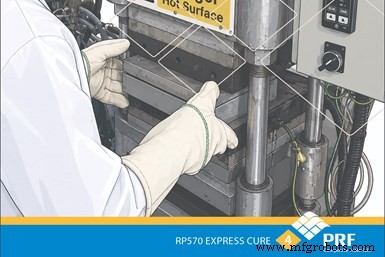
4️⃣ Insertar el molde en la prensa, donde los parámetros de tiempo y temperatura están preconfigurados.
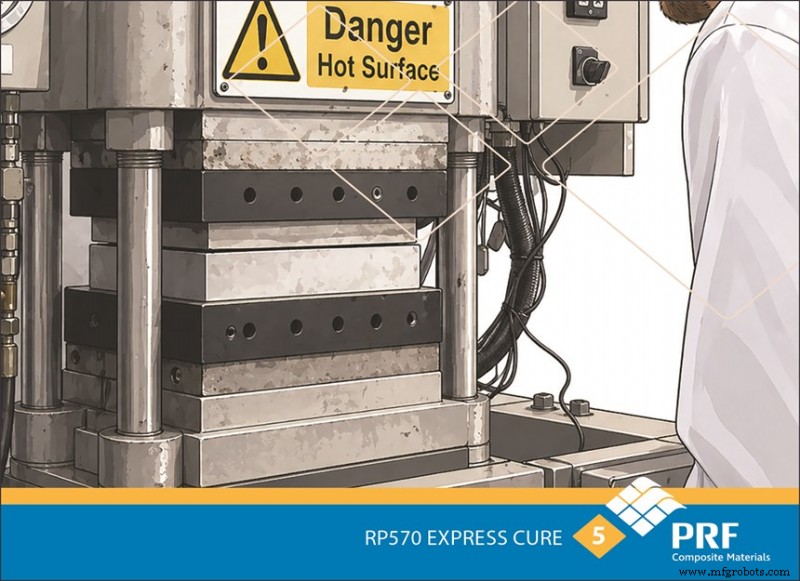
5️⃣ Aplicar presión (típicamente 5–40 bar, según arquitectura de fibra, viscosidad de resina y geometría de pieza) para asegurar consolidación completa y flujo de resina.
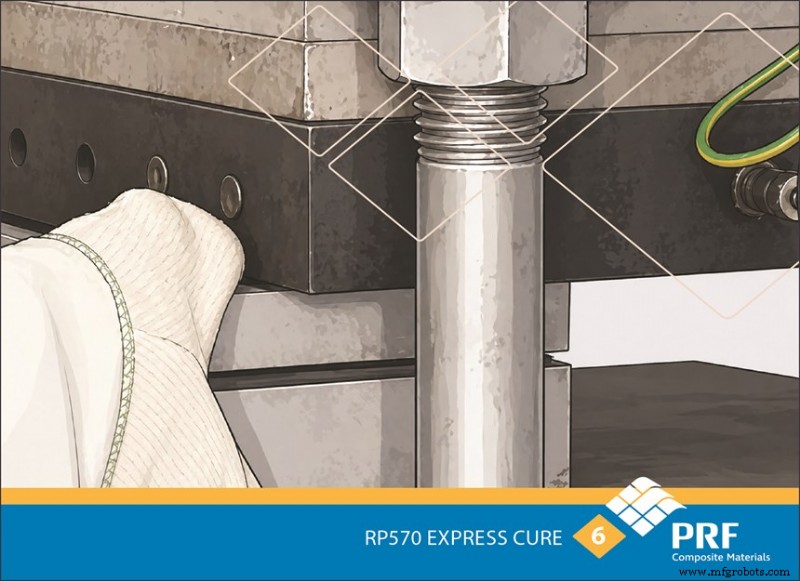
6️⃣ Abrir el molde cuidadosamente tras completar el ciclo rápido de curado de 2–4 minutos.
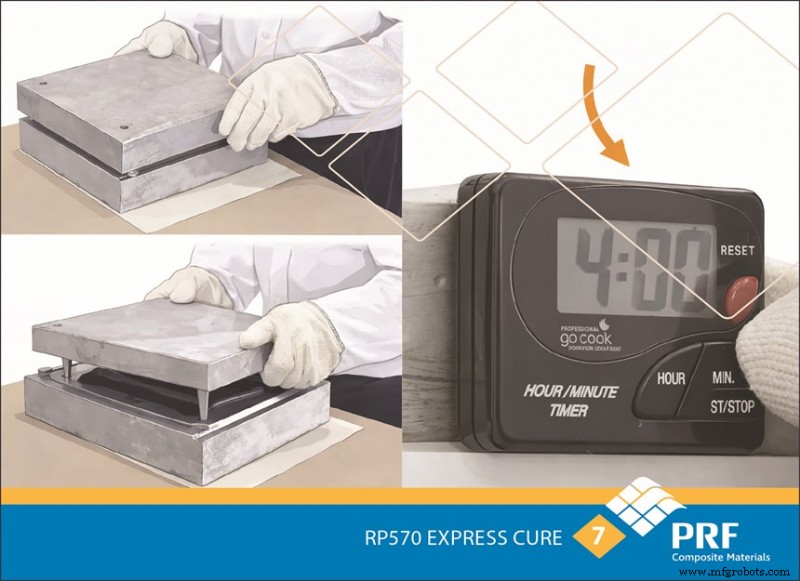
7️⃣ Usando el curado rápido y desarrollo de módulo del sistema, desmoldear la pieza estructural mientras aún está caliente del ciclo de prensa una vez alcanzada la resistencia verde suficiente (usar guantes resistentes al calor), luego transferirla a la estación de recorte para eliminación de rebabas.
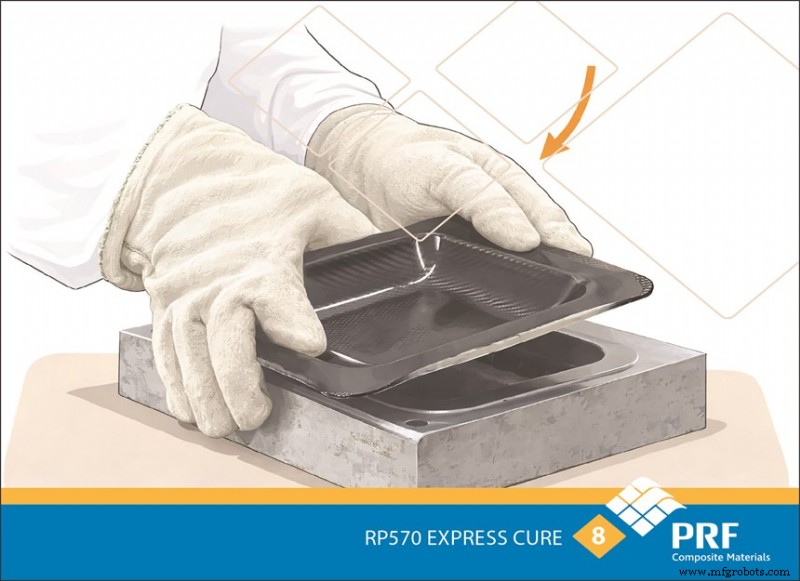
8️⃣ El resultado es una serie de componentes terminados, pulidos, apilados y listos para ensamblaje final.
La eficiencia no tiene por qué comprometer la calidad. La tecnología snap-cure allana el camino para un futuro de compuestos más rápido, esbelto y robusto.
Más sobre sistemas snap-cure en contenido relacionado de CW.
Sobre el Autor
Başar Öztuna
Başar Öztuna tiene más de 20 años de experiencia en manufactura de compuestos, desarrollo de producto y gestión de proyectos. Ha ocupado roles técnicos y gerenciales clave en organizaciones líderes de la industria, incluyendo Metyx Composites, Polser Composite Materials y AIATA Boats (Grupo Anadolu). Su experiencia central abarca procesos de manufactura avanzada y diseño estructural.
Material compuesto
- SICAPRINT™ P200: Compuesto de Carburo de Silicio Polimérico de Alto Rendimiento para Condiciones Extremas
- T107 Prepreg Epoxi de Autoclave (BMI-CF) – Alta Resistencia, Temperatura de Servicio 150 °C
- CTF12E: Acero para Herramientas Premium con Dureza y Tenacidad Mejoradas
- Ferro-Titanit® Cromoni: Aleación de Titanio de Alta Resistencia y No Magnética
- Fortron 1140L4 PPS: Material Premium de Alta Resistencia para Piezas de Moldeo por Inyección Duraderas
- Unitika presenta poliamida 6 reforzada con nanofibras de celulosa sostenible
- Fundamentos de Flexión de Vigas para Fabricación Avanzada de Compuestos
- Comprendiendo las líneas de soldadura en piezas plásticas: causas, defectos y estrategias de prevención
- Explore las Texturas de Superficie de Molde para Calidad Superior en Moldeo por Inyección
- Barra Fenólica RM315 – Composite de Alta Resistencia y Baja Humedad para Uso Industrial
- Tintas Conductoras: El Futuro de la Electrónica Flexible