



Revolucionando el torneado de roscas: Herramientas y recubrimientos superficiales de vanguardia
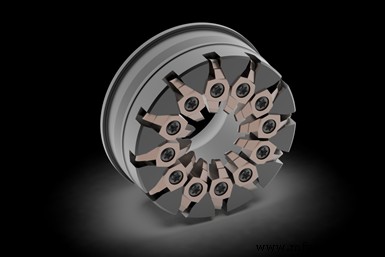 Nueva tecnología de recubrimiento de plaquita que presenta una calidad de superficie sub-micro libre de defectos se presta bien al tipo de carga de corte encontrada por las plaquitas durante el torneado de roscas. Créditos de la foto: GenSwiss
Como lector de la revista Production Machining, hay una muy buena probabilidad de que ya haya invertido en tecnología de torno CNC suizo o tenga un gran interés en hacerlo en el futuro. Quizás sea el nivel de precisión que estas máquinas son capaces, o quizás haya un trabajo de producción de alto volumen y larga duración que está considerando y necesita el tipo de capacidad que este equipo proporciona.
Una cosa es segura: Las operaciones de roscado son algo que casi todo taller de máquinas suizas encontrará, y todo maquinista suizo debería estar al tanto de los últimos avances en este campo. Después de todo, otro nombre para un torno CNC suizo, aunque un poco "de la vieja escuela", es "máquina de tornillos". Aunque no es el origen del apodo, hacer roscas es algo en lo que realmente sobresalen.
En particular, el torneado de roscas (thread whirling) es un proceso de roscado comúnmente realizado en tornos suizos en el que se han hecho avances recientemente. Nueva tecnología de plaquitas y diseños de herramentales han hecho que esta alternativa al roscado de punto único convencional sea aún más productiva.
Pero, antes de echar un vistazo a los avances en tecnología de herramentales para torneado de roscas, démos un paso atrás y proporcionemos una guía para cualquier "novato en buje guía" por ahí revisando un aspecto del elemento de diseño característico de los tornos suizos en relación con el mecanizado de roscas. Al roscar usando un método tradicional de punto único en una máquina suiza (o cualquier torno para el caso), se requieren varias pasadas con la herramienta para lograr la profundidad completa de la forma de la rosca. Esto tiende a no ser demasiado preocupante con tornillos de gran diámetro que usan formas de rosca con ángulo incluido de 60 grados porque la tasa de remoción de metal es baja y la deflexión de la pieza es mínima. Por lo tanto, la presión de herramienta requerida para cortar este tipo de roscas es relativamente baja también.
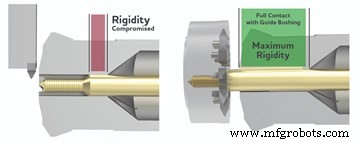
El soporte proporcionado por el buje guía de un torno suizo puede ser inefectivo al realizar roscado de punto único. Este no es el caso con el torneado de roscas.
Sin embargo, debido al arreglo de cabezal deslizante y buje guía de los tornos suizos y las características o requisitos de la pieza que se está mecanizando, esto puede crear una oportunidad para que la pieza "se caiga" del buje guía mientras se pasa de ida y vuelta a través de la herramienta de roscado, resultando en deflexión y pérdida de rigidez. Estos fenómenos se vuelven aún más prevalentes cuando el diámetro mayor de la rosca es menor que el diámetro de la barra. El soporte proporcionado por el buje guía es inefectivo. Luego considere algo de la remoción de metal requerida para hacer roscas de estilo "buttress" más agresivas como las que comúnmente se encuentran en implantes quirúrgicos de reparación ortopédica y trauma diseñados para fijar hueso. El roscado de punto único se convierte en un medio menor para hacer el trabajo de manera rentable. Algunas de estas roscas profundas pueden requerir hasta 40-50 pasadas para completar, dependiendo de las características de la rosca.
Aquí es donde el torneado de roscas puede aplicarse para aumentar las capacidades de producción de este tipo de rosca. Pero, ¿cómo funciona el torneado de roscas? Se necesitan cuatro componentes: Un torno CNC suizo/cabezal deslizante; un accesorio de torneado de roscas de herramienta viva dedicado diseñado específicamente para este proceso; un anillo/cuerpo de corte; y múltiples plaquitas de corte de carburo con la forma de rosca requerida rectificada con precisión en ellas. Estos componentes de herramental trabajan en concierto para "tornar" la barra desde el diámetro de barra a una forma de rosca estándar o personalizada terminada en una sola pasada.
¿Cómo se logra eso? La acción de corte es un proceso de fresado similar al fresado de roscas de diámetro interior pero en el diámetro exterior de la pieza. Esto da un control ajustado sobre la calidad del acabado y la velocidad al asegurar que el material se mantenga rígido dentro del buje guía pero también mediante la modulación de la carga de viruta por diente y la velocidad de rotación del eje C. Comparado con el roscado de punto único, tasas de remoción de metal más altas y mejores acabados pueden lograrse usando tantas cortadoras en el cuerpo de corte como sea posible. Cuando se combina con capacidad de refrigerante de alta presión comúnmente encontrada en la mayoría de máquinas hoy en día, la zona de corte puede mantenerse limpia y libre de viruta. Como resultado, velocidades muy altas son alcanzables resultando en roscas terminadas sin rebabas en una sola pasada.
La fabricación avanzada de roscas es un "Plus"
Ahora, echemos un vistazo a los avances en este proceso. En un mundo de tecnología de fabricación avanzada, los recubrimientos de carburo son un jugador importante para ayudar a lograr mayor rendimiento. Utilis AG de Suiza ha introducido recientemente su herramental propietario UHM10 TX+, que combina un sustrato de carburo y recubrimiento diseñado no solo para titanio y aplicaciones de acero inoxidable médico sino también aleaciones de alta temperatura. Esta nueva tecnología de recubrimiento presenta una calidad de superficie sub-micro libre de defectos que se presta muy bien al tipo de cargas de corte encontradas por el carburo al torneado de roscas. La calidad del filo es un aspecto importante para mantener la precisión de la forma de la rosca y la oferta TX+ fortalece la condición del filo sin deformar la forma de la geometría. Esto es vital cuando el ajuste del ángulo de ataque, la posición del centro de la herramienta y la precisión de la plaquita son críticos para producir roscas perfectas en la pieza, especialmente en diámetros mayores de rosca menores a 3 mm donde la nitidez de la cresta de la rosca podría ser un requisito mayor.
Añada algo de alcance
En formas de rosca de diámetro pequeño especializadas, la rigidez de la configuración y la distancia desde el buje guía pueden convertirse en una preocupación. Esto se ha abordado tradicionalmente obteniendo un buje guía de nariz extendida para sujetar la barra y la pieza más cerca del "círculo de vuelo" de la plaquita de torneado de roscas para prevenir que se desarrollen armónicas que arruinen el acabado y la plaquita. Como cualquiera que haya corrido un buje guía de nariz extendida puede atestiguar, esto a veces puede volverse engorroso ya que todas sus herramientas de torneado tradicionales ahora necesitan desplazarse hacia afuera desde la placa de herramientas para compensar el desplazamiento del buje guía. Se requiere mucho trabajo de configuración adicional para permitir que la operación de torneado de roscas funcione con estas piezas de trabajo de diámetro pequeño. Una alternativa es llevar el círculo de vuelo de la plaquita más cerca de la pieza. Para una amplia selección de accesorios de torneado de roscas disponibles comercialmente (ya sea de fabricantes OEM de máquinas herramienta o en el mercado de accesorios de empresas como GenSwiss), ahora hay anillos de corte con desplazamientos positivos incorporados en el posicionamiento del círculo de vuelo de la plaquita.
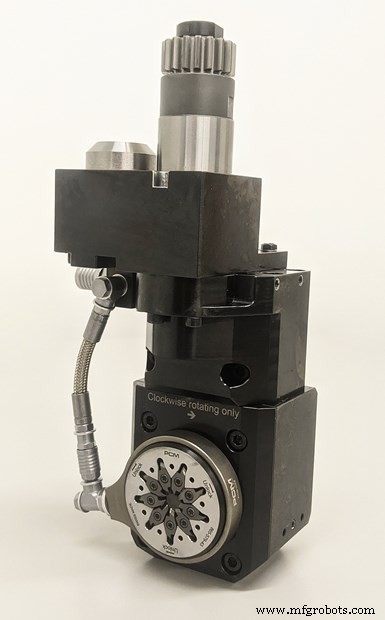
Aunque los accionamientos de herramienta viva pueden proporcionar velocidades de 5.000 a 10.000 rpm, el torneado de roscas tiende a requerir solo 2.000 a 3.000 rpm.
Por ejemplo, asumamos que el posicionamiento de la herramienta viva de torneado de un torno tiene una distancia de 15 mm desde el buje guía estándar hasta la línea central de la plaquita de carburo. El trabajo requiere torneado de una forma de rosca buttress de doble entrada de 2,5 mm de diámetro mayor en titanio 6AL-4V. El taller tiene barra de diámetro pequeño ya a mano para producir estas piezas roscadas. Si bien esta rosca es adecuada para torneado, el diámetro significa que se debe tener especial cuidado en controlar la vibración que puede ocurrir al cortar dos entradas al mismo tiempo desde el diámetro de barra. Aquí es donde un anillo desplazado que adelanta el círculo de vuelo de la plaquita más cerca del buje guía de longitud estándar para compensar parte de esa distancia brilla. Una simple corrección en el eje Y puede hacerse para re-centrar la forma de la plaquita en la posición de corte de la barra. A menudo es posible lograr éxito usando un anillo desplazado sin un buje guía de nariz extendida.
Acélerelo y enfríelo
Muchos tornos suizos modernos ahora ofrecen accionamientos de herramienta viva capaces de velocidades mucho más rápidas directamente de la caja, en gran parte debido a avances en tecnología de motor inteligente, pero también impulsados por la necesidad de más velocidad de rotación para uso con microherramientas. Numerosos modelos cuentan con velocidades de herramienta viva de 5.000 a 10.000 rpm en el accionamiento de herramienta viva. Una consideración que debe hacerse al implementar torneado en un trabajo es cualquier trabajo de microfresado o taladrado que podría necesitarse realizar además del torneado de roscas. Los trabajos de torneado tienden a requerir solo 2.000 a 3.000 rpm en la herramienta viva para la mayoría de aplicaciones, mientras que el micromecanizado adicional podría requerir que el motor impulse a la velocidad disponible completa, sometiendo el husillo de torneado a velocidades en las que de otro modo no necesitaría operar.
Si está leyendo esto y no entiende la importancia aquí, sea consciente de que la mayoría de modelos de máquinas suizas impulsan todas las herramientas vivas en las posiciones de herramientas desde un solo motor. Como tal, al correr un taladro o fresa, el husillo de torneado también estará rotando a esta velocidad más alta mientras no está en el corte, sometiéndolo a millaje adicional en su odómetro a pesar de no hacer virutas durante estas operaciones de rpm más altas. Una muy buena manera de optimizar la configuración para obtener no solo la mejor productividad de la máquina sino también mayor longevidad de su husillo de torneado y otras herramientas vivas es emparejarlo con una unidad de husillo de alta velocidad, que puede ayudar a reducir la velocidad general del motor que corre la herramienta viva mientras mantiene la velocidad superficial óptima para la operación de microherramienta. Husillos multiplicadores de velocidad accionados por engranajes están disponibles para muchas marcas y modelos de máquinas suizas.
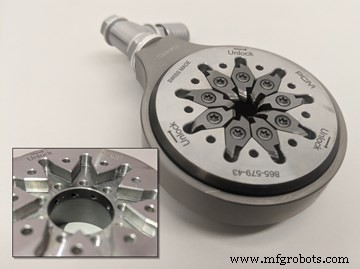
Accesorios de torneado con refrigerante interior y anillos de corte pueden asegurar entrega confiable de refrigerante directamente a la zona de corte para ayudar a evacuar virutas y mantener lubricidad y vida de herramienta. (La imagen insertada mostrando el anillo de corte con plaquitas removidas revela los puertos en el diámetro interior del anillo.)
Otra consideración de configuración que nunca debe pasarse por alto es la capacidad de proporcionar refrigeración adecuada y evacuación de virutas de la zona de corte. Previamente, esto a menudo se lograba corriendo una línea de refrigerante de alta presión a la zona de corte y apuntando cuidadosamente el chorro usando tubería flexible. Esto es efectivo para limpiar la viruta granular creada por la acción de torneado, pero puede ser engorroso de ajustar y apuntar perfectamente, agregando tiempo de configuración costoso al trabajo. Entran los accesorios de torneado equipados con chorros de refrigerante interior y anillos de corte, desarrollados por PCM Willen SA de Suiza para su línea de accesorios de torneado.
Esta nueva configuración simplificada puede asegurar entrega confiable de refrigerante y dirige el fluido de corte directamente a la zona de corte, ayudando a evacuar virutas y manteniendo lubricidad y vida de herramienta. El refrigerante/aceite de alta presión se empuja a través del anillo de corte mismo y en canales de refrigerante internos al anillo. Los chorros de aceite de alta presión están ángulados ligeramente y calibrados para trabajar con la longitud de referencia de la plaquita, eliminando cualquier duda de si la lubricidad y el enfriamiento óptimo se logran. El beneficio adicional del nuevo diseño de anillo de refrigerante es que también puede fijarse desde la parte posterior del accesorio de torneado via pequeños tornillos de bloqueo de resorte, lo que puede ahorrar aún más tiempo cuando hay necesidad de indexar la plaquita de carburo a un filo fresco. Líneas de liberación rápida de alta presión hacen que intercambiar o indexar plaquitas sea más fácil que nunca.
Manténgase al frente
No se equivoque, las roscas de tornillo agresivas van a continuar siendo un elemento básico en la industria ortopédica médica y no hay mejor manera de producirlas de forma fiable con la velocidad, nivel de acabado y control de calidad que por torneado de roscas. Ahorros de costos también pueden realizarse actualizando a torneado para roscas más básicas como roscas UNC/UNF en piezas largas, especialmente al trabajar con materiales que producen virutas dúctiles fibrosas o aplicaciones que requieren segmentar la rosca para prevenir caerse del buje guía. Al asegurar que sus procesos están usando la tecnología de herramental de vanguardia disponible, su operación podrá mantenerse competitiva y por delante de la curva por años.
Equipo industrial
- Equipos de F1 Aprovechan Tecnología Avanzada de Bloques de Utillaje para Rendimiento Inigualable
- Tres innovaciones clave que revolucionan la logística inteligente
- Revolucionando Industrias: El Impacto de la Nanotecnología en la Vida Moderna
- Diámetros menor y mayor de rosca: cómo elegir el tamaño correcto de tornillo
- Accesorios de tornear por batido de precisión para tornos de roscado multi-eje tipo suizo
- Soluciones avanzadas de herramientas para máquinas tipo suizo y fabricación de piezas pequeñas
- Tecnología de Movimiento Lineal: Soluciones de Precisión para Automatización
- Innovaciones en Diseño de Montacargas: Fabricación Moderna y Tecnología de Vanguardia
- Corte por Láser: Tecnología Avanzada y Oportunidades de Negocio
- Tecnología agrícola: herramientas, maquinaria e innovaciones que transforman la agricultura moderna
- Multihilo en C#: Mejora el rendimiento y la eficiencia