



Cómo los códigos T agilizan la confirmación de longitud de herramienta y reducen tiempo de preparación
La compensación de longitud de herramienta simplifica la programación y mejora el mecanizado de prueba y dimensionado durante preparaciones y series de producción. También hace posible ensamblar y medir longitudes de herramientas de corte usando un dispositivo de medición de longitud de herramienta fuera de línea.
Aunque la compensación de longitud es una buena característica, tiene algunos inconvenientes.
¿Cuáles son los inconvenientes de la compensación de longitud de herramienta?
1) La herramienta de corte debe ser lo suficientemente rígida para mecanizar usando las condiciones programadas, y 2) la herramienta debe ser lo suficientemente larga para alcanzar la superficie mecanizada más profunda sin ser tan larga que choque con una obstrucción durante cambios de herramienta.
En algunas empresas, los programadores especifican los componentes para ensamblar herramientas de corte junto con un rango de longitudes aceptables.
Muchas empresas, sin embargo, especifican solo el nombre y tamaño de la herramienta, dejando al preparador determinar cómo ensamblar las herramientas. Los preparadores pueden no saber con certeza si cada herramienta tendrá rigidez adecuada, o si su longitud está dentro de un rango aceptable.
Aunque no puedan asegurar rigidez, las macros personalizadas pueden resolver la cuestión del rango de longitud de herramienta.
Configuración básica de macro
La técnica aquí es especialmente útil para máquinas con recorrido limitado en eje Z, como centros de mecanizado verticales pequeños y muchos centros horizontales. Usamos variables de sistema de macro personalizada FANUC para acceder a datos relacionados con offsets, y nuestro ejemplo también asume que la máquina tiene el conjunto estándar de seis offsets de fijación de FANUC y el usuario planea establecer la longitud de herramienta como el valor de offset de compensación de longitud.
Las variables en la serie #2200 proveen acceso a offsets de geometría de longitud de herramienta. Las de la serie #5200 proveen acceso a offsets de fijación. Además, nuestro ejemplo «segunda referencia» los valores de variables de sistema relacionadas. Nuestros valores de prueba de longitud de herramienta son:
#149=4.0
#2=#[2200+#149] (Longitud de herramienta actual)
Con la variable común #149 establecida en 4.0, la expresión 2200+#149 rinde 2204. El signo de libra (#) fuera de los corchetes hace esta variable de sistema #2204, que accede al valor de offset de geometría de longitud de herramienta número cuatro. Técnicas similares se usan para acceder al valor del registro Z del offset de fijación actualmente instaurado. También usamos la variable de sistema #4014 para acceder al valor de offset de fijación actualmente instaurado (54-59).
Considere la ilustración.
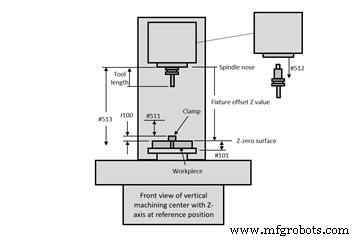
Los datos de entrada provienen de offsets, de constantes de sistema (variables comunes permanentes serie #500) y de valores especificados dentro del programa. Los offsets incluyen valores Z de offset de fijación y longitudes de herramienta ingresadas en offsets de geometría de compensación de longitud.
Los usuarios solo necesitarán ingresar las siguientes constantes de sistema una vez:
- #511: Despeje para hacer un cambio de herramienta.
- #512: Cantidad de extracción del cambiador de herramientas (consulte documentación del constructor).
- #513: Recorrido del eje Z (consulte documentación del constructor).
Estos valores coinciden con el programa CNC:
- #100: Distancia entre superficie Z-cero y la obstrucción más alta (como una abrazadera).
- #101: Distancia entre superficie Z-cero y la profundidad más profunda. Este valor puede especificarse antes de cada cambio de herramienta.
Esta técnica opera desde un programa T-code definido por el usuario. Tras establecer un parámetro (#6001, bit 5 para CNCs FANUC más nuevos) a 1, cada vez que el CNC vea un código T, almacenará el valor T en la variable común #149 y ejecutará el programa O9000.
Existen dos estilos comunes de sistemas de cambio automático de herramienta.
¿Cuáles son los estilos comunes de sistemas de cambio automático de herramienta?
Con uno, el código T por sí solo completa el cambio de herramienta. Con el otro, el código T simplemente rota el carrusel, llevando la herramienta a la estación de espera mientras un comando M06 cambia las herramientas. El siguiente programa de ejemplo debería funcionar bien para ambos, aunque los usuarios pueden tener que separar el código T y el M06 en dos comandos para que el programa se ejecute correctamente.
Programas de ejemplo
Aquí están los programas. El programa principal (O6001) está abreviado para mostrar solo los comandos relacionados:
O6001 (Programa principal)
G54 (Seleccionar offset de fijación)
#100=2.0 (Altura de característica/obstrucción más alta desde superficie Z-cero de offset)
#101=2.5 (Profundidad más profunda de mecanizado para herramienta 4)
(.)
(Comandos de arranque de programa)
(.)
T04 (Llama programa O9000, macro personalizada T-code definida por usuario)
M06 (Cambio de herramienta ocurrirá si herramienta está dentro de rango)
(.)
(Mecanizado con estación de herramienta 4)
(.)
#101=1.0 (Profundidad más profunda para herramienta 5)
(Comandos de arranque de herramienta)
(.)
T5 (Llama macro personalizada T-code definida por usuario)
M06 (Cambio de herramienta ocurrirá si herramienta está dentro de rango)
(Mecanizado con herramienta 5)
(.)
(Resto del programa de mecanizado)
(.)
M30
O9000 (Macro personalizada de verificación de herramienta)
#1=ABS[#[5203+[#4014-53]*20]] (Valor Z actual de offset de fijación)
#2=#[2200+#149] (Longitud actual de herramienta)
IF[[#1-#2-#511-#512-#100]GT0]GOTO5 (¿Longitud de herramienta OK?)
#3000=100(HERRAMIENTA DEMASIADO LARGA)
N5 #3=#1+#101 (Profundidad más profunda)
#4=#513+#2 (Alcance de herramienta)
IF[[#4-#3]GT0]GOTO10 (¿La herramienta alcanzará la superficie más profunda?)
#3000=101(HERRAMIENTA DEMASIADO CORTA)
N10 T#149 (Rotar herramienta a posición de espera)
M99
Equipo industrial
- Mecanizado: Procesos, Herramientas y Aplicaciones Fundamentales
- Soldadura por Fricción Agitada (FSW) Explicada: Proceso, Beneficios y Aplicaciones
- Mecanizado: Definición, Procesos, Herramientas y Tecnologías Clave
- Mecanizado Ultrasónico: Principios, Ventajas y Aplicaciones
- Optimice el Pedido de Herramientas de Corte Helical con Harvey Performance
- Longitud Absoluta de Herramienta: Estándar de oro para calibración de herramientas de fresado
- Aumente la eficiencia CNC con la función Longitud de Herramienta Absoluta de Hurco
- Compensación de Longitud de Herramienta: Puente entre Programación y Mecanizado Real
- Medición de Longitud de Herramienta CNC: Offset Preciso para Mecanizado Exacto
- ¿Qué es una herramienta de punzonado? Guía esencial para carpinteros
- Ascend presenta herramienta: Optimice la gestión de pipelines de datos para insights más rápidos y fiables