



5 formas en que la compensación de trabajo externa mejora la eficiencia del mecanizado CNC
Todos los centros de mecanizado CNC tienen alguna forma de ajuste de sistema de coordenadas de trabajo, comúnmente llamada compensaciones de accesorio, que se usan para especificar la ubicación del origen/es de programa. El programador elige cada origen, la posición desde la cual se especifican las coordenadas de programa, basado en cómo se ubica la pieza durante la preparación. Seleccionar orígenes de programa lógicos hace fácil para el programador determinar coordenadas programadas y para la persona de preparación asignar el cero de programa durante la preparación.
En uso normal, cada compensación de accesorio se usa para especificar la distancia y dirección en cada eje desde la posición de referencia de la máquina al origen de programa. Esto a menudo involucra mediciones que consumen tiempo usando un palpador de husillo, indicador de dial o buscador de bordes. Si el dispositivo de sujeción para un trabajo repetido está cualificado, estas mediciones solo necesitan tomarse una vez. Si no, las mediciones deben repetirse cada vez que se ejecuta el trabajo.
Dado que el método recién descrito es tan popular, es posible que no sepa que podría haber una mejor alternativa. Con CNCs FANUC, la compensación de trabajo externa (número de sistema de coordenadas de trabajo cero) le permite desplazar el punto de referencia para entradas de compensación de accesorio desde la posición de referencia de la máquina a una ubicación más lógica.
¿Cómo puede ayudarle la compensación de trabajo externa?
Aquí hay cinco formas en que la compensación de trabajo externa puede ayudar.
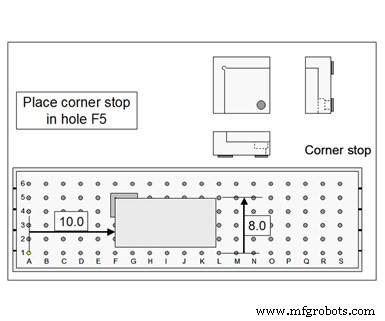
Primero, la compensación de trabajo externa debe aplicarse cuando sepa (o pueda calcular fácilmente) la distancia desde una posición conocida/consistente a cada origen de programa. Con un centro de mecanizado vertical, por ejemplo, puede estar montando utillaje de sujeción cualificado en una subplaca como la que se muestra en la ilustración a la derecha.
Con este tipo de utillaje de sujeción, puede calcular fácilmente la distancia en X e Y entre superficies de ubicación (el origen de programa XY) al agujero inferior izquierdo. Con este ejemplo, los agujeros están en centros precisos de 2 pulgadas. También puede determinar la distancia en el eje Z entre la superficie de ubicación del eje Z y la parte superior de la subplaca.
En los registros X e Y de la compensación de trabajo externa, ingrese las distancias en X e Y desde la posición de referencia de la máquina al agujero inferior izquierdo (agujero A1). En el registro Z, ingrese la distancia desde la nariz del husillo a la parte superior de la subplaca. A partir de este punto, sus entradas de compensación de accesorio pueden especificarse desde el agujero inferior izquierdo en XY y la parte superior de la subplaca en Z.
Esto eliminará la necesidad de medir valores de asignación de origen de programa. Por supuesto, puede usar el comando de ajuste de datos (G10) para especificar los valores relacionados desde dentro del programa, eliminando la necesidad de que la persona de preparación los ingrese manualmente. Esto elimina efectivamente esa tarea de asignación de cero de programa de la preparación.
La segunda vez que la compensación externa puede ayudar es con centros de mecanizado horizontales que tienen mesas rotativas cuadradas. Las superficies de ubicación para la mayoría de los accesorios están dimensionadas desde el centro de la mesa. Así que puede ser mejor desplazar el punto de referencia al centro de la mesa en XY y la mesa en Z. De esta manera, los valores de asignación de cero de programa pueden determinarse desde el dibujo del accesorio. De nuevo, estas entradas pueden programarse con comandos G10.
Tercero, la compensación de trabajo externa puede ayudarle a lidiar con inconsistencias de cono de husillo de un centro de mecanizado a otro. Si encuentra necesario usar diferentes valores de compensación de longitud de herramienta para una herramienta de corte dada basada en qué máquina se está usando, use la compensación externa (registro Z) para especificar la cantidad de discrepancia. De esta manera, las herramientas de corte pueden compartirse más fácilmente entre máquinas.
Cuarto, si ha tenido un percance (choque), puede encontrar los ejes ligeramente fuera de alineación, lo que significa que los valores de asignación de cero de programa para preparaciones cualificadas ya no son correctos. Use la compensación de trabajo externa para especificar la cantidad de desalineación en cada eje. Para el ejemplo de la subplaca descrito anteriormente, esto será tan simple como re-medir las distancias XY al agujero inferior izquierdo y la parte superior de la subplaca en Z.
Quinto, puede aumentar el registro Z de la compensación de trabajo externa al hacer marcha en seco (dry run) para mantener las herramientas de corte más alejadas de sus puntos finales del eje Z. Esto hace una marcha en seco más segura.
Equipo industrial
- Century Furniture Mantiene Fábricas en EE. UU. Abiertas —Un Plan para Manufactura Resiliente
- 5 formas en que la impresión 3D revolucionará la electrónica
- Cómo la impresión 3D revoluciona la industria del juguete: 5 beneficios clave
- 5 formas en que el software MES mejora la eficiencia en producción de fabricación aditiva
- 5 formas probadas en que la automatización ahorra dinero a fabricantes
- Domine la Nueva Normalidad con Robots de Software: Una Guía Estratégica
- Ahorre 2,2 billones $ al año: Cómo los recubrimientos de poliuretano previenen la corrosión
- 8 Estrategias Comprobadas para Proteger su MacBook de Robos y Filtraciones de Datos en Espacios Públicos
- 5 aplicaciones robotizadas probadas que impulsan la eficiencia en la industria del plástico
- Grúas Demag: Fiabilidad y Calidad Inigualables para Cada Negocio
- Aprovechando el IoT para proteger el planeta: Historias de éxito probadas