



Concepto clave CNC #1: Dominando los fundamentos del control numérico computarizado
 Crédito de la foto: Getty Images
Este es el primer artículo de una serie de 10 partes sobre los Conceptos Clave del Control Numérico Computarizado. Para una introducción al enfoque de esta serie lea este artículo.
¿Cuáles son los beneficios del control numérico computarizado?
El primer beneficio que ofrecen todas las formas de máquinas herramienta CNC es la automatización mejorada. La intervención del operador relacionada con la producción de piezas puede reducirse o eliminarse. Muchas máquinas CNC pueden funcionar sin supervisión durante todo su ciclo de mecanizado, liberando al operador para realizar otras tareas. Esto da al usuario de CNC varios beneficios adicionales, como reducción de la fatiga del operador, menos errores causados por fallos humanos, y tiempo de mecanizado consistente y predecible para cada pieza. Dado que la máquina funcionará bajo control de programa, el nivel de habilidad requerido del operador de CNC (relacionado con la práctica básica de mecanizado) también se reduce en comparación con un mecanizador que produce piezas con máquinas herramienta convencionales.
El segundo gran beneficio de la tecnología CNC son piezas consistentes y precisas. Las máquinas CNC actuales presumen de especificaciones de precisión y repetibilidad casi increíbles. Esto significa que una vez verificado un programa, se pueden producir fácilmente dos, diez o mil piezas idénticas con precisión y consistencia.
Un tercer beneficio que ofrecen la mayoría de las formas de máquinas herramienta CNC es la flexibilidad. Dado que estas máquinas funcionan a partir de programas, ejecutar una pieza diferente es casi tan fácil como cargar un programa diferente. Una vez que un programa ha sido verificado y ejecutado para una serie de producción, puede recuperarse fácilmente la próxima vez que se vaya a ejecutar la pieza. Esto conduce a otro beneficio: cambios rápidos.
Dado que estas máquinas son muy fáciles de preparar y ejecutar, y dado que los programas pueden cargarse fácilmente, permiten tiempos de preparación muy cortos. Esto es imperativo con los requisitos actuales de producción just-in-time.
Control de movimiento — El corazón del CNC
La función más básica de cualquier máquina CNC es el control de movimiento automático, preciso y consistente. Todas las formas de equipos CNC tienen dos o más direcciones de movimiento, llamadas ejes. Estos ejes pueden posicionarse de forma precisa y automática a lo largo de sus recorridos. Los dos tipos de ejes más comunes son lineales (impulsados a lo largo de una trayectoria recta) y rotativos (impulsados a lo largo de una trayectoria circular).
En lugar de causar movimiento girando manualmente manivelas y volantes como se requiere en máquinas herramienta convencionales, las máquinas CNC permiten que los movimientos sean accionados por servomotores bajo control del CNC, y guiados por el programa de pieza. En general, el tipo de movimiento (rápido, lineal y circular), los ejes a mover, la cantidad de movimiento y la velocidad de movimiento (avance) son programables en casi todas las máquinas herramienta CNC.
Un comando CNC ejecutado dentro del control (comúnmente a través de un programa) indica al motor de accionamiento que gire un número preciso de veces. La rotación del motor de accionamiento a su vez rota el husillo de bolas. Y el husillo de bolas impulsa el eje lineal. Un dispositivo de retroalimentación en el extremo opuesto del husillo de bolas permite al control confirmar que se ha producido el número de rotaciones ordenado.
Aunque es una analogía bastante cruda, el mismo movimiento lineal básico se puede encontrar en un torno de mesa común. Al girar la manivela del torno, giras un husillo que, a su vez, impulsa la mordaza móvil del torno. En comparación, un eje lineal en una máquina herramienta CNC es extremadamente preciso. El número de revoluciones del motor de accionamiento del eje controla precisamente la cantidad de movimiento lineal a lo largo del eje.
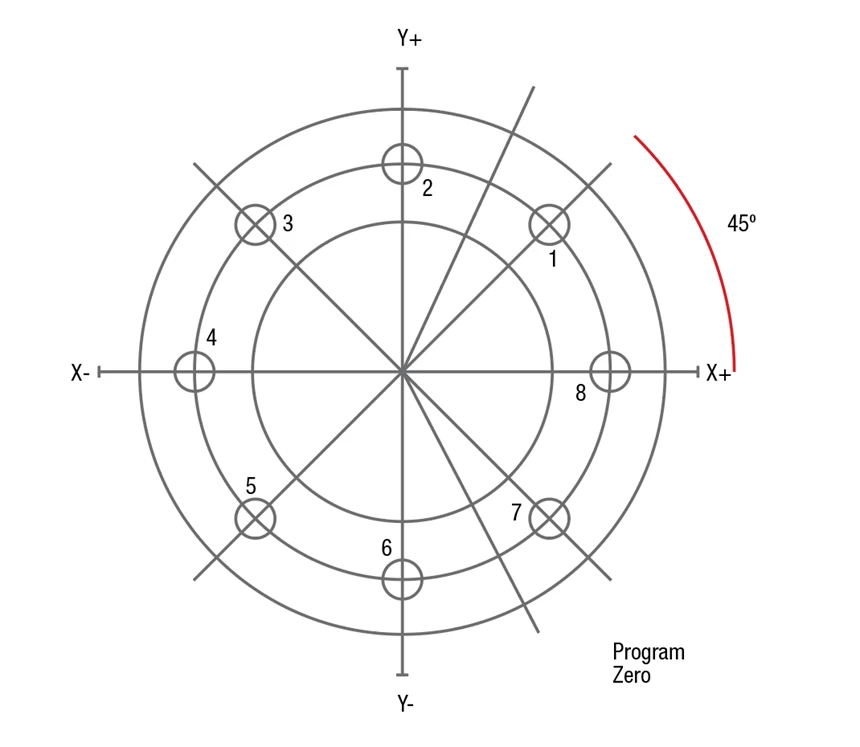
Figura 1: En este ejemplo, el cero de programa se coloca en el centro del anillo. Observe que cualquier coordenada a la izquierda o por debajo del cero de programa se especifica como posiciones negativas.
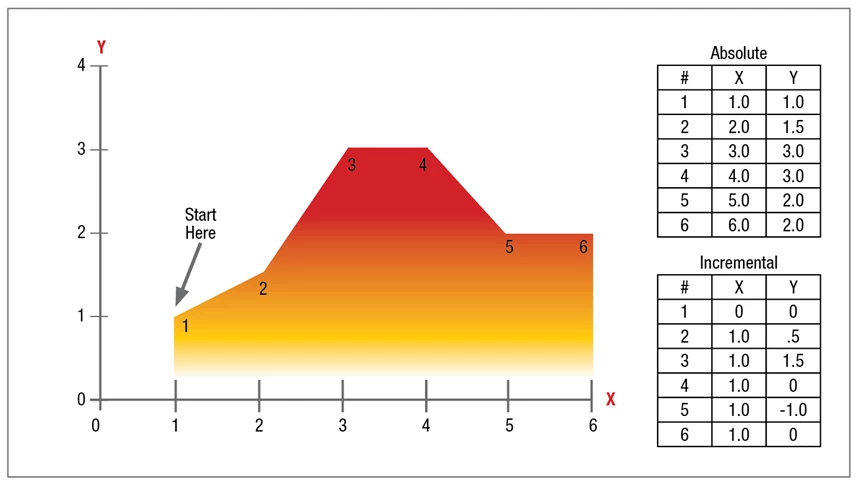
Figura 2: Es muy fácil determinar la ubicación precisa de la herramienta en cualquier comando dado en modo absoluto. En modo incremental, puede ser muy difícil determinar la posición actual de la herramienta para un comando de movimiento dado.
Anterior SiguienteCómo se ordena el movimiento de ejes — Entendiendo los sistemas de coordenadas
Sería inviable para el usuario de CNC causar movimiento de ejes intentando decirle a cada motor de accionamiento de eje cuántas veces rotar para ordenar una cantidad de movimiento lineal dada. (¡Sería como tener que averiguar cuántas vueltas de la manija de un torno de mesa harán que la mordaza móvil se mueva exactamente una pulgada!) En su lugar, todos los controles CNC permiten ordenar el movimiento de ejes de una manera mucho más simple y lógica utilizando algún tipo de sistema de coordenadas. Los dos sistemas más populares usados con máquinas CNC son el sistema de coordenadas rectangular —o "cartesiano"— y el sistema de coordenadas polares. Con mucho, el más común es el sistema de coordenadas rectangular.
Una aplicación muy común para el sistema de coordenadas rectangular es la gráfica.
Tomemos lo que ahora sabemos sobre gráficos y relacioneémoslo con el movimiento de ejes CNC. En lugar de trazar puntos teóricos para representar ideas conceptuales, el programador CNC va a trazar puntos finales físicos para movimientos de ejes. Los ejes se dividen en incrementos. Pero en lugar de dividirse en incrementos de ideas conceptuales como tiempo y productividad, cada eje lineal del sistema de coordenadas rectangular de una máquina CNC se divide en incrementos de medición. En modo pulgada, el incremento más pequeño puede ser 0,0001 pulgadas. En modo métrico, el incremento más pequeño puede ser 0,001 milímetros. (Por cierto, para ejes rotativos el incremento es 0,001 grados.)
Cada eje dentro del sistema de coordenadas de la máquina CNC debe comenzar en algún lugar. Para propósitos CNC, este punto de origen se llama comúnmente punto cero de programa (también llamado cero de trabajo, cero de pieza, u origen de programa). Típicamente, el punto cero de programa se elige como el punto donde comienzan todas las dimensiones.
Con esta técnica, si el programador desea que la herramienta se envíe a una posición una pulgada a la derecha del punto cero de programa, se ordena X1.0. Si el programador desea que la herramienta se mueva a una posición una pulgada por encima del punto cero de programa, se ordena Y1.0. El control determinará automáticamente cuántas veces debe rotar cada motor de accionamiento de eje y husillo de bolas para que el eje alcance el punto de destino ordenado. Esto permite al programador ordenar el movimiento de ejes de una manera muy lógica.
Con los ejemplos dados hasta ahora, todos los puntos sucedieron a estar arriba y a la derecha del punto cero de programa. Esta área arriba y a la derecha del punto cero de programa se llama cuadrante (en este caso, cuadrante número uno). No es infrecuente en máquinas CNC que los puntos finales necesarios dentro del programa caigan en otros cuadrantes. Cuando esto sucede, al menos una de las coordenadas debe especificarse como negativa. La Figura 1 muestra una aplicación común de cuando los puntos finales caen en los cuatro cuadrantes y se deben especificar coordenadas negativas.
Movimiento absoluto versus incremental
Todas las discusiones hasta este punto asumen que se usa el modo absoluto de programación. En el modo absoluto, los puntos finales para todos los movimientos se especificarán desde el punto cero de programa. Para principiantes, este suele ser el método mejor y más fácil de especificar puntos finales para comandos de movimiento. Sin embargo, hay otra forma de especificar puntos finales para movimiento de ejes.
En el modo incremental, los puntos finales para los movimientos se especifican desde la posición actual de la herramienta, no desde el cero de programa. Con este método de ordenar movimiento, el programador siempre debe preguntarse: "¿Cuánto debo mover la herramienta?" Aunque hay veces en que el modo incremental puede ser muy útil, en general, este es el método más engorroso y difícil.
Tenga cuidado al hacer comandos de movimiento. Los principiantes tienden a pensar de forma incremental. Si se trabaja en modo absoluto (como deberían los principiantes), el programador siempre debería preguntarse "¿A qué posición debe moverse la herramienta?" Esta posición es relativa al cero de programa, no desde la posición actual de la herramienta. La Figura 2 muestra dos series idénticas de movimientos, una en modo incremental y la otra en modo absoluto.
Además de facilitar mucho determinar la posición actual para cualquier comando, otro beneficio de trabajar en modo absoluto tiene que ver con los errores cometidos durante los comandos de movimiento. En modo absoluto, si se comete un error de movimiento en un comando del programa, solo un movimiento será incorrecto. Por otro lado, si se comete un error durante movimientos incrementales, todos los movimientos desde el punto del error también serán incorrectos.
Asignación del cero de programa
Tenga en cuenta que el control CNC debe ser informado de la ubicación del punto cero de programa de una forma u otra. Cómo se hace esto varía dramáticamente de una máquina CNC y control a otro. Un método más antiguo es asignar el cero de programa en el programa. Con este método, el programador dice al control qué tan lejos está el punto cero de programa de la posición de inicio de la máquina. Esto se hace comúnmente con un comando G92 (o G50) al menos al principio del programa y posiblemente al principio de cada herramienta.
Una forma generalmente mejor de asignar el cero de programa es mediante algún tipo de compensación. Los fabricantes de controles de centros de mecanizado comúnmente llaman compensaciones usadas para asignar el cero de programa compensaciones de accesorio. Los fabricantes de centros de torneado comúnmente llaman compensaciones usadas para asignar el cero de programa para cada herramienta compensaciones de geometría. Más sobre cómo se puede asignar el cero de programa se presentará durante el concepto clave número cuatro.
 Crédito de la foto: Getty Images
Otros puntos sobre el movimiento de ejes
Hasta este punto, nuestra preocupación principal ha sido mostrarle cómo determinar el punto final de cada comando de movimiento. Como ha visto, hacer esto requiere comprender el sistema de coordenadas rectangular. Sin embargo, hay otras preocupaciones sobre cómo tendrá lugar un movimiento. Por ejemplo, el tipo de movimiento (rápido, línea recta, circular, etc.) y la velocidad de movimiento (avance) también serán de preocupación para el programador. Discutiremos estas otras consideraciones durante el concepto clave número tres.
El programa CNC
Casi todos los controles CNC actuales usan un formato de dirección por palabra para programar. (Las únicas excepciones son ciertos controles conversacionales.) Por formato de dirección por palabra, queremos decir que el programa CNC está compuesto por comandos parecidos a oraciones. Cada comando está compuesto por palabras CNC, cada una de las cuales tiene una dirección por letra y un valor numérico. La dirección por letra (X, Y, Z, etc.) dice al control el tipo de palabra y el valor numérico dice al control el valor de la palabra. Usadas como palabras y oraciones en el idioma inglés, las palabras en un comando CNC dicen a la máquina CNC qué es lo que deseamos hacer en el momento presente.
Cada palabra tiene una dirección por letra y un valor numérico. La dirección por letra dice al control el tipo de palabra. Los fabricantes de controles CNC varían en cuanto a cómo determinan los nombres de palabras (direcciones por letra) y sus significados. El programador CNC principiante debe consultar el manual de programación del fabricante del control para determinar los nombres y significados de las palabras. Aquí hay una breve lista de algunos de los tipos de palabras y sus especificaciones comunes de dirección por letra.
Como puede ver, muchas de las direcciones por letra se eligen de manera lógica (T para herramienta, S para husillo, F para avance, etc.). Unas pocas requieren memorización.
Hay dos direcciones por letra (G y M) que permiten designar funciones especiales. La función preparatoria (G) se usa comúnmente para establecer modos. Ya introdujimos el modo absoluto, especificado por G90, y el modo incremental, especificado por G91. Estos son solo dos de las funciones preparatorias usadas. Debe consultar el manual de su fabricante de control para encontrar la lista de funciones para su máquina.
Al igual que las funciones preparatorias, las funciones misceláneas (palabras M) permiten una variedad de funciones especiales. Las funciones misceláneas se usan típicamente como interruptores programables (como husillo encendido/apagado, refrigerante encendido/apagado, etc.). También se usan para permitir la programación de muchas otras funciones programables de la máquina herramienta CNC.
Para un principiante, todo esto puede parecer que la programación CNC requiere una gran cantidad de memorización. Pero descanse tranquilo que solo hay unas 30-40 palabras diferentes usadas en programación CNC. Si puede pensar en aprender programación manual CNC como aprender un idioma extranjero que tiene solo 40 palabras, no debería parecer demasiado difícil.
Programación con punto decimal
Ciertas direcciones por letra (palabras CNC) permiten la especificación de números reales (números que requieren porciones de un número entero). Ejemplos incluyen el designador del eje X (X), designador del eje Y (Y) y designador de radio (R). Casi todos los controles CNC de modelo actual permiten usar un punto decimal dentro de la especificación de cada dirección por letra. Por ejemplo, X3.0625 puede usarse para especificar una posición a lo largo del eje X.
Por otro lado, algunas direcciones por letra se usan para especificar números enteros. Ejemplos incluyen el designador de velocidad de husillo (S), el designador de estación de herramienta (T), números de secuencia (N), funciones preparatorias (G) y funciones misceláneas (M). Para estos tipos de palabras, la mayoría de controles no permiten usar un punto decimal. El programador principiante debe consultar el manual de programación del fabricante del control CNC para averiguar qué palabras permiten el uso de un punto decimal.
Otras funciones programables
Todos menos las máquinas CNC más simples tienen funciones programables además del movimiento de ejes. Con los equipos CNC completos de hoy, casi todo sobre la máquina es programable. Los centros de mecanizado CNC, por ejemplo, permiten programar la velocidad y dirección del husillo, refrigerante, cambio de herramienta y muchas otras funciones de la máquina. De forma similar, los centros de torneado CNC permiten programar velocidad y dirección del husillo, refrigerante, indexado de torreta y contrapunto. Y todas las formas de equipos CNC tendrán su propio conjunto de funciones programables. Además, ciertos accesorios como sistemas de palpado, sistemas de medición de longitud de herramienta, cambiadores de pallets y sistemas de control adaptativo también pueden estar disponibles y requerir consideraciones de programación.
La lista de funciones programables variará dramáticamente de una máquina a otra, y el usuario debe aprender estas funciones programables para cada máquina CNC que vaya a usar. En el concepto clave número dos, examinaremos más de cerca lo que es típicamente programable en diferentes formas de máquinas herramienta CNC.
Más información sobre conceptos clave del control numérico computarizado:
Concepto clave CNC #2 — Conozca su máquina
Concepto clave CNC #3 — Entendiendo los tipos de movimiento CNC
Concepto clave CNC #4 — Las formas de compensación
Concepto clave CNC #5 — La importancia del formato de programa
Concepto clave CNC #6 — Métodos para programación CNC
Concepto clave CNC #7 — Conozca la máquina desde el punto de vista del operador
Concepto clave CNC #8 — Los modos de operación de la máquina
Concepto clave CNC #9 — Las secuencias clave de operación
Concepto clave CNC #10 — Verificación segura de programas CNC
Equipo industrial
- Dominar el control de tensión en manipulación de banda: Componentes esenciales explicados
- Control Numérico (NC): Visión General de Operaciones de Máquinas Automatizadas
- Producción router CNC: Ingeniería de precisión y garantía de calidad
- Dominando la Interrupción de Ciclo en controles CNC Hurco: Guía paso a paso
- Mejora del Control de Calidad en Mecanizado CNC: Estrategias para Precisión y Satisfacción del Cliente
- Por Qué el Control Climático Preciso es Esencial para la Exactitud del Taller CNC
- Millport SmartLathez 1740 CNC – Precisión y potencia
- SmartLathez de Millsite Engineering: Torno CNC de precisión con torreta eléctrica para eficiencia multi-operación
- Heidenhain mejora CNC Pilot 640 para tornos con función Turn+ y actualizaciones de seguridad
- Mecanizado CNC vs. Impresión 3D: ¿Qué Proceso se Ajusta a tus Necesidades de Producción?
- Dominando válvulas electrohidráulicas: principios clave de diseño