



Optimice la Compactación de Asfalto: Patrones de Rodado Probados para Densidad Objetivo y Producción
Los contratistas de pavimentación saben mucho sobre la mezcla que usarán en proyectos. La mayoría sabe exactamente cuántas toneladas de mezcla puede producir la planta de asfalto por hora. Conocen la capacidad de almacenamiento de los silos y determinan si la planta proveerá mezcla para solo un proyecto o varios a la vez. Cuando un contratista debe comprar mezcla de un productor, el número de toneladas a comprar suele ser un ítem de contrato y de suministro predecible.
Los contratistas también conocen el tamaño y capacidad de los camiones de transporte usados para entregar asfalto en caliente (HMA) al proyecto. Por experiencia, estiman el tiempo de ida y vuelta de la planta a la obra y determinan cuántas cargas puede entregar cada camión por unidad de tiempo.
Pero cuando se trata de tendido y compactación de asfalto, las predicciones de productividad son menos ciertas. Especialmente para la compactación, las variables de cuánto HMA se produce y cuándo se entrega influyen en la temperatura del asfalto al compactar. La temperatura de la mezcla es el elemento más crítico en la compactación. Mantener las compactadoras en la zona de rodado adecuada para lograr la densidad objetivo requiere los patrones de rodado de asfalto correctos.
MEJORES PRÁCTICAS DE COMPACTACIÓN DE ASFALTO
Los fabricantes de compactadoras enseñan varios procedimientos de operador para aumentar la productividad. Dado que casi todo el rodado de desmenuzado hoy utiliza compactadoras vibratorias de doble tambor, las siguientes mejores prácticas se concentran en operar este tipo.
Realice la primera pasada hacia la extendedora con vibración activada.
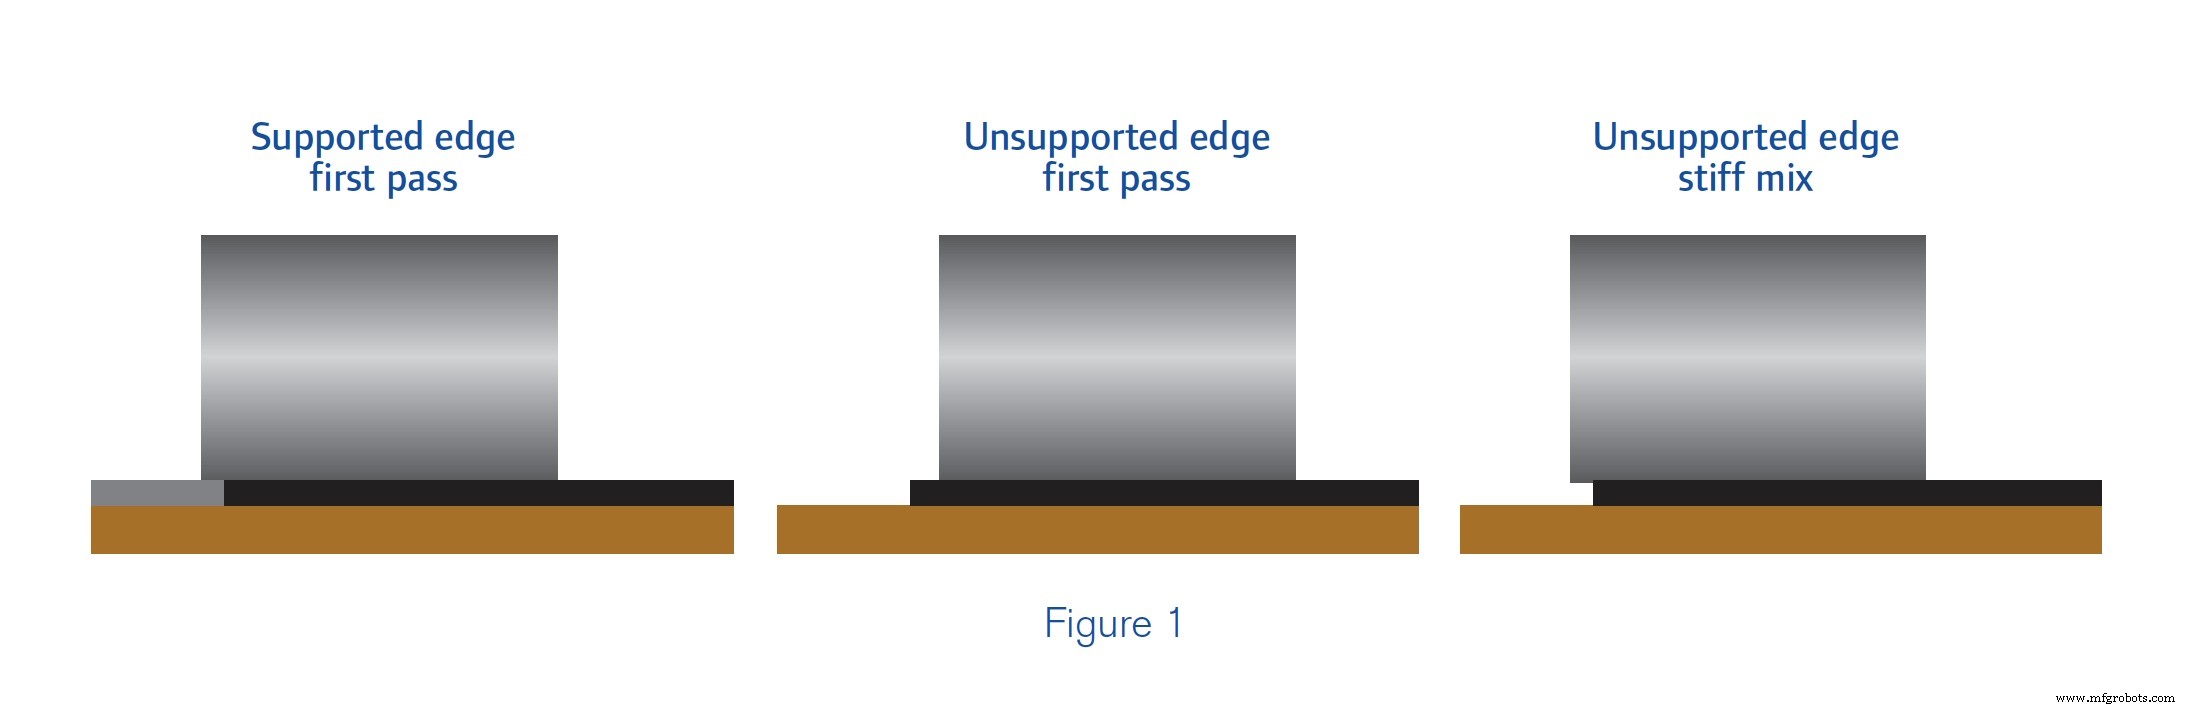
La primera pasada logra la mayor reducción de vacíos de aire porque la viscosidad de la mezcla es baja y la capacidad de reorganizar partículas de agregado en orientación más cercana es alta. Si el borde del pavimento está soportado contra movimiento lateral, el operador debe solapar ligeramente la junta entre paneles fríos y calientes. Cuanto más hábil el operador, más estrecho el solape necesario. La mayoría necesita solo 3 a 4 pulgadas (75 a 100 mm) de solape. Si el borde no está soportado, el operador debe hacer esta primera pasada a 6 a 8 pulgadas (150 a 200 mm) del borde para reducir empuje lateral de la alfombra. Mezclas más rígidas pueden no requerir esta precaución. La Figura 1 muestra la orientación correcta del tambor al pavimento en la primera pasada.
Detenga el movimiento hacia adelante de la compactadora, rodando en un ligero arco hacia el centro del panel, a una distancia segura detrás de la extendedora y el equipo.
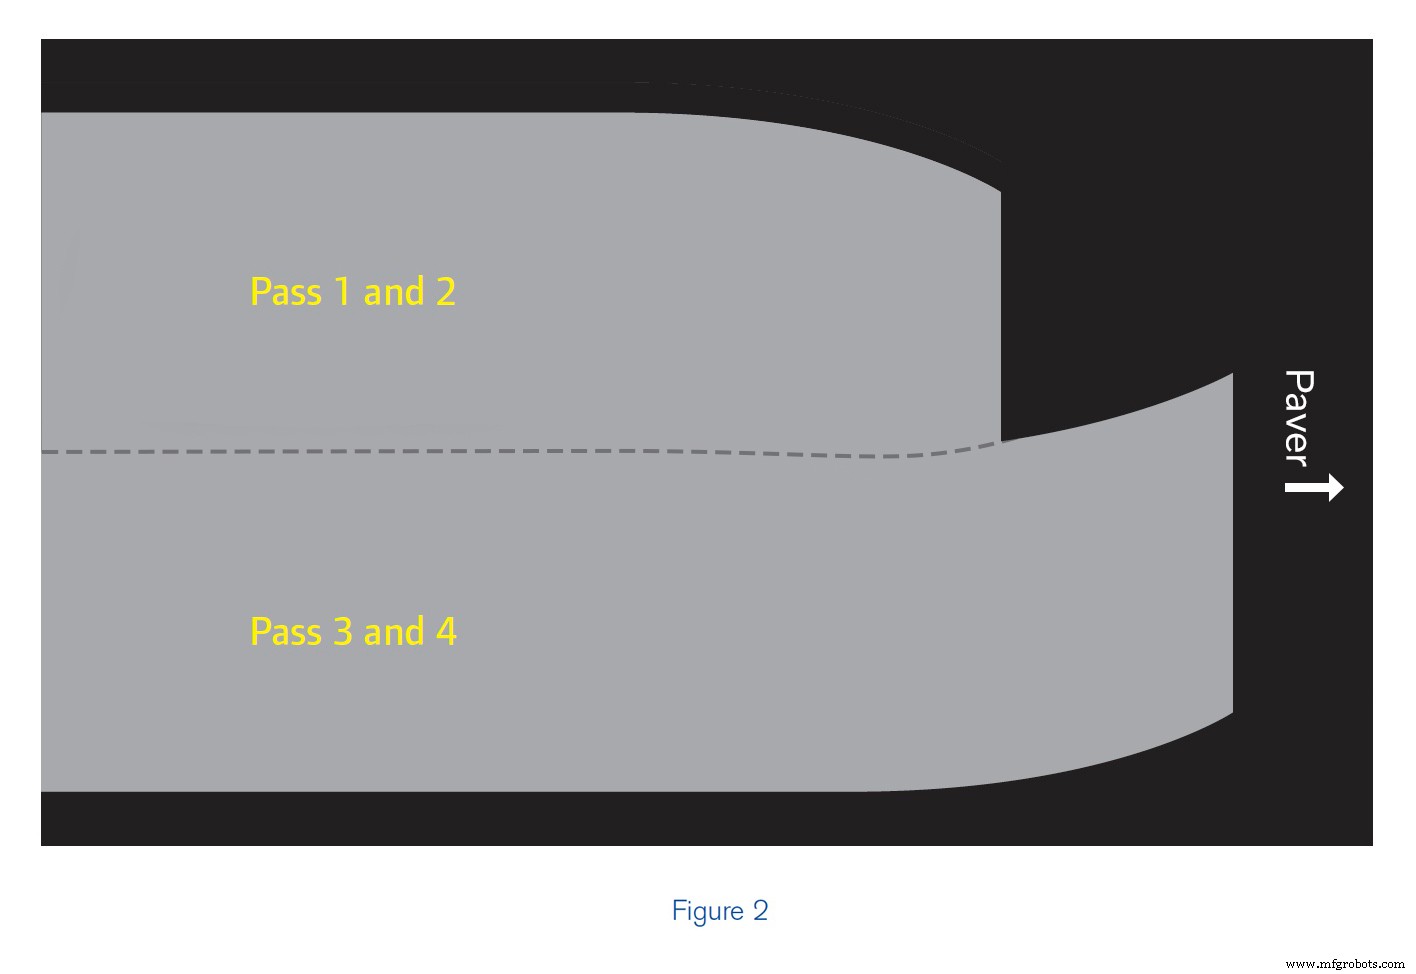
La razón para detenerse en ángulo es facilitar el rodado de depresiones del tambor en la siguiente pasada. Esto ayuda a prevenir formación de baches en el pavimento. La Figura 2 muestra la técnica. La pasada en el lado izquierdo del panel se detiene en arco y la compactadora regresa por el mismo camino. La siguiente pasada hacia adelante es en el lado derecho, pasando la pasada anterior, con un arco hacia el centro. Esta técnica permite a la compactadora lograr densidad más uniforme manteniéndose en el mismo rango de temperatura con cada pasada lado a lado.
Ruede el final de cada pasada subsiguiente más allá del final de la pasada adyacente y anterior.
Esto también se muestra en la Figura 2. Seguir el movimiento hacia adelante de la extendedora mantiene la compactadora de desmenuzado en el mismo rango de temperatura relativo de la alfombra que la extendedora. Limitar la longitud de la zona de rodado de desmenuzado ayuda a la compactadora frontal a mantenerse al día con la extendedora. No hay técnica más importante en compactación, especialmente para asfalto mástico piedra (SMA) y mezclas Superpave.
LOGRE DENSIDAD ÓPTIMA DE ASFALTO
Complete el rodado de desmenuzado antes de que la mezcla se enfríe por debajo de una temperatura consistente con lograr la densidad objetivo. Esta técnica logra dos objetivos. Para la mayoría de mezclas, permite alcanzar la mayor producción. Para mezclas que muestran ternura, permite alcanzar la densidad antes de que la mezcla comience a mostrar inestabilidad.
Compacte la junta para densidad uniforme. Una de las deficiencias más comunes en pavimentos HMA es baja densidad en la junta. La baja densidad en la junta es causada por mala técnica de pavimentación, lutado y rastrillado excesivo, mala práctica de rodado o combinación. La mala práctica de rodado puede superarse con capacitación adecuada de operadores y experiencia.
SELECCIÓN DE COMPACTADORA BASADA EN ANCHO DE RODADO EFECTIVO
La longitud del tambor de la compactadora no es la medida real de su capacidad productiva. El ancho de tambor efectivo (EDW) es la métrica importante. La diferencia entre EDW y longitud del tambor puede ser significativa. Generalmente, estas dos dimensiones están dentro del 10 por ciento. Varios ejemplos en la Figura 3 muestran esta relación.
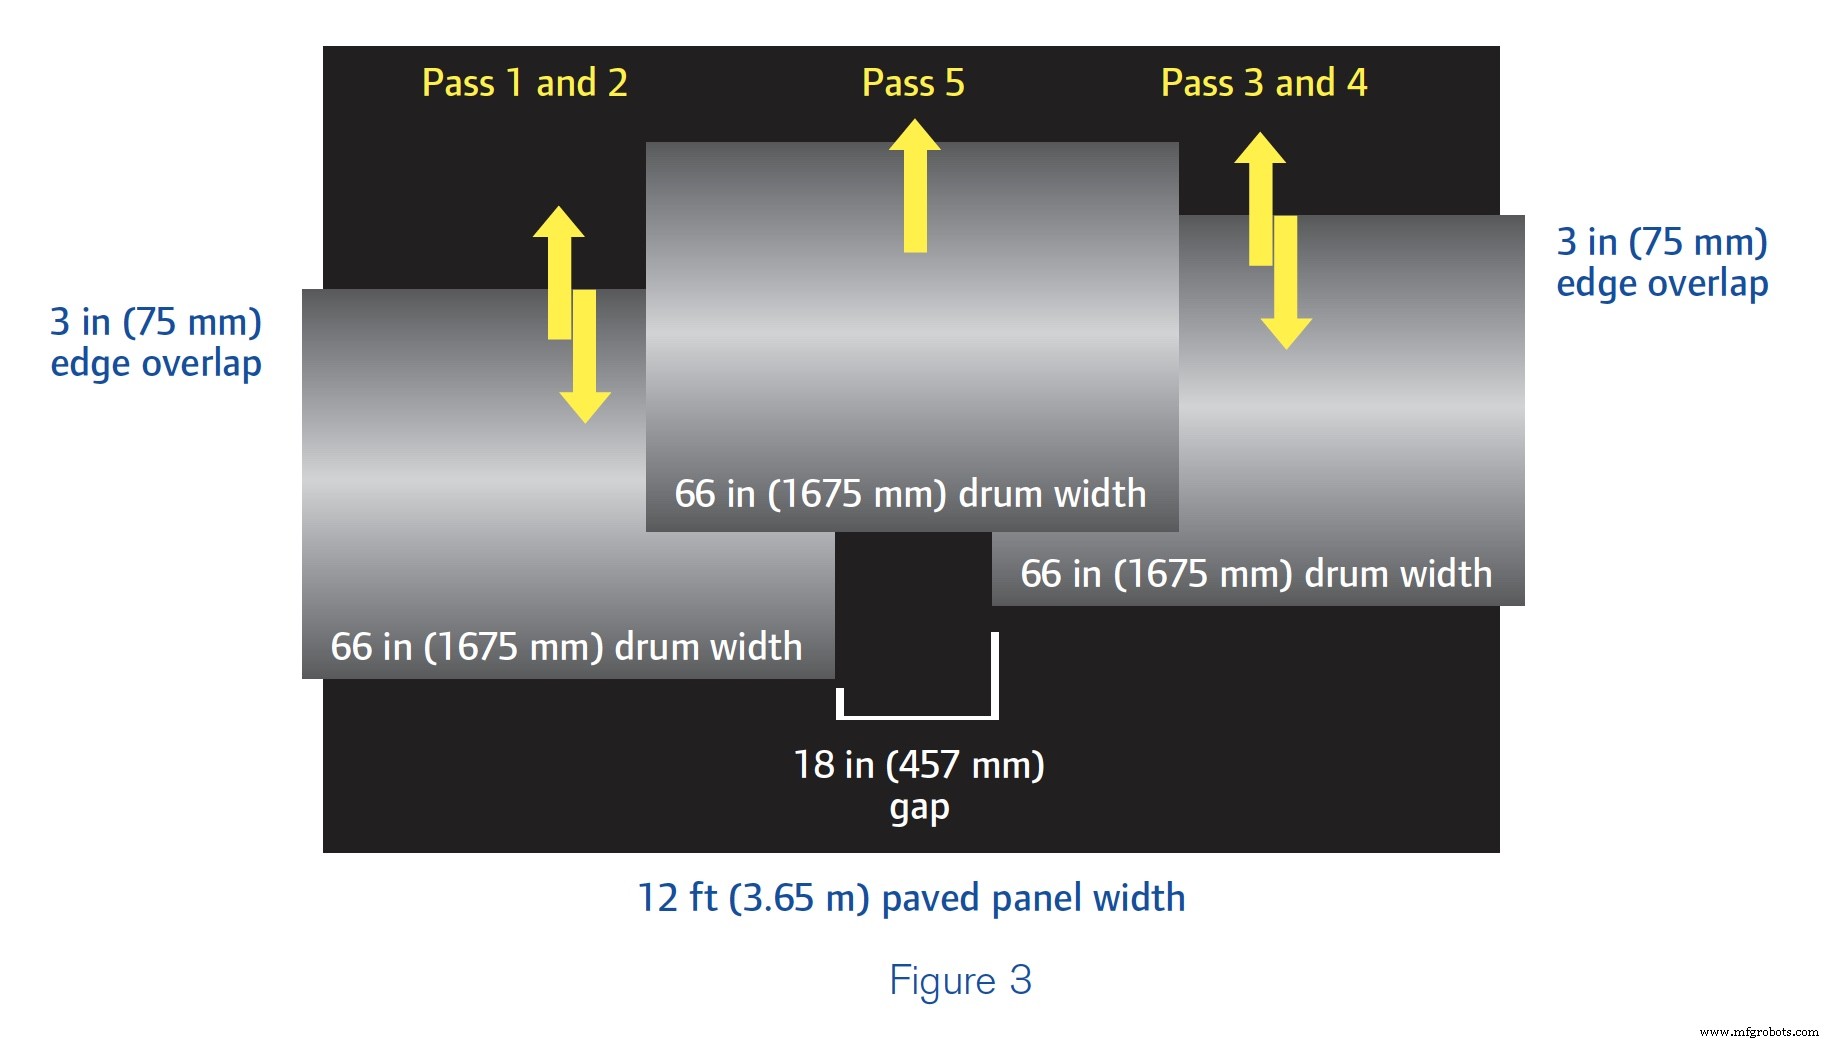
El ancho del panel pavimentado en la Figura 3 requiere tres pasadas lado a lado de la compactadora para cobertura completa. Desafortunadamente, incluso el mejor operador fallará en lograr densidad uniforme con un patrón como el mostrado, ya que las fuerzas de compactación no se aplican uniformemente. La quinta pasada solapa las superficies compactadas en las primeras cuatro pero da solo una pasada sobre los 18 pulgadas (457 mm) centrales. Esto significa que la densidad será más baja en el centro, ligeramente mayor en los cuartos exteriores, y mayor en las secciones donde se hicieron tres pasadas. Esto no cumple requisitos. El ancho de rodado estrecho también interfiere con la capacidad del operador de mantenerse al día con la extendedora.
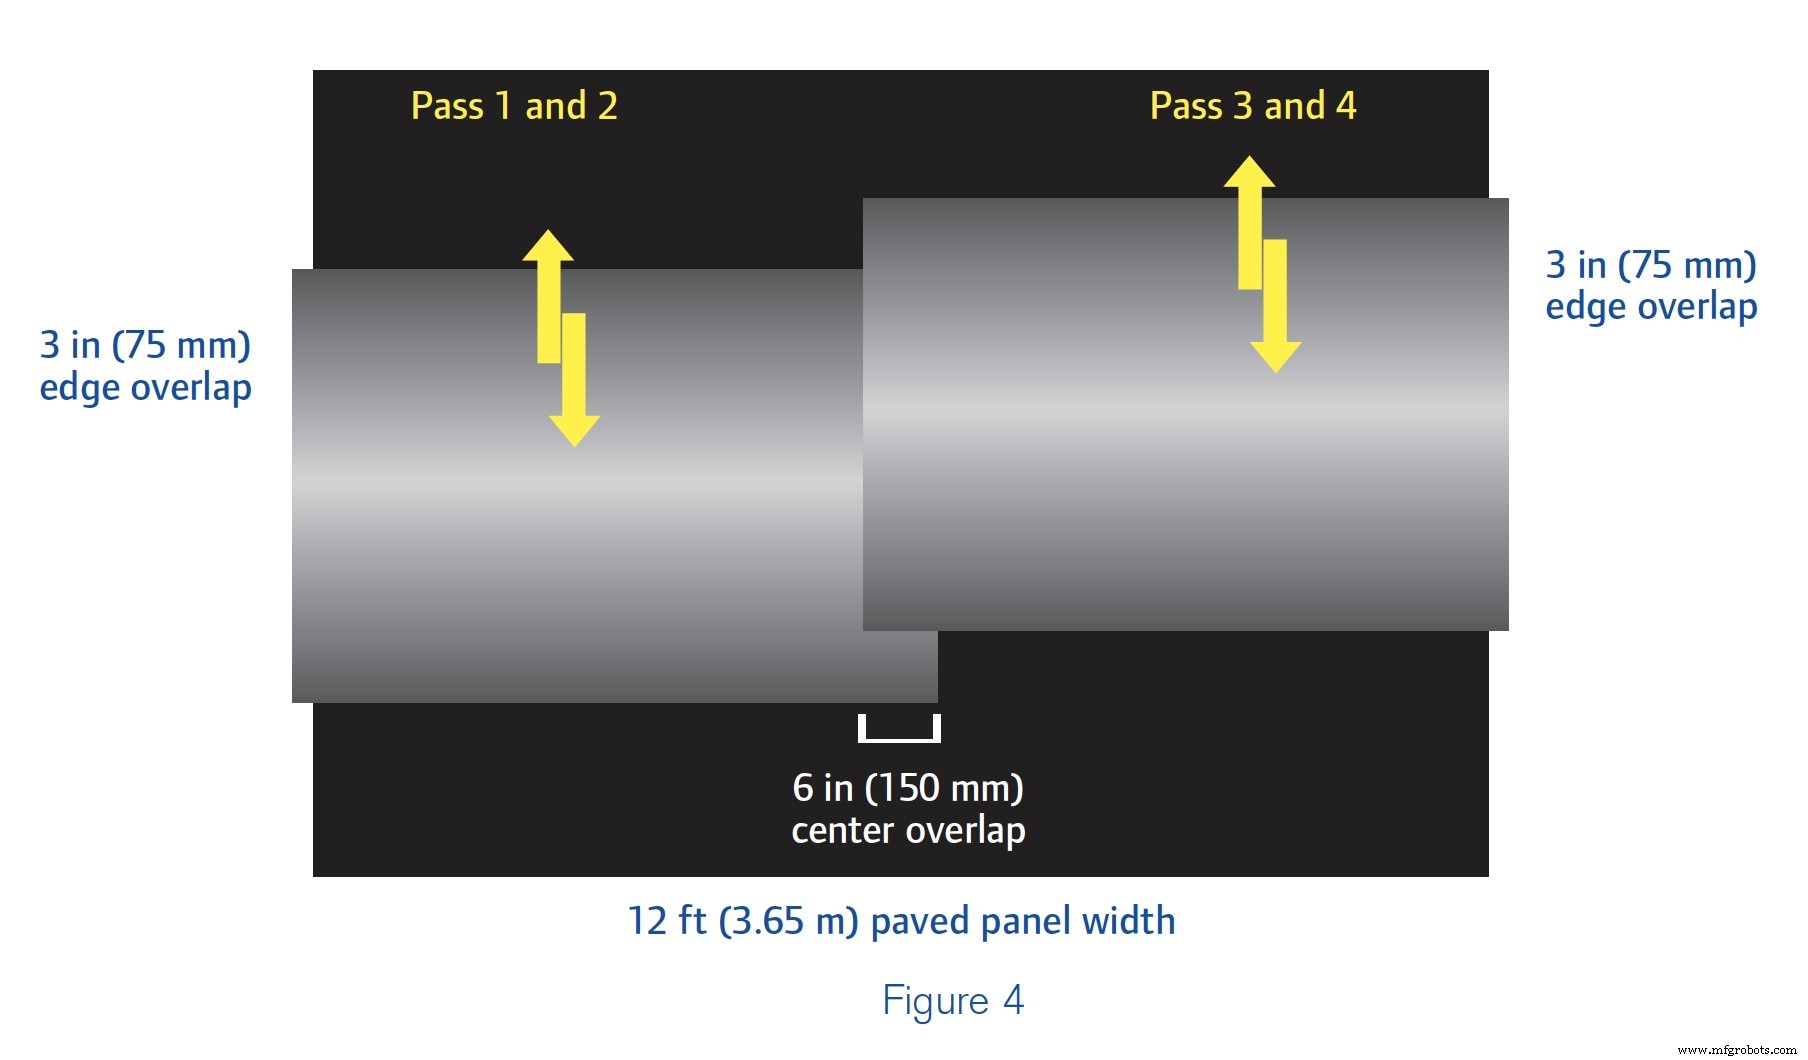
Observe en la Figura 4 que solo se necesitan dos pasadas lado a lado para cubrir completamente el mismo ancho de panel de la Figura 3. Esto se debe a una compactadora con EDW más ancho. El operador bien entrenado en una compactadora con tambores de 78 pulgadas (1980 mm) puede compactar el panel con cobertura uniforme excepto en el centro exacto donde las pasadas lado a lado se solapan ligeramente. Usar esta técnica de rodado de desmenuzado logrará densidad uniforme y ayudará a cumplir requisitos.
También es posible tener tambores demasiado anchos para el panel. En la Figura 5, los tambores son de 84 pulgadas (2135 mm).
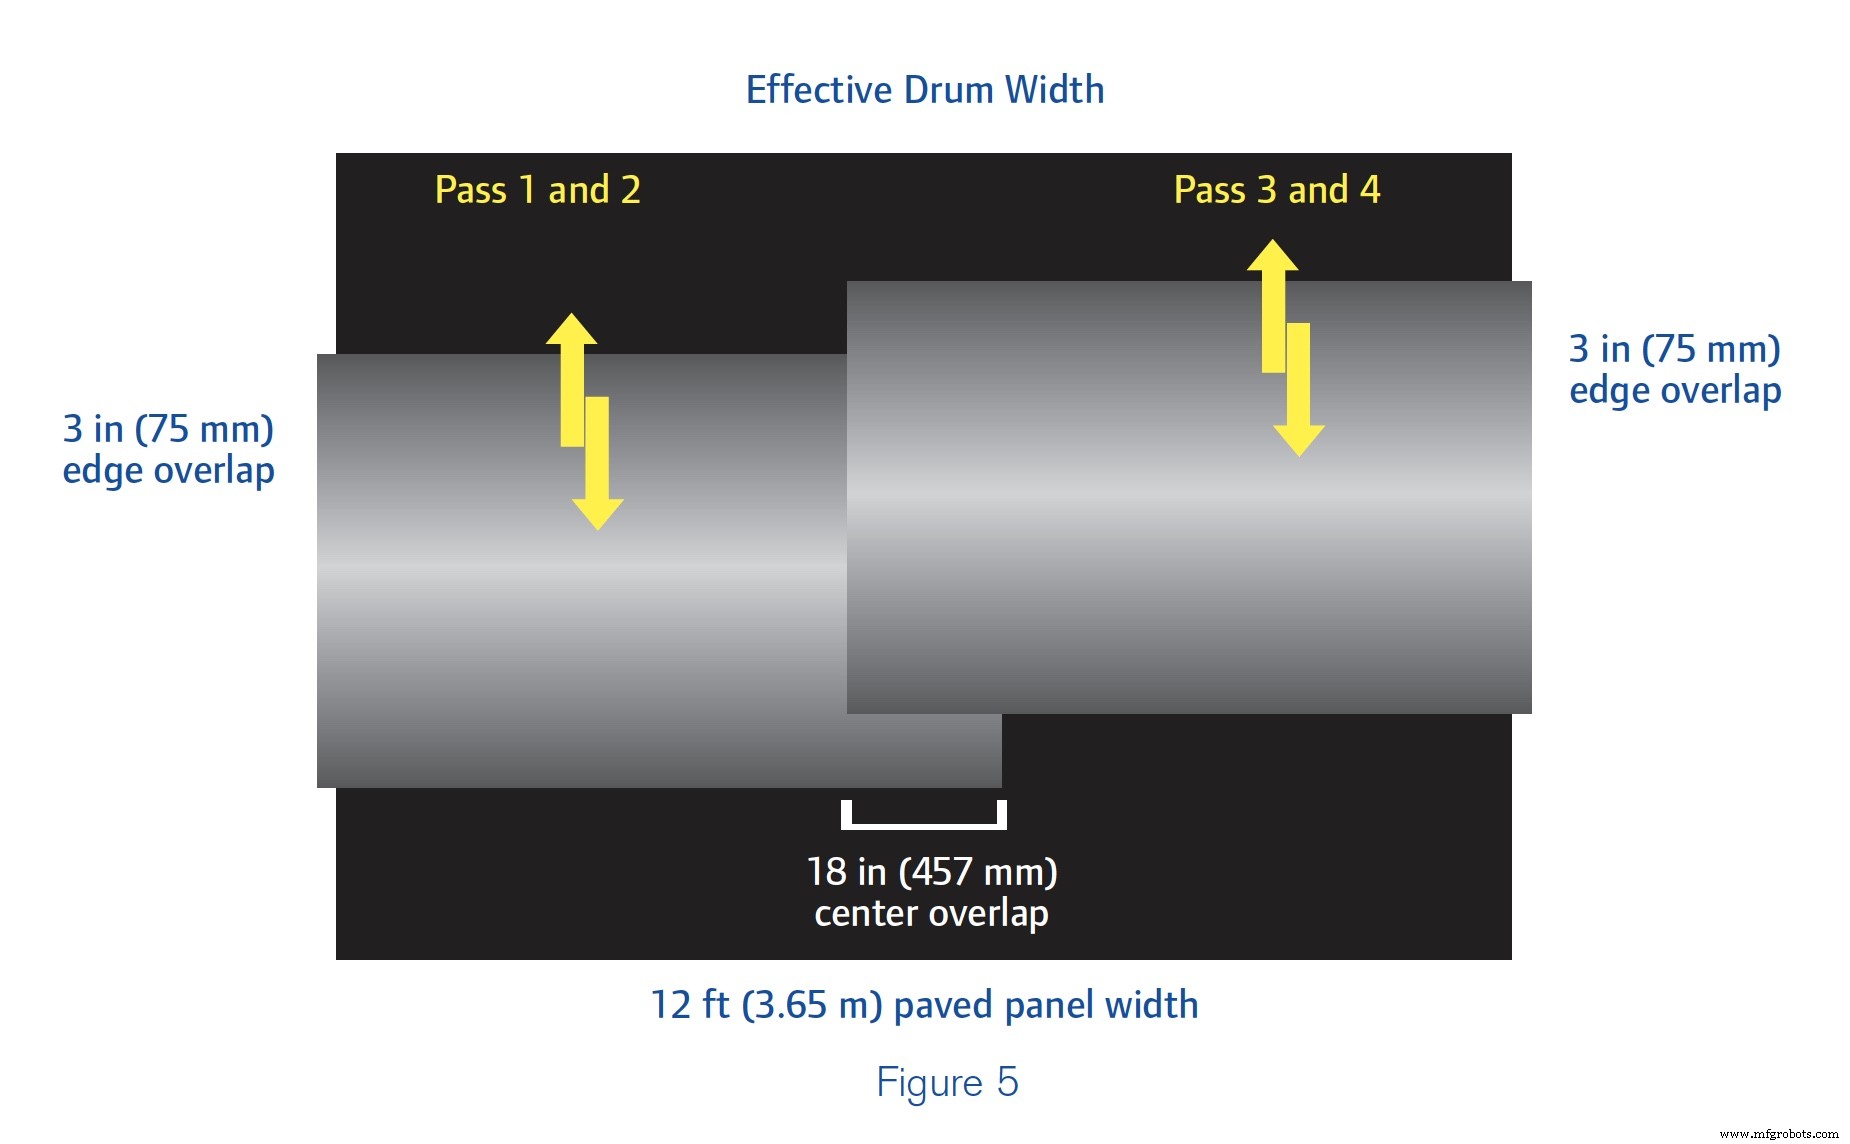
El centro del panel recibe el doble de fuerza de compactación que las secciones exteriores. Porque se usó una compactadora con tambores demasiado anchos, los resultados de rodado de desmenuzado fallarán en cumplir requisitos. Además, la compactadora mayor tiene costos de propiedad y operación más altos, reduciendo el retorno de inversión.
Esta es la razón por la que casi todos los fabricantes producen compactadoras clase carretera con tambores en tres anchos básicos: 66, 78 y 84 pulgadas (1675, 1980 y 2135 mm).
La mayor contribución de la compactadora al tren de pavimentación es la capacidad de lograr densidad. La selección del tamaño a veces se basa en lo que hay en la flota del contratista. Dado que mantenerse al día con la extendedora es tan importante como lograr densidad uniforme, la atención a la selección de compactadora y patrones de rodado rinde beneficios, especialmente en el éxito de cumplir especificaciones.
Aprenda más sobre los fundamentos de la compactación de asfalto.
Equipo industrial
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales
- Producción en Masa vs. Producción Personalizada: Diferencias Clave Explicadas
- Maximice el éxito del proyecto con capacitación integral de equipos
- Automatización de cabezal deslizante de precisión para torneado suizo y de producción
- Compactadoras en construcción: tipos, funciones y su papel crítico en cimentaciones estables
- Cómo Elegir el Compactador Adecuado: Guía Completa para una Gestión Eficiente de Residuos
- Prototipado Rápido y Producción en Series Cortas mediante Fundición a Presión
- Aumenta Eficiencia y Reduce Costes con Producción y Diseño Impulsados por Sostenibilidad
- Alineando la salud planetaria con el éxito empresarial mediante producción sostenible
- Mar‑Bal Aprovecha ERP EnterpriseIQ de IQMS para la Excelencia en Manufactura
- Programación en C: Pasar direcciones y punteros a funciones – Guía práctica