



Subprograma CNC Fresado: Integración Perfecta de Arcos con G02, G03 y G41
Programa de fresado CNC que describe cómo unir dos o más radios en un programa de fresadora.
Ejemplo Subprograma Fresadora CNC
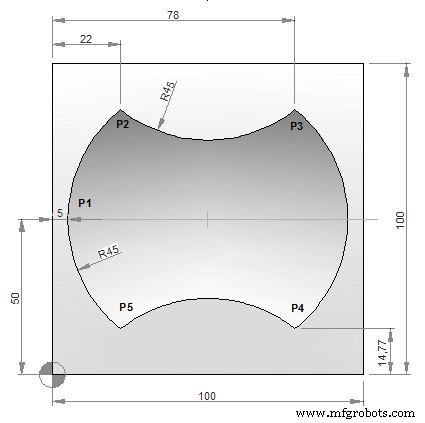
Programa Principal
N10 T1 H1 M6 G43 M3
N20 F150 S250
N30 G0 X-21 Y50 Z0.5
N40 G0 Z0
N50 M98 P040050
N60 G49
N70 G0 Z50
N80 M30
Subprograma
O0050
N10 F160 S400
N20 G0 Z-2.5 G91
N30 G1 G90 X5 Y50 G41 (P1)
N40 G2 X22 Y85.23 I45 J0 (P2)
N50 G3 X78 Y85.23 R45 (P3)
N60 G2 X78 Y14.77 R45 (P4)
N70 G3 X22 Y14.77 R45 (P5)
N80 G2 X5 Y50 R45 (P1)
N90 G0 G40 X-21
N100 M99
Explicación Códigos G M S T
| Código | Descripción |
|---|---|
| G00 | Avance rápido |
| G01 | Interpolación lineal |
| G02 | Interpolación circular CW |
| G03 | Interpolación circular CCW |
| G40 | Cancelar compensación cortador |
| G41 | Compensación radio punta herramienta izquierda |
| G43 | Compensación longitud herramienta + |
| G49 | Cancelar compensación longitud herramienta |
| G90 | Comando absoluto |
| G91 | Comando incremental |
| M03 | Inicio husillo CW |
| M06 | Cambio herramienta |
| M30 | Fin programa (Reset) |
| M98 | Llamada subprograma |
| M99 | Fin subprograma |
| T | Herramienta |
| S | Velocidad |
| F | Avance |
Dominando G-Codes y M-Codes Cincinnati para Controles Acramatic 2100E
Dominando el fresado CNC: Uso de códigos G91, G41, G43 explicado
máquina CNC
- Ejemplo Programa CNC: Interpolación Circular G03 – Domine las Matemáticas del Mecanizado CNC
- Domine la Interpolación Circular G02/G03 en CNC: Ejemplo Paso a Paso
- Tutorial de Interpolación Circular CNC: Domina los G-Codes G02 y G03
- Ejemplo de Fresado CNC: G90 Absoluto, G91 Incremental e Interpolación Circular G02/G03
- Interpolación Circular en Fresado CNC: Ejemplo Práctico de Programa G02/G03
- Ejemplo de Subprograma Fanuc: Simplifique la Programación CNC con Técnicas de Subrutina
- Guía Paso a Paso: Fresar un Círculo Completo en CNC con G‑Code Práctico
- Picado de Contorno en Fresadora Fanuc CNC: Técnica Eficiente de Repetición de Subprograma
- Dominando la Programación de Arcos CNC: Ejemplo de Arcos Conjuntos G02 y G03
- Programación Sinumerik 810: Control de Radio y Chaflán en Fresado CNC
- Ejercicio Programación CNC: Completar Interpolación Circular Múltiple Códigos G