



Funciones y códigos G Selca CNC – Guía de programación series S4000 y S3000
Funciones G / códigos G Selca CNC series 4000/3000 para mecanizadores CNC que trabajan en máquinas con controles Selca.
Estas funciones G Selca funcionan en los siguientes controles CNC Selca:
- Serie Selca S4000 – S4040, S4040, S4045P, S4060D
- Serie Selca S3000 – S3040, S3045, S3045P, S3035D
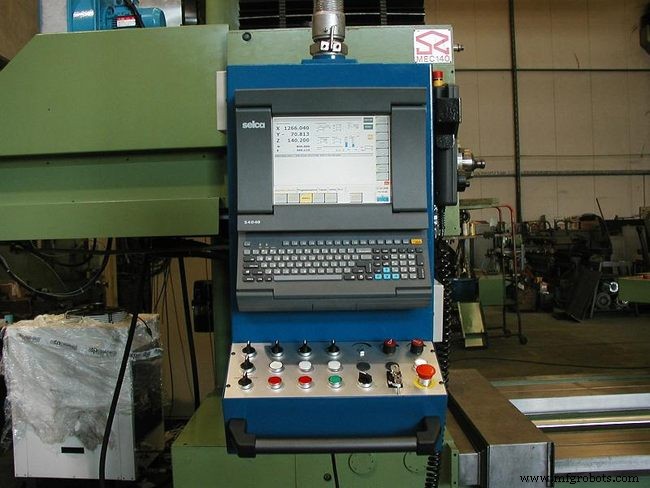
Funciones G Selca
FUNCIONES G GENERALES
| Código G | Descripción |
|---|---|
| G00 | Posicionamiento rápido ejes |
| G01 | Interpolación lineal |
| G02 | Interpolación circular/helicoidal horario |
| G03 | Interpolación circular/helicoidal antihorario |
| G04 | Pausa temporizada |
| G09 | Desaceleración final bloque |
| G10 | Primer punto o círculo que define una línea recta |
| G11 | Segundo punto o círculo que define una línea recta |
| G13 | Línea recta, en ángulo conocido, por un punto o tangente a un círculo |
| G14 | Cancela ejes MASTER-SLAVE (G15) (Solo con opción Master-Slave) |
| G15 | Ejes MASTER-SLAVE (Solo con opción Master-Slave) |
| G16 | Intercambio ejes |
| G17 | Selección plano (XY es plano mecanizado, Z es eje perpendicular) |
| G17 | Selección planos diferentes a XY |
| G18 | Selección plano (ZX es plano mecanizado, Y es eje perpendicular) |
| G19 | Selección plano (YZ es plano mecanizado, X es eje perpendicular) |
| G20 | Círculo de centro y radio conocidos |
| G21 | Chaflán |
| G21 | Radio enlace |
| G25 | Cancela G26 |
| G26 | Compensación inversión ejes (activada por defecto) |
| G27 | Primer punto de curva SPLINE enlazando serie de al menos 5 puntos |
| G28 | Punto cuspide curva SPLINE |
| G29 | Último punto curva SPLINE |
| G30 | Cancela G31 y restablece desaceleración final bloque |
| G31 | Modo movimiento continuo con ajuste automático avance |
| G32 | Fin subrutina interna y retorno al programa principal |
| G34 | Abre programación perfil delimitando zona superficie reglada a mecanizar |
| G35 | Cierra programación perfil delimitando zona superficie reglada a mecanizar |
| G36 | Desactiva almacenamiento trayectoria real ejes máquina |
| G37 | Activa almacenamiento trayectoria real ejes máquina |
| G38 | Cierra archivo abierto con G39 |
| G39 | Abre archivo para almacenar trayectoria real ejes máquina |
| G40 | Salida perfil y desactivar compensación herramienta |
| G41 | Activa compensación radio herramienta, herramienta izquierda del perfil |
| G42 | Activa compensación radio herramienta, herramienta derecha del perfil |
| G43 | Compensación radio paraxial: la compensación se suma a la coordenada |
| G44 | Compensación radio paraxial: la compensación se resta de la coordenada |
| G48 | Recupera y activa compensación longitud herramienta |
| G49 | Define radio fresa cilíndrica |
| G49 | Define radio fresa esférica (para G841/G736/G726) |
| G49 | Define radio fresa toroidal (para G841/G736/G726) |
| G50 | Cancela función desplazamiento/rotación G51 |
| G51 | Desplazamiento/rotación sistema coordenadas en el plano |
| G52 | Desplazamiento sistema coordenadas en el plano |
| G53 | Cancela mecanizado imagen espejo |
| G54 | Mecanizado imagen espejo X (cambia signo coordenadas X) |
| G55 | Mecanizado imagen espejo Y (cambia signo coordenadas Y) |
| G56 | Mecanizado imagen espejo Z (cambia signo coordenadas Z) |
| G57 | Mecanizado imagen espejo XY (cambia signo coordenadas X e Y) |
| G58 | Mecanizado imagen espejo ZX (cambia signo coordenadas Z y X) |
| G59 | Mecanizado imagen espejo YZ (cambia signo coordenadas Y y Z) |
| G60 | Cancela G61 (factor escala) |
| G61 | Factor escala |
| G61 | Escalado zona programable |
| G62 | Tipo coordenadas para definición centro círculo en G2/G3 |
| G67 | Cancela G68/G69 TCPM estático |
| G68 | TCPM estático para mesas rotativas |
| G69 | TCPM estático para cabezales rotativos |
| G70 | Programación sistema pulgadas con configuración CNC métrica |
| G71 | Programación sistema métrico con configuración CNC pulgadas |
| G72 | Cancela llamada modal subprograma (G73) |
| G73 | Llamada modal subprograma |
| G74 | Redondeo en rango ±180° para ejes rotativos |
| G75 | Programación coordenadas cartesianas (cancela G76) |
| G76 | Programación coordenadas polares |
| G77 | Hueco poligonal |
| G78 | Último punto hueco poligonal sin pasada acabado |
| G78 | Fresado hueco circular (ciclo desbaste) |
| G79 | Último punto hueco poligonal con pasada acabado |
| G79 | Fresado hueco circular (ciclo desbaste y acabado) |
| G80 | Cancela ciclos fijos |
| G81 | Ciclo fijo taladrado/avellanado |
| G82 | Ciclo mixto taladrado profundo |
| G83 | Ciclo fijo taladrado profundo con retirada herramienta para evacuación viruta |
| G84 | Ciclo fijo roscado |
| G85 | Ciclo fijo alesado |
| G86 | Ciclo fijo mandrinado |
| G88 | Ciclo fijo taladrado plano espaciado |
| G89 | Ciclo fijo taladrado diferenciado (Solo para serie S4000) |
| G90 | Programación coordenadas absolutas |
| G91 | Programación coordenadas incrementales |
| G92 | Anulación avance F |
| G93 | Avance definido como inverso tiempo ejecución bloque |
| G94 | Avance F en mm/min o pulg/min |
| G95 | Avance F en mm/rev o pulg/rev |
| G98 | Cancela G99 |
| G99 | Compensación deriva (compensa desplazamientos causados por servos) |
| G200 | Cancela G201 y G202 (programación cilíndrica/polar) |
| G201 | Programación cilíndrica |
| G202 | Programación polar |
| G666 | Almacenamiento elementos perfil no mecanizados usando control colisión |
| G701 | Define aproximación herramienta a huecos perfilados |
| G710 | Cancela G711 (almacenamiento perfil) |
| G711 | Almacenamiento perfil |
| G721 | Calcula y almacena puntos equidistantes en un perfil |
| G726 | Superficies regladas entre dos perfiles: primer perfil |
| G727 | Superficies regladas entre dos perfiles: segundo perfil |
| G728 | Superficies regladas entre dos perfiles: ejecución |
| G730 | Cancela G731 (Solo para serie S3000) |
| G731 | Fresado alta velocidad perfiles definidos por puntos (Solo para serie S3000) |
| G732 | Cancela G733 |
| G733 | Fresado alta velocidad perfiles definidos por puntos con rampa velocidad S |
| G734 | Fresado espiral: ejecución |
| G735 | Fresado espiral |
| G736 | Superficies definidas por perfil plano y uno o más perfiles sección: perfil plano y parámetros |
| G737 | Superficies definidas por perfil plano y uno o más perfiles sección: perfiles sección |
| G738 | Superficies definidas por perfil plano y uno o más perfiles sección: ejecución |
| G740 | Cancela G748 y G749 |
| G746 | Diferir ciclo G748 |
| G748 | Mecanizado superficies 4 ejes (S4045P y versiones Export) o 4/5 ejes (S3045P, S4060D y S4045P) con mesas rotativas o basculantes (TCPM dinámico) |
| G749 | Mecanizado superficies 4 ejes (S4045P y versiones Export) o 4/5 ejes (S3045P, S4060D y S4045P) con cabezales rotativos 1/2 ejes (TCPM dinámico) |
| G750 | Cancela G751 |
| G751 | Rotación/desplazamiento en espacio |
| G753 | Cancela G754 |
| G754 | Inversión dirección perfil |
| G760 | Cancela G761 |
| G761 | Delimitación recorrido ejes |
| G773 | Cancela gestión ejes Roll-Over (solo para serie S4000) |
| G774 | Ejes rotativos Roll-Over (solo para serie S4000) |
| G777 | Abre programación hueco perfilado y establece parámetros |
| G778 | Ciclo fresado hueco perfilado sin pasada acabado |
| G779 | Ciclo fresado hueco perfilado con pasada acabado |
| G780 | Repetición mecanizado patrón cuadrícula/circunferencia: ejecución |
| G781 | Superciclo taladrado/avellanado patrón cuadrícula |
| G782 | Superciclo taladrado mixto profundo patrón cuadrícula |
| G783 | Superciclo taladrado profundo con retirada viruta patrón cuadrícula |
| G784 | Superciclo roscado patrón cuadrícula |
| G785 | Superciclo alesado patrón cuadrícula |
| G786 | Superciclo mandrinado patrón cuadrícula |
| G787 | Superciclo repetición mecanizado patrón cuadrícula |
| G789 | Superciclo taladrado diferenciado patrón cuadrícula (Solo para serie S4000) |
| G791 | Superciclo taladrado/avellanado patrón circunferencia |
| G792 | Superciclo taladrado mixto profundo patrón circunferencia |
| G793 | Superciclo taladrado profundo con retirada viruta patrón circunferencia |
| G794 | Superciclo roscado patrón circunferencia |
| G795 | Superciclo alesado patrón circunferencia |
| G796 | Superciclo mandrinado patrón circunferencia |
| G797 | Repetición mecanizado patrón circunferencia |
| G799 | Superciclo taladrado diferenciado patrón circunferencia (Solo para serie S4000) |
| G817 | Compensación longitud herramienta en eje no ortogonal al plano mecanizado |
| G840 | Cancela G841 |
| G841 | Compensación radio herramienta en espacio |
| G845 | Cancela G846 |
| G846 | Control manual ejes por volantes durante mecanizado |
| G850 | Cancela G851 |
| G851 | Desplazamiento origen pieza por volantes |
| G872 | Ciclo medición tastador táctil/copia ON/OFF en espacio |
| G873 | Ciclo medición tastador táctil/copia en espacio |
| G900 | Cancela G901 |
| G901 | Desactivación edición y ejecución gráfica durante mecanizado |
| G910 | Cancela G911 |
| G911 | Desactiva control límites recorrido |
| G997 | Cancela G998 (Solo para serie S3000) |
| G998 | Comprobación número secuencia bloques (Solo para serie S3000) |
| G1000 | Cancela G1001 |
| G1001 | Ejecución gráfica de una secuencia programa |
| G4724 | Cancela G4725 (solo para serie S4000) |
| G4725 | Fresado planetario (solo para serie S4000) |
| G9999 | Sincronización ejecución programa con visualización trayectoria herramienta |
FUNCIONES G DE COPIA
| Código G | Descripción |
|---|---|
| G877 | Límites, modo y plano copia |
| G879 | Cierre definición límites |
| G880 | Fin perfil en modo copia 11 |
| G881 | Inicio ciclo copia |
| G882 | Fin ciclo digitalizado |
| G883 | Ciclo digitalizado |
| G884 | Parámetros copia pasadas unidireccionales (modos copia 3, 4, 9 y 10) |
| G884 | Parámetros copia radial (modos copia 8, 9, 10) |
| G888 | Parámetros aprendizaje perfil |
| G889 | Datos tastador copia |
| G890 | Puesta a cero deflexiones con tastadores inclinados |
| G891 | Ángulos rotación con tastadores inclinados |
Descarga gratuita de manuales y guías de programación D.Electron Z32 CNC – PDF
Guía Completa de Códigos de Alarma Fanuc Serie 15
máquina CNC
- Entendiendo el Mecanizado CNC de 5 Ejes: Precisión Avanzada para Piezas Complejas
- Mecanizado CNC de 5 Ejes Explicado: Precisión y Eficiencia para Piezas Complejas
- Entender el Mecanizado CNC de 3, 4, 5 y 6 Ejes: Guía Completa
- Entendiendo los Ejes de Máquinas CNC: Elegir el Sistema Adecuado para sus Necesidades de Fabricación
- Dominando el Mecanizado CNC de 5 Ejes: Precisión, Velocidad y Beneficios Industriales
- Router CNC 3 ejes vs 4 ejes: Diferencias clave para elegir
- Directrices esenciales de programación CNC para un proceso fluido y eficiente
- Descubra las Ventajas del Mecanizado CNC de 5 Ejes
- Por Qué el Mecanizado CNC de 3 Ejes Sigue Siendo la Mejor Opción para Precisión y Rentabilidad
- Mecanizado CNC de Acrílico de Precisión: Preciso, Seguro y Eficiente
- Mecanizado CNC de precisión para polímeros: Técnicas avanzadas y consejos