



Fanuc G72.2 Copia lineal: Duplicación eficiente de figuras en fresadoras CNC
Fanuc G72.2 Copia lineal
Usando el código G G72.2 Copia lineal, una figura especificada por un subprograma puede producirse repetidamente con movimiento lineal.
Programación
G72.2 P... L... I... J...
Parámetros
| Parámetro | Descripción |
|---|---|
| P | Número de subprograma |
| L | Número de repeticiones de la operación |
| I | Desplazamiento en eje X |
| J | Desplazamiento en eje Y |
Datos del código G
| Modal/No modal | Grupo código G |
|---|---|
| No modal | 00 |
Notas de programación
Notas
- En el bloque G72.2, las direcciones distintas de P, L, I y J se ignoran.
- P, I y J deben especificarse siempre.
- Si no se especifica L, la figura se copia una vez.
- Para los desplazamientos (I, J), especifique incrementos. El desplazamiento geométrico n-ésimo es igual al desplazamiento especificado multiplicado por (n – 1).
Primer bloque del subprograma
Siempre especifique un comando de movimiento en el primer bloque de un subprograma que realice una copia lineal. Si el primer bloque contiene solo el número de programa, como O00001234; y no tiene comando de movimiento, el movimiento puede detenerse en el punto de inicio de la figura realizada en la n-ésima copia (n = 1,2, 3, …).
Ejemplo de programa incorrecto
O00001234 ;
G00 G90 X100.0 Y200.0 ;
; ;
; ;
M99 ;
Ejemplo de programa correcto
O00001000
G00 G90 X100.0 Y200.0 ;
; ;
; ;
M99 ;
Limitaciones
Especificación de dos o más comandos para copiar una figura
G72.2 no puede especificarse más de una vez en un subprograma para copia lineal (si se intenta, ocurrirá alarma PS0901).
En un subprograma que especifica copia lineal, sin embargo, puede especificarse copia rotacional (G72.1). Del mismo modo, en un subprograma que especifica copia rotacional, puede especificarse copia lineal.
Comandos que no deben especificarse
Dentro de un programa que realiza copia lineal, no deben especificarse:
• Comando para cambiar plano seleccionado (G17 a G19)
• Comando para coordenadas polares (G16)
• Comando retorno posición referencia (G28)
• Cambio de ejes
• Rotación sistema coordenadas (G68)
• Escalado (G51)
• Imagen espejo programable (G51.1)
Bloque único
Las paradas en bloque único no se realizan en un bloque con G72.1 o G72.2.
Ejemplo de programación G72.2
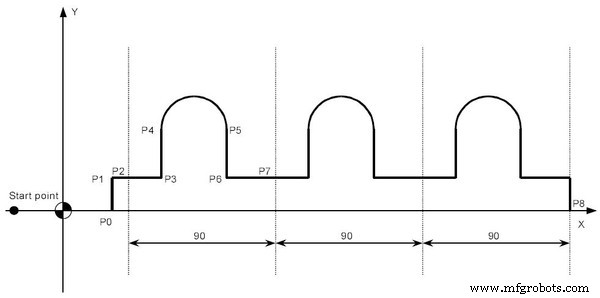
Programa principal
O3000 ;
N10 G90 G00 X-30. Y0 ;
N20 X0 ;
N30 G01 G17 G41 X30. D01 F100 ; (P0)
N40 Y20. ; (P1)
N50 X40. ; (P2)
N60 G72.2 P3100 L3 I90.0 J0 ;
N70 G90 X310. Y0 ; (P8)
N80 X0 ;
N90 G40 G00 X-30.0 ;
N100 M30 ;
Subprograma
O3100
G91 G01 X20. ; (P3)
N100 Y30. ; (P4)
N200 G02 X40. I20. ; (P5)
N300 G01 Y-30. ; (P6)
N400 X30. ; (P7)
N500 M99 ;
máquina CNC
- Fresadora CNC vs Torno CNC: Diferencias Clave Explicadas
- Guía Experta de Mantenimiento de Fresadora CNC: Aumenta Longevidad y Precisión
- Dominando el Ciclo de Rosca G76 de Fanuc CNC: Guía Completa
- Domine el Ciclo de Frontal G72 de Fanuc: Guía Completa y Consejos de Programación
- Domine el Ciclo de Ranurado G75 de Fanuc para Operaciones CNC Precisas
- Guía de Programación Fanuc CNC: Ejemplo Sencillo y Completo
- Ciclo de Repetición de Patrones G73 de Fanuc CNC: Guía Completa
- Código G32 de Rosca Fanuc CNC Explicado – Domine el Corte de Rosca
- Referencia Completa de Códigos G Fanuc – Todos los Comandos Explicados
- Dominando Ciclo Rosca Fanuc G92: Programación Simple y Control Preciso
- Ejemplo Programación Torno Fanuc CNC Principiantes: Cortes Rectos, Cónicos y Arco