



Fanuc G72.1 Copia rotacional: Dominando la replicación de figuras en fresadoras CNC
Fanuc G72.1 Copia rotacional
Usando el código G G72.1 Copia rotacional, una figura especificada por un subprograma puede producirse repetidamente con movimiento rotacional.
Programación
G72.1 P... L... X... Y... R...
Parámetros
| Parámetro | Descripción |
|---|---|
| P | Número de subprograma |
| L | Número de repeticiones de la operación |
| X | Centro de rotación en eje X |
| Y | Centro de rotación en eje Y |
| R | Desplazamiento angular (valor positivo indica desplazamiento angular antihorario. Especifique un valor incremental.) |
Datos del código G
| Modal/No modal | Grupo código G |
|---|---|
| No modal | 00 |
Notas de programación
Notas
- En el bloque G72.1, las direcciones distintas de P, L, X, Y y R se ignoran.
- P, X, Y y R deben especificarse siempre.
- Si no se especifica L, la figura se copia una vez.
- La coordenada del centro de rotación se maneja como valor absoluto incluso si se especifica en modo incremental.
- Especifique un incremento en el desplazamiento angular en la dirección R. El desplazamiento angular (grados) para la N-ésima figura se calcula como: Rx(N-1).
Primer bloque del subprograma
Siempre especifique un comando de movimiento en el primer bloque de un subprograma que realice una copia rotacional. Si el primer bloque contiene solo el número de programa, como O00001234; y no tiene comando de movimiento, el movimiento puede detenerse en el punto de inicio de la figura realizada en la n-ésima copia (n = 1,2, 3, …).
Ejemplo de programa incorrecto
O00001234 ;
G00 G90 X100.0 Y200.0 ;
; ;
; ;
M99 ;
Ejemplo de programa correcto
O00001000
G00 G90 X100.0 Y200.0 ;
; ;
; ;
M99 ;
Limitaciones
Especificación de dos o más comandos para copiar una figura
G72.1 no puede especificarse más de una vez en un subprograma para copia rotacional (si se intenta, ocurrirá alarma PS0900).
En un subprograma que especifica copia rotacional, sin embargo, puede especificarse copia lineal (G72.2). Del mismo modo, en un subprograma que especifica copia lineal, puede especificarse copia rotacional.
Comandos que no deben especificarse
Dentro de un programa que realiza copia rotacional, no deben especificarse:
• Comando para cambiar plano seleccionado (G17 a G19)
• Comando para coordenadas polares (G16)
• Comando retorno posición referencia (G28)
• Cambio de ejes
• Rotación sistema coordenadas (G68)
• Escalado (G51)
• Imagen espejo programable (G51.1)
El comando para copia rotacional puede especificarse después de ejecutar un comando para rotación sistema coordenadas, escalado o imagen espejo programable.
Bloque único
Las paradas en bloque único no se realizan en un bloque con G72.1 o G72.2.
Ejemplo de programación G72.1
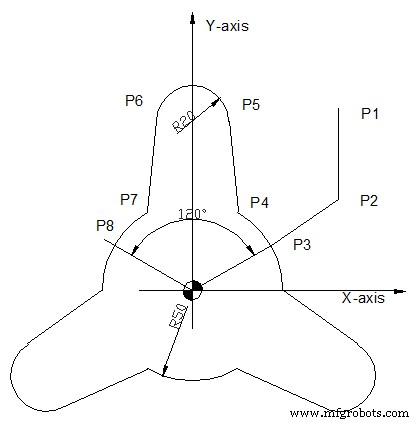
Programa principal
O1000 ;
N10 G90 G00 X80. Y100. ; (P1)
N20 Y50. ; (P2)
N30 G01 G17 G42 X43.301 Y25. D01 F100 ;(P3)
N40 G72.1 P1100 L3 X0 Y0 R120. ;
N50 G90 G40 G01 X80. Y50. ; (P2)
N60 G00 X80. Y100. ; (P1)
N70 M30 ;
Subprograma
O1100
G91 G03 X-18.301 Y18.301 R50. ; (P4)
N100 G01 X-5. Y50. ; (P5)
N200 G03 X-40. I-20. ; (P6)
N300 G01 X-5. Y-50. ; (P7)
N400 G03 X-18.301 Y-18.301 R50. ; (P8)
N500 M99 ;
máquina CNC
- Fresadora CNC vs Torno CNC: Diferencias Clave Explicadas
- Guía Experta de Mantenimiento de Fresadora CNC: Aumenta Longevidad y Precisión
- Dominando el Ciclo de Rosca G76 de Fanuc CNC: Guía Completa
- Domine el Ciclo de Frontal G72 de Fanuc: Guía Completa y Consejos de Programación
- Domine el Ciclo de Ranurado G75 de Fanuc para Operaciones CNC Precisas
- Guía de Programación Fanuc CNC: Ejemplo Sencillo y Completo
- Ciclo de Repetición de Patrones G73 de Fanuc CNC: Guía Completa
- Código G32 de Rosca Fanuc CNC Explicado – Domine el Corte de Rosca
- Referencia Completa de Códigos G Fanuc – Todos los Comandos Explicados
- Dominando Ciclo Rosca Fanuc G92: Programación Simple y Control Preciso
- Ejemplo Programación Torno Fanuc CNC Principiantes: Cortes Rectos, Cónicos y Arco