



Siemens Sinumerik 840D CYCLE97: Rosca Precisa Cilíndrica y Cónica
Con Ciclo Rosca CYCLE97 Sinumerik 840D se mecanizan roscas cilíndricas y cónicas, exteriores e interiores, paso constante, en mecanizado longitudinal o frontal. Rosca simple o múltiple. En múltiples, los hilos se mecanizan uno tras otro.
Infeed automático. Seleccionar infeed constante por corte o sección transversal constante.
Rosca diestra/zurda determinada por sentido rotación husillo programado antes de iniciar ciclo.
Ni sobreavance avance ni husillo afectan bloques roscado. Sobreavance husillo NO debe cambiarse durante roscado.
Formato Sinumerik CYCLE97
CYCLE97 (PIT, MPIT, SPL, FPL, DM1, DM2, APP, ROP, TDEP, FAL, IANG, NSP, NRC, NID, VARI, NUMT, _VRT)
Explicación Parámetros Sinumerik CYCLE97
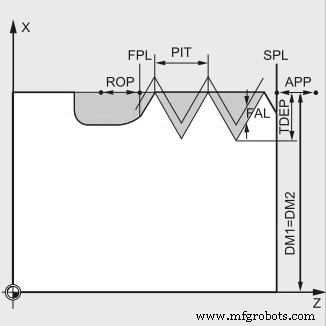
Siemens Sinumerik 840D Ciclo Rosca CYCLE97
PIT (Paso Rosca)
Paso rosca como valor (sin signo). Valor paralelo a eje, sin signo.
MPIT (Paso Rosca como Tamaño)
Paso como tamaño rosca. Para roscas cilíndricas métricas, posible especificar inicio como tamaño via MPIT (M3 a M60).
SPL (Punto Inicio Rosca Longitudinal)
Punto inicio en eje longitudinal.
FPL (Punto Fin Rosca Longitudinal)
Punto fin en eje longitudinal.
DM1 (Diámetro Inicio Rosca)
Diámetro en punto inicio.
DM2 (Diámetro Fin Rosca)
Diámetro en punto fin.
APP (Camino Entrada)
Camino entrada (sin signo).
ROP (Camino Salida)
Camino salida (sin signo).
TDEP (Profundidad Rosca)
Profundidad rosca (sin signo).
FAL (Rebaba Acabado)
Rebaba acabado (sin signo). Se elimina tras desbaste en un paso.
IANG (Ángulo Infeed)
Ángulo infeed ("+" para infeed flanco) ("–" para infeed alternado flanco).
Para infeed ángulo recto dirección corte en rosca, valor debe ponerse a cero. Omitir parámetro: por defecto carga cero.
Para infeed junto flancos, valor absoluto máx. mitad ángulo flanco herramienta.
NSP (Desplazamiento Punto Inicio)
Desplazamiento punto inicio primer hilo (sin signo). Valor angular define punto primer corte primer inicio en circunferencia pieza. Es desplazamiento punto inicio.
Valores entre 0.0001 y +359.9999 grados.
Si no especificado u omitido, primer hilo empieza automáticamente en marca cero grados.
NRC (Número Pasadas Desbaste)
Número pasadas desbaste (sin signo).
NID (Número Pasadas Vacías)
Número pasadas vacías (sin signo).
VARI (Tipo Mecanizado)
Definición tipo mecanizado rosca (1…4).
VARI define si mecanizado interior o exterior.
Con qué tecnología infeed mecanizado durante desbaste.
VALORES VARI:
1 = Exterior Infeed constante
2 = Interior Infeed constante
3 = Exterior Sección corte constante
4 = Interior Sección corte constante
NUMT (Número Vueltas Rosca)
Número vueltas rosca (sin signo).
Número inicios rosca múltiple con NUMT.
Para rosca simple, parámetro debe ser cero u omitirse.
Vueltas distribuidas equitativamente en circunferencia;
primer hilo determinado por NSP.
_VRT (Distancia Retracción)
Distancia retracción variable basada diámetro inicial, incremental (sin signo).
Si _VRT = 0 (no programado), retracción 1 mm.
Retracción siempre según sistema programado: pulgada o métrico.
máquina CNC
- Dominando la Nomenclatura de Variables de Sistema Sinumerik 840D: Consejos y Buenas Prácticas
- Dominando Programación CNC Sinumerik 840D: Guía Experta Ciclos Roscado Avanzados
- Dominando Panel Operador Sinumerik 840D: Guía Completa
- Dominando el Ciclo de Rosca G76: Guía de Corte de Rosca CNC
- Corte Eficiente de Rosca Externa Usando Ciclo G76 en Fanuc 21i, 18i y 16i
- Sinumerik 840D CYCLE81: Dominando Ciclos de Taladrado y Centrado en Programación CNC
- Descarga Gratis Manuales Siemens Sinumerik 808D CNC
- Domine el Roscado en Siemens Sinumerik 802D SL: Guía de Programación CYCLE97
- Sinumerik 840D CYCLE81 Ciclo de Taladrado: Ejemplo de Programación CNC Paso a Paso
- Ciclo de Ranurado L93 de Sinumerik: Programa CNC de Ejemplo para Mecanizado de Ranuras
- Entendiendo Comando RET Siemens Sinumerik: Retorno a Objetivos Específicos