



Prototipado de Álabes de Rotores con CNC de 5 Ejes: Técnicas Expertas
Publicado el 8 de octubre de 2019 | Por Victoria, Gerente de Proyectos de WayKen
En la vida ordinaria, la mayoría no sabemos qué es un rotor ni cómo hacer uno. Sin embargo, para un ingeniero apasionado, ese es el único elemento en su mente. Primero, aprendamos qué es el rotor. Rotores o álabes de rotor, un ventilador en el motor de un coche o avión, mejora el rendimiento del motor soplando vapor de combustible al motor usando gases de escape.
Un rotor es una máquina de potencia rotativa que convierte la energía de un medio fluido en trabajo mecánico. Es uno de los componentes principales de motores aero, turbinas de gas y turbinas de vapor. Para un ingeniero maniático, todo lo que quiere es un prototipo de álabes de rotor con alta precisión, que haga que su diseño funcione bien. ¿Cómo fabricar perfectamente prototipos de rotores o álabes de rotor por fresado CNC de 5 ejes?
Antecedentes del Rotor
Hoy, la combustión de gas natural es la segunda mayor generación de energía en el mundo. El gas natural se convierte en energía eléctrica por una turbina de gas, y el rotor de su compresor es un componente difícil importante en el proceso de fabricación. El desarrollo de álabes de turbina va desde el álabe macizo inicial al álabe hueco, desde el mecanizado de álabes residuales a álabes sin residuos, luego al álabe hueco orientado (monocristal). La evolución tectónica de los álabes de turbina modernos es evidente, y la forma y luz de los álabes se vuelven más complejas.
El fresado es un proceso de mecanizado en el que una herramienta de corte rotativa se usa para remover material. Campos de aplicación para fresado de superficies libres son, por ejemplo, fabricación de moldes e industria aeroespacial. Además, álabes de turbina e impulsores son piezas complicadas mecanizadas por herramientas de fresado.
Solución Tradicional de Utillaje para Procesamiento
Para usar 5 ejes mecanizando el álabé del rotor, la superficie plana inferior de la pieza del rotor se configura y el agujero interior se centra, luego el trabajo principal es mecanizar la forma del álabé. Aquí está el método tradicional de utillaje de turbina: El cilindro empuja el brazo de palanca para ser presionado desde la parte superior de la pieza. Este esquema tiene defectos obvios.
- La fuerza de sujeción es limitada. El mecanismo de volumen de sujeción limita el tamaño del cilindro, resultando en fuerza de sujeción limitada.
- El utillaje requiere demasiado procesamiento. Este esquema requiere que cuando la pieza se procesa, las piezas giran y los brazos de presión no giran, lo que pone altas exigencias en la coaxialidad superior e inferior del mecanismo.
- La libertad de la pieza es limitada. El brazo de palanca superior presionado ocupa el espacio de mecanizado superior, poniendo mayores exigencias en la herramienta y el programa de mecanizado.
- Instalación inconveniente. El mantenimiento es relativamente pobre y la conexión neumática es engorrosa.
- Instalación inconveniente. La variedad es única y la versatilidad es pobre. Cambiar la variedad requiere rediseñar el utillaje.
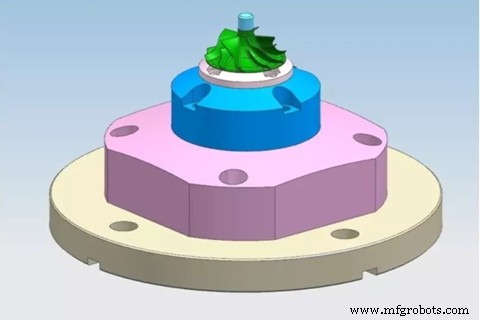
Solución de Utillaje Preciso
El utillaje creativo usa un modo de acción neumática, que es modo de auto-bloqueo por resorte, no necesita conectar fuente de aire tras la sujeción, la fuerza de sujeción es de unos 400 kg. Tras configurar el utillaje, es hora de empezar a mecanizar la forma del álabé por CNC de 5 ejes. Esta solución mejorada tiene tres ventajas.
- Las características de mecanizado están completamente abiertas y la herramienta y trayectoria de mecanizado pueden seleccionarse libremente.
- El utillaje tiene gran versatilidad, y puede realizar el procesamiento de diferentes tipos de piezas cambiando el bloque de posicionamiento y el tipo correspondiente de pernos de tracción.
- Fácil de instalar, fácil de mantener, el utillaje es ligero y simple.
Procesamiento e Inspección del Rotor
Para permitir el procesamiento completo y uniforme de los álabes, es necesario crear una superficie auxiliar para cada lado del álabé y extenderla en direcciones u y v. Estas superficies auxiliares se usan como superficies de arrastre para generar trayectorias de herramienta.
En general, la calidad superficial obtenida fue satisfactoria y nunca superó 1 μm Ra. Comparando la rugosidad del álabé entre ellos, solo puede decirse que la rugosidad del segundo álabé es menor que la del cuarto álabé.
Antes de empezar el otro lado del álabé, el primer álabé de tres etapas de mecanizado (desbaste, semiacabado y acabado) se lleva a cabo en un lado del álabé, seguido por buen acabado superficial (principalmente en el primer lado mecanizado) aún hay material en el espacio adyacente entre álabes. Sin embargo, aún hay marcas de gouging en la superficie, y el posible origen es la trayectoria de herramienta generada por el sistema CAM.
Al mecanizar el otro lado del álabé, debido a la falta de rigidez de la geometría alargada mecanizada, se oye ruido, hay signos de vibración en la punta del álabé, y rebabas quedan.
Para evitar estos problemas, es necesario fresar paredes delgadas de aluminio (como álabes de turbina) y fresar alternadamente los canales laterales de los álabes en pasos de 0,5 a 2 veces el diámetro de fresado. Las políticas usadas por el tercer y cuarto servidor de álabes siguen esta recomendación. El procesamiento del tercer álabé se divide en dos etapas, y el del cuarto en tres etapas, y una vez reducida la longitud de la característica alargada, se espera mayor rigidez.
Sin embargo, hay marcas de vibración y rebabas en la punta de estos álabes. Dividir el álabé solo reduce el nivel de ruido y el número de rebabas, pero en términos de rugosidad, no puede decirse que haya mejora. Para el segundo álabé con el valor de rugosidad más bajo, esta estrategia no considera recomendaciones para al menos la etapa de desbaste previa a operaciones de acabado. Debido a la falta de accesibilidad y privilegio, la operación se divide en cuatro etapas, con los lados del álabé alternados.
Ambos espacios adyacentes del octavo y último álabé son desbastados y semi-acabados antes de completar la operación. La herramienta luego fresa los insertos al mismo contorno, así que el tamaño de paso es 0,5 a 2 veces el diámetro del fresado, como recomiendan el pre-mecanizado y fresado de paredes delgadas con lados de álabes alternados.
Tras desbarbar y lijar cuidadosamente, se necesita hacer granallado para obtener una superficie atractiva. Usamos CMM combinado con escáneres 3D para inspeccionar todas las dimensiones del rotor y asegurar la alta precisión de +/-0,005" que es según el requisito del cliente. Estamos orgullosos de nuestro equipo haciendo un trabajo tan asombroso que obtiene alto reconocimiento y elogios de clientes.
Observaciones Finales
Los álabes de rotor son componentes clave de motores aero. Es una pieza típica difícil de mecanizar. De hecho, también puede ser la "pantalla externa" con la tasa de aparición más alta. Muchas empresas a menudo usan esta pieza como descripción de sus capacidades de procesamiento, así que excelentes soluciones de procesamiento de álabes de rotor también representan fuerza corporativa fuerte. Como proveedor profesional de prototipos integral, WayKen es capaz de mecanizar piezas de rotor con estructuras complicadas por fresado CNC de 5 ejes. Si necesita más servicios de mecanizado CNC o servicios de aluminio CNC, contáctenos en info@waykenrm.com, se merece mejores prototipos.
máquina CNC
- Mecanizado CNC de 5 ejes: Precisión, eficiencia y libertad de diseño
- Modernice su taller: Transición de 3 a 5 ejes en mecanizado CNC para mayor precisión
- Máquinas CNC de 5 Ejes: Aplicaciones Clave en Diversas Industrias
- Dominar la inspección de herramientas CNC: 3 técnicas probadas
- Enrutadores CNC Omni: La Inversión Definitiva para Precisión, Eficiencia y Ahorro de Costes
- Dominando el Mecanizado CNC de 5 Ejes: Precisión, Velocidad y Beneficios Industriales
- Clientes noruegos visitan nuestra fábrica: Experiencia global de producción
- Construye un Prototipo Ganador: Guía Paso a Paso para Desarrollo Rápido de Productos
- Entendiendo los costes de mecanizado CNC: Factores clave y cómo optimizarlos
- Moldeando el Mañana: Innovaciones que Impulsan el Futuro del Mecanizado CNC
- El Maquinista CNC: Clave para la Precisión y la Excelencia Certificada