



Tecnología Mill-Turn: Dominando orientaciones de herramienta viva para rendimiento óptimo
En el artículo anterior tocamos bases de tecnología mill-turn. Hoy profundizo. Un área de confusión para muchos operarios es el utillaje —especialmente descripciones de orientación de portaherramientas (herramientas radiales vs axiales). Espero aclarar esto para quienes luchan con ello. También discutiré uso de opciones de utillaje diferentes para conservar estaciones de torreta al mecanizar piezas con muchas características y operaciones. Quedarse sin estaciones de utillaje al crear piezas en mill-turn es lucha común.
Digamos que tiene máquina con torreta de 12 estaciones, y al cargar todas las herramientas necesarias para completar todas las características, se da cuenta de que no hay espacio para todas. ¿Qué hace? Tiene dos opciones previsibles…
Primera: ejecutar la pieza en múltiples preparaciones, mecanizando la mayoría de características en la primera, y el resto en preparación separada. No es lo más eficiente, ¡pero funciona!
Segunda: resolver con portaherramientas multi-herramienta disponibles comercialmente. Permiten montar más de una herramienta por estación de torreta, capaces de 2, 4, incluso 6 herramientas en una sola estación. Aunque se necesita eje Y para muchos de estos portaherramientas, es solución simple a problema complejo.
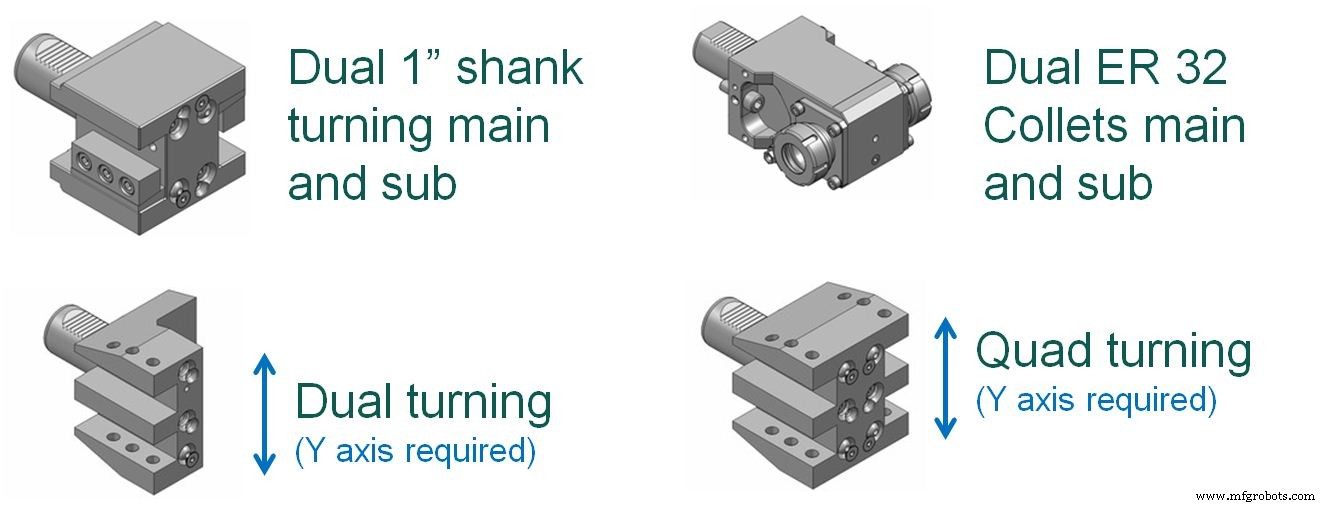
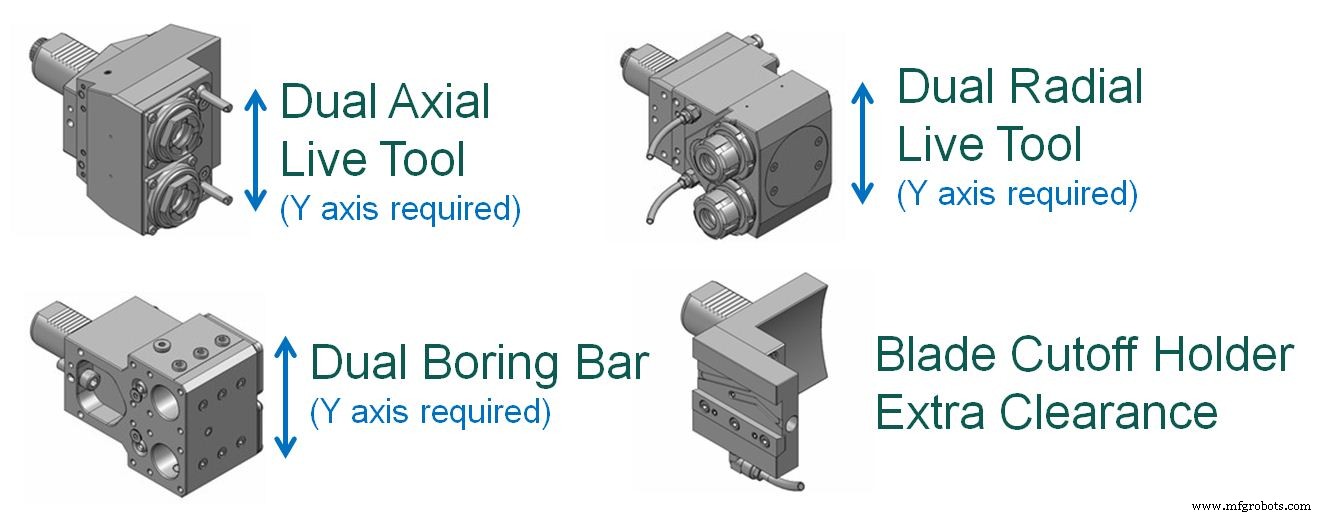
No solo portaherramientas creativos resuelven el reto de estaciones limitadas, también abordan otras necesidades: herramientas a ángulo fijo, ajustables, de ranurado, y para torneado poligonal (tornear planos en piezas) extremadamente rápido.
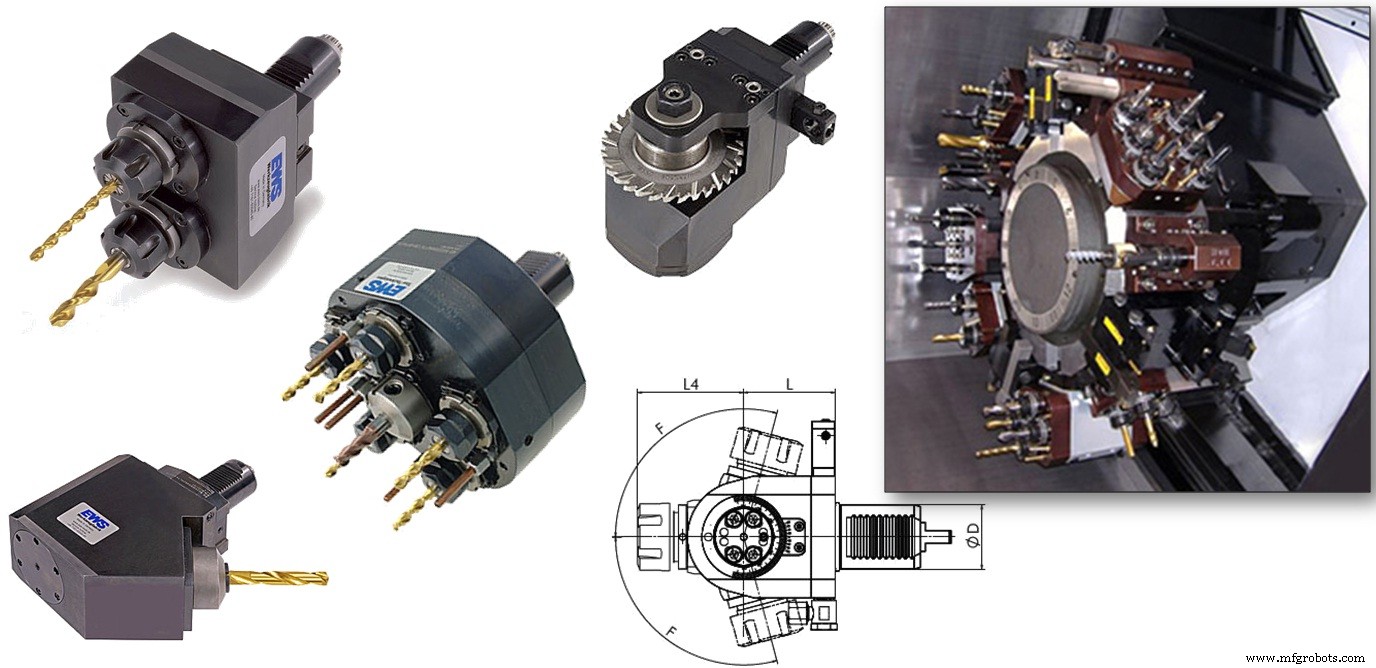
Ahora discutamos orientaciones de portaherramientas… herramientas radiales vs axiales. Aunque la industria es consistente describiendo el cuerpo del portaherramientas, la confusión empieza al programar y cómo montan en la torreta. Con empresas de utillaje (Benz, Eppinger), portaherramientas de ángulo recto son Herramientas Radiales, y rectos son Herramientas Axiales —pero al programar no es tan simple. Siendo un "Hurco-ita" dedicado, explico cómo lo manejamos nosotros; pero cada fabricante y programador (especialmente en conversacional) debe abordarlo.
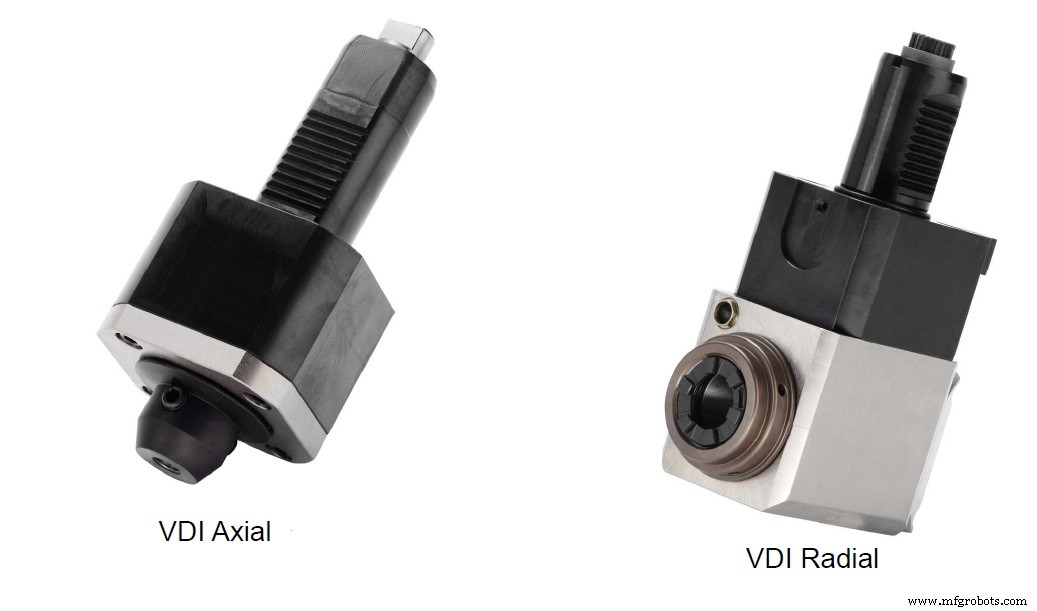
Para entender el reto, debe saber que hay dos formas comunes de montar herramientas en torreta: directamente en la cara de la torreta, o alrededor de la circunferencia exterior… sin mencionar dos convenciones de montaje (VDI y BMT); tema para otro día. Enfoquémonos en tipo VDI (imagen superior).
Si monta uno de cada estilo en torreta de montaje en cara (ángulo recto y recto), el recto apunta al plato, y el de ángulo recto apunta al centro del husillo —paralelo al eje X. Pero si los monta en torreta de montaje en circunferencia, tiene la condición opuesta.
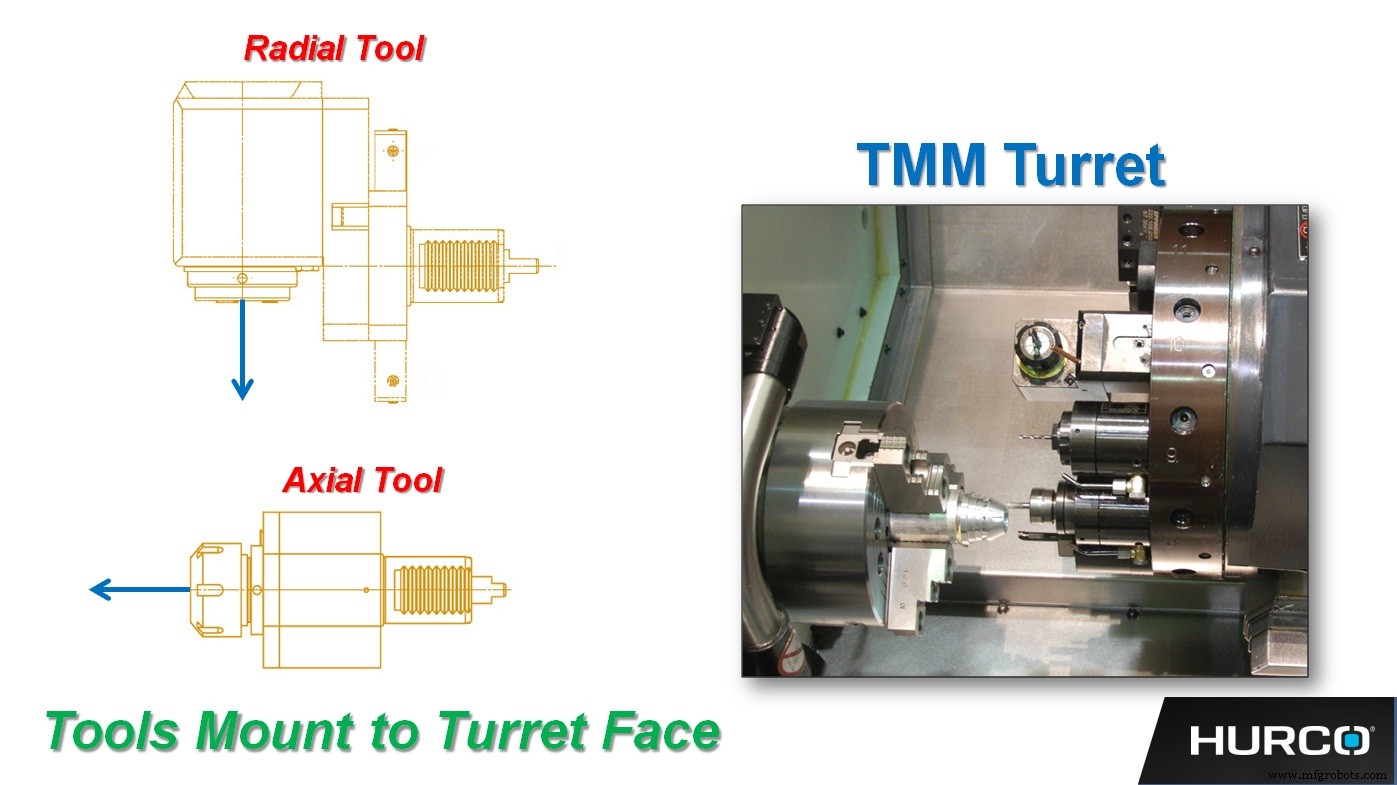
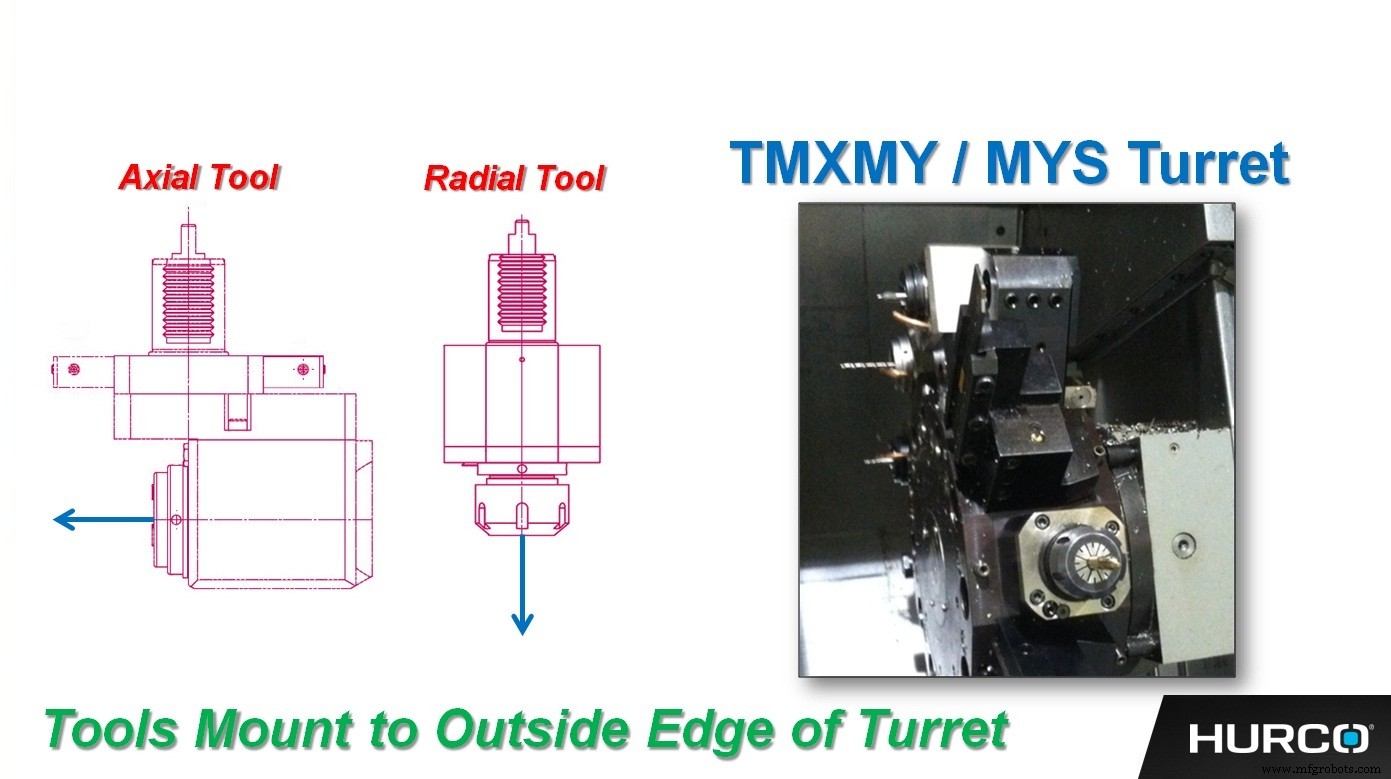
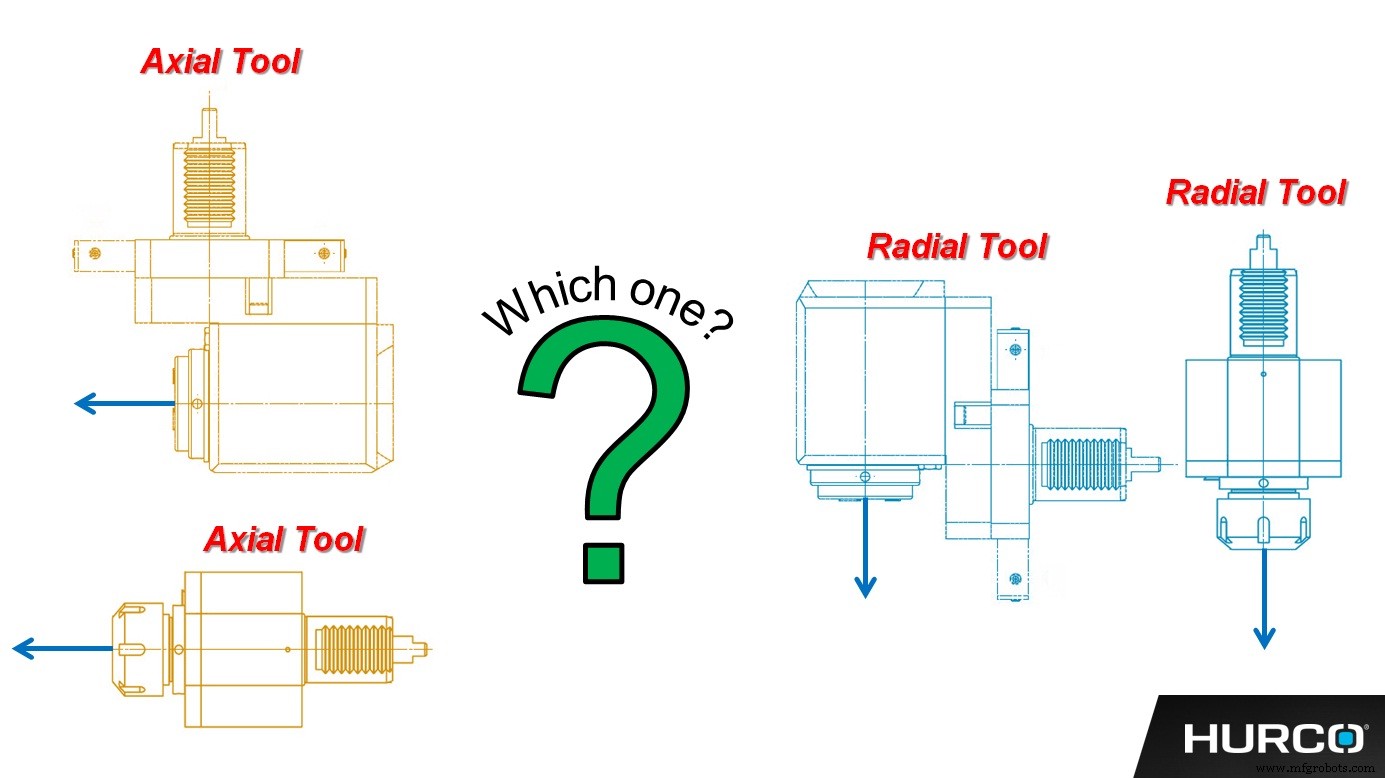
Para programar herramientas vivas en control Hurco, necesitamos estandarizar la diferencia entre radial y axial. Decidimos usar la dirección hacia donde apunta la punta de la herramienta… sin importar tipo de portaherramientas o torreta. Si la punta está en eje Z = "herramienta axial"; si está en eje X (controla radio de pieza) = "herramienta radial". Entendida esta estandarización de orientación de punta, programar herramientas vivas, especialmente con control Conversacional Hurco, ¡se vuelve pan comido!
máquina CNC
- Comprendiendo Mill-Turn y Turn-Mill: Guía Detallada
- Comparativa: Portaherramientas convencionales vs tecnología de torreta moderna
- Máquinas Torno-Fresadora: Liberando la Máxima Productividad
- Entendiendo los centros Mill-Turn: funcionamiento y aplicaciones
- Máquinas CNC torneado-fresado: guía definitiva para mecanizado multi-tarea de precisión
- Limas de Taller: Tipos, Clasificación, Uso Correcto y Seguridad
- Dominando el Fresado CNC: Fabricación Metálica de Precisión Explicada
- ¿Qué es un Maquinista? Explorando Habilidades, Herramientas e Impacto en la Industria
- Fundición a Presión Explicada: Precisión, Eficiencia y Beneficios de Producción
- Centros de torneado serie MD con herramienta viva: soluciones compactas, flexibles y de alta precisión
- Corte Láser: Precisión, Versatilidad y Beneficios Clave para la Fabricación Moderna