



Descubre el poder oculto: Mejoras del control Hurco WinMax que no conocías
En los últimos meses y años ha habido varias mejoras en el control Hurco WinMax que nunca llegamos a compartir con clientes. El control es tan fácil de usar y autoaprensible que a menudo pasan desapercibidas funciones extremadamente útiles y potentes. Este artículo ayuda a encontrarlas y entenderlas.
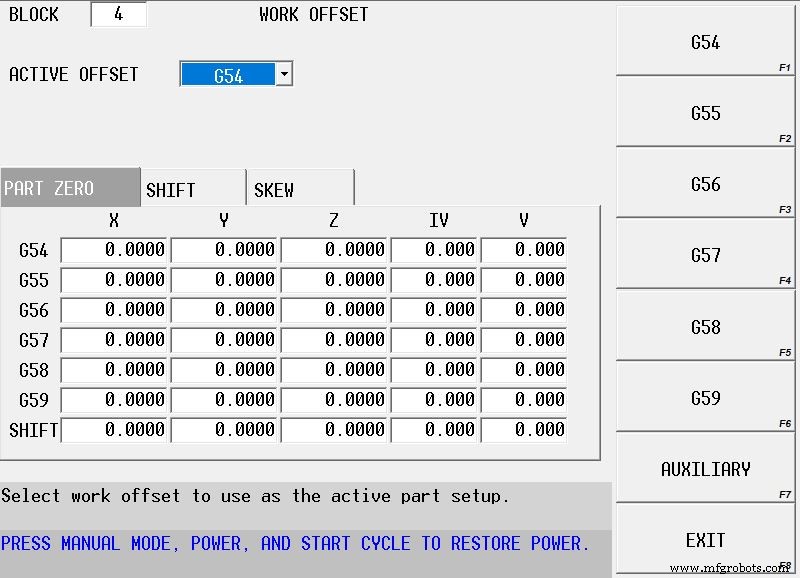
Uso de Desplazamientos de Trabajo (Work Offsets) en Programas Conversacionales (G54-G59, 93 Desplazamientos Auxiliares):
A menudo hay que cambiar entre diferentes preparaciones en la máquina —por ejemplo, múltiples operaciones en distintos prensas sobre la mesa. Antes, el operario debía insertar un "Cambio de Preparación de Pieza" cada vez que quería cambiar a una coordenada de preparación distinta, y otro para volver. Esto es problemático: si se necesita un pequeño desplazamiento en el eje X, había que localizar CADA "Cambio de Preparación de Pieza" que referenciara esa ubicación y modificarlo… podrían ser docenas. Con la función Work Offsets, el cambio se hace en una sola ubicación (ej. G55) y se aplica en todas las llamadas a ese desplazamiento.
El bloque Work Offset está en la sección de programación conversacional, pestaña Miscelánea (Miscelánea, Más>, Work Offset).
Pestaña Stock Allowance (Margen de Stock):
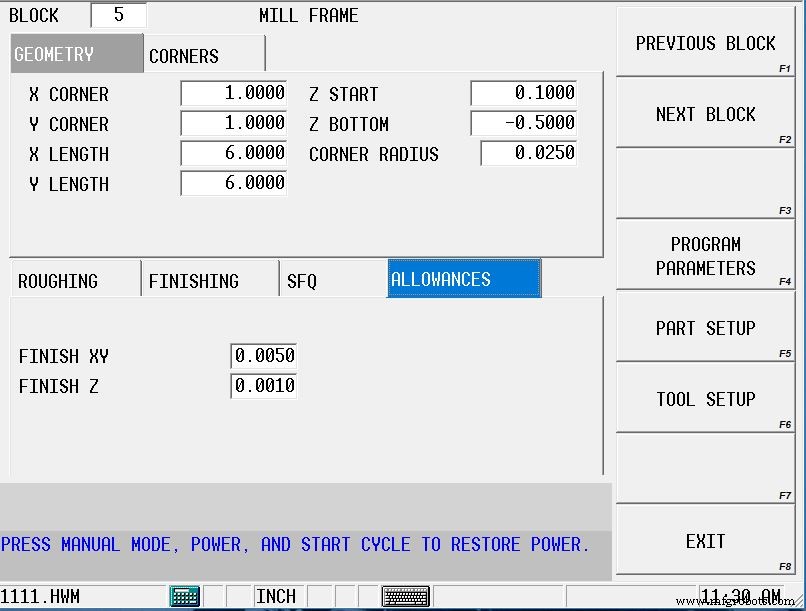
Históricamente en el control Hurco, la cantidad de material para acabado era un ajuste global en Parámetros de Programa. El problema: si se necesita cambiar el margen para un bloque específico, o dejar material para rectificado antes de tratamiento térmico —lo que obligaba a "mentir" al control sobre el diámetro de la herramienta o tamaño de la característica. Activando la pestaña Stock Allowance en parámetros, ambos retos se resuelven.
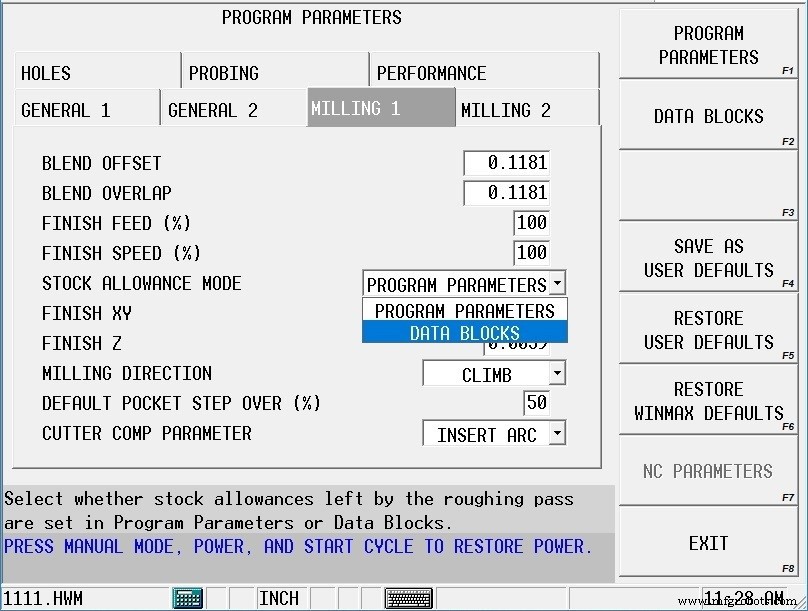
Con Stock Allowance activa, puede definir el material para el pase de acabado en cada bloque conversacional independientemente; y para el rectificado, el margen NO se elimina si no se programa herramienta de acabado. También útil para alivio de tensiones durante mecanizado: deje el stock ahora, copie/pegue el bloque después y elimine los valores de margen.
Para activar: Parámetros de Programa, pestaña Fresado 1, establezca Modo Stock Allowance en BLOQUE DE DATOS. Guarde como DEFAULT DE USUARIO si quiere que sea el nuevo defecto.
Configuración de Posición de Retorno de Referencia para Programas NC (G28):
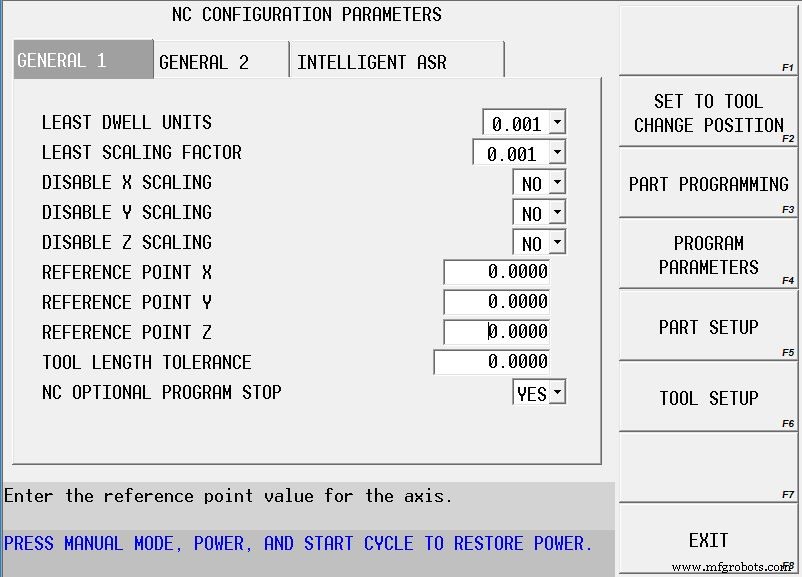
En muchos programas NC, el uso de G91 G28 XYZ para retorno a referencia es común. Por defecto, envía la máquina a posición home de cada eje. Hurco ofrece un ajuste en Parámetros NC para designar a dónde debe ir la máquina al ejecutar G28.
Con programa NC activo: PARÁMETROS DE PROGRAMA en pantalla INPUT, tecla NC PARAMETERS, tecla NC CONFIGURATION PARAMETERS, defina ubicación deseada para Puntos de Retorno de Referencia X, Y, Z.
First Peck Offset (Desplazamiento del Primer Picado):
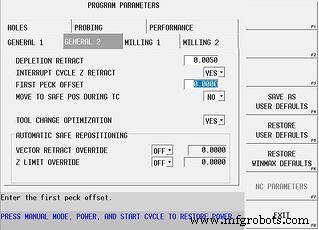
Cada bloque conversacional tiene campos Z START y Z BOTTOM para punto rápido y profundidad final en Z, más campo PECK DEPTH. A veces, según valores, la herramienta corta mucho aire picando antes de contactar material. El parámetro FIRST PECK OFFSET alivia este tiempo muerto.
Ejemplo: Z START 0.100" y profundidad de picado 0.025". El control empieza a picar a 0.100" sobre la pieza… 5 picados completos antes de quitar material. Con FIRST PECK OFFSET = 0.100", el control posiciona en Z START, baja el offset y empieza a picar desde ahí. En el ejemplo, material se quita en el primer picado, eliminando tiempo muerto. Parámetro en pestaña GENERAL 2 de Parámetros de Programa.
Visualizar Designadores de Ejes en lugar de IV y V con Ajuste Universal Rotary por Defecto:
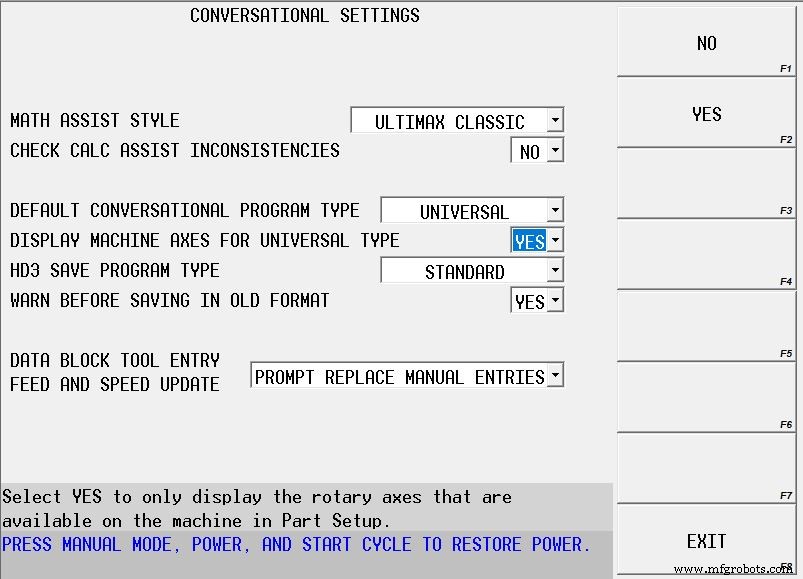
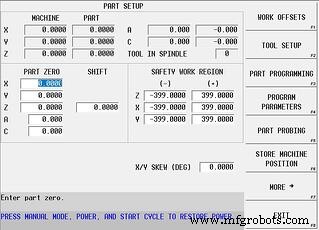
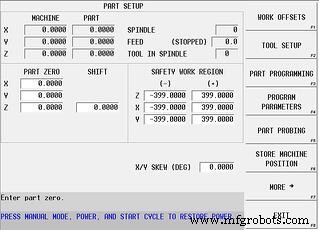
Al crear programa conversacional nuevo, el tipo por defecto es UNIVERSAL ROTARY… el recomendado. Pero con este tipo, la pantalla de preparación muestra X, Y, Z, IV, V como ejes, independientemente del tipo de máquina. En 5 ejes confunde porque no muestra los ejes reales (A, B, C), y en 3 ejes porque muestra ejes 4º y 5º inexistentes.
Para cambiar: botón AUXILIAR en panel, icono UTILITY SCREEN en menú, tecla USER PREFERENCES, CONVERSATIONAL SETTINGS, establezca DISPLAY MACHINE AXES FOR UNIVERSAL TYPE en YES.
En máquinas de 4/5 ejes muestra A, B, C reales; en 3 ejes elimina ejes adicionales. NO cambia comportamiento de programas existentes ni requiere cambios en futuros. Solo simplifica la visualización.
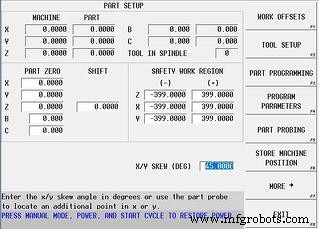
Uso del campo X/Y SKEW (GRAD) en pantalla de Preparación de Pieza:
Ingresando un valor en el campo provisto, todo el programa puede sesgarse (rotarse) para cualquier propósito. Ejemplo: si el programa se mecaniza en orientación normal sin rotar, pero la pieza debe colocarse a 45° para encajar en la preparación, ingrese 45° y todo el programa se ejecutará en esa orientación rotada.
Aunque su propósito original era sondeo de sesgo de pieza, es muy útil para ingreso manual de valores como en el ejemplo.
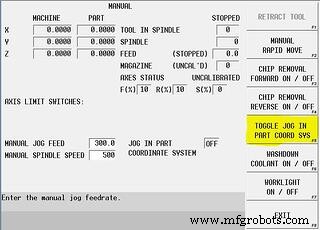
Jog Along Current (active) Work Coordinate System (Movimiento manual según sistema de coordenadas de trabajo activo):
Similar al ángulo SKEW para programación, a veces se necesita mover manualmente (jog) la máquina según la coordenada de trabajo sesgada (activa). Seleccione un botón de modo en pantallas de configuración de función manual.
Presione botón MANUAL en panel, tecla MANUAL FUNCTION SETUP, tecla TOGGLE JOG IN PART COORD SYS. Con esto activo, al hacer jog manual en X o Y (rueda o botones), ambos ejes X e Y se mueven conjuntamente… desplazando la herramienta a lo largo del borde correspondiente de la pieza. Para desactivar, vuelva a alternar la tecla. También disponible durante interrupción de ciclo en máquina de 5 ejes con Transform Plane activo.
máquina CNC
- UT Lanza el Centro de Fiabilidad y Mantenibilidad, Reenfocándose en la Excelencia en Fiabilidad
- Alquiler de energía y HVAC fiables para un control climático sin interrupciones
- Control de sensores y actuadores con Raspberry Pi: acelerómetro, servo y streaming de datos
- Raspberry Pi 3 B+ – Características Actualizadas, Especificaciones y Guía de Compra
- Arburg presenta Allrounder 1120H: la mayor inyectora en EE. UU. con diseño premiado y control avanzado
- Maximice la Eficiencia: Funciones y Beneficios del Software de Gestión de Inventario
- Guía rápida: Puesta en marcha y operación del control Syntec
- Dominando la Interrupción de Ciclo en controles CNC Hurco: Guía paso a paso
- Guía Esencial de Control de Calidad e Inspección en Mecanizado CNC
- Descarga Gratis Manuales Hurco CNC – Programación, Mantenimiento y Seguridad
- Identificando y gestionando feature gaps en aplicaciones SaaS