



Optimización de la Calidad de la Cal para la Acería en Convertidor
La cal es un sólido cristalino blanco con un punto de fusión de 2572 °C. Es un óxido básico que reacciona con óxidos ácidos (como la sílice). Se trata de óxido de calcio (CaO) producido al calentar (calcinar) piedra caliza (CaCO₃) a temperaturas de 900 °C o superiores (generalmente 1100 °C).
CaCO₃(s) + calor = CaO(s) + CO₂(g)
Esta reacción es reversible. El óxido de calcio reacciona con dióxido de carbono para formar carbonato de calcio. La reacción se desplaza hacia la derecha al eliminar el dióxido de carbono de la mezcla a medida que se libera.
La cal hidratada Ca(OH)₂ se forma por reacción de la cal con agua (apagado). La cal hidratada también se conoce como cal apagada.
CaO + H₂O = Ca(OH)₂ + calor
La cal actúa como fundente básico en la producción de acero y desempeña un papel crucial en la secuencia de reacciones metalúrgicas que tienen lugar en un convertidor. El acero se produce a partir de arrabio oxidando azufre (S), fósforo (P), carbono (C), silicio (Si), manganeso (Mn) y otras impurezas para que pasen a la escoria o a la fase gaseosa, separándose así de la fase metálica. En la acería, la cal se utiliza principalmente para producir escoria que elimine estos elementos nocivos en el baño líquido y optimice la calidad del acero líquido.
El proceso de oxígeno básico
El proceso de oxígeno básico oxida las impurezas en un convertidor de oxígeno, también conocido como horno de oxígeno básico (BOF, por sus siglas en inglés), donde el arrabio entra en contacto con el oxígeno. Las impurezas oxidadas del arrabio son absorbidas por una escoria que se forma con la ayuda de cal calcinada.
En la década de 1950, la cal metalúrgica consistía en una mezcla de partículas de todos los tamaños, desde muy gruesas hasta muy finas, con componentes adicionales como dióxido de silicio y azufre concentrados en las partículas finas. La calidad de la cal era显然mente menos importante en aquella época porque el proceso de horno abierto para fabricar acero tenía un período de fundición de 6 a 8 horas. Con la introducción del convertidor de oxígeno básico (BOF), el proceso de fabricación de acero se aceleró con períodos de soplado de oxígeno de 18 a 20 minutos. Las velocidades de las reacciones en el BOF son muy rápidas. Dado que una gran cantidad de cal calcinada se carga en el convertidor en un corto período de tiempo, la cuidadosa selección de la calidad de la cal es importante para mejorar su disolución en la escoria y hacer frente a la velocidad de las reacciones. Es fundamental prestar atención a las propiedades químicas y físicas de la cal.
Propiedades químicas de la cal
Gran importancia se atribuye al contenido de CaO de la cal, que debe ser lo más alto posible, pero en ningún caso inferior al 90 %. El contenido de dióxido de carbono debe ser lo más bajo posible, lo cual es importante para el balance térmico y para condiciones de soplado de oxígeno tranquilas en el convertidor. El CO₂ depende del grado de calcinación durante la producción de cal y el límite superior para la cal de grado convertidor de quemado suave es normalmente del 1.5 % de CO₂.
El contenido de sílice (SiO₂) de la cal es muy importante. El SiO₂ es un óxido ácido y tiene una gran influencia corrosiva sobre el revestimiento refractario básico de magnesia-carbono del convertidor. Uno de los principales propósitos de la adición de cal en el convertidor es neutralizar el SiO₂ producido por la oxidación del Si presente en el arrabio y la chatarra. Cualquier introducción de SiO₂ a través de la cal en el convertidor es contraproducente. Por tanto, el contenido de SiO₂ de la cal debe ser lo más bajo posible. Idealmente, inferior al 1.0 %.
El contenido de óxido de magnesio (MgO) de la cal cobra cada vez más importancia. Existe una influencia favorable de la cal que contiene MgO sobre la vida útil del revestimiento refractario del convertidor. Algunas cales metalúrgicas utilizadas en el proceso de convertidor tienen un contenido de MgO en torno al 2 %.
El contenido de azufre de la cal, que limita la desulfuración en el convertidor, es importante. En ciertas condiciones, el contenido de azufre de la cal puede resultar en una resulfuración creciente del acero. El contenido de azufre es de gran importancia para aceros blandos y de bajo manganeso. Un menor contenido de azufre ayuda a controlar el contenido de azufre en el acero. El azufre en la cal calcinada depende del tipo de combustible utilizado para la calcinación, la calidad de la piedra caliza y las condiciones de calcinación. Normalmente, el azufre en la cal calcinada debe restringirse al 0.05 %. Un análisis típico de cal muestra un 0.025 % de azufre.
La cal correctamente calcinada ayuda en la desfosforación del baño líquido en el convertidor. La introducción de fósforo a través de la cal en el convertidor es contraproducente. Por tanto, el contenido de P de la cal debe ser lo más bajo posible. Normalmente, inferior al 0.03 %.
Propiedades físicas de la cal calcinada
El tamaño de la cal calcinada para el proceso BOF de fabricación de acero es muy importante. Normalmente se utiliza cal en fracciones de tamaño entre 8 mm y 40 mm en el convertidor, ya que esto favorece su disolución en el baño del convertidor y ayuda en la formación de escoria. Si el tamaño de la cal es inferior a 8 mm, la mayor parte de la fracción fina (menos de 8 mm) es arrastrada por los gases de escape del convertidor y crea condiciones favorables para la formación de acreciones en la campana. El límite permitido para la fracción fina de cal cargada en el convertidor es normalmente alrededor del 5 %.
La segunda propiedad física de la cal calcinada que tiene una gran influencia en la formación de escoria durante el proceso BOF es la reactividad de la cal. La reactividad es la propiedad que determina su disolución más rápida y mayor capacidad de reacción para la eliminación de elementos nocivos del baño del convertidor. Dado que no es posible determinar la reactividad de la cal en el acero líquido, se suele determinar en agua mediante un procedimiento de prueba estandarizado para obtener resultados reproducibles.
La cal calcinada obtiene su propiedad de reactividad gracias a una buena porosidad que resulta en una gran superficie específica. La gran superficie específica tiene un efecto favorable en las reacciones metalúrgicas.
Si la cal se sobrecalcina durante su producción en el horno, los poros se cierran y se produce una reducción de la superficie específica en la cal, con la consiguiente pérdida de reactividad. De igual modo, en el caso de cal subcalcinada, el núcleo de la cal no está calcinado. Esta cal tiene dióxido de carbono residual (CO₂) y, por tanto, baja reactividad. La cal subcalcinada genera más finos durante su manipulación. La reactividad de la cal depende de su homogeneidad, el grado de descomposición térmica y su superficie específica.
Debido a su alta porosidad, la cal calcinada es altamente higroscópica. La superficie de los trozos de cal capta humedad del aire e hidrata. Durante la manipulación, la superficie hidratada se desprende como polvo y expone una superficie fresca de cal a la humedad para que se hidrate. Con la absorción de humedad, la cal pierde su reactividad. La cal hidratada no participa en las reacciones del convertidor que tienen lugar a altas velocidades. Por tanto, es esencial que la cal calcinada se consuma en el convertidor en el menor tiempo posible tras su producción.
El método común para determinar la reactividad de la cal es por titulación con ácido clorhídrico (HCl) 4N. En esta prueba se toma una muestra de 12.5 g de cal en el rango de tamaño de 1 mm a 3 mm y se prepara una solución saturada con 100 ml de agua a 60 °C. Se añaden dos gotas de reactivo naranja de metilo a esta solución. Luego se añade ácido HCl 4N (molar) gota a gota hasta que se neutraliza completamente. El punto final se conoce por el cambio de color de naranja a rosa. El volumen de HCl utilizado para la neutralización se multiplica por 4 y el valor se conoce generalmente como valor de reactividad. Cuanto mayor sea el volumen de HCl necesario para la neutralización, mayor será la reactividad de la cal.
Características físicas de una buena cal calcinada
Las principales características físicas de la cal (Fig. 1) que ha sido correctamente calcinada en el horno de cal son las siguientes:
- Tiene baja densidad aparente con valores que varían en el rango de 1.5 a 1.7 t/m³.
- Su porosidad es alta, normalmente en el rango de alrededor del 50 %.
- Su superficie específica es mayor que la superficie geométrica. Se sitúa en el rango de 1.5 a 2.0 m²/kg.
- Sus cristales minerales son pequeños.
- Su reactividad debe ser muy alta. Normalmente el valor de reactividad es superior a 300 ml de HCl 4N.
- Su contenido residual de CO₂ es bajo. El valor es generalmente inferior al 2 %.
- Su contenido de finos es bajo. Normalmente debe ser inferior al 5 %.
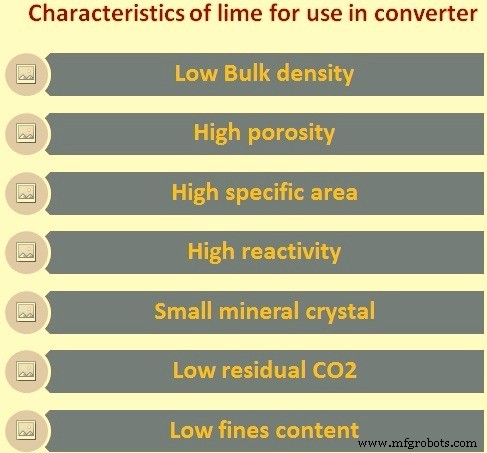
Fig. 1 Características de la cal para uso en convertidor
Cal y escoria de acería
La cal es crítica para la fabricación de acero. Cerca del inicio del soplado se añaden cal calcinada y dolomita calcinada, aunque a veces se añaden gradualmente durante toda la carga. El CaO de la cal calcinada y el CaO + MgO de la dolomita calcinada reaccionan con las impurezas oxidadas y el óxido de hierro para formar una escoria. Esta se compone así de silicatos complejos de calcio y magnesio, aluminosilicatos, ferritos y fosfatos, entre otros. La formación de una buena escoria básica es esencial para garantizar la calidad del acero. Los niveles de basicidad (CaO/SiO₂) se mantienen normalmente en el rango de 2.8 a 3.5.
El término basicidad de la escoria es un medio para determinar cuán ácida o básica es una escoria en relación con el revestimiento refractario básico utilizado en el convertidor. Si la escoria es más ácida, erosionará los ladrillos; si es más básica, los protegerá. La basicidad de la escoria se fija normalmente por la cantidad de cal y dolomita calcinada añadidas. Un valor menor de la relación indica que la escoria es ácida y, a medida que aumenta la relación, la escoria se vuelve cada vez más básica.
Una cal correctamente calcinada con buena basicidad favorece la desfosforación y desulfuración, y facilita el proceso de acería con reducción de salpicaduras. La distribución del azufre entre el baño y la escoria es mejor con cal correctamente calcinada que con cal sobrecalcinada, incluso con escorias de la misma basicidad. Lo mismo se aplica en menor grado a la desfosforación. También en este caso, especialmente con bajos contenidos de óxido de hierro en la escoria, los contenidos de fósforo en el acero se reducen mediante el uso de cal correctamente calcinada.
Con el uso de cal correctamente calcinada, es posible reducir las adiciones de cal en el convertidor y así tener un mejor control de la escoria y las temperaturas en el convertidor. También ayuda a aumentar el rendimiento del acero líquido en el convertidor.
Proceso de manufactura
- Punzones y Matrices Premium: Longevidad de Herramienta Garantizada
- Plex lanza un sistema de gestión de calidad basado en la nube para elevar el cumplimiento normativo en fabricación
- Solukon presenta herramienta fábrica digital para elevar gestión calidad en manufactura
- Cómo la Mejora de la Calidad Impulsa el Éxito Operativo en Fabricación
- Criterios clave para elegir un socio de fabricación de uretano de confianza
- Metales Premium para Soluciones de Manufactura de Alta Variedad y Bajo Volumen
- 7 factores esenciales para diseñar PCB de alta calidad
- Prácticas Comprobadas de Control de Calidad para Acabado Metálico Industrial
- Las 5 Mejores Marcas Industriales para Calidad y Fiabilidad Inigualables
- Maquinaria premium para producción auténtica de pasta italiana
- Aleaciones tungsteno-molibdeno-hierro: mejorando resistencia del acero y eficiencia productiva