



Fundamentos de tribología: Reduciendo costos de mantenimiento en plantas siderúrgicas
El gasto en monitorización del estado de máquinas y mantenimiento constituye un coste significativo en una planta siderúrgica. La tribología ayuda a reducir este gasto. El término fue acuñado por el Dr. H. Peter Jost en Inglaterra en 1966. «El Informe Jost», presentado al Parlamento Británico, indicaba «ahorros potenciales de más de 515 millones de libras al año para la industria mediante una mejor aplicación de principios y prácticas tribológicas». Pero la tribología no es un campo nuevo.
Conceptos básicos de la tribología
Proviene del griego tribos (frotar, rozar) y el sufijo -logía (estudio de). Por tanto, tribología es el estudio del «rozamiento» o «el estudio de las cosas que rozan».
Es la ciencia y tecnología de superficies interaccionantes en movimiento relativo. Es el estudio (Fig 1) de: (i) fricción, (ii) desgaste, y (iii) lubricación.
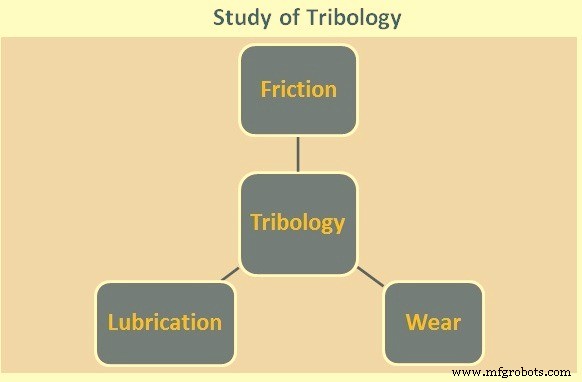
Fig 1 Estudio de la tribología
La tribología es la ciencia y tecnología de superficies interaccionantes en movimiento relativo, comúnmente conocida como estudio de fricción, desgaste y lubricación. Es de gran importancia en conservación de materiales y energía. Es un conocimiento antiguo crucial para todo lo que se mueve, pero como disciplina científica es relativamente nueva.
Aunque es una de las disciplinas de ingeniería más antiguas, es una de las ciencias clásicas menos desarrolladas. La razón: no es una sola disciplina ni está bien representada por procesos en estado estable; implica todas las complejidades de los materiales.
Es multidisciplinar: ingeniería mecánica (elementos de máquina: cojinetes, engranajes), ciencia de materiales (investigación en resistencia al desgaste), tecnología de superficies (topografía, recubrimientos), química de lubricantes y aditivos. Disciplinas más jóvenes: biotribología (desgaste, fricción, lubricación de prótesis articulares) y nanotribología (fricción y desgaste a micro y nanoescala).
En cualquier máquina hay muchos componentes que operan rozando (cojinetes, engranajes, levas, neumáticos, frenos, segmentos de pistón). A veces se desea baja fricción (ahorro energético) o alta (frenos). La tribología se aplica en todos los sectores industriales, incluida la siderurgia.
Debido a avances tecnológicos, la conservación de materiales y energía es cada vez más importante. El desgaste causa gran desperdicio de material; su reducción genera ahorros considerables. La fricción es causa principal de disipación energética; un mejor control friccional ahorra energía. La lubricación es el medio más eficaz para controlar desgaste y reducir fricción.
La tribología introduce una sustancia entre superficies de contacto en movimiento para reducir fricción y disipar calor. La selección del mejor lubricante y entender su mecanismo para separar superficies en cojinetes u otros componentes es un área principal de estudio.
La lubricación minimiza la fricción entre dos superficies interaccionantes en movimiento relativo. La fricción ocurre porque ninguna superficie sólida es microscópicamente lisa; incluso las mejor mecanizadas tienen picos y valles («rugosidad»). Al contactar, solo los picos tocan realmente, soportando la carga normal y deformándose plásticamente, soldándose en frío. Según la carga, más picos contactan, aumentando el «área real» de contacto frente al «área aparente» (geométrica). Este fenómeno es la adhesión.
Se cree que la fricción es causada por esta adhesión. Para mover dos superficies así relativas, se necesita fuerza para cizallar estos contactos: la fuerza de fricción. La tribología ayuda a visualizar conceptualmente los problemas de fricción, desgaste y lubricación en movimiento relativo entre superficies.
Es una ciencia compleja con escasas posibilidades de cálculo teórico de fricción y desgaste. Por ello, está fuertemente ligada a aplicaciones prácticas, valorando el trabajo experimental y la experiencia empírica. Las propiedades tribológicas son cruciales para materiales en contacto y el sistema es sensible a condiciones de operación y entorno. Para entender el comportamiento tribológico se necesita física, química, metalurgia y mecánica, lo que la hace interdisciplinar. Optimizando fricción y desgaste en aplicaciones tecnológicas (componentes de máquina, sistemas de conformado de metales) se ahorran medio ambiente y costes.
Fricción
Definida como resistencia al movimiento de un cuerpo contra otro, es crucial en operaciones de conformado de metales. No es un parámetro de material, sino una respuesta del sistema (fuerza de reacción). Depende de temperatura, humedad, carga, propiedades mecánicas y topografía superficial. La ley de fricción (Amontons-Coulomb) describe el coeficiente de fricción (M) como relación entre fuerza de fricción Ft (tangencial) y fuerza normal Fn (carga): M = Ft/Fn. Se asume precisa en contactos tribológicos con presiones ordinarias (fricción de Coulomb). Durante el contacto, la fricción se divide en dos componentes: (i) adhesiva (Ma) y (ii) arado (Mp). M = Ma + Mp.
- Componente adhesiva: Relacionada con materiales en contacto, controlada por fuerza adhesiva en áreas de contacto real (asperezas). Proviene de la fuerza para romper enlaces interfaciales al deslizarse. La adhesión de los dos sólidos depende de la química de las superficies tribológicas en la interfaz de deslizamiento.
- Componente de arado: Proviene de fuerza de deformación durante el arado del material más blando por asperezas del más duro, relacionada con topografía superficial. Partículas de desgaste endurecidas por deformación en la interfaz actúan también en modo arado.
Una parte adicional del componente de arado es la deformación de asperezas a nivel micro.
Mecanismos de desgaste
En contactos tribológicos, el desgaste ocurre por interacción entre dos superficies e implica eliminación gradual de material superficial (pérdida de material). El desgaste, al igual que la fricción, es un parámetro del sistema. Mecanismos importantes: abrasivo, adhesivo, fatiga y triboquímico. Típicamente hay combinación de mecanismos. Existe interrelación entre fricción y desgaste; a menudo baja fricción resulta en bajo desgaste, pero no es regla general (hay ejemplos de alta tasa de desgaste con baja fricción).
Desgaste adhesivo
Daño cuando dos cuerpos metálicos rozan sin agente abrasivo deliberado. El desgaste abrasivo se caracteriza por daño a una superficie por material más duro introducido entre dos superficies rozantes desde fuera. La severidad depende de tamaño y angularidad de partículas abrasivas y relación dureza metal/abrasivo.
El desgaste adhesivo origina en el cizallamiento de contactos entre asperezas de dos sólidos en movimiento relativo. Durante el deslizamiento, deformación elástica y plástica de asperezas crea área de contacto donde fuerzas de unión soldan las superficies. El desgaste adhesivo ocurre cuando el movimiento tangencial causa separación en el bulk de asperezas del material más blando (no en la interfaz), removiendo material.
El área real de contacto consiste en todas las áreas de asperezas soldadas; durante el deslizamiento, la remoción de material resulta en desgaste medible como disminución de volumen o peso. Comúnmente se presenta como tasa de desgaste o coeficiente de desgaste (volumen de desgaste por distancia de deslizamiento y carga).
Desgaste abrasivo
Provoca deformación plástica significativa del material superficial y ocurre cuando una superficie en contacto es sustancialmente más dura que la otra (abrasión de dos cuerpos). También ocurre cuando partículas duras entran en el sistema tribológico (abrasión de tres cuerpos si partícula no adherida; de dos cuerpos si adherida a una superficie). El material más duro puede ser desgastado abrasivamente. Asperezas o partículas duras y afiladas se hunden en la superficie blanda, fluyendo plásticamente alrededor. El movimiento tangencial hace que la superficie dura arañe la blanda (acción de arado), resultando en desgaste y rayaduras/surcos. Clasificación adicional: microcorte, microfatiga, microastillado. Tasa de desgaste abrasivo definida igual que adhesivo.
Desgaste por fatiga
Esencial en matrices y herramientas cargadas cíclicamente (rodillos). En herramientas cargadas, la superficie está en compresión y se generan tensiones de cizalla bajo la superficie. Cargas repetidas generan microgrietas, usualmente bajo la superficie, en puntos débiles (inclusiones, partículas de segunda fase). En cargas/descargas posteriores, la microgrieta propaga y vacíos coalescen. Al alcanzar tamaño crítico, cambia dirección emergiendo a superficie y se desprende partícula laminar (deslaminación) o grande (descamación). Si carga normal se combina con deslizamiento, la tensión de cizalla máxima se mueve hacia la superficie y grietas de fatiga pueden originarse en defectos superficiales.
Como todos los procesos de desgaste, la fatiga es influenciada por muchas variables. Para reducirla: evitar concentradores de tensión externos/internos, asegurar interfaz fuerte entre matriz y partículas de segunda fase. Complicación en trabajo en caliente: calentamiento repentino causa expansión superficial y tensiones entre superficie y bulk. Enfriamiento posterior induce tensiones. Combinadas con tensiones de carga, ocurre fatiga térmica: red de grietas en mosaico (crazeo o fire-cracking). La fatiga puede causar fallo catastrófico repentino (ej. rotura total de rodillos).
Desgaste triboquímico
El proceso de desgaste está dominado por reacciones químicas en el contacto; el material se consume. Condiciones ambientales combinadas con mecanismos mecánicos de contacto son cruciales. Acción química (difusión, solución) no es mecanismo de desgaste por sí sola, sino que interactúa con otros mecanismos. Mejor hablar de mecanismos mecánicos de desgaste y considerar efectos químicos como parámetro de influencia adicional que cambia propiedades del material en contacto.
Formación de película tribológica (tribofilm)
Las altas temperaturas y presiones locales en contacto deslizante causan deformación por cizallamiento y fractura superficial. Las altas temperaturas locales pueden acelerar reacciones químicas o fundir superficies localmente, causando desgaste. Pero estas condiciones no tienen por qué ser solo destructivas; pueden permitir formar tribofilm con nuevas propiedades tribológicas. Generalmente divididos en: (i) tipo transformación (transformación de superficie original por deformación plástica, transformación de fase, difusión, sin transferencia de material) y (ii) tipo deposición (solo por transferencia de material: moléculas de contra-superficie, entorno o residuos de desgaste). Topografía, reactividad química y adherencia influyen en formación de tribofilm.
Lubricación
Los lubricantes se usan principalmente para reducir fricción (y a menudo vibraciones) y desgaste. Son agentes introducidos entre dos superficies en movimiento relativo para minimizar fricción. Su selección y aplicación dependen de las funciones esperadas. Funciones principales:
- Controlar fricción.
- Controlar desgaste.
- Controlar temperatura.
- Controlar corrosión.
- Eliminar contaminantes.
- Formar sellado (grasa).
Reducción de fricción por dos mecanismos: (1) Si lubricante separa completamente superficies sólidas, movimiento relativo ocurre como cizallamiento dentro del lubricante; fricción debida a resistencia al cizallamiento del lubricante. (2) Si no separa completamente, fuerzas de fricción se reducen cuando el deslizamiento ocurre entre finas películas de baja fricción adsorbidas a superficies. Menor fricción genera menos calor, resultando en menor temperatura.
Reducción de desgaste también por separación (total o parcial) de superficies sólidas. El lubricante baja temperatura, arrastra partículas de desgaste y previene contaminaciones del entorno.
Los residuos de lubricante pueden ser problemáticos en procesos productivos (ej. residuos de herramienta a chapa de acero dificultan lacado de carrocerías). A veces se necesitan detergentes ambientalmente hostiles para limpiar. El propio lubricante puede ser inadecuado por salud/medio ambiente.
Los lubricantes pueden ser fluidos o sólidos, no necesariamente aceites o grasas. Metales, óxidos, sulfuros, grafito, etc., también actúan como lubricantes. Tipos comunes:
- Lubricantes líquidos: aceites minerales (base, con aditivos, sintéticos).
- Cuasi-sólidos (grasas).
- Sólidos.
Según requerimientos de aplicación, se elige tipo particular.
Lubricantes líquidos
Preferidos porque acción hidráulica los arrastra entre piezas móviles. Además de separar, actúan como transportadores de calor. Para seleccionar, consideración principal: efecto del cambio de temperatura en viscosidad (mínimo). Deben ser inertes frente a superficies metálicas y otros componentes.
Tecnología de refino moderna permite producir lubricantes de calidad de gran variedad de crudos. Refinería produce solo aceites base de distintas viscosidades; no aptos para consumo directo. Se mezclan para viscosidad correcta y se añaden aditivos para mejorar otras cualidades.
Lubricantes líquidos sintéticos: líquidos oleosos y neutros, no de crudo petróleo, pero propiedades similares. Aplicaciones donde aceites de petróleo no sirven. Clases químicas específicas: di-ésteres, ésteres organofosfatos, polímeros de silicona, etc.
Características importantes de lubricantes
- Gravedad específica: Relación peso de volumen dado a 15 °C vs agua.
- Viscosidad: Resistencia al flujo. Mayor viscosidad = mayor resistencia. Agua: baja viscosidad, fluye libre; melaza: alta, fluye lento. Película de aceite ideal en cojinete depende de viscosidad correcta para mantener separación de superficies metálicas.
- Velocidad del cojinete y viscosidad: Aliadas para mantener buena película. Menor velocidad = mayor viscosidad (aceite más espeso). Mayor velocidad = menor viscosidad.
- Cargas del cojinete: El aceite debe tener viscosidad suficiente para mantener película que soporte carga. Definición técnica: fuerza para mover superficie plana 1 cm² sobre otra a 1 cm/s, separadas por capa de líquido 1 cm. Unidad: «poise» (viscosidad absoluta).
- Viscosidad cinemática: Relación viscosidad absoluta / gravedad específica a temperatura de medición. Unidad: «stokes». Prácticamente, viscosidad de aceites de petróleo en segundos Saybolt universal a 40 °C o 100 °C (tiempo para flujo cantidad dada por capilar estándar).
- Índice de viscosidad (VI): Expresión numérica del efecto del cambio de temperatura en viscosidad.
- Punto de fluidez (Pour point): Temperatura a la que el aceite sigue fluido. Refleja capacidad para trabajar a bajas temperaturas.
- Punto de inflamación (Flash point): Temperatura a la que el aceite emite vapores inflamables. Refleja capacidad para trabajar a alta temperatura sin riesgo de incendio.
Procesos de purificación y fabricación dan buenas cualidades a aceites lubricantes, pero no pueden usarse directamente. Son propensos a contaminación y descomposición en condiciones exigentes. Por ello se añaden compuestos químicos y agentes llamados aditivos. Aditivos modernos se clasifican en: (i) proteger lubricante en servicio evitando deterioro, (ii) proteger de productos dañinos de combustión de combustible, (iii) mejorar propiedades físicas existentes o conferir nuevas.
Uso de aditivos químicos es muy amplio: desde aceites ligeros de instrumentos/husillos hasta grasas más espesas, lubricantes automotrices, aceites de corte, fluidos hidráulicos. Más de 50 características de aceites base mejorables por aditivos. Generalmente los aditivos deben: (i) ser solubles en aceite base petróleo, (ii) insolubles y sin reacción con soluciones acuosas, (iii) no oscurecer el aceite, (iv) baja volatilidad, (v) estables en mezcla, almacenamiento y uso, (vi) sin olor desfavorable.
Tipos de aditivos y propósitos
- Antioxidante: aumentar vida del aceite y máquina, prevenir oxidación.
- Inhibidor de corrosión: proteger contra ataque químico de cojinetes de aleación y superficies metálicas.
- Detergentes: limpieza de superficies lubricadas.
- Inhibidor de óxido: eliminar oxidación por agua/humedad.
- Depresor de punto de fluidez: mejorar fluidez a baja temperatura.
- Mejorador de índice de viscosidad: reducir tasa de cambio de viscosidad con temperatura.
- Antiespumante: prevenir formación de espuma estable.
- Agente extrema presión (EP): mejorar resistencia de película y capacidad de carga.
Más de 300 aceites lubricantes industriales y automotrices. Clasificación común: (i) aceites de husillo, (ii) aceites de engranajes, (iii) aceites de cojinetes generales, (iv) aceites de motores eléctricos, (v) aceites de cilindros de vapor, (vi) aceites de turbinas, (vii) aceites de compresores de aire, (viii) aceites de compresores de refrigeración, (ix) aceites hidráulicos, (x) aceites de corte, (xi) aceites automotrices. Cada tipo tiene características adaptadas a su aplicación.
Cuasi-sólidos lubricantes (grasas)
Semisólido. Usualmente aceite mineral al que se añade jabón especial para producir mezcla plástica. Jabón = espesante. Aditivos como en aceites para características especiales. Ventajas:
- Aplicación menos frecuente: ahorro en coste lubricante y mantenimiento.
- Actúa como sellado contra entrada de suciedad/polvo.
- Goteo y salpicadura casi eliminados.
- Sellos menos costosos para cojinetes engrasados.
- Garantiza algo de lubricación incluso si cojinete descuidado largo tiempo.
- Por propiedad de adherencia, reduce oxidación en cojinetes incluso con máquina parada.
Componentes principales: jabones y aceites minerales. Jabones de grasas animales/vegetales o ácidos grasos. A veces cargas (fillers) para características especiales.
Clasificación por compuesto jabonoso usado. Propiedades influenciadas por tipo de jabón. Tipos comunes: (i) base calcio, (ii) base sodio, (iii) base litio, (iv) base bario.
- Base calcio: Aspecto suave/mantecoso. Muy resistente al agua. Grasas comestibles (palma, algodón) + cal hidratada para jabón. Requiere agua como estabilizador. No soporta >80 °C (se descompone en aceite y jabón; jabón separado endurece, vuelve abrasivo, raya cojinetes).
- Base sodio: Hasta 120 °C. Estructura fibrosa, soporta altas cargas en cojinetes bolas/rodillos. Menos resistente al agua.
- Base bario: Hasta 175 °C y más. Buena resistencia al agua.
- Base litio: Apta para alta temperatura, excelente resistencia al agua. También para baja temperatura.
Para temperaturas y cargas muy altas, grasas base jabón no sirven. Se usan grasas base no jabón: arcillas bentonita modificada, geles de sílice con fluidos sintéticos. Algunas grasas base jabón con fluidos sintéticos en vez de aceites minerales. Aditivos como en aceites: antioxidantes, inhibidores corrosión, agentes EP, inhibidores óxido, aditivos de adherencia.
Dos características vitales: consistencia y punto de gota. Consistencia en números (décimas mm). Método ASTM D217-52T (prueba penetración). NLGI (EE. UU.) clasifica grasas en clases según lecturas de penetración. Punto de gota: temperatura donde grasa pasa de cuasi-sólido a líquido en condiciones de prueba. ASTM D566-42. Indicador cualitativo resistencia al calor.
Lubricantes sólidos
Películas finas de sólido interpuestas entre dos superficies rozantes para reducir fricción y desgaste. Necesidad creció con avances tecnológicos. Características: baja resistencia al cizallamiento, baja dureza, alta adhesión a sustrato, continuidad, auto-curación (película se reforma si se rompe), libres de impurezas abrasivas, estabilidad térmica, inercia química. Compuestos inorgánicos: grafito, disulfuro de molibdeno, disulfuro de tungsteno, nitruro de boro. Orgánicos: estearatos de aluminio, zinc, sodio, litio, ceras. Amplia aplicación donde aceites de petróleo fallan en condiciones extremas.
Proceso de manufactura
- Fresadoras Horizontales: Fundamentos y Cómo Elegir el Modelo Adecuado
- Soldadura por Fricción: Técnicas, Beneficios y Aplicaciones Industriales
- Funcionamiento de la Soldadura por Fricción: Guía Profesional
- Entendiendo la Tecnología de Ondas Milimétricas: Fundamentos, Propagación y Aplicaciones Reales
- Diseño esencial de layout PCB: Domine los fundamentos
- Entendiendo el Coeficiente de Fricción del Poliuretano para Diseño Óptimo
- Taladrado por fricción explicado: Corte generado por calor para agujeros más rápidos y limpios
- Material de Fricción Sinterizado: Definición, Beneficios y Aplicaciones Industriales
- Pinzas de freno explicadas: funcionamiento y mantenimiento para tractores
- Entendiendo las bombas: Fundamentos y aplicaciones
- Applets de Java explicados: Conceptos básicos y diferencias clave