



La Evolución, Diseño y Fabricación de Cortacéspedes
Introducción
El cortacésped es un dispositivo mecánico que siega hierba haciendo girar una o más cuchillas a alta velocidad. Mientras los primeros trabajadores cortaban césped con guadañas —lento, cansado y efectivo solo en hierba mojada— el corte mecanizado comenzó con el prototipo de 1830 de Edwin Budding, inspirado en máquinas de cizallar textiles. El cortacésped cilíndrico de Budding, accionado por rodillo trasero de cadena, podía ser tirado por caballos u operado a mano. Aunque los primeros modelos comerciales eran pesados e ineficientes, sentaron bases para innovación futura.
A finales del siglo XIX aparecieron cortacéspedes de vapor y, luego, de gasolina. La compañía Benz (Alemania) y Coldwell Lawn Mower Company (Nueva York) introdujeron los primeros diseños a gasolina en 1897, pero la producción en masa comenzó en 1902 con el cortacésped comercialmente viable de James Edward Ransome con asiento para pasajero. Refinamientos posteriores —bastidores más ligeros, diseños de ruedas laterales y autopropulsión— permitieron adopción generalizada en Gran Bretaña y más allá.
Variantes de Cortacéspedes a Motor
Los cortacéspedes a motor actuales se dividen en cuatro categorías principales: rotativos, de cilindro (power-reel), de conductor sentado (riding) y de tractor. Los rotativos dominan el mercado, representando aproximadamente el 80 % de los 40 millones de unidades en uso en un sábado de verano típico. Presentan una sola cuchilla giratoria dentro de una carcasa, girando hasta 3.000 RPM —unos 5.800 m/min (19.000 pies/min) en la punta de la cuchilla. La forma de la cuchilla, a menudo estilo cuerno o túnel de viento, dirige la hierba cortada a una tolva de descarga. Modelos autopropulsados usan cadena o correa para girar las ruedas, mientras unidades de empuje dependen de dirección manual. Los cortacéspedes de cilindro, en contraste, emplean múltiples cuchillas fijas en un tambor giratorio. Estas cuchillas cortan a lo largo de toda su longitud, ofreciendo mayor eficiencia en césped denso. Aunque más complejos de fabricar, siguen siendo populares por su calidad de corte superior en ciertos tipos de hierba.
Materias Primas
Un cortacésped de gasolina típico de empuje comprende hasta 270 piezas, incluyendo motor de dos o cuatro tiempos, componentes metálicos mecanizados y algunos accesorios plásticos como tolvas de descarga lateral y cubiertas. La mayoría de la estructura —chasis del cortacésped, manillar, motor y cuchillas— se fabrica en acero, mientras elementos plásticos aportan soluciones ligeras y resistentes a la corrosión.
Proceso de Fabricación
Producir un cortacésped rotativo convencional exige control meticuloso de inventario, colocación precisa de piezas y mano de obra sincronizada. Celdas robóticas a menudo trabajan junto a técnicos cualificados para asegurar calidad y eficiencia.
Descarga y Distribución
- Los componentes llegan en camión al muelle de carga de la planta y se transfieren vía montacargas o troles aéreos a estaciones de conformado, mecanizado, pintado o ensamblaje directo.
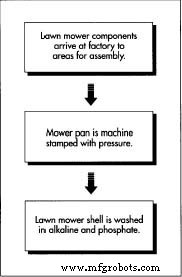
En la fábrica, las piezas pasan por estampado mecánico, corte por plasma, soldadura y recubrimiento en polvo electrostático. El chasis de acero —calentado bajo presión intensa— recibe aperturas precisas vía cortadores de plasma antes de soldarse a otros elementos estructurales y hornearse para acabado duradero.
El Chasis del Cortacésped (Mower Pan)
- 1. El chasis se estampa, luego pasa a una celda robótica donde el corte por plasma crea aberturas necesarias. El plasma —gas altamente ionizado— proporciona cortes limpios y también puede usarse para soldar.
- 2. Deflectores y otros componentes se sueldan al chasis, que luego se pinta en polvo. El proceso implica limpieza química, pulverización electrostática y curado en horno para lograr un recubrimiento duro, tipo esmalte, que resiste fluidos corrosivos de hierba y residuos.
- 3. El manillar se dobla, perfora y ensambla con mecanismos de control en una celda robótica antes de la integración final.
Conformado del Manillar
- 4. El manillar sufre un proceso robótico de tres etapas: doblado en múltiples puntos, aplanado de extremos y perforado para mecanismo de arranque, controles de cuchilla y fijación al chasis.
Subensamblaje y Montaje Final
- 5. Subensamblajes clave —motor, neumáticos, mecanismos de cambio, mazos de cables y rodamientos— se obtienen de proveedores especializados. Plásticos inyectados proveen tolvas de descarga lateral y cubiertas.
- 6. Equipos de ensamblaje montan subensamblajes mayores en línea móvil. El motor se monta, el chasis se atornilla, controles de cambio se instalan y la cuchilla se sujeta con llaves dinamométricas. Tras añadir ruedas y herrajes, la unidad se voltea sobre sus ruedas, se fija el manillar y se tienden cables. Cada cortacésped pasa pruebas de rendimiento antes del envío.
Control de Calidad
Durante la producción, inspectores verifican ajuste, costura, tolerancia y acabado. La calidad de pintura es crítica; muestras se someten a pruebas ultrasónicas que simulan 450 horas de exposición ambiental. Fallos de pintura se corrigen ajustando ciclos de recubrimiento o limpieza. Pruebas finales de rendimiento —arranque de motor, verificación de RPM y comprobación de interruptores de seguridad— aseguran que cada cortacésped cumple estándares de la Comisión de Seguridad de Productos del Consumidor, incluyendo parada de cuchilla en tres segundos tras soltar el manillar.
El Futuro
Fuentes de energía emergentes —como cortacéspedes solares— prometen operación más silenciosa y cero emisiones. Aunque modelos actuales proveen solo unas dos horas de corte antes de necesitar recarga de tres días, avances en tecnología de baterías están expandiendo rápidamente la autonomía. A medida que crece la capacidad de almacenamiento, los cortacéspedes solares se volverán alternativa viable y sostenible a motores de gasolina.
Proceso de manufactura
- ¿Qué es el Mecanizado VMC? Guía Experta de Centros de Mecanizado Vertical
- Guía Experta de Marcado Láser en Aluminio: Precisión, Durabilidad y Aplicaciones Industriales
- Soldadura MIG vs. TIG: Seleccionando la Técnica de Arco Adecuada para su Proyecto
- Guía Completa de Marcado Láser: Tipos, Beneficios y Aplicaciones
- Consideraciones Clave para el Mecanizado Suizo de Alto Volumen
- Guía de Prototipado CNC: Precisión, Velocidad y Producción Rentable
- Fabricación Experta de Ejes: Procesos de Precisión y Soluciones Personalizadas
- Marcado Láser de Fibra: Precisión, Velocidad y Versatilidad para Industrias Modernas
- Electropulido vs. Pasivado: Elegir el Acabado Correcto para Acero Inoxidable
- Pasivado de Acero Inoxidable: Mejora de la Resistencia a la Corrosión y Rendimiento
- Prototipado Rápido de un Soporte de Pesca para Bicicleta: De CAD al Agua