



Papel de Aluminio: Material Premium y Versátil para Aislamiento Térmico y Aplicaciones Industriales
Antecedentes
El papel de aluminio se fabrica a partir de una aleación de aluminio que contiene entre 92 y 99 por ciento de aluminio. Generalmente entre 0,00017 y 0,0059 pulgadas de espesor, el papel se produce en muchos anchos y resistencias para literalmente cientos de aplicaciones. Se usa para fabricar aislamiento térmico para la industria de la construcción, aletas para acondicionadores de aire, bobinas eléctricas para transformadores, capacitores para radios y televisiones, aislamiento para tanques de almacenamiento, productos decorativos, y envases y embalajes. La popularidad del papel de aluminio para tantas aplicaciones se debe a varias ventajas importantes, una de las principales siendo que las materias primas necesarias para su fabricación son abundantes. El papel de aluminio es barato, duradero, no tóxico e impermeable a grasas. Además, resiste ataques químicos y proporciona excelente blindaje eléctrico y no magnético.
Los envíos (en 1991) de papel de aluminio totalizaron 913 millones de libras, con el embalaje representando el setenta y cinco por ciento del mercado. La popularidad del papel de aluminio como material de embalaje se debe a su excelente impermeabilidad al vapor de agua y gases. También extiende la vida útil, usa menos espacio de almacenamiento y genera menos residuos que muchos otros materiales de embalaje. La preferencia por el aluminio en embalajes flexibles se ha convertido consecuentemente en un fenómeno global. En Japón, el papel de aluminio se usa como componente de barrera en latas flexibles. En Europa, el embalaje flexible de aluminio domina el mercado de blísteres farmacéuticos y envoltorios de caramelos. La caja de bebida aséptica, que usa una capa fina de papel de aluminio como barrera contra oxígeno, luz y olor, también es bastante popular en todo el mundo.
El aluminio es el más recientemente descubierto de los metales que la industria moderna utiliza en grandes cantidades. Conocido como "alúmina", los compuestos de aluminio se usaban para preparar medicinas en el antiguo Egipto y para fijar tintes de telas durante la Edad Media. A principios del siglo XVIII, los científicos sospechaban que estos compuestos contenían un metal, y en 1807 el químico inglés Sir Humphry Davy intentó aislarlo. Aunque sus esfuerzos fallaron, Davy confirmó que la alúmina tenía una base metálica, que inicialmente llamó "alumio". Davy cambió luego a "aluminio", y mientras científicos en muchos países escriben "aluminio", la mayoría de estadounidenses usan la ortografía revisada de Davy. En 1825, un químico danés llamado Hans Christian Ørsted aisló aluminio con éxito, y veinte años después, un físico alemán llamado Friedrich Wöhler pudo crear partículas mayores del metal; sin embargo, las partículas de Wöhler seguían siendo solo del tamaño de cabezas de alfiler. En 1854 Henri Sainte-Claire Deville, un científico francés, refinó el método de Wöhler lo suficiente para crear trozos de aluminio del tamaño de canicas. El proceso de Deville proporcionó una base para la industria moderna del aluminio, y las primeras barras de aluminio se exhibieron en 1855 en la Exposición de París.
En este punto, el alto costo de aislar el metal recién descubierto limitaba sus usos industriales. Sin embargo, en 1866 dos científicos trabajando por separado en EE. UU. y Francia desarrollaron concurrentemente lo que se conoció como el método Hall-Héroult de separar alúmina de oxígeno aplicando corriente eléctrica. Aunque tanto Charles Hall como Paul-Louis-Toussaint Héroult patentaron sus descubrimientos, en América y Francia respectivamente, Hall fue el primero en reconocer el potencial financiero de su proceso de purificación. En 1888 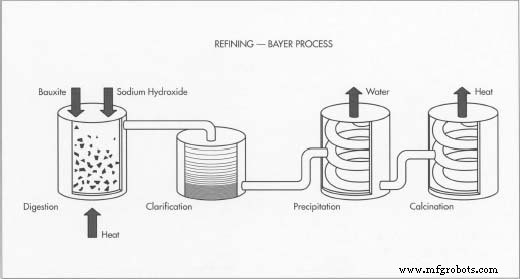 El proceso Bayer de refinación de bauxita consta de cuatro pasos: digestión, clarificación, precipitación y calcinación. El resultado es un polvo blanco fino de óxido de aluminio. él y varios socios fundaron la Pittsburgh Reduction Company, que produjo los primeros lingotes de aluminio ese año. Usando hidroeléctricidad para alimentar una gran nueva planta de conversión cerca de las Cataratas del Niágara y suministrando la creciente demanda industrial de aluminio, la compañía de Hall —renombrada Aluminum Company of America (Alcoa) en 1907— prosperó. Héroult estableció más tarde la Aluminium-Industrie-Aktien-Gesellschaft en Suiza. Animados por la creciente demanda de aluminio durante las Guerras Mundiales I y II, la mayoría de las naciones industrializadas comenzaron a producir su propio aluminio. En 1903, Francia se convirtió en el primer país en producir papel de aluminio purificado. Estados Unidos siguió el ejemplo una década después, su primer uso del nuevo producto siendo bandas para identificar palomas mensajeras. El papel de aluminio pronto se usó para contenedores y embalajes, y la Segunda Guerra Mundial aceleró esta tendencia, estableciendo el papel de aluminio como material de embalaje importante. Hasta la Segunda Guerra Mundial, Alcoa siguió siendo el único fabricante estadounidense de aluminio purificado, pero hoy hay siete grandes productores de papel de aluminio en Estados Unidos.
Materias Primas
El aluminio se encuentra entre los elementos más abundantes: después del oxígeno y el silicio, es el elemento más abundante en la superficie terrestre, constituyendo más del ocho por ciento de la corteza a una profundidad de diez millas y apareciendo en casi toda roca común. Sin embargo, el aluminio no ocurre en su forma metálica pura sino como óxido de aluminio hidratado (mezcla de agua y alúmina) combinado con sílice, óxido de hierro y titania. El mineral de aluminio más significativo es la bauxita, nombrada por la ciudad francesa de Les Baux donde se descubrió en 1821. La bauxita contiene hierro y óxido de aluminio hidratado, siendo este último su mayor constituyente. Actualmente, la bauxita es lo bastante abundante para que solo se extraigan depósitos con contenido de óxido de aluminio del cuarenta y cinco por ciento o más. Los depósitos concentrados se encuentran en ambos hemisferios, con la mayor parte del mineral usado en EE. UU. proveniente de las Indias Occidentales, América del Norte y Australia. Como la bauxita ocurre tan cerca de la superficie, los procedimientos mineros son relativamente simples. Explosivos abren grandes fosos en lechos de bauxita, tras lo cual se retiran las capas superiores de tierra y roca. El mineral expuesto se extrae con cargadoras frontales, se apila en camiones o vagones, y se transporta a plantas de procesamiento. La bauxita es pesada (generalmente, una tonelada de aluminio puede producirse de cuatro a seis toneladas de mineral), así que para reducir 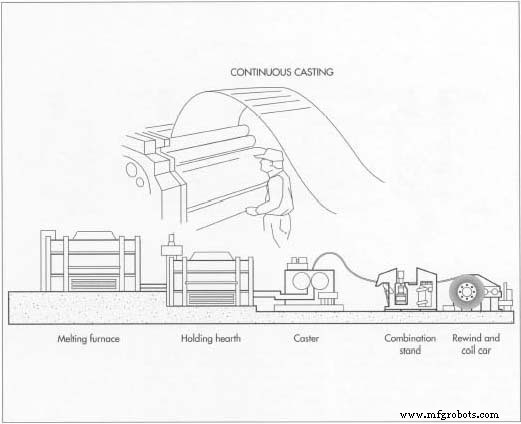 La fundición continua es una alternativa a la fundición y colada de aluminio. Una ventaja de la fundición continua es que no requiere un paso de recocido (tratamiento térmico) previo al laminado de papel, como sí requiere el proceso de fundición y colada. el coste de transporte, estas plantas suelen situarse lo más cerca posible de las minas de bauxita.
El Proceso de Fabricación
Extraer aluminio puro de bauxita implica dos procesos. Primero, el mineral se refina para eliminar impurezas como óxido de hierro, sílice, titania y agua. Luego, el óxido de aluminio resultante se funde para producir aluminio puro. Después, el aluminio se lamina para producir papel.
Refinación — Proceso Bayer
- 1 El proceso Bayer para refinar bauxita comprende cuatro pasos: digestión, clarificación, precipitación y calcinación. En la etapa de digestión, la bauxita se muele y mezcla con hidróxido de sodio antes de bombearse a grandes tanques presurizados. En estos tanques, llamados digestores, la combinación de hidróxido de sodio, calor y presión descompone el mineral en una solución saturada de aluminate de sodio y contaminantes insolubles, que se sedimentan al fondo.
- 2 La siguiente fase, clarificación, implica enviar la solución y contaminantes a través de una serie de tanques y prensas. En esta etapa, filtros de tela atrapan los contaminantes, que se desechan. Tras filtrarse de nuevo, la solución restante se transporta a una torre de enfriamiento.
- 3 En la siguiente etapa, precipitación, la solución de óxido de aluminio pasa a un gran silo, donde, en una adaptación del método Deville, el fluido se siembra con cristales de aluminio hidratado para promover la formación de partículas de aluminio. A medida que los cristales semilla atraen otros cristales en la solución, grandes grumos de hidrato de aluminio comienzan a formarse. Estos se filtran primero y luego se enjuagan.
- 4 La calcinación, paso final del proceso de refinación Bayer, implica exponer el hidrato de aluminio a altas temperaturas. Este calor extremo deshidrata el material, dejando un residuo de polvo blanco fino: óxido de aluminio.
Fundición
- 5 La fundición, que separa el compuesto aluminio-oxígeno (alúmina) producido por el proceso Bayer, es el siguiente paso para extraer aluminio metálico puro de bauxita. Aunque el procedimiento actual deriva del método electrolítico inventado contemporáneamente por Charles Hall y Paul-Louis-Toussaint Héroult a finales del siglo XIX, ha sido modernizado. Primero, la alúmina se disuelve en una celda de fundición, un molde de acero profundo revestido de carbono y lleno de un conductor líquido calentado que consiste principalmente en el compuesto de aluminio criolita.
- 6 Luego, se hace pasar una corriente eléctrica a través de la criolita, formando una costra sobre la parte superior de la fundición de alúmina. Cuando se añade alúmina adicional periódicamente a la mezcla, esta costra se rompe y remueve también. A medida que la alúmina se disuelve, se descompone electrolíticamente para producir una capa de aluminio fundido puro en el fondo de la celda de fundición. El oxígeno se combina con el carbono usado para revestir la celda y escapa como dióxido de carbono.
- 7 Aún en forma fundida, el aluminio purificado se extrae de las celdas de fundición, se transfiere a crisoles y se vacía en hornos. En esta etapa, otros elementos pueden añadirse para producir aleaciones de aluminio con características apropiadas al producto final, aunque el papel generalmente se hace de aluminio 99,8 o 99,9 por ciento puro. El líquido se vierte entonces en dispositivos de colada por enfriamiento directo, donde se enfría en grandes losas llamadas "lingotes" o "chatarra de relaminado". Tras ser recocidos —tratados térmicamente para mejorar trabajabilidad— los lingotes son aptos para laminar en papel.
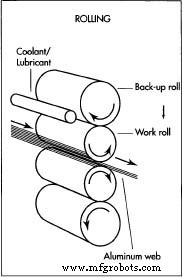 El papel se produce a partir de chatarra de aluminio laminándola entre rodillos pesados. El laminado produce dos acabados naturales en el papel, brillante y mate. Al salir de los rodillos, cuchillas circulares lo cortan en piezas rectangulares.
- Un método alternativo a la fundición y colada del aluminio se llama "fundición continua". Este proceso implica una línea de producción consistente en un horno de fundición, un hogar de retención para contener el metal fundido, un sistema de transferencia, una unidad de colada, una unidad combinada consistente en rodillos de pellizco, cizalla y brida, y un rebobinador y carro de bobina. Ambos métodos producen chatarra de espesores que van de 0,125 a 0,250 pulgada (0,317 a 0,635 centímetro) y varios anchos. La ventaja del método de fundición continua es que no requiere un paso de recocido previo al laminado de papel, como el proceso de fundición y colada, porque el recocido se logra automáticamente durante el proceso de colada.
Laminado de Papel
- 8 Tras fabricarse la chatarra de papel, debe reducirse de espesor para hacer el papel. Esto se logra en un laminador, donde el material pasa varias veces a través de rodillos metálicos llamados rodillos de trabajo. A medida que las láminas (o bandas) de aluminio pasan por los rodillos, se exprimen más delgadas y extruyen a través del hueco entre los rodillos. Los rodillos de trabajo se emparejan con rodillos más pesados llamados rodillos de respaldo, que aplican presión para ayudar a mantener la estabilidad de los rodillos de trabajo. Esto ayuda a mantener las dimensiones del producto dentro de tolerancias. Los rodillos de trabajo y de respaldo giran en direcciones opuestas. Lubricantes se añaden para facilitar el proceso de laminado. Durante este proceso, el aluminio ocasionalmente debe recocerse (tratarse térmicamente) para mantener su trabajabilidad.
- La reducción del papel se controla ajustando las rpm de los rodillos y la viscosidad (resistencia al flujo), cantidad y temperatura de los lubricantes de laminado. El hueco entre rodillos determina tanto el espesor como la longitud del papel que sale del laminador. Este hueco puede ajustarse subiendo o bajando el rodillo de trabajo superior. El laminado produce dos acabados naturales en el papel, brillante y mate. El acabado brillante se produce cuando el papel contacta con las superficies de los rodillos de trabajo. Para producir el acabado mate, dos láminas deben empaquetarse juntas y laminarse simultáneamente; cuando esto se hace, los lados que se tocan terminan con acabado mate. Otros métodos de acabado mecánico, usualmente producidos durante operaciones de conversión, pueden usarse para producir ciertos patrones.
- 9 A medida que las láminas de papel salen de los rodillos, se recortan y hendiduran con cuchillas circulares o tipo navaja instaladas en el laminador. El recorte se refiere a los bordes del papel, mientras que el hendido implica cortar el papel en varias láminas. Estos pasos se usan para producir anchos de bobina estrechos, recortar bordes de chatarra recubierta o laminada, y producir piezas rectangulares. Para ciertas operaciones de fabricación y conversión, bandas que se han roto durante el laminado deben unirse de nuevo, o empalmarlas. Tipos comunes de empalmes para unir bandas de papel liso y/o con soporte incluyen ultrasónicos, cinta de sellado térmico, cinta de sellado a presión, y soldadura eléctrica. El empalme ultrasónico usa una soldadura de estado sólido —hecha con un transductor ultrasónico— en el metal superpuesto.
Procesos de Acabado
- 10 Para muchas aplicaciones, el papel se usa en combinación con otros materiales. Puede recubrirse con una amplia gama de materiales, como polímeros y resinas, para fines decorativos, protectores o de sellado térmico. Puede laminarse a papeles, cartones y films plásticos. También puede cortarse, formarse en cualquier forma, imprimirse, gofrarse, hendirse en tiras, planchearse, grabarse y anodizarse. Una vez que el papel está en su estado final, se empaqueta según corresponda y se envía al cliente.
Control de Calidad
Además del control en proceso de parámetros como temperatura y tiempo, el producto de papel terminado debe cumplir ciertos requisitos. Por ejemplo, diferentes procesos de conversión y usos finales requieren diversos grados de sequedad en la superficie del papel para rendimiento satisfactorio. Una prueba de mojabilidad se usa para determinar la sequedad. En esta prueba, diferentes soluciones de alcohol etílico en agua destilada, en incrementos de diez por ciento en volumen, se vierten en chorro uniforme sobre la superficie del papel. Si no se forman gotas, la mojabilidad es cero. El proceso continúa hasta determinar qué porcentaje mínimo de solución de alcohol mojará completamente la superficie del papel.
Otras propiedades importantes son espesor y resistencia a la tracción. Métodos de prueba estándar han sido desarrollados por la Sociedad Americana de Pruebas y Materiales (ASTM). El espesor se determina pesando una muestra y midiendo su área, y luego dividiendo el peso por el producto del área por la densidad de la aleación. La prueba de tracción del papel debe controlarse cuidadosamente porque los resultados pueden verse afectados por bordes rugosos y presencia de pequeños defectos, así como otras variables. La muestra se coloca en una pinza y se aplica una fuerza de tracción o tensión hasta la fractura de la muestra. Se mide la fuerza o resistencia requerida para romper la muestra.
El Futuro
La popularidad del papel de aluminio, especialmente para embalajes flexibles, seguirá creciendo. Bolsas selladas por cuatro lados con aletas han ganado amplia popularidad para aplicaciones militares, médicas y de alimentos al por menor y, en tamaños mayores, para paquetes de servicio de alimentos institucionales. También se han introducido bolsas para envasar de 1,06 a 4,75 galones (4-18 litros) de vino para mercados minoristas y de restaurantes, y para otros mercados de servicios alimentarios. Además, continúan desarrollándose otros productos para otras aplicaciones. El aumento de popularidad de hornos microondas ha resultado en el desarrollo de varias formas de contenedores semi-rígidos basados en aluminio diseñados específicamente para estos hornos. Más recientemente, se han desarrollado papeles especiales para barbacoa.
Sin embargo, incluso el papel de aluminio está siendo escrutado respecto a su "amigabilidad" ambiental. Por tanto, los fabricantes están aumentando esfuerzos en reciclaje; de hecho, todos los productores estadounidenses de papel han comenzado programas de reciclaje aunque la tonelada total y tasa de captura del papel de aluminio es mucho menor que la de las fáciles de reciclar latas de aluminio. El papel de aluminio ya tiene la ventaja de ser ligero y pequeño, lo que ayuda a reducir su contribución a la corriente de residuos sólidos. De hecho, el embalaje de papel de aluminio laminado representa solo 17/10000 de un por ciento de los residuos sólidos de EE. UU.
Para residuos de embalaje, la solución más prometedora puede ser la reducción en la fuente. Por ejemplo, envasar 65 libras (29,51 kg) de café en latas de acero requiere 20 libras (9,08 kg) de acero pero solo tres libras (4,08 kg) de embalaje laminado incluyendo papel de aluminio. Tal embalaje también ocupa menos espacio en vertederos. La División de Papel de la Asociación del Aluminio está incluso desarrollando un programa educativo sobre papel de aluminio para universidades y diseñadores profesionales de embalaje para ayudar a informar a tales diseñadores de los beneficios de cambiar a embalajes flexibles.
El papel de aluminio también usa menos energía durante fabricación y distribución, con chatarra de planta reciclada. De hecho, aluminio reciclado, incluyendo latas y papel, representa más del 30 por ciento del suministro anual de metal de la industria. Este número ha aumentado durante varios años y se espera que continúe. Además, los procesos usados durante la fabricación de papel se están mejorando para reducir contaminación del aire y residuos peligrosos.
Proceso de manufactura
- PCB de Aluminio vs. Estándar: ¿Cuál es Mejor para su Diseño Electrónico?
- Aleación de Aluminio EN AW-5005: Baja Densidad, Alta Conductividad Térmica y Resistencia a la Corrosión
- Aleación de Aluminio AA 3003 Grado H19: Resistente a la Corrosión y Versátil
- AA 7075 T7: Aleación de Aluminio de Alta Resistencia Premium para Aeroespacial
- Aleación de Aluminio AA 5052 H14 – Superior Resistencia a la Corrosión y Soldabilidad
- Aleación de aluminio AA 5005 H28: Alto rendimiento para aplicaciones marinas
- Aleación de aluminio AA 5052 H18: Excelente resistencia a la corrosión y soldabilidad
- AA 5005 H19: Aleación de Aluminio de Alto Rendimiento para Aplicaciones Marinas
- AA 5052 H111 Aleación de Aluminio – Resistencia Superior a la Corrosión y Excelente Soldabilidad
- AA 5052 H12 – Aleación de Aluminio Marina de Primera Calidad
- AA 5052 H16 Aleación de Aluminio – Resistencia Superior a la Corrosión y Excelente Soldabilidad