



Guía Completa de Herraduras: Tipos, Historia y Secretos de Fabricación
Introducción
Las herraduras son equipos de protección esenciales que resguardan las pezuñas del caballo de la abrasión en terrenos duros o irregulares. Más allá de la protección, mejoran la andadura, corrigen problemas de conformación y mitigan interferencias —como el aleteo, donde la pezuña se balancea hacia adentro durante la zancada— usando formas especializadas como herraduras de punta cuadrada.
Tradicionalmente, una herradura es una placa metálica en forma de U. Aunque el acero es el material más común, existen opciones de aluminio y metal recubierto de plástico, cada una con beneficios distintos. Las herraduras de aluminio tienden a ser más caras pero ofrecen menor peso y resistencia a la corrosión. Herraduras de acero de dos piezas con insertos plásticos removibles ofrecen flexibilidad para condiciones de monta variables. La herradura de barril —así llamada porque las primeras versiones se empaquetaban en barriles de madera— sigue siendo el estándar para jinetes de ocio. La instalación es sencilla: los clavos se clavan en la pezuña densa y sin nervios, un proceso rápido, seguro y altamente efectivo. Los precios oscilan entre 80 y 280 dólares, según material y diseño.
Existen unos 15 otros tipos de herraduras adaptados a raza, disciplina y necesidades funcionales. Por ejemplo, las pezuñas delanteras de purasangres de carrera usan placas de carrera de aluminio ligeras, mientras que las traseras usan una herradura híbrida de talón —base de aluminio con acero incrustado— para mayor resistencia al desgaste. Los caballos de carrera Standardbred combinan herraduras delanteras de media caña y «suaje» ranurado con herraduras traseras de acero, eligiendo entre diseños para trote o galope. Saltadores y cazadores suelen usar herradura de barril más ancha con tacos de tracción opcionales para mejor agarre. Los caballos de tiro requieren herraduras más gruesas y pesadas por su tamaño y peso, mientras que los Saddlebreds usan herraduras con peso en la punta que se estrechan al frente para andadura óptima. Cada diseño está ingenierizado para requisitos específicos de rendimiento y salud.
Historia
Por siglos, los caballos fueron la columna vertebral del transporte y agricultura estadounidense. La llegada del automóvil causó una caída aguda en la población equina de 1910 a 1960. Los años 60 vieron un resurgimiento impulsado por carreras y monta recreativa, y los números se han estabilizado desde entonces. Aunque el declive en carreras profesionales se ha compensado con creciente participación en monta de ocio y competiciones ecuestres, el significado cultural del caballo permanece fuerte.
El oficio de forjar y colocar herraduras se remonta a la época medieval y jugó un papel crucial en el desarrollo de la metalurgia. Los herreros —a menudo llamados herrajes, del latín ferrum— usaban hornos, yunques, tenazas y martillos para dar forma al hierro en protectores de pezuña funcionales. El proceso implicaba limpiar y dar forma a la pezuña, calentar la herradura hasta que fuera maleable, forjarla para ajustar, enfriarla rápidamente en agua y asegurarla con clavos. Aunque la maquinaria moderna ha reemplazado en gran parte el forjado manual, las técnicas y herramientas fundamentales siguen siendo integrales en la industria.
Materias Primas
El material más usado es acero dulce bajo en carbono (A-36), disponible en barras redondas de 1,27–1,8 cm (0,5–0,7 pulg) de diámetro. Estas barras se cortan a la longitud requerida para cada tipo de herradura y luego se forjan en forma.
Diseño
El diseño de la herradura varía por raza, actividad y función prevista. Las herraduras estándar de producción en masa se estampan de troqueles de dos partes que coinciden con dimensiones precisas, asegurando consistencia. Cuando una herradura se gasta, se fabrica un nuevo troquel. Herraduras especializadas —para caballos cojos o enfermos— pueden ser hechas a mano por herrajes, a veces con forma de corazón en lugar de la U tradicional para ayudar a la curación.
Proceso de Fabricación
El forjado —uno de los métodos de conformado de metal más antiguos— sigue siendo la técnica central para producir herraduras. El proceso se divide en tres etapas principales:
Corte y Curvado
- Las barras se cizallan a la longitud correcta. El equipo de corte puede ser manual o accionado por pedal.
- Las barras se calientan en horno de inducción o gas a ~1260 °C (2300 °F) hasta ablandarse.
- Usando un troquel o émbolo con forma de herradura, la barra se curva a la forma requerida.
Forjado
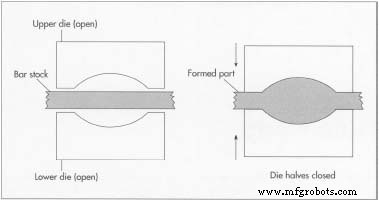
- Se usa forjado en martillo para prensar la barra curva en un troquel que imparte las dimensiones finales. Un martillo mecánico y yunque dan forma precisa a la herradura.
Operaciones de Acabado
- Tras el forjado, la herradura pasa a una prensa de punzonado para crear ocho orificios de clavo por herradura.
- Una prensa de recorte elimina material excedente (rebaba), dejando borde limpio. La herradura permanece caliente (1038–1093 °C / 1900–2000 °F) durante esta etapa.
- Enfriamiento al aire por 45–60 minutos lleva la herradura a temperatura de trabajo.
Empaquetado
- Herraduras frías se empaquetan a mano en cajas de 25 o 50 libras, con una caja de 50 lb conteniendo aprox. 80 herraduras. Algunos fabricantes ofrecen cajas con 15 o 30 pares.
Control de Calidad
Las materias primas se prueban contra especificaciones químicas antes del envío. Para prevenir óxido, las barras redondas se almacenan bajo lonas. Durante el forjado, operadores inspeccionan troqueles por desgaste y defectos. Tolerancias dimensionales —ancho y grosor— deben mantenerse dentro de 1/16 pulgada, y los orificios de clavo se verifican por colocación correcta e integridad. Herraduras defectuosas o de forma irregular se reprocesan o reciclan.
Subproductos y Residuos
La rebaba recortada se recoge y envía a chatarrerías para refundición y relaminado. Herraduras defectuosas también se reprocesan y reusan, asegurando residuos mínimos.
El Futuro
El acero seguirá probablemente como material dominante para herraduras, con prensas de forjado cada vez más automatizadas y programables. Las innovaciones de diseño seguirán atendiendo nichos de mercado —como tracción mejorada para disciplinas competitivas y materiales más ligeros para monta de resistencia.
Aunque se espera que la población equina general se mantenga relativamente estable, surgirán variaciones regionales. Los altos costes inmobiliarios en estados como Nueva Jersey limitan la tierra disponible para caballos, mientras que Míchigan ha visto un 20 % de declive en números equinos de 1984 a 1997 por conversión de tierras de cultivo y expansión de casinos.
Proceso de manufactura
- ¿Qué es el Mecanizado VMC? Guía Experta de Centros de Mecanizado Vertical
- Guía Experta de Marcado Láser en Aluminio: Precisión, Durabilidad y Aplicaciones Industriales
- Soldadura MIG vs. TIG: Seleccionando la Técnica de Arco Adecuada para su Proyecto
- Guía Completa de Marcado Láser: Tipos, Beneficios y Aplicaciones
- Consideraciones Clave para el Mecanizado Suizo de Alto Volumen
- Guía de Prototipado CNC: Precisión, Velocidad y Producción Rentable
- Fabricación Experta de Ejes: Procesos de Precisión y Soluciones Personalizadas
- Pasivado de Acero Inoxidable: Mejora de la Resistencia a la Corrosión y Rendimiento
- Soldadora de costura para zapatas de freno: guía experta para soldadura segura
- Rectificado de zapatas de freno industrial: ahorro, fiabilidad y seguridad
- La evolución del caballo de fuerza: del mito a la medición moderna