



Acelere la Producción: Prototipado Rápido con Moldeo de Uretano
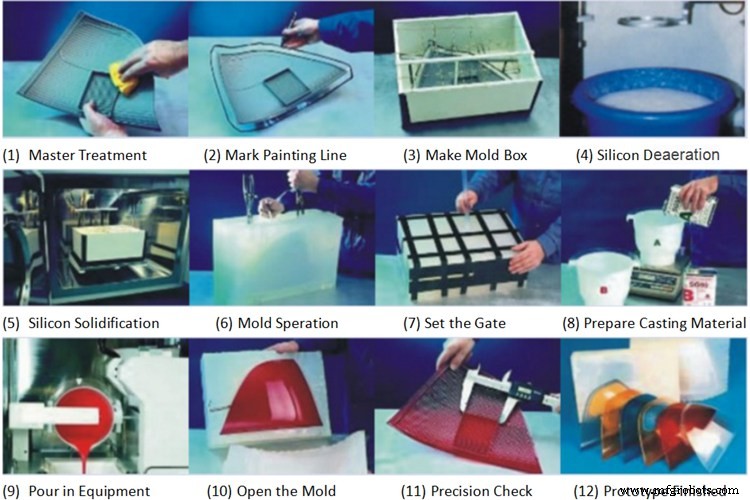
La saturación de las industrias ha hecho que el objetivo principal del fabricante no sea solo fabricar productos, sino también usar métodos innovadores para producir más en menos tiempo y aumentar la producción. Con el desarrollo tecnológico, hay distintas técnicas de prototipado rápido disponibles que permiten fabricar productos en menos tiempo con mayor eficiencia. Estos métodos, además de ahorrar tiempo, son rentables. Una de estas técnicas empleada actualmente es el moldeo de uretano, bastante similar al moldeo por inyección con ligeras diferencias. Esta técnica produce el mejor prototipo funcional con las características deseadas. El moldeo de uretano es una técnica de prototipado rápido para producir productos con piezas de goma blanda que no pueden mecanizarse con CNC u otras máquinas. Usa un modelo maestro impreso en 3D y moldes de silicona para producir productos de alta calidad hasta 30 pulgadas. Este proceso es similar al moldeo por inyección, pero usa una herramienta blanda de silicona en lugar de una dura. Deben tomarse precauciones al diseñar el modelo maestro para asegurar que posea las propiedades deseadas. El resultado es una pieza plástica funcional que puede presentarse como modelo o usarse en un producto totalmente funcional. Las dimensiones de los productos finales dependen de la precisión del modelo maestro y del material de vaciado. Generalmente, se espera una tasa de contracción del 0.15 % en productos fabricados con esta técnica. Generalmente se siguen cuatro pasos: Primero se diseña e imprime un modelo maestro mediante prototipado rápido o impresión 3D. El modelo maestro es la pieza original o su representación. También se usa para crear los moldes de vaciado. Debe diseñarse con precisión, ya que las dimensiones del producto dependen de él. Existen varias opciones de mecanizado para este caso. En el segundo paso, el modelo maestro se envuelve en silicona líquida para producir un molde preciso. Tras curar el molde, se corta en dos mitades. La cavidad resultante se usa para el vaciado del producto final. En el paso final, el fabricante inyecta uretano u otra resina para llenar los huecos. Tras curar el material, se extrae de la herramienta. El proceso se repite hasta obtener el producto deseado. Un sistema de vaciado es el conjunto de elementos necesarios para realizar la operación correctamente. En el moldeo de uretano consta de: embudo, canal de vaciado, canales de aire, agente desmoldeante de uretano y fijaciones para mantener las mitades del molde unidas. Todos estos elementos se disponen de forma particular para ejecutar el proceso correctamente. El canal de vaciado y el embudo son tubos de plástico conectados al orificio del molde. El material se vierte en este orificio y fluye a través del canal y embudo. Mayor altura del embudo, mayor presión de vaciado, de modo que el polímero llene todas las características del modelo. Los respiraderos están en el lado opuesto del molde para que el aire escape al verter el material. El agente desmoldeante es una película de aire que evita que la pieza se pegue al molde. Se usa para eliminar el elemento sobresaliente producido por la fricción entre la pieza y el molde. También cubre algunos poros microscópicos del vaciado, haciendo el producto más liso. Se espera típicamente una tolerancia de ±0.010 pulg. o ±0.003 pulg. por pulgada de la pieza. Puede esperarse una contracción del +0.15 % debido a la expansión térmica del líquido y la respuesta del molde flexible. Geometrías irregulares o demasiado gruesas pueden causar desviaciones o deflexiones por contracción. El acabado exterior se suaviza a una superficie mate o de material. Pueden aparecer líneas de crecimiento en características internas u ocultas. El pulido o acabados personalizados deben definirse claramente. La contracción o acabado depende del diseño del modelo maestro. Por tanto, deben tomarse precauciones en su diseño. El moldeo de uretano fabrica productos con ciertas propiedades físicas. El material usado afecta enormemente esas propiedades. Por tanto, es compatible con muchos tipos de plásticos de poliuretano, desde rígidos a flexibles. Algunos de los más comunes: Hay dos opciones de color, cada una con pros y contras: Proporcionan textura específica al producto. El color no se pela ni se astilla. Pero la gama de colores integrados es limitada, por lo que el color especificado puede no estar disponible. Pintar tras el vaciado ofrece muchos colores, pudiendo ajustarse a la especificación. Además, al pintar después, las líneas de separación del molde pueden eliminarse, dando apariencia uniforme. Pero requiere mano de obra post-mecanizado, aumentando el coste. La pintura puede ofrecer buena protección UV, pero puede pelarse fácilmente, lo que es otra desventaja. Son procesos generalmente similares; las diferencias radican en detalles de prácticas de fabricación. La primera diferencia está en la fabricación de herramientas. El moldeo por inyección usa herramienta dura; el de uretano, herramienta blanda de silicona. Por tanto, los vaciados de uretano se hacen moldeando un modelo 3D de la pieza final, mientras que las herramientas de inyección se mecanizan por CNC (rectificado, fresado, etc.). El moldeo de uretano produce solo unas pocas piezas a la vez; por tanto, para tiradas de bajo volumen es preferible. Para alto volumen, la calidad y vida útil de un molde de acero darán mejor retorno. Es más económico invertir en configuración de inyección para alto volumen. Si se mantiene bajo el coste inicial, se prefiere uretano. El plástico de alta calidad para inyección es más caro que la resina de uretano o poliuretano. Para pocos prototipos, mejor usar resinas de uretano. Para productos de larga vida o aplicaciones con propiedades físicas exigentes, debe usarse plástico adecuado y moldeo por inyección. La herramienta de inyección requiere mecanizado intrincado y extenso, y suele no estar lista en varias semanas. Un plazo típico de casi dos meses puede ser necesario. Los vaciados de uretano consumen menos tiempo, requiriendo solo un modelo 3D impreso y un molde blando alrededor. En general, los costes por pieza del vaciado de uretano serán mayores que los de inyección, debido principalmente al menor volumen. Sin embargo, los costes totales suelen ser menores en uretano por menores costes de utillaje y material. Tolerancias de uretano: ±0.010" para la primera pulgada, ±0.005" por cada pulgada adicional. En moldeo por inyección: ±0.005" para la primera pulgada, ±0.002" por cada pulgada adicional. Como los prototipos se hacen con moldes de silicona en uretano —comparativamente menos duraderos, no duran más de 20-25 piezas—, este proceso es adecuado cuando el volumen es bajo y se requieren pocas piezas de alta calidad, precisión y prestaciones. Algunas aplicaciones: Este proceso es muy efectivo para reducir coste de utillaje y tiempo de producción. Las piezas son mayormente de uretano o su resina, mejorando sus propiedades físicas. Beneficios: Resistencia a la abrasión: Superan a goma, plástico o metal en aplicaciones severas de abrasión y desgaste. Resistencia química: Excelente resistencia a la mayoría de disolventes, químicos, aceites alifáticos y grasas. Coloración: Dos opciones, ambas con pros y contras. Generalmente se usan colores integrados, resistentes al pelado. Estabilidad dimensional: Excelente en amplia gama de presiones y temperaturas. Productos muy elásticos, estirables a elongaciones sustanciales sin deformación. Resistencia ambiental: El uretano es sustancialmente inerte frente a ozono y oxígeno. Más resistente que caucho natural o sintético a luz solar y condiciones climáticas. Dureza: Polímeros de uretano formulables desde 20 Shore A (goma) a 75 Shore D (hueso). Resistencia al impacto: Mientras plásticos convencionales se vuelven frágiles al endurecerse, el uretano retiene elasticidad y resistencia en todo el rango de dureza. Maquinabilidad: Productos de uretano pueden taladrarse, roscarse y mecanizarse como metales. Resiliencia: Polímeros de uretano formulables a medida para dar a poliuretanos duros una resiliencia similar a materiales mucho más blandos, excelentes para absorción de choques/vibraciones. Tiene algunos inconvenientes. En piezas complejas, el modelo maestro puede no cubrir todas las características. Implican mucho trabajo para desmoldear y eliminar material sobrante, lo que introduce errores. Burbujas de aire atrapadas pueden hacer la pieza frágil o impedir que paredes delgadas se llenen completamente. Otra limitación: el molde es sensible a temperatura y no soporta períodos prolongados por encima de 270 °F (132 °C). El moldeo de uretano es una técnica clave de prototipado rápido para volúmenes bajos. Permite producir prototipo y presentarlo antes de producción en serie, ahorrando coste y dinero en utillaje. Además, las propiedades físicas descritas le dan ventaja sobre materiales convencionales con menos resistencia y dureza. Si la cantidad es baja, el moldeo de uretano es una de las mejores técnicas de fabricación, muy similar al moldeo por inyección usado para alto volumen y herramienta dura.1. Moldeo de Uretano
2. Pasos del Moldeo de Uretano
Paso 1
Paso 2
Paso 3
Paso 4
3. Sistema de Vaciado
4. Tolerancia General en la Pieza Vaciada
5. Materiales Usados
6. Opciones de Color
1) Colores Integrados (Cast-in Colors)
2) Pintura
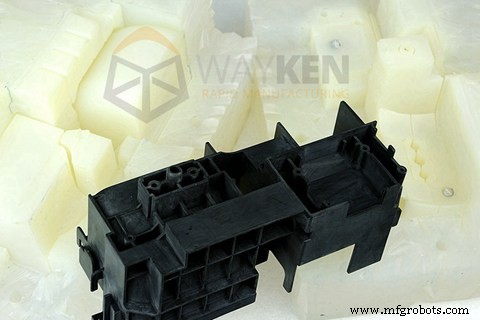
7. Comparación: Moldeo por Inyección vs Moldeo de Uretano
1) Fabricación de Herramientas
2) Cantidad y Volumen de Producción
3) Coste de Material
4) Plazos de Entrega (Lead Times)
5) Coste por Pieza vs Coste Total
6) Tolerancia
7) Aplicaciones
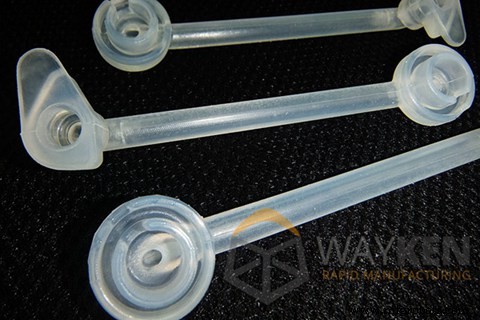
8. Beneficios del Moldeo de Uretano
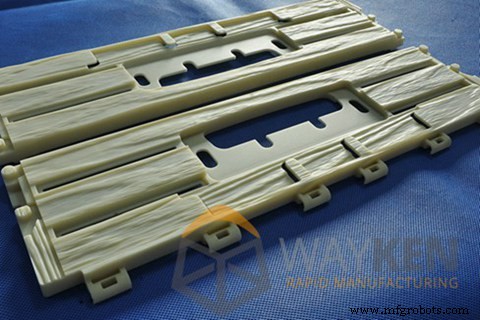
9. Limitaciones del Moldeo de Uretano
Conclusión
Tecnología Industrial
- Elegir el Proceso de Prototipado Rápido Adecuado para el Éxito del Nuevo Producto
- Prototipado rápido: la evolución de la impresión 3D y su impacto en el desarrollo de productos
- Prototipado Rápido para Desarrollo de Producto: Guía Práctica
- Prototipado Rápido Explicado: Tipos, Procesos y Beneficios
- Prototipado de PCB rápido y fiable: acelere su proceso de diseño
- El prototipado rápido revoluciona la microfusión para las industrias aeroespacial, automotriz y de defensa
- Sustractivo vs Aditivo: Elegir el Método Correcto de Prototipado Rápido
- Ventajas Clave del Prototipado Rápido en Ingeniería Aeroespacial
- Prototipado Rápido: Acelerando el Diseño, Reduciendo Costes e Impulsando la Innovación
- Prototipado rápido en manufactura: cómo la impresión 3D acelera el desarrollo de productos
- 5 Ideas Clave Sobre Prototipado Rápido