



Electroerosión por hilo (Wire EDM) 101: ventajas, desventajas y proceso CNC
La electroerosión por hilo (Wire EDM o WEDM) utiliza un hilo metálico fino que se mueve continuamente (electrodo) para erosionar el metal y cortar la pieza mediante descargas de chispa pulsadas. ¿Cuáles son las ventajas y desventajas de la electroerosión por hilo? ¿Qué pasos implica el proceso de mecanizado por electroerosión por hilo CNC?
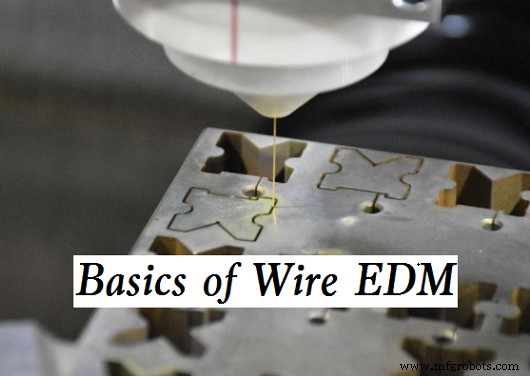
Ventajas de la electroerosión por hilo
- Amplia gama de aplicaciones: Independientemente del espesor y dureza del material, se puede procesar cualquier material conductor, desde chapas finas hasta metal duro.
- Formas complejas: Además de corte lineal, puede cortar arcos y formas complejas (combinación de rectas y arcos). También permite mecanizado cónico moviendo los hilos superior e inferior independientemente.
- Alta precisión: Comparable a la rectificada (0,005 mm).
- Sin rebabas: Al no requerir desbarbado, no se necesitan equipos periféricos como transportadores de viruta, acortando el proceso.
- No requiere herramientas especiales: Se usan hilos de latón relativamente baratos en lugar de herramientas consumibles (fresas, cuchillas), eliminando cambios de herramienta y reduciendo costes de consumibles.
- Menor daño al material: Al ser un proceso sin contacto, la carga sobre el material es pequeña y la deformación térmica muy reducida.
Desventajas de la electroerosión por hilo
- No puede mecanizar por el fondo: Al ser una sierra de hilo, no puede trabajar desde el fondo. Para electroerosión en el fondo, la máquina de electroerosión por penetración (sinking EDM) es la mejor opción.
- Velocidad de mecanizado lenta: Corta fundiendo gradualmente la pieza, por lo que es más lenta que el corte convencional y no apta para producción en masa. Su velocidad es de unos pocos milímetros por minuto, casi imperceptible a simple vista.
- No procesa materiales no conductores: Aunque procesa conductores de cualquier dureza, no puede mecanizar materiales no conductores.
- No puede mecanizar horizontalmente: Al trabajar con el hilo tensado verticalmente como una sierra, no puede cortar horizontalmente.
Pasos y proceso de mecanizado por electroerosión por hilo
La electroerosión por hilo se usa para cortar con precisión materiales metálicos en mecanizado de alta precisión. Suele emplearse en piezas en bloque: moldes, engranajes, utillajes de precisión y post-tratamiento de piezas endurecidas que requieren alta precisión, más que en corte de chapas.
Los pasos generales del WEDM son:
- Colocar la pieza en la mesa de trabajo. Al inicio, suele hacerse un orificio de arranque (hilado) en la pieza para evitar deformaciones por tensiones internas. Cuando la mesa (o el hilo) se mueve en dirección XY según el programa NC, comienza el mecanizado. Al operar continuamente bajo control NC, puede funcionar sin operador. Tras el corte, la pieza se separa automáticamente según la forma programada. Durante el corte, la pieza y el hilo no se tocan, manteniendo una distancia constante de decenas de micras.
- Cuando la distancia entre la pieza y el electrodo de hilo en el fluido dieléctrico es de decenas de micras, el aislamiento se rompe y se produce la descarga de chispa, con flujo instantáneo de corriente pulsada. En el estado de alta densidad de descarga (columna de arco), se genera localmente una temperatura de varios miles de grados, fundiendo el metal (pieza).
- La temperatura del fluido dieléctrico alrededor de la columna de arco sube instantáneamente y se vaporiza, causando expansión rápida de volumen y una explosión entre la pieza y la superficie del electrodo. Esto expulsa los residuos metálicos.
- Al cortarse la corriente pulsada y fluir el fluido dieléctrico limpio alrededor, el metal fundido se enfría y se convierte en finas partículas que son arrastradas, restaurándose el aislamiento entre electrodos, a la espera del siguiente pulso de voltaje.
Así, el metal (pieza) se funde y elimina bajo cada pulso de voltaje, repitiéndose cientos de miles de veces por segundo, cortando la pieza por electroerosión por hilo.
Tecnología Industrial
- Mecanizado por Descarga Eléctrica (Erosión por Chispa): Proceso de Precisión para Piezas Metálicas Complejas
- EDM de Hundimiento vs. EDM de Hilo: Diferencias Clave y Aplicaciones Prácticas
- Máquinas de corte por hilo EDM: Ventajas y desventajas explicadas
- Mecanizado por Descarga Eléctrica (EDM): Guía Completa de Fabricación de Precisión
- Corte Oxi-Combustible Explicado: Proceso, Ventajas y Desventajas
- Máquinas de Descarga Eléctrica (EDM): Tipos, ventajas y desventajas explicados
- Mecanizado por descarga eléctrica (EDM): Una técnica revolucionaria más allá del CNC
- Prototipado CNC: Ventajas y Limitaciones que Debe Conocer
- Corte por Hilo EDM: Ventajas, Desventajas y Cómo Elegir
- Corte por Hilo vs Hundimiento por Matriz: Dominando el Mecanizado por Descarga Eléctrica (EDM)
- Elegir el Hilo Correcto para Mecanizado por Descarga Eléctrica (EDM): Velocidad, Precisión y Acabado