



Electroerosión (EDM): Proceso, Aplicaciones y Ventajas
La electroerosión (EDM), también llamada mecanizado por chispa, es un proceso radicalmente distinto al torneado o fresado CNC convencionales. En estos últimos, se requieren herramientas de corte afiladas para arrancar material. La EDM, en cambio, aprovecha la erosión del metal mediante una serie de descargas eléctricas. Siga leyendo para conocer los conceptos fundamentales de la fabricación por EDM. La EDM utiliza chispas eléctricas en la máquina para erosionar zonas de la pieza. Estas "chispas" son en realidad arcos eléctricos formados entre dos conductores con corriente al acercarse mucho. Los arcos generan calor extremo que funde y evapora el material conductor. En el sistema EDM, la pieza se conecta al terminal positivo (ánodo), mientras que la herramienta de erosión (electrodo) se conecta al terminal negativo (cátodo). Para profundizar en el principio de funcionamiento, a continuación se detalla la construcción básica: La EDM se clasifica según la forma y enfoque del electrodo. Los tres tipos industriales comunes son: EDM por hilo (Wire EDM), EDM de hundido (Sinker EDM) y EDM de taladrado de agujeros (Hole Drilling EDM). Usa un hilo muy fino (cobre o latón, típicamente 0,01–0,15 mm) sujetado por guías de diamante para cortar con precisión una forma 2D en una pieza 3D. La trayectoria se controla por programa CNC, permitiendo formas complejas. El corte es análogo a una sierra de cinta o cortador de queso. Se usa habitualmente para matrices de extrusión, punzones y placas. Emplea electrodos de grafito o cobre con forma inversa a la cavidad deseada. El electrodo se mecaniza en la forma inversa de la huella que se quiere dejar en la pieza. Es ideal para mecanizar moldes de fundición e inyección donde se requieren cavidades complejas. El electrodo corta agujeros extremadamente finos y profundos que un taladro convencional no puede. El electrodo es hueco para que el fluido dieléctrico fluya directamente a través del agujero. Al no ser mecanizado por corte convencional, no se generan rebabas. Se usa para agujeros de refrigeración en palas de turbina, matrices y moldes. La EDM destaca en la producción de geometrías intrincadas y de alta precisión donde el mecanizado convencional no llega. Aplicaciones más habituales: Muchos fabricantes eligen EDM para taladros minúsculos porque reduce el riesgo de rotura y deflexión de herramienta. Los agujeros EDM pueden ser microscópicos: bordes de palas de turbina, orificios de sistemas de combustible, etc. La EDM se usa a menudo como proceso complementario al mecanizado convencional en moldes y matrices. El corte por hilo forma los bloques base; el hundido crea cavidades complejas; el taladrado hace agujeros de descompresión. La máquina EDM puede eliminar metales atascados en una pieza que no pueden extraerse de forma ordinaria (tornillos rotos en roscas, herramientas atrapadas, pasadores en piezas valiosas). Se destruye/retira el metal atascado sin dañar la pieza a recuperar. Las piezas EDM no generan rebabas, por lo que son ideales para implantes médicos. Muchas características de piezas aeroespaciales no pueden hacerse con herramientas de corte estándar. La EDM produce geometrías desafiantes: discos de rotor de turbina, ranuras finas, agujeros cuadrados agudos, agujeros profundos con tolerancias estrechas. Capacidad para perfiles complejos: La libertad de corte en EDM es menor que en mecanizado convencional. Se logran con facilidad características casi imposibles con fresas y taladros: bolsillos intrincados, agujeros finos y profundos, paredes delgadas, geometrías irregulares. Alta precisión: Las piezas EDM alcanzan las tolerancias más exigentes de la industria metalúrgica. El ecosistema EDM no introduce tensiones altas ni vibraciones agresivas. Además, un proceso de skimming (pasada de acabado) puede aumentar aún más la precisión. Acabado sin rebabas: La pieza sale sin rebabas porque el metal erosionado se desintegra en micropartículas que el fluido arrastra. Al no usar herramientas de corte afiladas (fresas, sierras, taladros), no se generan rebabas. Corte de metales duros: La EDM mecaniza metales duros con baja fuerza y esfuerzo mínimo, siempre que sean conductores. La dureza del material no afecta al proceso. Bajas tensiones: El electrodo no toca la pieza, a diferencia de otros métodos donde la herramienta contacta la superficie. Esto explica la mínima tensión introducida en la pieza. Fabricación altamente escalable: Los procesos EDM son muy versátiles en volumen de producción, aptos para series bajas a altas. Son altamente repetibles, garantizando calidad consistente en múltiples piezas. Lorem ipsum dolor sit amet, consectetur adipiscing elit. Ut elit tellus, luctus nec ullamcorper mattis, pulvinar dapibus leo. El calor que erosiona el material depende de descargas eléctricas, por lo que la EDM no es compatible con materiales no conductores (composites, plásticos, materiales dieléctricos). La EDM erosiona el material gradualmente, por lo que su tasa de eliminación (MRR) es mucho más lenta que en fresado o torneado convencional. El coste implica factores como alto consumo energético, desgaste excesivo de electrodo y largos tiempos de mecanizado. La electroerosión es un complemento valioso a los procesos CNC convencionales. Destaca donde se requieren características especiales difíciles de lograr por fresado/torneado. Ofrece precisión excepcional incluso en metales duros conductores, con bajas tensiones inducidas durante el procesado.¿Cómo Funciona la EDM?
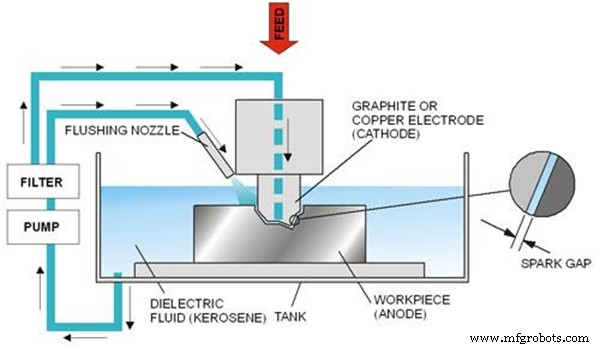
Construcción Básica de un Sistema EDM
Tipos de Procesos EDM
1. EDM por Hilo (Wire EDM)
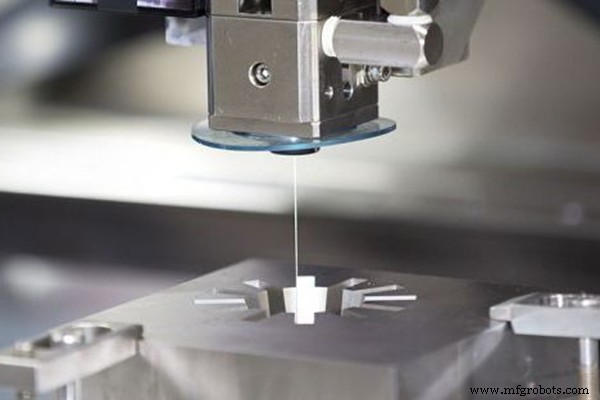
2. EDM de Hundido (Sinker EDM / Ram EDM)
3. EDM de Taladrado de Agujeros (Hole Drilling EDM)
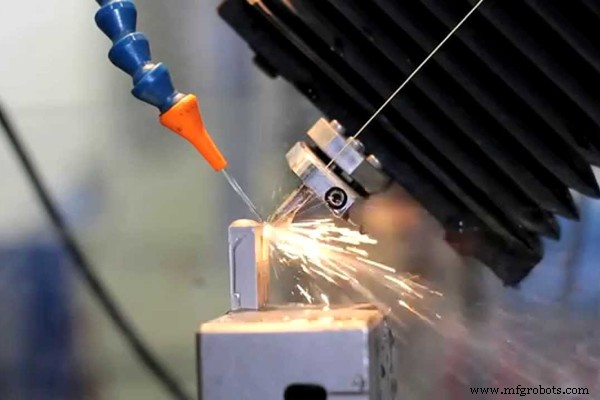
Aplicaciones del Mecanizado EDM
Taladrado de Agujeros Pequeños
Fabricación de Moldes y Matrices
Desintegración de Componentes
Componentes Médicos
Componentes Aeroespaciales
¿Por Qué se Prefiere la EDM?
Limitaciones del Proceso EDM
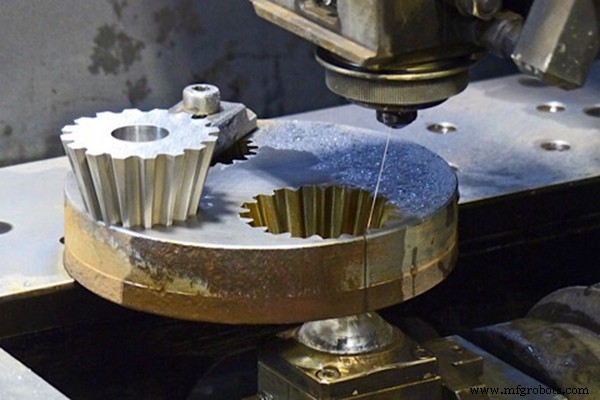
Solo Materiales Conductores
Baja Tasa de Eliminación de Material
Coste de Producción Elevado
Resumen
máquina CNC
- Mecanizado por Descarga Eléctrica (EDM): Guía Completa de Fabricación de Precisión
- Máquinas de Descarga Eléctrica (EDM): Tipos, ventajas y desventajas explicados
- Mecanizado por descarga eléctrica (EDM): Una técnica revolucionaria más allá del CNC
- Guía Completa de Procesos y Técnicas de Mecanizado Moderno
- Mecanizado EDM explicado: Construcción, principios e integración CNC moderna
- Por Qué el Mecanizado por Descarga Eléctrica (EDM) Supera a Otras Técnicas de Mecanizado
- Prototipado CNC: Ventajas y Limitaciones que Debe Conocer
- EDM de Hundimiento vs EDM de Hilo: Diferencias Clave y Aplicaciones Explicadas
- Tecnología en la Manufactura: Beneficios, Desafíos y Perspectivas Futuras
- Fundición por espuma perdida: beneficios, inconvenientes y cuándo usarla
- Conformado en frío de metales: ventajas, desventajas y claves del proceso