



Cómo Elegir el CNC Adecuado para sus Necesidades
No es tan aterrador como podría parecer
Como la mayor parte de la arquitectura digital de la manufactura, los controladores numéricos computarizados (CNC) han avanzado rápidamente en años recientes, produciendo una velocidad de procesamiento mucho mayor e implementando algoritmos avanzados, mientras al mismo tiempo ofrecen interfaces de usuario más simples e intuitivas. Entonces, ¿cómo elegir entre los diferentes tipos de CNC? ¿Necesita decidirse por uno? ¿Y cómo introduciría nuevas versiones, o CNC completamente nuevos?
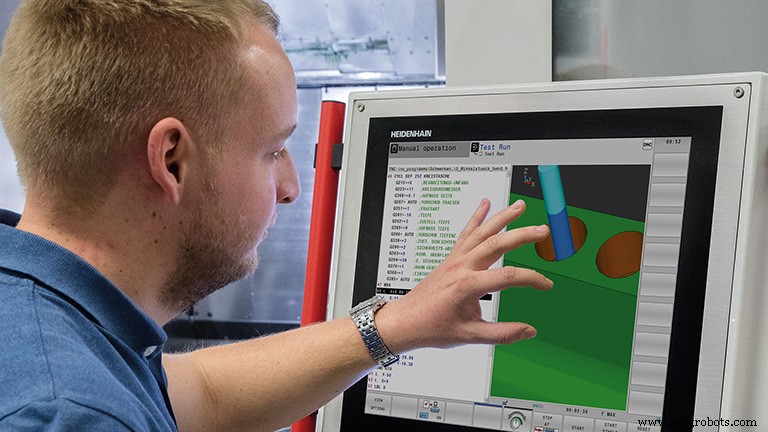
Saquemos un tema crítico del camino al principio: probablemente hay más opciones de las que uno podría pensar. Como explicó Gisbert Ledvon, director de desarrollo de negocio, máquina herramienta, para Heidenhain Corp., Schaumburg, Illinois, muchas personas asumen que solo pueden obtener el control que vieron en la demostración de la máquina, o lo que presenta el vendedor. Pero ese generalmente no es el caso. Cita el ejemplo de DMG Mori, un gran constructor de máquinas sofisticadas. "Puede comprar una máquina DMG con el control Heidenhain", dijo, "o conseguirla con un Siemens, o con un FANUC. La mecánica, la fundición, los husillos de bolas, el soporte de servicio, etc., son todos los mismos". O como lo dijo Paul Webster, gerente de ingeniería CNC para FANUC America Corp., Hoffman Estates, Illinois: "El constructor de máquinas herramienta decide qué control va a ir en sus máquinas. Pero el usuario final influye en esa decisión en gran medida especificando lo que quiere".
Consideraciones de Facilidad de Uso
La facilidad de uso es la consideración principal al elegir un CNC para muchos talleres, probablemente debido al desafío de encontrar suficiente mano de obra calificada. "La mayor parte del tiempo", dijo Webster, "quieren lo que ya tienen en la fábrica. Y volviendo a los años 70, 80 y principios de los 90, FANUC tenía el control más confiable y el más consistente". Si bien hay algún debate sobre qué tan amigables son los controles FANUC (más sobre eso pronto), ciertamente son ubicuos. "La interfaz de usuario de FANUC ha crecido durante 40 años de historia", observó Webster. "Y muchas fábricas aún tienen controles FANUC 6M, 6T y 10T que tienen más de 30 años". Esto también señala el hecho de que hay un control FANUC apropiado para prácticamente todo en una fábrica que necesita un CNC, ya sea un controlador de movimiento para equipo auxiliar como un transportador, o una prensa de punzonado, un centro de mecanizado de cinco ejes, o una máquina de torneado Index con ocho husillos independientes, cada uno ejecutando un proceso diferente. "Son diferentes tipos de sistemas de control, pero todos actúan y se sienten similares", explicó Webster. "Así que el tipo que opera la máquina herramienta podría saltar al equipo auxiliar y operarlo, solucionar problemas y hacer mantenimiento sin ningún problema".
Todd Drane, gerente de ventas regional para Fagor Automation –USA, Elk Grove Village, Illinois, también piensa que es útil estandarizar en un control a través de diferentes áreas de manufactura. Y Fagor implementa la misma interfaz de usuario de aplicación a aplicación. "Con Fagor Automation, si aprendes nuestro CNC de torneado, entonces conoces nuestro CNC de fresado también, porque los menús y métodos de crear y ejecutar los programas son idénticos", dijo Drane. "Por supuesto, en una máquina de torneado estás llamando diferentes ciclos enlatados que en un fresado, pero el método para llamarlos es idéntico. El beneficio obvio es que su personal de planta es más intercambiable y versátil". Drane agregó que Fagor también ha desarrollado CNC para una variedad de aplicaciones que van más allá del fresado y torneado tradicionales, para incluir "rectificado, láseres, routers, chorro de agua y aplicaciones de control de movimiento de propósito general. También tenemos la capacidad de crear editores personalizados, pantallas, páginas y rutinas en todas nuestras plataformas CNC rápida y fácilmente, por lo tanto, lo que el cliente requiera, podemos lograr".
Tanto Webster como Drane señalan la interfaz de usuario, o HMI (interfaz hombre-máquina) como una consideración clave. Pero estrictamente hablando, la HMI es distinta del CNC, y en algunos casos el constructor de máquinas herramienta superpone su propia HMI personalizada. El constructor es más propenso a hacerlo para aplicaciones especializadas, como rectificado, y a veces lo hacen para crear lo que esperan es una ventaja competitiva sobre una interfaz más "genérica". (Ledvon señaló que los usuarios de Heidenhain son una excepción en que "toda la interfaz, el teclado y la pantalla táctil en sí, siempre muestran funcionalidad Heidenhain. Realmente no tenemos a nadie superponiendo eso, excepto por algunos de sus propios ciclos".) Explorar esas variaciones y cómo fueron creadas está fuera del alcance de este artículo. Nos concentraremos en cambio en las distinciones entre lo que ofrecen los principales proveedores de CNC.
En términos generales, el ubicuo control FANUC al que nos referimos antes ofrecía programación de código M&G desde un teclado y no era muy vistoso. Se podría decir que era fácil de usar porque "todos" sabían cómo usarlo. Cuando se trataba de mecanizado de cinco ejes, un ingeniero creaba un programa de mecanizado con un paquete CAD/CAM y usaba un post-procesador para generar el código M&G que corría en la máquina. Los usuarios no, y generalmente aún no, programan trabajo de cinco ejes en el control. Ledvon dijo que el mundo está avanzando más allá del enfoque de definir una línea o un radio en lenguaje abstracto. Nos estamos moviendo en cambio hacia la programación conversacional con "instrucciones más cortas y claras que dicen 'quiero ejecutar un ciclo de taladrado', o 'quiero ejecutar un ciclo de skiving'. Solo respondes unas preguntas y el control hace el resto por ti. Ahí es donde estamos ahora. Va a ser más interactivo y simple". Y – sin sorpresa – la programación en la máquina será a través de pantallas táctiles más grandes con características tipo smartphone (como pellizcar para reducir y tocar y deslizar) para etiquetar y copiar, etc.
Estos cambios están siendo impulsados en parte por una generación más joven de torneros entrando al campo, pero Ledvon dijo que los operadores mayores adoptan estas técnicas también, si posiblemente un poco más lentamente. "En nuestra experiencia, después de tres a seis meses usualmente no quieren volver a la otra forma", dijo.
Heidenhain ha tomado desde hace mucho el enfoque conversacional, pero FANUC no ha estado durmiendo. Introdujo una interfaz de pantalla táctil más amigable llamada iHMI en 2016 y han lanzado mejoras importantes durante los últimos meses. Por ejemplo, Jody Michaels, gerente de ventas nacional de FANUC America, dijo que la interfaz anterior hacía la calibración cinemática tan difícil que requería un experto de FANUC. Ahora es un icono en la HMI. "Solo llenas el espacio en blanco y presionas inicio de ciclo", explicó Michaels. "Obviamente, tienes que asegurarte de que cosas como la sonda y el diámetro del stylus estén configurados primero, pero es tan simple como eso".
FANUC también ha separado algunas de las rutinas de sondeo, para que los usuarios puedan aplicarlas sin tener que pasar por los menús antiguos. También agregó la capacidad de importar datos de herramienta (avances, velocidades, información de recubrimiento y otras descripciones de herramienta) de fuentes externas, que es una práctica común de la industria que FANUC había resistido.
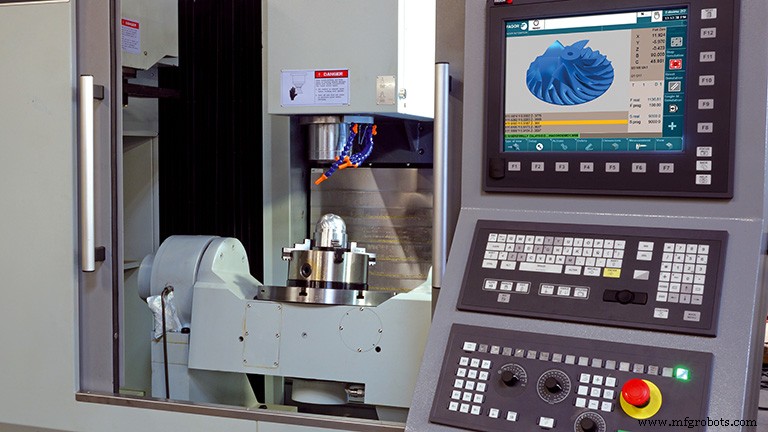
Michaels también dijo que la iHMI de FANUC ahora permite la importación directa de geometría de pieza real en un programa conversacional. "Nunca tuvimos la posibilidad de hacer eso. Ahora puedes importar un archivo DXF o IGES, o un modelo sólido, así que puedes programar sin tener que dibujar la pieza en el control. Eso es una gran salida para nosotros". Ledvon dijo que esta capacidad se usa mucho en Europa y está tomando fuerza en América del Norte también, especialmente para piezas más simples y en talleres de trabajo de tamaño mediano. "Aprovechar un importador CAM para convertir un archivo DXF o IGES en un programa mecanizable, justo en el control, es mucho más eficiente que volver al chico de CAD/CAM y hacer fila, porque él tiene que alimentar cinco, seis, siete, ocho o diez máquinas". Ledvon también ve esto como una forma de empoderar operadores más jóvenes que adoptan este enfoque, y teoriza que esto contribuirá a una mejor retención en toda la industria.
Aun así, Webster advirtió contra hacer cambios radicales en la interfaz de usuario, usando la analogía de que cambiar el pedal del acelerador y el freno en un auto sería desastroso. "Estamos siendo tirados en dos direcciones, porque la gente con fábricas llenas de FANUCs no quiere cambiar", dijo. "Así que necesitamos mantener todo similar. Pero los nuevos operadores que salen de la escuela están acostumbrados a smartphones y cosas así, y quieren usar una pantalla táctil y simplificarlo. La iHMI permite algo de ese estilo más nuevo pero no nos aleja tanto de la interfaz existente que la gente entre en pánico". Agregó que la gran mayoría de máquinas que ejecutan el CNC FANUC usan la HMI FANUC con solo personalizaciones limitadas "para los específicos de la máquina herramienta, como pantallas de mantenimiento y cosas como cambiadores de herramienta u otras partes que no están definidas por el CNC en sí".
Por su parte, Fagor ha incorporado tanto programación de código G como sistemas de programación conversacional en el mismo CNC, "más sistemas CAD/CAM a bordo, editores interactivos y modos de ayuda combinados con fácil toque directamente en los manuales justo en la planta desde el teclado", dijo Drane. "Una vez que un programador u operador aprende y entiende estos CNC, lo cual es rápido y a menudo en menos de un solo día, entonces apilamos características adicionales de nueva tecnología encima de esta misma plataforma. Por lo tanto, los operadores de planta simplemente necesitan aprender nuevas características de tecnología en una plataforma con la que ya están familiarizados. El factor de comodidad es evidente y vemos más nuevas tecnologías siendo usadas por operadores".
Precisión y Otras Consideraciones de Rendimiento
Además de la facilidad de uso, otras consideraciones clave incluyen precisión de mecanizado, velocidad y confiabilidad. Se dice que Heidenhain y Fagor son los únicos constructores de control que pueden proporcionar el sistema completo de control de movimiento. Como lo dijo Ledvon, "obtienes el drive de nosotros, las escalas, los codificadores, los motores y el control. Comprar algo de un tercero siempre deja algo fuera cuando entras en micro-precisión y súper acabados superficiales". Acreditó la posición líder de Heidenhain en la exigente industria de moldes a este factor, y agregó que "el 99 por ciento del tiempo", cuando un constructor de máquinas herramienta elige el control Heidenhain lo usan para todo el sistema. "A veces no vendemos el motor", dijo Ledvon, "pero todos los motores Siemens tienen un codificador Heidenhain".
Webster señaló que todos los controles FANUC "hacen todo al nanómetro. La mayoría de escalas no son precisas en ningún lugar cerca de un nanómetro. La pérdida de resolución no está en el CNC. Definitivamente está en el lado de la máquina, no en el lado del control. Los fabricantes de escalas dicen que sus escalas son mucho más precisas que la máquina mecánica, lo cual estoy de acuerdo. Y los chicos de la máquina dicen que sus máquinas son más precisas que el sujeción de trabajo. Los chicos de sujeción dicen que sus dispositivos son más precisos que el tooling. Gotea hacia abajo. Pero el CNC no es el factor limitante en absoluto. Ni siquiera está cerca". Agregó que FANUC construye sus propios motores y codificadores, y los codificadores de motor tienen hasta 32 millones de pulsos por revolución. "Cuando hablas de incrementar una sola rotación de un husillo de bolas en 32 millones de cuentas, esa es mucha resolución para trabajar. ¿Cuál es la respuesta? ¡Habla con usuarios en los que confíes y obtén una demostración exhaustiva!"
Pasando a la velocidad, los mejores CNC todos usan CPUs de última generación y más memoria para procesar programas más rápido. Eso hace que cosas como el mecanizado de alta velocidad sean mucho mejores que en años pasados. Pero además de más poder de procesamiento bruto, vale la pena considerar si el control aprovecha otros métodos inteligentes para impulsar la eficiencia. Eso incluye características como control adaptativo, que ajusta automáticamente la velocidad de avance basada en la carga de la herramienta, y ajuste automático de servo.
Este último a menudo dependía de un experto del fabricante de CNC. Pero CNC de FANUC, Fagor y otros ahora son mejores en "verificar toda la retroalimentación en todos los drives y motores y sintonizarlos a la configuración óptima automáticamente", explicó Michaels. Eso puede hacer una mejora significativa si has puesto una cantidad inusual de peso en tu mesa de máquina, o has cambiado tu configuración de otra manera.
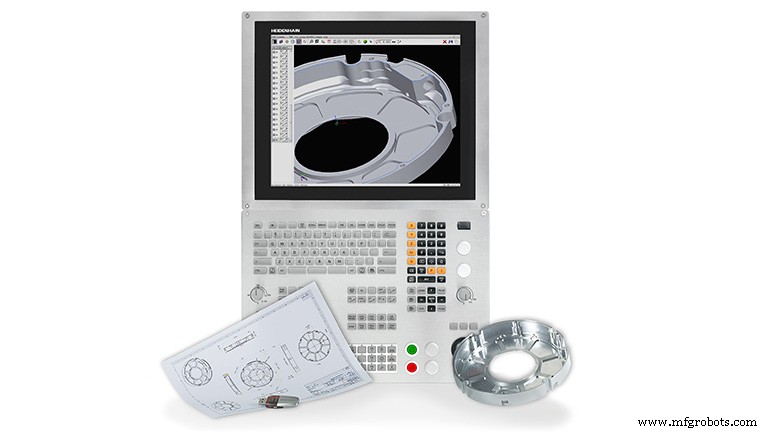
Ledvon destacó el impulso de Heidenhain para agregar funcionalidad a sus menús conversacionales. "Por ejemplo, el rectificado de plantillas ahora es una de las características del control. Podemos hacer bolsilleo con fresado trocoidal. Cosas que normalmente harías en un sistema CAM ahora pueden hacerse justo en el control". El objetivo es hacer más cosas en una máquina de cinco ejes en una sola configuración. "No tienes que ir de una máquina de cinco ejes a un rectificador de plantillas para rectificar una cierta porción de una pieza específica", dijo. "Ahora puedes hacer ambas en la máquina de cinco ejes porque la multi-funcionalidad de diferentes tecnologías ahora puede ser gestionada con un CNC". Ledvon también observó que una buena máquina herramienta estable equipada con escalas Heidenhain es "casi como una CMM desde un punto de vista de precisión, y al menos puedes hacer una pre-inspección en la máquina antes de que la pieza salga". Esta es una de las muchas formas en que una máquina herramienta sirve como un "centro nervioso", en la visión de Ledvon, proporcionando una gran cantidad de información útil a la fábrica.
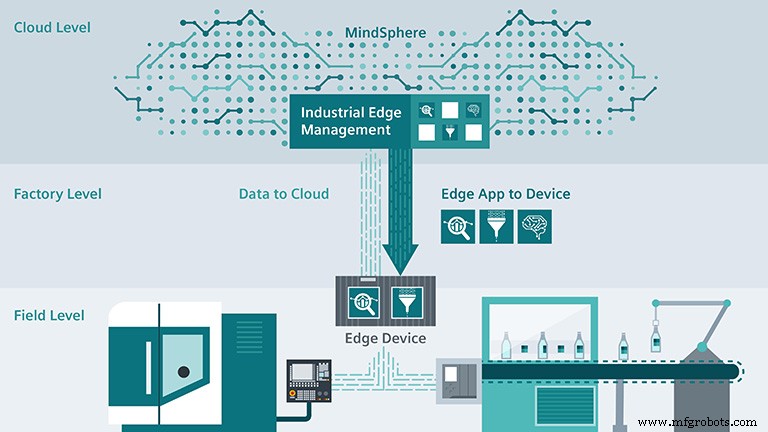
Tiansu Jing, gerente de producto para Siemens Industry Inc., Elk Grove Village, Illinois, ofreció un ángulo diferente: computación de borde. La computación de borde mantiene la mayoría de cálculos y procesamiento en el dispositivo de borde y no en el CNC, mientras las máquinas continúan operando en tiempo real. "En el pasado, diferentes CNC se enfocaban en diferentes aplicaciones y todas las características relacionadas, incluyendo hardware, fueron desarrolladas en consecuencia por proveedores de control", explicó. "Muchos talleres eligieron un control específico debido a esta diferencia". La computación de borde rompe esta frontera y extiende la capacidad de los CNC. "Con computación de borde, diferentes aplicaciones pueden ser usadas para ofrecer más rendimiento de máquina para aumentar calidad de corte y productividad". Jing agregó que al conectar el CNC al dispositivo de borde, servidor local y la nube, "hay posibilidades para que diferentes entidades ofrezcan su propia experiencia al cliente final a través de apps en la nube".
En un punto relacionado, Jing dijo "el servicio remoto se está volviendo más confiable y barato. Con la solución completa de gemelo digital, que incluye no solo un CNC virtual sino también mecánica de máquina virtual, constructores de máquinas herramienta y proveedores de CNC pueden tener una solución integral para duplicar lo que los talleres de máquinas están usando y para solucionar problemas de clientes. Esta metodología puede reducir significativamente el tiempo de inactividad causado por el problema y aumentar la productividad de los usuarios finales. Al mismo tiempo, esto reducirá dramáticamente el costo de servicio para constructores de máquinas".
Cosas que Vuelven Locos a los Expertos en CNC
Resulta que los principales proveedores de CNC a menudo encuentran a sus clientes no utilizando completamente la tecnología asombrosa por la que ya pagaron. Según Michaels, continuar usando el método de tiempo inverso en mecanizado de cinco ejes es un ejemplo principal. "Finalmente estamos logrando que la gente use control de punto central de herramienta, control de tolerancia, y la función de condiciones de mecanizado donde puedes acelerar el desbastado y desacelerar el acabado independientemente dentro del programa", dijo. "Pero ha tomado años y todavía hay gente pidiendo a su software CAM moderno que genere un programa con código G93 de tiempo inverso", mientras que el método más nuevo produce tanto un corte más rápido como un mejor acabado.
Ledvon dijo que los usuarios a menudo no aprovechan al máximo los ciclos de mecanizado integrados en el control, que pueden ser mucho más eficientes para hacer una pieza. Ofreció el ejemplo de un cliente que olvidó que su pantalla táctil tenía una tecla de flecha derecha para alcanzar otro ciclo. El cliente quería agregar un ciclo de taladrado a su programa así que usó su software CAM para crear aproximadamente 200 líneas de código para hacer esto, cuando podría haber simplemente presionado la flecha y respondido unas preguntas para crear el ciclo de taladrado.
"Mucha gente asume que el control hace solo lo que otra máquina hizo hace un año, o tres años", observó, "y ese no es el caso. Por eso impulsamos la capacitación".
Webster dijo que la renuencia a adoptar la programación CAM moderna es probablemente el mayor contribuyente a la productividad perdida. A veces es solo un fallo en usar el último post-procesador. "Hay características útiles de código G que la gente no está usando, ya sea porque no saben que existen, o su sistema CAD/CAM no lo soporta", explicó. "Todavía vemos mucha gente publicando programas de su sistema CAD/CAM con G-1s rectos. Hacen movimientos lineales de segmentos de línea muy pequeños, aunque hay muchas técnicas y funciones de programación nuevas. Muchos sistemas CAM y los post-procesadores no están tan actualizados como los CNC en el campo, sin embargo CAD/CAM es muy económico hoy y mucho más fácil de usar". A veces la mejor inversión es usar completamente la inversión que ya hiciste.
Entonces, ¿Qué Conseguir?
Al elegir un CNC, eche un vistazo serio a su modelo de negocio, aconsejó Ledvon. "Para hacer principalmente trabajo de producción con tamaños de lote grandes, con operadores que no son tan calificados, entonces ciertamente estandarice en un control. Pero no creo que esa sea la forma de ganar dinero más. Para crecer en nuevos segmentos de mercado, o para obtener un negocio de mayor margen con tamaños de lote más pequeños, necesita flexibilidad en su configuración". Esto significa máquinas multi-función y los mejores controles para las aplicaciones que una empresa decida perseguir. "Porque si continúa comprando el mismo control que el taller de al lado, la única forma en que va a competir es en precio. Necesita encontrar una forma de diferenciarse, y esa es una forma de hacerlo".
Sistema de control de automatización
- Elección de la Miniexcavadora Ideal: Guía Práctica
- Guía Experta para Configurar y Cablear Gabinetes de Paneles de Control
- Impulse la Eficiencia de su CNC de 5 Ejes: 4 Consejos Internos Comprobados
- Guía Experta: Cómo Elegir el Mejor Proveedor de Manufactura
- 5 Consejos Expertos para Seleccionar el Servicio de Reparación CNC Correcto
- Domine el Fresado CNC: 4 Consejos Esenciales para Principiantes
- Seguridad para Operarios CNC: Directrices Esenciales en el Lugar de Trabajo
- Consejos Esenciales de Mantenimiento para Máquinas CNC: Rendimiento Óptimo
- Cómo Elegir la Máquina CNC Ideal para un Rendimiento a Largo Plazo
- Guía compra esencial: 7 claves para elegir router ATC CNC
- 7 consejos expertos para seleccionar el taller de mecanizado ideal