



Cómo la robótica avanzada está revolucionando las operaciones de soldadura
¿Es el momento adecuado para automatizar tu operación de soldadura? ¿Preocupado por cuánto tiempo podrás mantener a tus soldadores experimentados? ¿Necesitas aumentar tu rendimiento pero no ves cómo con la fuerza laboral disponible? ¿Desafiado por materiales más duros? Una variedad de avances técnicos hacen que sea relativamente fácil resolver estos problemas automatizando tu operación de soldadura, con un retorno de inversión sorprendentemente rápido.
Tres veces más rápido
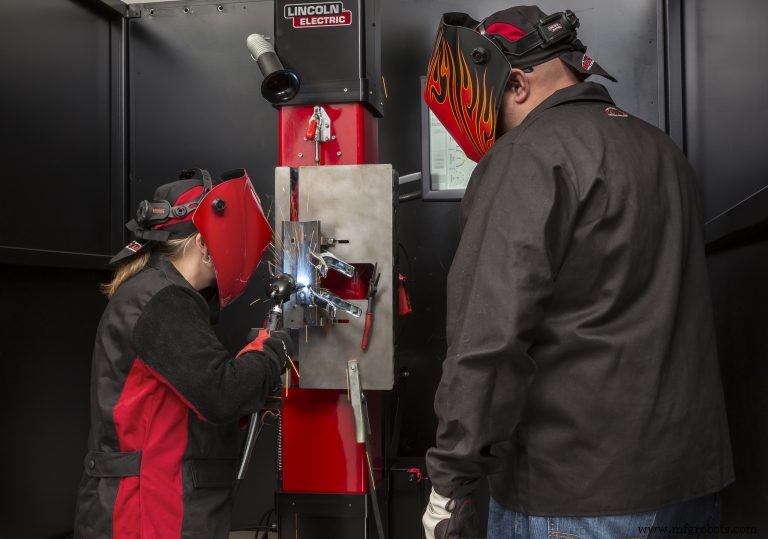
Hay dos categorías amplias de soldadura automatizada, la llamada automatización «fija» y la soldadura «flexible» (o robótica). La automatización fija es a menudo específica de la aplicación y es mejor cuando la geometría de la pieza y la soldadura son muy simples. Por ejemplo, generalmente es la mejor solución para soldar tuberías. Pero para la mayoría de aplicaciones industriales y cualquier cosa compleja, la soldadura robótica es ideal y es el foco de este artículo.
Como explicó Jason Lange, gerente de ventas internas de Lincoln Electric Co. (Cleveland), «El propósito principal de un robot es ayudar con la repetibilidad de una soldadura. Número dos es reducir el desgaste en el soldador. Mover piezas todo el día y gatear bajo diferentes dispositivos es agotador para un humano. Los robots ayudan a la ergonomía».
Es doblemente importante hacerlo más fácil para los soldadores porque son cada vez más difíciles de encontrar. «Hay muchas escuelas técnicas en todo el país invirtiendo en programas de soldadura para intentar cerrar esa brecha», continuó Lange. «Pero en cualquier día, el número de personas que se jubilan supera a los reemplazos entrantes, creando un vacío. La soldadura robótica ayuda a llenar ese vacío».
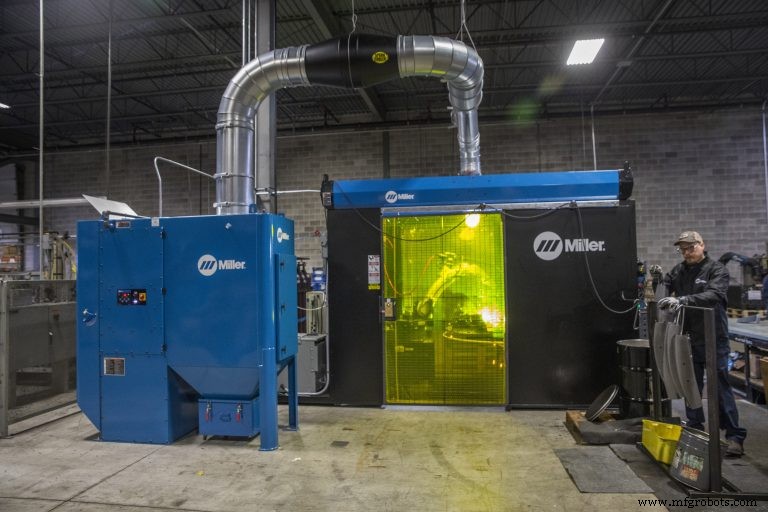
Al mismo tiempo, «el retorno de un sistema robótico es típicamente mucho mejor de lo que podrías pensar», explicó Erik Miller, gerente de desarrollo de negocio —grupo láser en Miller Electric Mfg. Co. (Appleton, WI). «Un sistema robotizado producirá tantas piezas como tres soldadores. Ahorras dos salarios por turno y el coste promedio de una celda pre-diseñada es de 100.000 a 120.000 dólares. Se amortiza en aproximadamente un año. Típicamente, si puedes automatizar un proceso y obtener retorno en menos de un año, eso es algo que haces de inmediato. Si son dos años, es algo que deberías considerar seriamente».
Así que la automatización robótica es una gran ayuda para aumentar el rendimiento. Pero las fuentes entrevistadas para este artículo enfatizaron que no es un sustituto de la mano de obra cualificada. «Todavía necesitas una persona de soldadura de calidad para operar ese robot», como lo expresó Lange.
Cambio de materiales, otra razón para automatizar
Los cambios en los materiales de trabajo en los últimos diez años han impulsado mejoras en la soldadura, muchas de las cuales son imposibles de aplicar manualmente, como la soldadura láser, según Erwin DiMalanta, director de línea de negocio de soldadura y corte, ABB Robotics (Auburn Hills, MI). «Los fabricantes de todo, desde vehículos mineros hasta automóviles, están usando diferentes materiales para reducir coste y peso y adaptarse a diferentes soluciones de tren motriz», dijo. «Los fabricantes de automóviles han cambiado a aceros de alta resistencia y ultra alta resistencia, que tienen propiedades metalúrgicas que los hacen más fuertes, ligeros y resistentes a la corrosión, pero con alta conformabilidad y soldabilidad. Eso está cambiando drásticamente cómo se diseñan, forman y ensamblan las estructuras metálicas». Mientras que los fabricantes podían haber usado troqueles de estampado tradicionales para cortar características en la pieza, ahora usan procesos de estampado en caliente y tecnologías láser automatizadas para formar y cortar las piezas.
«Otro ejemplo es el cambio al aluminio para más aplicaciones», dijo DiMalanta. «Dependiendo del coche, hasta el 90 % de la carrocería podría ser aluminio ahora. Debido a su mayor conductividad, necesitas más corriente eléctrica para soldar por puntos aluminio y la corriente es sinónimo de calor. Sin embargo, vamos a materiales de calibre más delgado. En algunos vehículos, los materiales tienen unos 1 mm de grosor. ¿Cómo lidias con estas tendencias que van en direcciones opuestas?».
La respuesta es tecnología mejorada para control electrónico y mecánico de soldadura por arco, y mayor uso de soldadura láser. Para soldadura por arco, DiMalanta dijo que «las fuentes de potencia son ahora extremadamente avanzadas y controladas electrónicamente. La deposición de material en el baño de soldadura se controla cuidadosamente, con formas de onda personalizadas». Miller añadió que tales formas de onda especiales «controlan la entrada de calor en las piezas, lo que puede reducir la distorsión y también mejorar la apariencia cosmética de las soldaduras».
También señaló un método mecánico llamado Active Wire de Panasonic. «Es una alimentación de hilo bidireccional en la que el hilo avanza para crear el cortocircuito y luego se invierte fuera del charco, repitiendo esta acción tipo máquina de coser a 120 Hertz. Esto reduce la entrada de calor y también reduce enormemente la proyección. También mejora la consistencia del arco en cada soldadura. Es muy popular para soldadura de aluminio y soldadura de chapa delgada».
Cuanto más ligero el componente, más avanzados tienen que ser los materiales para permitir estructuras complejas manteniendo la resistencia, dijo DiMalanta. «Los robots y sus sistemas de software avanzados ayudan a conectar los procesos para manejar estos materiales con la trayectoria del robot».
Soldadura láser, una opción convincente
Con su capacidad ultrarrápida para soldar una amplia variedad de materiales (incluyendo materiales disímiles), el láser es probablemente lo más grande que ha pasado en la soldadura en décadas. Y como dice Masoud Harooni, ingeniero senior de tecnología avanzada —soldadura láser en Trumpf Inc. (Hoffman Estates, IL), «la mayor noticia en soldadura láser en años recientes es la caída en los precios del láser».
«Los sistemas de soldadura láser son más fáciles de controlar», continuó Harooni. «Seleccionas una potencia y una velocidad. Una vez ajustado, procesas toda la pieza con poca proyección. En soldadura por arco tienes que mantener el arco y los parámetros de soldadura son sensibles a cualquier cambio en la distancia entre la antorcha y la pieza. Diferentes partes de la [pieza] requieren más corriente, o menos corriente, y esto causa menos estabilidad del proceso. Aunque los bucles de retroalimentación en los sistemas modernos de soldadura por arco son muy buenos, estos sistemas nunca están realmente perfectamente ajustados. Los componentes soldados por láser requieren mucho menos post-procesamiento que los soldados por arco, que a menudo tienen que ser rectificados. También tienes el problema de lidiar con la proyección y necesitar limpiar la boquilla en sistemas de soldadura por arco».
Quizás más importante, la soldadura láser puede lograr una soldadura más profunda sin daño por calor, incluso en materiales como aluminio y magnesio que serían susceptibles a agrietamiento o porosidad con soldadura por arco. Harooni explicó que esto es porque el láser puede alcanzar una densidad de potencia de 10^8 vatios por centímetro cuadrado. Esto genera un ojo de cerradura (keyhole), un área hueca profunda creada por la vaporización del metal de la pieza. A medida que el haz láser se mueve a lo largo de la pieza, mantiene este pequeño ojo de cerradura rodeado por un baño fundido, mientras el material detrás se solidifica.
«Obtienes una soldadura fuerte y profunda sin entrada extrema de calor en la pieza», dijo. «La soldadura por arco no tiene la densidad de potencia, así que la única forma de lograr una soldadura más profunda es aumentar la entrada de calor. Las propiedades mecánicas de piezas soldadas que tienen menos entrada de calor y menos distorsión son mucho mejores que piezas con mayores entradas de calor».
Miller afirmó que «el impacto inicial de la soldadura láser ha sido en la soldadura automotriz, debido al alto volumen y [ventajas técnicas]. Los fabricantes de chapa también deberían mirar la soldadura láser. Los verdaderos beneficios están en reemplazar la soldadura por puntos por resistencia, que puede ser desafiante para manufactura de volumen medio a bajo. El utillaje puede ser difícil, ya que se requiere acceso a ambos lados de la pieza, mientras que la soldadura láser solo requiere acceso por el lado superior, por lo que es más fácil de automatizar. También puedes usar un robot de menor carga útil para soldadura láser, junto con una óptica fija simple».
Comparado con un robot de gran carga útil con un brazo fuerte que lleva una herramienta grande con dos electrodos, los fabricantes ahora pueden usar un robot más seguro de ocho kg, montar una cabeza de proceso en él, y automatizar la soldadura por puntos por resistencia relativamente fácil.
«El otro área en chapa donde la soldadura láser es beneficiosa es en la fabricación de cajas», dijo. «Soldaduras de esquinas exteriores que requieren apariencia cosmética y que requieren poco o ningún acabado de metal después, es un área donde hemos visto mucho interés».
Según Miller, el láser proporciona una buena solución en piezas donde el acceso es limitado. Un láser solo requiere línea de vista para hacer la soldadura, mientras que en una aplicación de soldadura por arco el robot tiene que mover una antorcha voluminosa dentro y alrededor de las piezas, lo que puede ser muy difícil. «En soldadura láser, a menudo estamos a 500 mm de la pieza. Es como disparar un rayo láser. El láser también tiene velocidades de procesamiento mucho más altas y menor entrada de calor total en la pieza, lo que reduce la distorsión. Es una herramienta perfecta para soldadura autógena».
La desventaja de la soldadura láser, explicó Harooni, es que «o tienes que asegurarte de que prácticamente no hay hueco entre componentes, o usar una línea de fusión, que combina soldadura láser con aporte de hilo, en el que fundes el hilo en el baño para poder cubrir el hueco. Pero la soldadura láser es tan más rápida que vale la pena la inversión extra en utillaje. Por ejemplo, si haces 50 piezas al día con soldadura por arco robótica, la soldadura láser robótica podría producir 300, 500 o incluso miles de la misma pieza en un día».
Iniciándose en la automatización de soldadura
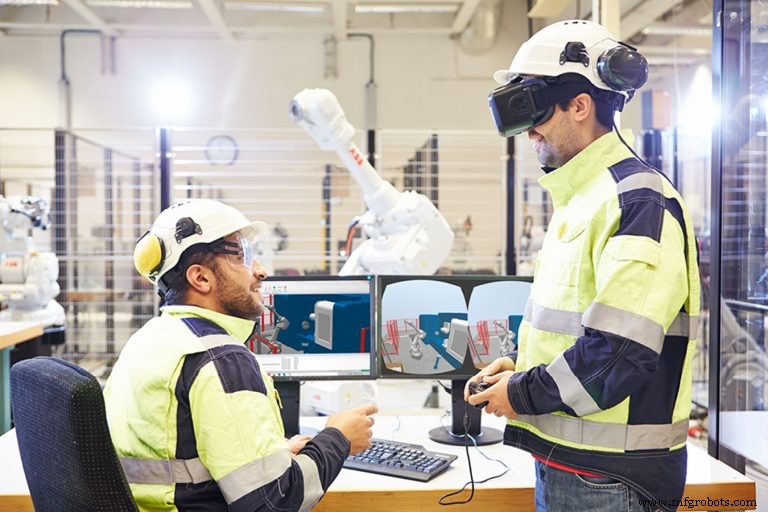
Dar el salto a la automatización de soldadura es más fácil que nunca. Primero, los principales actores ofrecen software de configuración fuera de línea que programa el siguiente trabajo en un PC con un alto grado de realismo, transfiere ese programa al robot y empieza la soldadura. ABB incluso usa técnicas de realidad virtual para permitir a los usuarios «colaborar» con equipos de soldadura robótica.
«Puedes literalmente tomar el robot por el cuello, por así decirlo, y dirigirlo tal como harías con un perro con correa», explicó DiMalanta. «Esto puede ser mucho más intuitivo que usar un colgante de enseñanza». Segundo, estos sistemas pueden tener mecanismos que se adaptan automáticamente a cambios posicionales de una pieza a la siguiente y monitorizan la calidad de la soldadura.
Como explicó David Schaefer, especialista de producto en Miller Electric, «Hay varios tipos de sensores que tratan con cambios en la ubicación de la junta. Uno es simplemente detección táctil y otro es seguimiento de junta a través del arco. Al usar detección táctil, el robot puede bajar y usar su hilo de soldadura por arco para sondear la pieza. Verifica la diferencia entre la ubicación programada y la ubicación real para básicamente reprogramarse a sí mismo».
«En el seguimiento de junta a través del arco, cuando tejes a través de una junta, como con una soldadura de filete o una soldadura solapada si el material es lo suficientemente grueso, detecta el cambio en amperaje y determina cuándo está en la junta y cuándo está fuera de la junta, y luego sigue esa soldadura mientras suelda», continuó Schaefer. «También tienes la opción de usar óptica láser en lugar de detección tipo hilo, pero es la misma idea básica».
Lange de Lincoln Electric dijo que «otra forma de hacerlo es a través de una cámara que toma una imagen 2D o 3D de la pieza. Podemos compensar programas y juntas basados en la ubicación física de las piezas. Las cámaras más nuevas no se ven tan afectadas por el deslumbramiento de una pieza como las cámaras podrían haberlo sido hace unos años. Pueden ver más color y leer las definiciones de una pieza, distinguiendo sombra y reflejos de la pieza». Harooni añadió que «las ópticas de hoy también nos dan la capacidad de verificar la calidad de la soldadura en tiempo real sin necesidad de pruebas destructivas».
Tercero, los robots todos ofrecen alguna forma de detección de colisión. Miller de Miller Electric dijo que eso representa la mejora más significativa en el brazo del robot en sí. «Anteriormente, un cliente creaba su programa basado en la posición conocida X-Y-Z de la antorcha. Digamos que el robot ha estado soldando medio turno y el operario deja una abrazadera abierta. El robot probablemente golpearía la abrazadera, doblando la antorcha. Eso causaría que cada soldadura en ese programa estuviera fuera de alineación porque el extremo de la antorcha se ha doblado y esa posición ha cambiado. Hoy, si el robot golpea un objeto, incluso a alta velocidad, lee el pico de corriente resultante como una obstrucción. Esto hace que el robot entre inmediatamente en modo servo flexible, que retrasa la aplicación del freno por una cierta distancia especificada para cada eje. El robot se vuelve "blando", en efecto. Esto permite al robot disipar el impulso, minimizando el daño a la herramienta. Esto significa que puedes tener una colisión a alta velocidad sin doblar la antorcha».
Cuarto, todos los principales actores ofrecen celdas robóticas pre-diseñadas con todo lo que necesitas en un palé (o varios). «Una celda de trabajo sería una unidad totalmente diseñada con todas las salvaguardas en su lugar», dijo Lange. «Típicamente verías vallas o paredes de acero, usualmente escáneres de seguridad, luces, botones para habilitar el robot, cerraduras de llave, y algún dispositivo de posicionamiento frente al robot, como una mesa giratoria o una rueda de ferris. Estos dispositivos traen la pieza a la zona de trabajo mientras el operario carga piezas adicionales en el lado opuesto. O podrías tener solo una mesa fija donde el robot va a procesar. También habría una fuente de potencia de soldadura, la antorcha, y algunos limpiadores para limpiar las puntas si es necesario. Solo necesitas conectarlo a electricidad y una fuente de gas». Y si una de las soluciones estándar no funciona, hay soluciones llave a medida disponibles.
¿De qué preocuparse entonces?
«Cuando consultamos con un cliente potencial sobre automatización de soldadura, miramos su fabricación upstream», explicó Schaefer de Miller Electric. «Si están usando láseres y equipos CNC para doblar, plegar y cortar el material, tendrán mucho más éxito soldándolo robóticamente que si lo cortaran a mano o usando una sierra de corte. Esos talleres pueden salirse con la suya ahora porque cuando sueldan a mano las piezas, los soldadores pueden ajustar en consecuencia, pero el robot no». Miller añadió que la soldadura suele ser lo último que se automatiza en una instalación porque los procesos upstream deben ser precisos primero. «Las piezas tienen que cortarse con precisión, luego doblarse con precisión. Luego puedes soldarlas», dijo.
Además de asegurar que las piezas sean repetibles, se requiere utillaje que limite o elimine los huecos, como explicó Schaefer: «No puedes soldar aire. Un operario humano puede ver un hueco y reaccionar en consecuencia, generalmente aumentando la salida del hilo para reducir el amperaje, lo que reduce el calor y la penetración, y luego empezar a tejer para rellenar el hueco. Un robot no hará esto. Quemará a través».
Por el contrario, Lange dijo que algunos clientes han gastado miles o cientos de miles de dólares en algunos casos en utillaje para sujetar piezas cuando podrían reducir ese precio a la mitad mejorando los procesos upstream. Eso proporciona la repetibilidad requerida downstream, lo que finalmente reduce el coste del utillaje y disminuye la cantidad de retrabajo y desecho. Después de la calidad y repetibilidad de la pieza, la siguiente preocupación más importante es «conocer y entender el proceso de soldadura en relación con las soldaduras en sí y las soldaduras a través del dispositivo automatizado», dijo Lange.
Así que, ¿a quién deberías entrenar para operar la soldadura automatizada? Ya sea un soldador experimentado o alguien que tenga ganas de aprender soldadura (lo que lleva semanas) más automatización de soldadura. Schaefer advirtió que «Necesitas la cultura adecuada en la instalación. La gente con empleos puede sentirse amenazada por la automatización que entra en la instalación. Yo sería muy sincero con mi gente sobre los beneficios, cómo hará a la empresa más eficiente, ayudará a que crezca y sea más competitiva y, en última instancia, contrate más gente».
Finalmente, los tamaños de lote deben ser lo suficientemente grandes para la automatización. Como dijo Lange, «El tiempo que lleva hacer la programación fuera de línea, ponerla en el robot y hacer una configuración rápida definitivamente produce un buen retorno si tus tamaños de lote corren aproximadamente un día o día y medio. Si estás cambiando una pieza cada hora, podrías no ser tan efectivo en ROI».
Sistema de control de automatización
- NPE2018: Innovaciones Industria 4.0 impulsando el futuro de la manufactura
- Hahn Automation expande su foco en salud con nuevo Centro Tecnológico alemán
- Robotic Automation Systems abre instalación de 13.000 pies² para impulsar la excelencia en fabricación integrada
- Estudiantes construyen sistema robótico avanzado de clasificación de basura con tecnología B&R
- Acieta presenta FastLoad: Celda robótica de carga de alta velocidad para impulsar la eficiencia productiva
- Robotiq presenta robot de bin picking asequible y versátil para fabricación de mediano a alto volumen
- AMRC Lidera la Innovación en Manufactura Circular y Tecnologías Avanzadas de Reciclaje
- MTC logra avance en recogida autónoma de objetos para robótica
- Mejores prácticas en soldadura robótica: Impulse calidad, velocidad y ahorros
- Aumente la Productividad: 4 Formas Comprobadas de Maximizar el Rendimiento de la Soldadura Robótica
- Tecnologías inalámbricas emergentes de 2015: Guía para M2M e IoT