



Cómo instalar inserts roscados por calor para roscas fuertes y fiables en piezas impresas en 3D
Conectores roscados, agujeros y uniones atornilladas son fundamentales para prácticamente cada pieza ingenierada que fabrique. Al trabajar con piezas impresas en 3D, la calidad de la rosca impacta directamente la durabilidad del ensamblaje. Las roscas plásticas tradicionales —ya sean impresas o roscadas a mano— son propensas a deshilacharse y desgastarse, mientras que las roscas metálicas entregan la resistencia y longevidad requeridas para aplicaciones de alto rendimiento. Los inserts roscados metálicos, típicamente de latón con roscas internas preformadas, proporcionan una solución robusta. Su superficie externa acanalada engancha el material circundante, resistiendo fuerzas de extracción y torque. Para impresión 3D termoplástica, los inserts por calor son la opción preferida. Durante la instalación, el polímero se funde y refluye alrededor del insert, creando un enlace reforzado localmente que mejora dramáticamente las calificaciones de extracción y torque comparado con otros tipos de inserts. Lea nuestra última historia de éxito de cliente sobre una importante base de entrenamiento para el Ejército de EE. UU. Elija el hardware que fijará la pieza. El tamaño del insert depende del grosor de material alrededor de la cavidad; si queda menos de 2 mm (0,078") de material, opte por un insert menor. Verifique las dimensiones de cavidad recomendadas por el proveedor. En este ejemplo, se usa un insert M3 con las siguientes especificaciones: Use la herramienta de esbozo de su programa CAD para marcar la ubicación exacta de cada agujero. Con la herramienta Agujero, genere un avellanado que coincida con el diámetro mayor del insert (A) y la profundidad recomendada. Extienda el agujero más allá de la base del avellanado si se necesita un agujero de alivio para el tornillo. Aplique un chaflán distancia-distancia al borde exterior inferior del avellanado. Use la altura del avellanado como primera distancia y ">(A‑B)/2" como segunda distancia para lograr el diámetro menor cónico requerido (B). Imprima la pieza una vez finalizado el diseño. Encienda el soldador y déjelo alcanzar 650–750 °F (343–399 °C). Este rango de temperatura funde el termoplástico sin degradar el material. Coloque el insert centrado en su cavidad. Alinee la punta del soldador con el centro del insert y aplique presión suave. A medida que el insert se calienta, el plástico se funde y fluye, permitiendo que el insert se hunda en la cavidad. Mantenga el soldador en contacto hasta que el insert asiente completamente y la parte superior de la pieza quede a ras con la cabeza del insert. Para inserts mayores, permita un tiempo de calentamiento ligeramente mayor. Tras asentar todos los inserts, deje enfriar la pieza unos minutos. Esto asegura que el polímero se fije completamente alrededor del insert. Use este tiempo para ajustar cualquier insert que no haya asentado correctamente. Aunque los inserts por calor proporcionan excelente resistencia a la extracción, colocarlos en la cara opuesta de la pieza puede aumentar aún más la capacidad de carga. Cuando el insert se carga, su cono engancha el cono del avellanado, distribuyendo las fuerzas más uniformemente. Añadir refuerzo de fibra continua alrededor de la cavidad amplifica este efecto al prevenir la deformación de las paredes bajo carga. Contáctenos para una pieza de muestra gratuita para evaluar la resistencia y durabilidad de nuestros materiales. Síganos en Facebook, Twitter, Instagram y LinkedIn para las últimas actualizaciones.Componentes roscados en impresión 3D
Caso de estudio: Ejército de EE. UU.
Diseño e instalación de inserts por calor
Qué necesitará
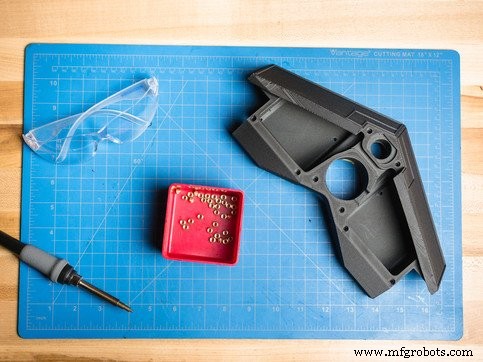
1. Seleccione tamaño de tornillo e insert correspondiente
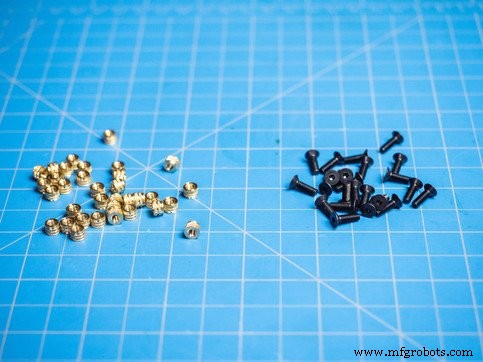
2. Esboce el punto de partida para sus agujeros
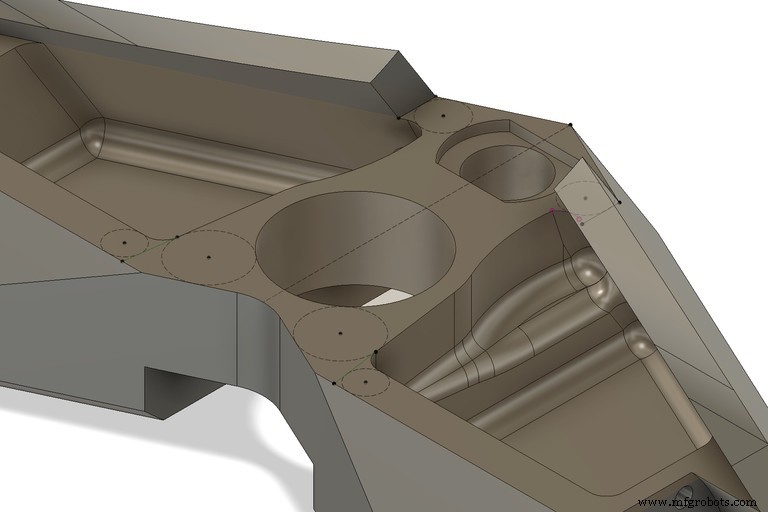
3. Cree un agujero avellanado
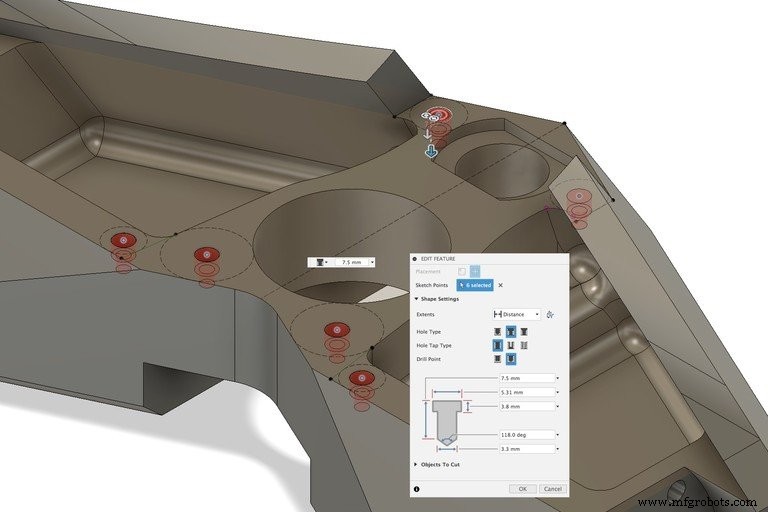
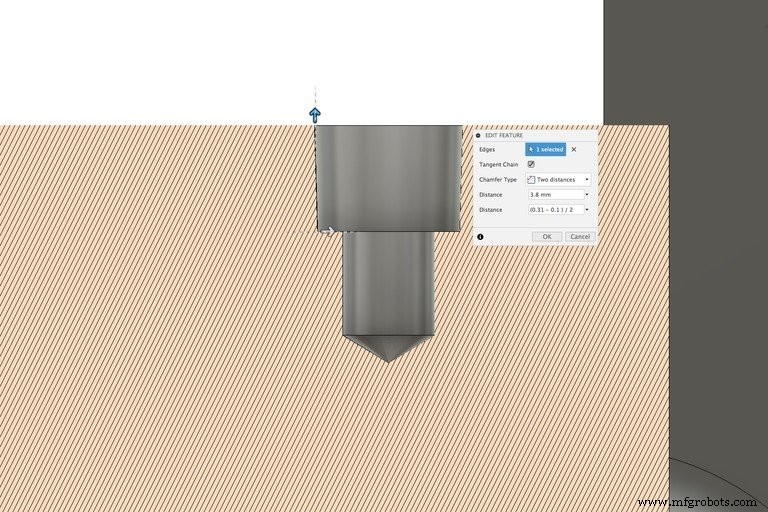
4. Chanflee el borde interno del avellanado
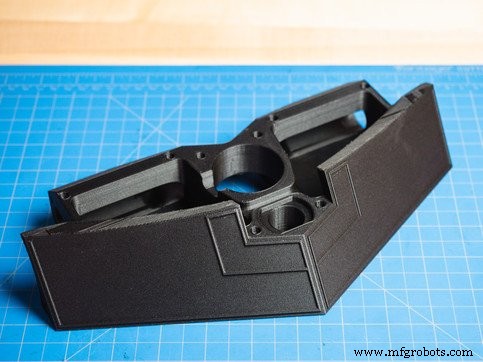
5. Imprima su pieza
6. Caliente el soldador
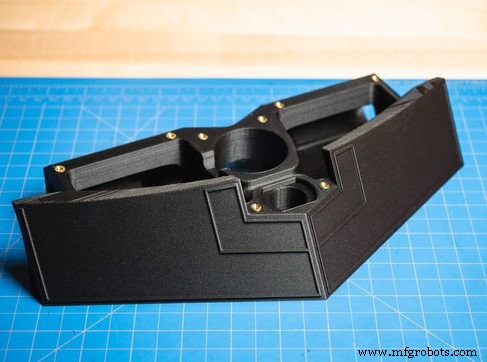
7. Presione cada insert en su cavidad
8. Deje enfriar la pieza
Mejorando la resistencia de la conexión roscada
Impresión 3d
- Moldeo por inserción vs. Sobremoldeo: Elegir la técnica adecuada de fabricación de plástico
- Moldeo por inserción explicado: Aumente la eficiencia y reduzca costes en producción multi-material
- Guía experta de Carl Calabria para instalar inserts en la impresora 3D Mark One
- Optimización de la gestión térmica: Diseño avanzado de PCB con disipador de calor
- Dominando el Tratamiento Térmico: Endurecimiento y Revenido de Acero para Herramientas
- 5 Ventajas Clave de las Bisagras de Plástico para Aplicaciones Modernas
- Tornillos de presión (set screws) explicados: diseño, diferencias y aplicaciones
- Convertir una Fresadora en Torno: Pasos Fáciles para Metalúrgicos
- Tratamiento térmico de aleaciones de titanio: optimizando resistencia, estabilidad y control de proceso
- Intercambiadores de calor de titanio: rendimiento superior para aplicaciones energéticas y marinas
- Dominando las Sentencias Using en C#: Importaciones, Alias y Directivas Estáticas