



Moldeo por Inyección: Guía Completa de Principios, Diseño y Costes
COMPARTIR ESTE ARTÍCULO
En esta guía encontrará todo lo que necesita saber sobre moldeo por inyección. Domine los principios básicos de la tecnología y aprenda consejos de diseño accionables rápido que le ahorrarán tiempo y reducirán costes.
Parte 1
Los Fundamentos del Moldeo por Inyección
¿Qué es el moldeo por inyección? ¿Cómo funciona y para qué se usa? En esta sección respondemos estas preguntas y le mostramos ejemplos comunes de piezas moldeadas por inyección para ayudarle a familiarizarse con la mecánica básica y aplicaciones de la tecnología.
¿Qué es el moldeo por inyección?
El moldeo por inyección es una tecnología de fabricación para la producción en masa de piezas plásticas idénticas con buenas tolerancias. En el moldeo por inyección, gránulos de polímero se funden y luego se inyectan bajo presión en un molde, donde el plástico líquido se enfría y solidifica. Los materiales usados en moldeo por inyección son polímeros termoplásticos que pueden ser coloreados o rellenos con otros aditivos.
Casi todas las piezas plásticas a su alrededor se fabricaron usando moldeo por inyección: desde piezas de coche, hasta carcasas electrónicas, hasta electrodomésticos de cocina.
El moldeo por inyección se usa ampliamente porque ofrece un coste por pieza muy bajo en altos volúmenes de producción, junto con excelente repetibilidad y fuerte flexibilidad de diseño. Las principales limitaciones del moldeo por inyección son típicamente económicas, ya que el proceso requiere una inversión inicial significativa en utillaje (tooling). Tradicionalmente, el tiempo de respuesta desde diseño a producción podía tomar varias semanas, aunque los flujos de trabajo de fabricación digital modernos ahora pueden producir piezas moldeadas en tan solo una semana en algunos casos.
Cómo funciona el moldeo por inyección personalizado
Una máquina de moldeo por inyección consta de tres partes principales: la unidad de inyección, el molde (el corazón de todo el proceso) y la unidad de cierre/expulsión.
En esta sección, examinamos el propósito de cada uno de estos sistemas y cómo su mecánica básica de operación afecta el resultado final del proceso de moldeo por inyección.
Ventajas y Desventajas del Moldeo por Inyección
El moldeo por inyección es una tecnología de fabricación establecida con una larga historia, pero se refina y mejora constantemente con nuevos avances tecnológicos.
A continuación se presenta un resumen de las ventajas y desventajas clave del moldeo por inyección para ayudarle a entender si es la solución correcta para su aplicación.
Beneficios del moldeo por inyección
Fabricación de plásticos de alto volumen
El moldeo por inyección es la tecnología más competitiva en coste para fabricar altos volúmenes de piezas plásticas idénticas. Una vez creado el molde y configurada la máquina, piezas adicionales pueden fabricarse muy rápido y a muy bajo coste.
El volumen mínimo de producción recomendado para moldeo por inyección es 500 unidades. En este punto, las economías de escala entran en juego y los costes iniciales relativamente altos del utillaje tienen un efecto menos prominente en el precio unitario.
Amplia gama de materiales
Casi todo material termoplástico (y algunos termoestables y siliconas) puede moldearse por inyección. Esto permite una gama muy amplia de materiales disponibles con diversas propiedades físicas para diseñar.
Las piezas producidas con moldeo por inyección tienen muy buenas propiedades físicas. Las propiedades pueden adaptarse usando aditivos como fibras de vidrio o mezclando pellets, como PC/ABS, para lograr resistencia, rigidez o resistencia al impacto específicas.
Productividad muy alta
El ciclo típico de moldeo por inyección dura 15 a 60 segundos. Esto depende del tamaño de la pieza y la complejidad del molde. En comparación, el mecanizado CNC o la impresión 3D podrían requerir minutos u horas para producir la misma geometría. Además, un solo molde puede acomodar múltiples piezas, aumentando aún más las capacidades de producción de este proceso. Esto significa que cientos (o incluso miles) de piezas idénticas pueden producirse cada hora.
Excelente repetibilidad y tolerancias
El proceso de moldeo por inyección es altamente repetible y las piezas producidas son esencialmente idénticas. Por supuesto, ocurre cierto desgaste en el molde con el tiempo, pero un molde piloto típico de aluminio durará 5.000 a 10.000 ciclos, mientras que los moldes de producción a escala completa de acero para herramientas pueden soportar 100.000+ ciclos.
Este nivel de precisión es suficiente para la mayoría de aplicaciones y comparable tanto a mecanizado CNC como a impresión 3D. Tolerancias más ajustadas son posibles pero dependen de la contracción del material. Por ejemplo, Polipropileno (PP) se contrae más que Policarbonato (PC), dificultando mantener dimensiones ajustadas.
Excelente apariencia visual
Una fortaleza clave del moldeo por inyección es que puede producir productos terminados que necesitan poco o ningún acabado extra. Las superficies del molde pueden pulirse a un grado muy alto para crear piezas tipo espejo, o pueden arenarse (bead blasted) para crear superficies texturizadas. Los estándares SPI dictan el nivel de acabado que puede lograrse.
Obtenga recomendaciones de compatibilidad de acabado/material →
Limitaciones del moldeo por inyección
Costes iniciales de utillaje
Una de las principales consideraciones económicas en moldeo por inyección es el coste inicial de utillaje, ya que debe fabricarse un molde personalizado para cada geometría de pieza. Estos costes de utillaje están asociados principalmente con el diseño y producción del molde y típicamente oscilan entre unos 250 y 1.000 dólares para moldes más simples, aunque utillajes más complejos pueden costar significativamente más. Debido a que el coste del molde se distribuye entre el número total de piezas producidas, el moldeo por inyección se vuelve cada vez más rentable en volúmenes de producción medios a altos.
Los cambios de diseño son costosos
Una vez fabricado un molde, es muy caro modificarlo. Los cambios de diseño suelen requerir la creación de un nuevo molde desde cero. Por esta razón, diseñar una pieza para moldeo por inyección correctamente es muy importante.
En la Parte 2, listamos las consideraciones de diseño más importantes a tener en cuenta al diseñar para moldeo por inyección. En la Parte 5, también veremos cómo puede mitigar el riesgo creando prototipos físicos de sus piezas.
Plazos de entrega más largos comparados con otras tecnologías
El tiempo de respuesta típico para moldeo por inyección varía entre 6-10 semanas. Toma 4-6 semanas fabricar el molde, más 2 a 4 semanas más para producción y envío.
Si se requieren cambios de diseño (algo común) el tiempo de respuesta aumenta en consecuencia.
Por otro lado, piezas hechas con una impresora 3D de escritorio pueden estar listas para entrega de la noche a la mañana, mientras que los sistemas de impresión 3D industriales tienen un plazo típico de tres a cinco días. Las piezas mecanizadas por CNC se entregan típicamente dentro de 10 días o tan rápido como cinco días.
Diseño para moldeo por inyección
Hay varios factores que pueden afectar la calidad del producto final y la repetibilidad del proceso. Para obtener todos los beneficios del proceso, el diseñador debe seguir ciertas directrices de diseño.
En esta sección, describimos defectos comunes del moldeo por inyección y directrices básicas y avanzadas a seguir al diseñar piezas, así como recomendaciones para mantener los costes al mínimo.
Defectos comunes del moldeo por inyección
La mayoría de defectos en moldeo por inyección están relacionados con el flujo del material fundido o la tasa de enfriamiento no uniforme durante la solidificación.
A continuación una lista de defectos a tener en cuenta al diseñar una pieza para moldeo por inyección. En la siguiente sección, le mostraremos cómo puede evitar cada uno de ellos siguiendo buenas prácticas de diseño.
Deformación (Warping)
Cuando ciertas secciones se enfrían (y como resultado se contraen) más rápido que otras, la pieza puede doblarse permanentemente debido a tensiones internas.
Las piezas con espesor de pared no constante son más propensas a deformación.
Marcas de hundimiento (Sink marks)
Cuando el interior de una pieza se solidifica antes que su superficie, puede aparecer un pequeño hueco en una superficie por lo demás plana, llamado marca de hundimiento.
Las piezas con paredes gruesas o nervios mal diseñados son más propensas a hundimiento.
Marcas de arrastre (Drag marks)
A medida que el plástico se contrae, aplica presión sobre el molde. Durante la expulsión, las paredes de la pieza se deslizan y raspan contra el molde, lo que puede resultar en marcas de arrastre.
Las piezas con paredes verticales (y sin ángulo de desmoldeo) son más propensas a marcas de arrastre.
Líneas de soldadura (Knit lines)
Cuando 2 flujos se encuentran, pueden desarrollarse decoloraciones finas como pelos. Estas líneas de soldadura afectan la estética de la pieza, pero también generalmente disminuyen la resistencia de la pieza.
Las piezas con cambios bruscos de geometría u orificios son más propensas a líneas de soldadura.
Disparos cortos (Short shots)
El aire atrapado en el molde puede inhibir el flujo del material durante la inyección, resultando en una pieza incompleta. Un buen diseño puede mejorar la fluidez del plástico fundido.
Las piezas con paredes muy finas o nervios mal diseñados son más propensas a disparos cortos.
Tratamiento de sobresalientes (undercuts)
El molde más simple (molde de extracción recta) consta de dos mitades. Características con sobresalientes (como los dientes de una rosca o el gancho de una unión a presión) pueden no ser fabricables con un molde de extracción recta. Esto es porque el molde no puede ser mecanizado por CNC o porque el material está en el camino de la expulsión de la pieza.
Los sobresalientes en moldeo por inyección son características de la pieza que no pueden fabricarse con un molde simple de dos partes, porque el material está en el camino mientras el molde se abre o durante la expulsión.
Características de diseño comunes
Aprenda a diseñar las características más comunes vistas en piezas moldeadas por inyección con estas directrices prácticas. Úselas para mejorar la funcionalidad de sus diseños, mientras cumple con las reglas básicas de diseño.
Parte 2
Hay varios factores que pueden afectar la calidad del producto final y la repetibilidad del proceso. Para obtener todos los beneficios del proceso, el diseñador debe seguir ciertas directrices de diseño.
En esta sección, describimos defectos comunes del moldeo por inyección y directrices básicas y avanzadas a seguir al diseñar piezas, incluyendo recomendaciones para mantener los costes al mínimo.
Defectos comunes del moldeo por inyección
La mayoría de defectos en moldeo por inyección están relacionados con el flujo del material fundido o su tasa de enfriamiento no uniforme durante la solidificación.
Aquí hay una lista de defectos a tener en cuenta al diseñar una pieza para moldeo por inyección. En la siguiente sección, veremos cómo puede evitar cada uno de ellos siguiendo buenas prácticas de diseño.
Deformación (Warping)
Cuando ciertas secciones se enfrían (y como resultado se contraen) más rápido que otras, la pieza puede doblarse permanentemente debido a tensiones internas.
Las piezas con espesor de pared no constante son más propensas a deformación.
Marcas de hundimiento (Sink marks)
Cuando el interior de una pieza se solidifica antes que su superficie, puede aparecer un pequeño hueco en una superficie por lo demás plana, llamado marca de hundimiento.
Las piezas con paredes gruesas o nervios mal diseñados son más propensas a hundimiento.
Marcas de arrastre (Drag marks)
A medida que el plástico se contrae, aplica presión sobre el molde. Durante la expulsión, las paredes de la pieza se deslizan y raspan contra el molde, lo que puede resultar en marcas de arrastre.
Las piezas con paredes verticales (y sin ángulo de desmoldeo) son más propensas a marcas de arrastre.
Líneas de soldadura (Knit lines)
Cuando 2 flujos se encuentran, pueden desarrollarse decoloraciones finas como pelos. Estas líneas de soldadura afectan la estética de las piezas, pero también generalmente disminuyen la resistencia de la pieza.
Las piezas con cambios bruscos de geometría u orificios son más propensas a líneas de soldadura.
Disparos cortos (Short shots)
El aire atrapado en el molde puede inhibir el flujo del material durante la inyección, resultando en una pieza incompleta. Un buen diseño puede mejorar la fluidez del plástico fundido.
Las piezas con paredes muy finas o nervios mal diseñados son más propensas a disparos cortos.
Tratamiento de sobresalientes
El molde más simple (molde de extracción recta) consta de 2 mitades. Características con sobresalientes (como los dientes de una rosca o el gancho de una unión a presión) pueden no ser fabricables con un molde de extracción recta. Esto es porque el molde no puede ser mecanizado por CNC o porque el material está en el camino de la expulsión de la pieza.
Los sobresalientes en moldeo por inyección son características de la pieza que no pueden fabricarse con un molde simple de dos partes, porque el material está en el camino mientras el molde se abre o durante la expulsión.
Los dientes de una rosca o el gancho de una unión a presión son ejemplos de sobresalientes.
Aquí algunas ideas para ayudarle a lidiar con sobresalientes:
Evite sobresalientes usando shutoffs
Evitar sobresalientes por completo podría ser la mejor opción. Los sobresalientes siempre añaden coste, complejidad y requisitos de mantenimiento al molde. Un rediseño inteligente a menudo puede eliminar sobresalientes.
Los shut-offs son un truco útil para lidiar con sobresalientes en regiones internas de la pieza (para uniones a presión) o en los lados de la pieza (para orificios o asas).
A continuación algunos ejemplos de cómo las piezas moldeadas por inyección pueden rediseñarse para evitar sobresalientes: esencialmente, se elimina material en el área bajo el sobresaliente, eliminando el problema por completo.
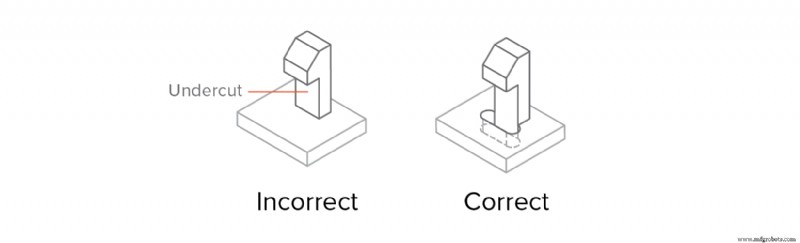
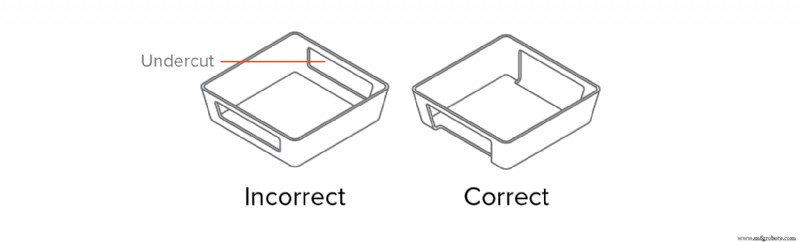
Mueva la línea de partición
La forma más simple de lidiar con un sobresaliente es mover la línea de partición del molde para que lo intersecte.
Esta solución es adecuada para muchos diseños con sobresalientes en una superficie externa. No olvide ajustar los ángulos de desmoldeo en consecuencia.
Use un sobresaliente de extracción (bumpoffs)
Los sobresalientes de extracción (también conocidos como bumpoffs) pueden usarse cuando la característica es lo suficientemente flexible para deformarse sobre el molde durante la expulsión. Los sobresalientes de extracción se usan para fabricar las roscas en tapones de botellas.
Los sobresalientes solo pueden usarse bajo las siguientes condiciones:
- El sobresaliente de extracción debe ubicarse lejos de características de refuerzo, como esquinas y nervios.
- El sobresaliente debe tener un ángulo de entrada de 30° a 45° grados.
- La pieza moldeada por inyección debe tener espacio y ser flexible lo suficiente para expandirse y deformarse.
Se recomienda evitar sobresalientes de extracción en piezas hechas de plásticos reforzados con fibra. Típicamente, plásticos flexibles como PP, HDPE o Nylon (PA) pueden tolerar sobresalientes de hasta 5 % de su diámetro.
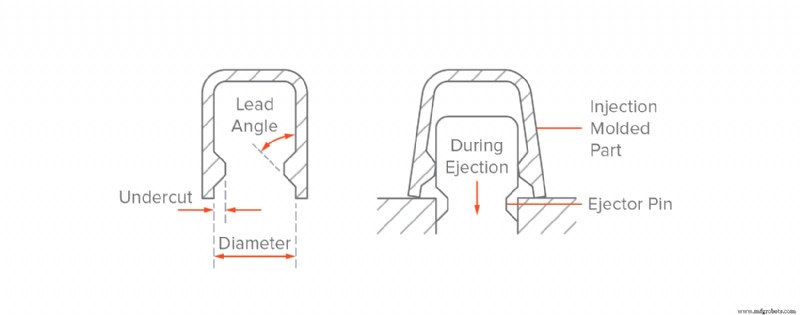
*Ejemplo de pieza con undercuts de extracción. La pieza se deforma al ser expulsada del molde.*
Acciones laterales deslizantes y núcleos
Las acciones laterales deslizantes y núcleos se usan cuando no es posible rediseñar la pieza moldeada por inyección para evitar sobresalientes.
Los núcleos de acción lateral son insertos que se deslizan al cerrar el molde y se deslizan fuera antes de que se abra. Tenga en cuenta que estos mecanismos añaden coste y complejidad al molde.
Siga estas directrices al diseñar una acción lateral:
- Debe haber espacio para que el núcleo se mueva dentro y fuera. Esto significa que la característica debe estar en el otro lado de la pieza.
- Las acciones laterales deben moverse perpendicularmente. Moverse en un ángulo distinto a 90° es más complicado, aumentando coste y plazos.
- No olvide añadir ángulos de desmoldeo a su diseño como de costumbre, teniendo en cuenta el movimiento del núcleo de acción lateral.
Características de diseño comunes
Aprenda a diseñar las características más comunes encontradas en piezas moldeadas por inyección con estas directrices prácticas. Úselas para mejorar la funcionalidad de sus diseños, mientras cumple con las reglas básicas de diseño.
Sujetadores roscados (bosses e inserts)
Hay 3 formas de añadir sujetadores a una pieza moldeada por inyección: diseñando una rosca directamente en la pieza, añadiendo un boss donde se puede atornillar el tornillo, o incluyendo un inserto roscado.
Modelar una rosca directamente en la pieza es posible, pero no recomendado, ya que los dientes de la rosca son esencialmente sobresalientes, aumentando drásticamente la complejidad y coste del molde (hablaremos más de sobresalientes en una sección posterior). Un ejemplo de pieza moldeada por inyección con rosca son los tapones de botellas.
Bosses (Asientos)
Los bosses son muy comunes en piezas moldeadas por inyección y se usan como puntos de fijación o ensamblaje. Consisten en proyecciones cilíndricas con agujeros diseñados para recibir tornillos, inserts roscados u otros tipos de herrajes de fijación y ensamblaje. Una buena forma de pensar en un boss es como una nervadura que se cierra sobre sí misma en un círculo.
Los bosses se usan como puntos de fijación o sujeción (en conjunción con tornillos autorroscantes o inserts roscados).
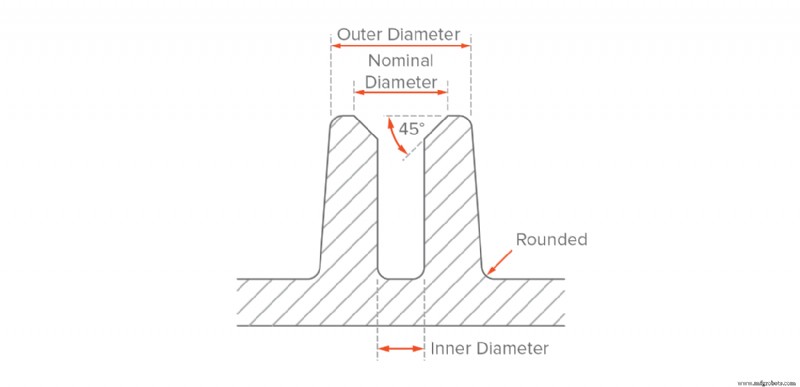
*Diseño recomendado de un boss*
Cuando los bosses se usan como __puntos de fijación__, el diámetro exterior del boss debe ser 2x el diámetro nominal del tornillo o insert y su diámetro interior igual al diámetro del núcleo del tornillo. El agujero del boss debe extenderse hasta el nivel de la pared base, incluso si no se necesita la profundidad completa para el ensamblaje, para mantener un __espesor de pared uniforme__ en toda la característica. Añada un chaflán para fácil inserción del tornillo o insert.
__Para mejores resultados:__
Evite diseñar bosses que se fusionen con paredes principales
Soporte bosses con nervios o conéctelos a una pared principal
Para bosses con inserts, use un diámetro exterior igual a 2× el tamaño nominal del insert
Roscas
Los inserts roscados metálicos pueden añadirse a piezas plásticas moldeadas por inyección para proporcionar un agujero roscado duradero para sujetadores como tornillos de máquina. La ventaja de usar inserts es que permiten muchos ciclos de ensamblaje y desensamblaje.
Los inserts se instalan en piezas moldeadas por inyección mediante inserción térmica, ultrasónica o in-mold. Para diseñar un boss que recibirá un insert roscado, use directrices similares a las anteriores, usando el diámetro del insert como dimensión guía.
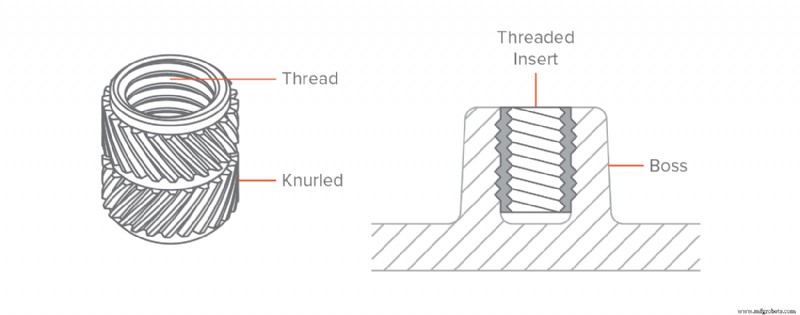
*Un insert roscado colocado en un boss*
__Para mejores resultados:__
Evite añadir roscas directamente en su pieza moldeada por inyección
Diseñe bosses con diámetro exterior igual a 2x el diámetro nominal del tornillo o insert
Añada un alivio de 0,8 mm en los bordes de la rosca
Use una rosca con paso mayor a 0,8 mm (32 hilos por pulgada)
Use una rosca trapezoidal o de contrahuella (buttress)
Mejor forma de lidiar con los sobresalientes creados:
Use una rosca con paso mayor a 0,8 mm (32 hilos por pulgada)
Para roscas externas, colóquelas a lo largo de la línea de partición
Nervios (Ribs)
Cuando incluso el espesor de pared máximo recomendado no es suficiente para cumplir los requisitos funcionales de una pieza, los nervios pueden usarse para mejorar su rigidez.
Al diseñar nervios:
● Use un espesor igual a 0,5 × espesor de pared principal
● Defina una altura menor que 3 × espesor del nervio
● Use un filete en base con radio mayor que ¼ × espesor del nervio
● Añada un ángulo de desmoldeo de al menos 0,25° - 0,5°
● Añada una distancia mínima entre nervios y paredes de 4 × espesor del nervio
Uniones a presión (Snap-fit joints)
Las uniones a presión son una forma muy simple, económica y rápida de unir dos piezas sin sujetadores ni herramientas. Existe una amplia gama de posibilidades de diseño para uniones a presión.
Como regla general, la deflexión de una unión a presión depende principalmente de su longitud y la fuerza permisible que puede aplicarse en su ancho (ya que su espesor está más o menos definido por el espesor de pared de la pieza). Además, las uniones a presión son otro ejemplo de sobresalientes.
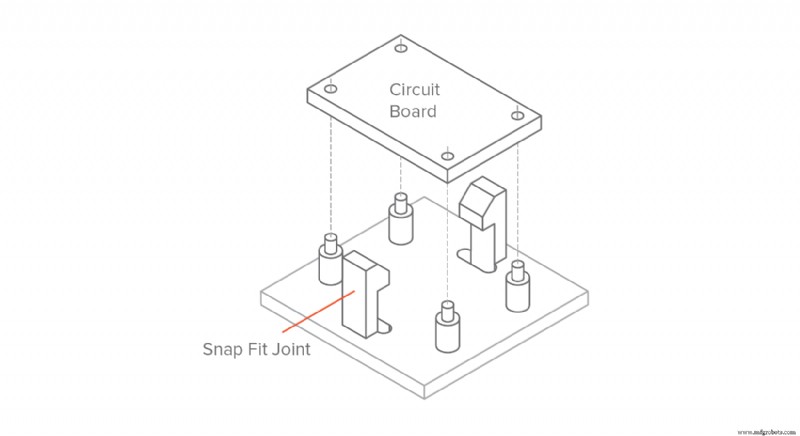
*Ejemplo de un ensamblaje con uniones a presión*
En el ejemplo anterior, se muestra el diseño de unión a presión más común (conocido como __unión a presión en voladizo__). Como con los nervios, añada un ángulo de desmoldeo a sus uniones a presión y use un espesor mínimo de 0,5x el espesor de pared.
Directrices específicas sobre diseño de uniones a presión es un tema grande que va más allá del alcance de este artículo. Para información más detallada, consulte este artículo del MIT.
Para mejores resultados:
Añada un ángulo de desmoldeo a las paredes verticales de sus uniones a presión
Diseñe uniones a presión con espesor mayor a 0,5x el espesor de pared
Ajuste su ancho y longitud para controlar su deflexión y fuerza permisible
Bisagras vivas (Living hinges)
Las bisagras vivas son secciones finas de plástico que conectan 2 segmentos de una pieza y le permiten flexionar y doblarse. Típicamente estas bisagras se incorporan en contenedores de producción masiva, como botellas plásticas. Una bisagra viva bien diseñada puede durar hasta un millón de ciclos sin fallo.
El material usado para moldear por inyección una bisagra viva debe ser flexible. Polipropileno (PP) y Polietileno (PE) son buenas opciones para aplicaciones de consumo y Nylon (PA) para usos de ingeniería.
Una bisagra bien diseñada se muestra a continuación. El espesor mínimo recomendado de la bisagra oscila entre 0,20 y 0,35 mm, con espesores mayores resultando en piezas más duraderas, pero más rígidas.
{{img}}
*Ejemplo de una bisagra viva (izquierda) y dimensiones de diseño recomendadas para PP o PE (derecha)*
Antes de ir a producción a gran escala, prototipe sus bisagras vivas usando mecanizado CNC o impresión 3D para determinar la geometría y rigidez que mejor se adapta a su aplicación. Añada filetes generosos y diseñe hombros con un espesor de pared uniforme como el cuerpo principal de la pieza para mejorar el flujo de material en el molde y minimizar tensiones. Divida bisagras más largas de 150 mm en dos (o más) para mejorar la vida útil.
Para directrices detalladas, consulte esta guía del MIT.
Para mejores resultados:
-
Diseñe bisagras con un espesor entre 0,20 y 0,35 mm
-
Seleccione un material flexible (PP, PE o PA) para piezas con bisagras vivas
-
Use hombros con un espesor igual al espesor de la pared principal
-
Añada filetes lo más grandes posible
Nervios de compresión (Crush ribs)
Los nervios de compresión son pequeñas características salientes que se deforman para crear fricción cuando diferentes componentes se empujan juntos, asegurando su posición.
Los nervios de compresión pueden ser una alternativa económica para fabricar agujeros de alta tolerancia para ajustes de interferencia (press fits). Se usan comúnmente para alojar rodamientos o ejes y otras aplicaciones de press fit.
Un ejemplo de una pieza con nervios de compresión se muestra a continuación. Se recomienda usar tres nervios de compresión para asegurar buena alineación. La altura/radio recomendado para cada nervio es 2 mm. Añada una interferencia mínima de 0,25 mm entre el nervio de compresión y la pieza ajustada. Debido al pequeño contacto superficial con el molde, los nervios de compresión pueden diseñarse sin ángulo de desmoldeo.
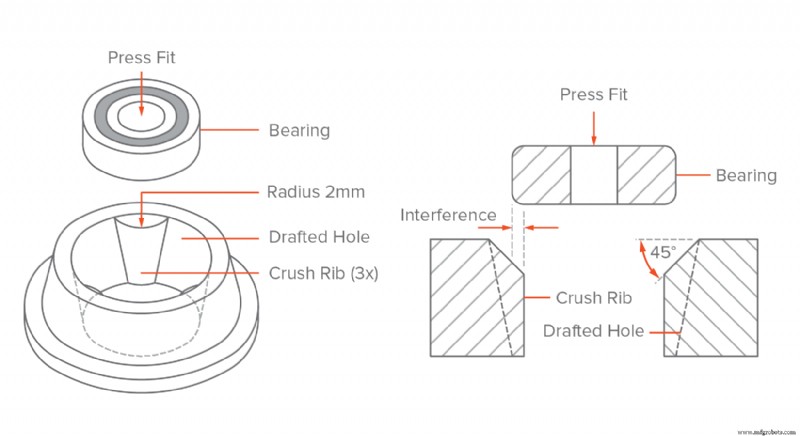
*Ejemplo de un nervio de compresión (izquierda) y dimensiones de diseño recomendadas (derecha)*
__Para mejores resultados:__
Añada una interferencia mínima de 0,25 mm entre nervio de compresión y el componente
No añada un ángulo de desmoldeo en las paredes verticales de un nervio de compresión
Letras y símbolos
El texto es una característica muy común que puede ser útil para logotipos, etiquetas, advertencias, diagramas e instrucciones, ahorrando el gasto de etiquetas adhesivas o pintadas.
Al añadir texto, elija texto en relieve (embossed) sobre texto grabado, ya que es más fácil de mecanizar por CNC en el molde y por tanto más económico.
También elevar el texto 0,5 mm sobre la superficie de la pieza asegurará que las letras sean fáciles de leer. Recomendamos seleccionar un estilo de fuente negrita, redondeada con grosor de línea uniforme, con un tamaño de 20 puntos o mayor. Algunos ejemplos de fuentes incluyen: Century Gothic Bold, Arial y Verdana.
Use texto en relieve (0,5 mm de altura) en lugar de texto grabado
Use una fuente con grosor uniforme y tamaño mínimo de 20 puntos
Alinee el texto perpendicular a la línea de partición
Use una altura (o profundidad) mayor a 0,5 mm
Tolerancias
El moldeo por inyección típicamente produce piezas con tolerancias de ± 0,250 mm (0,010").
Tolerancias más ajustadas son factibles en ciertas circunstancias (hasta ± 0,125 mm - e incluso ± 0,025 mm), pero aumentan el coste drásticamente.
Para tiradas de producción pequeñas (< 10.000 unidades), considere usar una operación secundaria (como taladrado) para mejorar la precisión. Esto asegura la interferencia correcta de la pieza con otros componentes o inserts (por ejemplo, al usar press fits).
Reglas de diseño para moldeo por inyección
Uno de los mayores beneficios del moldeo por inyección es lo fácil que se pueden formar geometrías complejas, permitiendo que una sola pieza sirva a múltiples funciones.
Una vez fabricado el molde, estas piezas complejas pueden reproducirse a muy bajo coste. Pero cambios al diseño del molde en etapas posteriores del desarrollo pueden ser muy caros, por lo que lograr los mejores resultados a la primera es esencial. Siga las directrices a continuación para evitar los defectos más comunes en moldeo por inyección.
Use un espesor de pared constante
Use un espesor de pared uniforme en toda la pieza (si es posible) y evite secciones gruesas. Esto es esencial ya que paredes no uniformes pueden llevar a deformación de la pieza a medida que el material fundido se enfría.
Si se requieren secciones de diferente espesor, haga la transición lo más suave posible usando un chaflán o filete. Así el material fluirá más uniformemente dentro de la cavidad, asegurando que todo el molde se llene completamente.
| Industria | Aplicación | Mejor material | Por qué encaja |
|---|---|---|---|
| Aeroespacial | Estructuras, turbinas, sujetadores | Titanio | Alta relación resistencia-peso, resistencia a calor y corrosión |
| Médico | Implantes, herramientas quirúrgicas | Titanio / cobre | Titanio es biocompatible; cobre es antimicrobiano (solo uso externo) |
| Electrónica | Cableado, PCBs, motores | Cobre | Excelente conductividad y facilidad de conformado |
| HVAC | Intercambiadores de calor, radiadores | Cobre | Conductividad térmica superior |
| Marino | Sujetadores submarinos, tuberías | Titanio | Resistencia a corrosión sobresaliente |
| Automoción | Escapes, mazos de cables | Titanio / cobre | Necesidades de resistencia ligera o conductividad |
| Construcción | Fontanería, revestimientos | Cobre | Durable, resistente a corrosión, estético |
Para mejores resultados:
Use un espesor de pared uniforme dentro de los valores recomendados
Cuando se requieran diferentes espesores, suavice la transición usando un chaflán o filete con longitud 3x la diferencia de espesor
Ahueque secciones gruesas
Las secciones gruesas pueden llevar a varios defectos, incluyendo deformación y hundimiento. Limitar el espesor máximo de cualquier sección de su diseño a los valores recomendados haciéndolas huecas es esencial.
Para mejorar la resistencia de sección hueca, use nervios para diseñar estructuras de igual resistencia y rigidez pero espesor de pared reducido. Una pieza bien diseñada con secciones huecas se muestra a continuación:
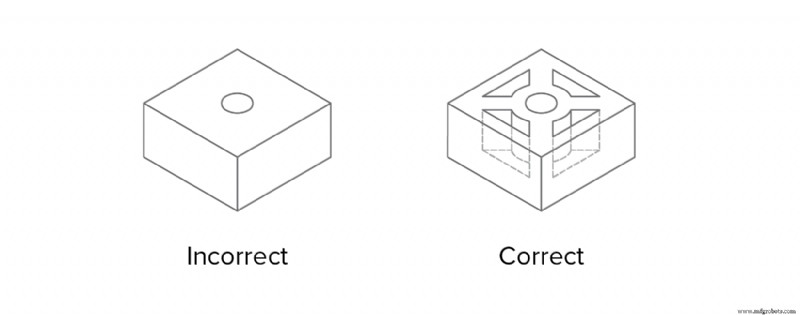 *Hueque secciones gruesas y añada nervios para mejorar rigidez*
Los nervios también pueden usarse para mejorar la rigidez de __secciones horizontales__ sin aumentar su espesor. Recuerde que las limitaciones de espesor de pared aún se aplican. Exceder el espesor de nervio recomendado (ver abajo) puede resultar en marcas de hundimiento.
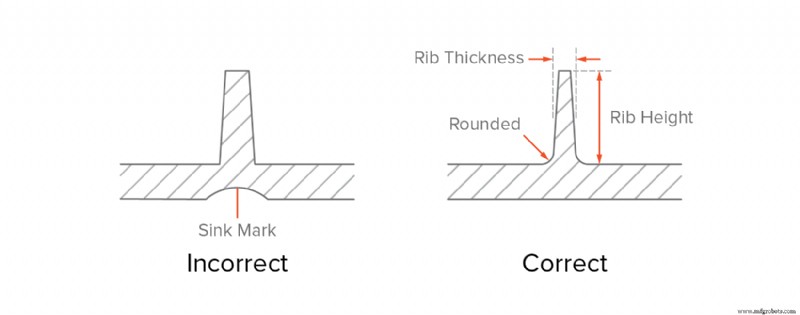 *Las limitaciones de espesor de pared aún se aplican para nervios*
Para mejores resultados:
Ahueque secciones gruesas y use nervios para mejorar la resistencia y rigidez de la pieza
Diseñe nervios con espesor máx. igual a 0,5x el espesor de pared
Diseñe nervios con altura máx. igual a 3x el espesor de pared
Añada transiciones suaves
Recomendado: 3 × diferencia de espesor de pared
A veces no se pueden evitar secciones con diferentes espesores de pared. En estos casos, use un chaflán o filete para hacer la transición lo más suave posible.
De igual forma, la base de características verticales (como nervios, bosses, uniones a presión) debe también siempre ser redondeada.
Redondee todos los bordes
La limitación de espesor de pared uniforme también se aplica a bordes y esquinas: la transición debe ser lo más suave posible para asegurar buen flujo de material.
Para bordes interiores, use un radio de al menos 0,5 x el espesor de pared. Para bordes exteriores, añada un radio igual al radio interior más el espesor de pared. Así asegura que el espesor de las paredes sea constante en todas partes (incluso en las esquinas).
Añadiendo a esto, las esquinas afiladas resultan en concentraciones de tensión que pueden resultar en piezas más débiles.
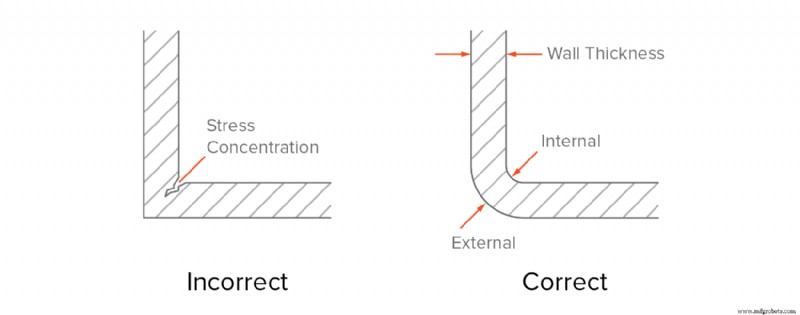 *Añada radios amplios a todos los bordes para mantener espesor de pared uniforme y evitar defectos*
Para mejores resultados:
Añada un filete igual a 0,5x el espesor de pared a esquinas interiores
Añada un filete igual a 1,5x el espesor de pared a esquinas exteriores
Añada ángulos de desmoldeo
Para facilitar la expulsión de la pieza del molde, un ángulo de desmoldeo debe añadirse a todas las paredes verticales. Paredes sin ángulo de desmoldeo tendrán marcas de arrastre en su superficie, debido a la alta fricción con el molde durante la expulsión.
Se recomienda un ángulo de desmoldeo mínimo de 2°. Ángulos de desmoldeo mayores (hasta 5°) deben usarse en características más altas.
Aprenda más sobre la importancia de los ángulos de desmoldeo en este artículo →
Una buena regla general es aumentar el ángulo de desmoldeo en un grado por cada 25 mm. Por ejemplo, añada un ángulo de desmoldeo de 3° a una característica de 75 mm de altura. Ángulos de desmoldeo mayores deben usarse si la pieza tiene un acabado superficial texturizado. Como regla general, añada 1° a 2° grados extra a los resultados de los cálculos anteriores.
Recuerde que los ángulos de desmoldeo también son necesarios para nervios. Tenga en cuenta que añadir un ángulo reducirá el espesor de la parte superior del nervio, así que asegúrese de que su diseño cumple con el espesor de pared mínimo recomendado.
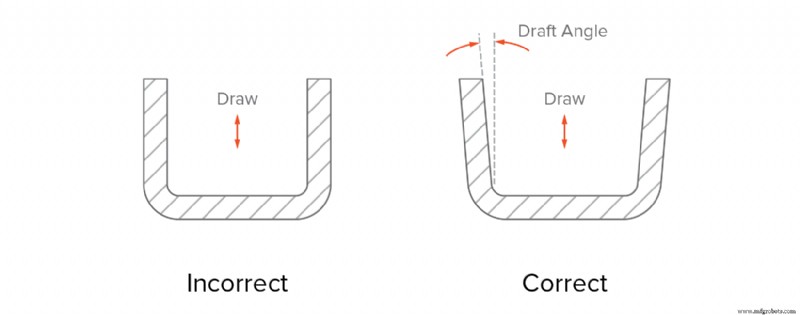 *Añada un ángulo de desmoldeo (mínimo 2°) a todas las paredes verticales*
__Para mejores resultados:__
Añada un ángulo de desmoldeo mínimo de 2° a todas las paredes verticales
Para características más altas de 50 mm, aumente el ángulo de desmoldeo un grado cada 25 mm
Para piezas con acabado superficial texturizado, aumente el ángulo de desmoldeo 1-2° grados extra
Parte 3
Materiales para moldeo por inyección
El moldeo por inyección es compatible con una amplia gama de plásticos. En esta sección, aprenderá más sobre las características clave de los materiales más populares. También discutiremos los acabados superficiales estándar que pueden aplicarse a piezas moldeadas por inyección.
Materiales usados para moldeo por inyección
Todos los termoplásticos pueden moldearse por inyección. Algunos termoestables y siliconas líquidas también son compatibles con el proceso de moldeo por inyección.
También pueden reforzarse con fibras, partículas de caucho, minerales o agentes retardantes de llama para modificar sus propiedades físicas. Por ejemplo, la fibra de vidrio puede mezclarse con los pellets en ratios de 10 %, 15 % o 30 %, resultando en piezas con mayor rigidez.
Polipropileno (PP)
El plástico de moldeo por inyección más común. Excelente resistencia química. Grados aptos para alimentos disponibles. No apto para aplicaciones mecánicas.
ABS
Termoplástico común con alta resistencia al impacto, bajo coste y baja densidad. Vulnerable a solventes.
Polietileno (PE)
Termoplástico ligero con buena resistencia al impacto y resistencia a la intemperie. Apto para aplicaciones exteriores.
Poliestireno (PS)
El plástico de moldeo por inyección con el coste más bajo. Grados aptos para alimentos disponibles. No apto para aplicaciones mecánicas.
Poliuretano (PU)
Termoplástico con alta resistencia al impacto y buenas propiedades mecánicas y dureza. Apto para moldear piezas con paredes gruesas.
Nylon (PA 6)
Termoplástico de ingeniería con excelentes propiedades mecánicas y alta resistencia química y a la abrasión. Susceptible a la humedad.
Policarbonato (PC)
El plástico con la mayor resistencia al impacto. Alta resistencia térmica, a la intemperie y tenacidad. Puede ser coloreado o transparente.
PC/ABS
Mezcla de dos termoplásticos resultando en alta resistencia al impacto, excelente estabilidad térmica y alta rigidez. Vulnerable a solventes.
POM (Acetal/Delrin)
Termoplástico de ingeniería con alta resistencia, rigidez y resistencia a la humedad y propiedades auto-lubricantes. Relativamente propenso a deformación.
PEEK
Termoplástico de ingeniería de alto rendimiento con excelente resistencia y resistencia térmica y química. Usado para reemplazar piezas metálicas.
Caucho de silicona
Termoestable con excelente resistencia al calor y química y dureza Shore personalizable. Grados aptos para alimentos y médicos disponibles.
Un aditivo comúnmente usado para mejorar la rigidez de las piezas moldeadas por inyección es la fibra de vidrio. Las fibras de vidrio pueden mezclarse con los pellets en ratios de 10 %, 15 % o 30 %, resultando en diferentes propiedades mecánicas.
Colorante puede añadirse a la mezcla (en un ratio de aproximadamente 3 %) para crear una gran variedad de piezas coloreadas. Colores estándar incluyen rojo, verde, amarillo, azul, negro y blanco y pueden mezclarse para crear diferentes tonos.
Acabados superficiales y estándares SPI
Los acabados superficiales pueden usarse para dar a una pieza moldeada por inyección un cierto aspecto o tacto. Además de propósitos cosméticos los acabados superficiales también pueden servir necesidades técnicas. Por ejemplo, la rugosidad superficial media (Ra) puede influir drásticamente en la vida útil de piezas deslizantes como cojinetes lisos.
Las piezas moldeadas por inyección no suelen post-procesarse, pero el molde en sí puede acabarse a varios grados.
Tenga en cuenta que superficies rugosas aumentan la fricción entre la pieza y el molde durante la expulsión, por lo que se requiere un ángulo de desmoldeo mayor.
La Sociedad de la Industria del Plástico (SPI) explica varios procedimientos de acabado estándar que resultan en diferentes acabados superficiales de la pieza.
| Acabado | Descripción | Estándares SPI* | Aplicaciones |
|---|---|---|---|
| Brillo alto (Glossy) | El molde se alisa primero y luego se pule con pulidor de diamante, resultando en acabado tipo espejo. | A-1 A-2 A-3 |
Apto para piezas que requieren el acabado superficial más suave para propósitos cosméticos o funcionales (Ra menor a 0,10 μm). El acabado A-1 es apto para piezas con acabado espejo y lentes. |
| Semi-brillo (Semi-gloss) | El molde se alisa con papel de lija de grano fino, resultando en acabado superficial fino. | B-1 B-2 B-3 |
Apto para piezas que requieren buena apariencia visual, pero no un aspecto de alto brillo. |
| Mate (Matte) | El molde se alisa usando polvo de piedra fino, eliminando todas las marcas de mecanizado. | C-1 C-2 C-3 |
Apto para piezas con bajos requisitos de apariencia visual, pero marcas de mecanizado no aceptables. |
| Texturizado (Textured) | El molde se alisa primero con polvo de piedra fino y luego se arena (sandblasted), resultando en superficie texturizada. | D-1 D-2 D-3 |
Apto para piezas que requieren un acabado satinado o mate texturizado. |
| Tal como mecanizado (As-machined) | El molde se acaba a criterio del mecanizador. Marcas de herramienta serán visibles. | - | Apto para piezas no cosméticas, como componentes industriales u ocultos. |
Al seleccionar un acabado superficial de alto brillo, recuerde estos consejos útiles:
- Un acabado de molde de alto brillo no es equivalente a un producto terminado de alto brillo. Está significativamente sujeto a otros factores como resina plástica usada, condiciones de moldeo y diseño del molde. Por ejemplo, ABS producirá piezas con un acabado superficial de mayor brillo que PP. Para encontrar la combinación recomendada de material y acabado superficial visite el apéndice.
- Acabados superficiales más finos requieren un material de mayor grado para el molde. Para lograr un pulido muy fino, se requieren aceros para herramientas con la mayor dureza. Esto impacta el coste total (coste de material, tiempo de mecanizado y tiempo de post-procesado).
Parte 4
Consejos para Reducción de Costes
Aprenda más sobre los principales impulsores de coste en moldeo por inyección y consejos de diseño accionables que le ayudarán a reducir los costes de su proyecto.
Impulsores de coste en moldeo por inyección
Los mayores costes en moldeo por inyección son:
- Costes de utillaje determinados por el coste total de diseñar y mecanizar el molde
- Costes de material determinados por el volumen de material usado y su precio por kilogramo
- Costes de producción determinados por el tiempo total que la máquina de moldeo por inyección se usa
Los costes de utillaje son constantes (empezando en 3.000 $ y hasta 5.000 $). Este coste es independiente del número total de piezas fabricadas, mientras que los costes de material y producción dependen del volumen de producción.
Para producciones menores (1.000 a 10.000 unidades), el coste de utillaje tiene el mayor impacto en el coste global (aproximadamente 50-70 %). Así que vale la pena alterar su diseño en consecuencia para simplificar el proceso de fabricación del molde (y su coste).
Para volúmenes mayores a producción a escala completa (10.000 a 100.000+ unidades), la contribución de los costes de utillaje al coste global queda eclipsada por los costes de material y producción. Así que sus principales esfuerzos de diseño deben centrarse en minimizar tanto el volumen de la pieza como el tiempo del ciclo de moldeo.
Aquí recopilamos algunos consejos para ayudarle a minimizar el coste de su proyecto de moldeo por inyección.
Consejo #1: Manténgase en el molde de extracción recta
Los núcleos de acción lateral y otros mecanismos in-mold pueden aumentar el coste de utillaje en un 15 % a 30 %. Esto se traduce en un coste adicional mínimo para utillaje de aproximadamente 1.000 $ a 1.500 $.
En una sección anterior, examinamos formas de lidiar con sobresalientes. Para mantener su producción dentro del presupuesto, evite usar núcleos de acción lateral y otros mecanismos a menos que sea absolutamente necesario.
Consejo #2: Rediseñe la pieza moldeada por inyección para evitar sobresalientes
Los sobresalientes siempre añaden coste y complejidad, así como mantenimiento al molde. Un rediseño inteligente a menudo puede eliminar sobresalientes.
Consejo #3: Haga la pieza moldeada por inyección más pequeña
Las piezas más pequeñas pueden moldearse más rápido resultando en mayor producción, haciendo el coste por pieza menor. Las piezas más pequeñas también resultan en menores costes de material y reducen el precio del molde.
Consejo #4: Ajuste múltiples piezas en un molde
Como vimos en una sección anterior, ajustar múltiples piezas en el mismo molde es práctica común. Usualmente, 6 a 8 piezas pequeñas idénticas pueden caber en el mismo molde, reduciendo esencialmente el tiempo total de producción en aproximadamente un 80 %.
Piezas con geometrías diferentes también pueden caber en el mismo molde (recuerde, el ejemplo del avión modelo). Esta es una gran solución para reducir el coste global de ensamblaje.
Aquí una técnica avanzada:
En algunos casos, el cuerpo principal de 2 piezas de un ensamblaje es el mismo. Con algún diseño creativo, puede crear puntos de encaje o bisagras en ubicaciones simétricas, esencialmente espejeando la pieza. Así el mismo molde puede usarse para fabricar ambas mitades, reduciendo los costes de utillaje a la mitad.
Consejo #5: Evite detalles pequeños
Para fabricar un molde con detalles pequeños se requieren tiempos de mecanizado y acabado más largos. El texto es un ejemplo de esto y podría incluso requerir técnicas de mecanizado especializadas como electroerosión (EDM) resultando en costes mayores.
Consejo #6: Use acabados de menor grado
Los acabados se aplican usualmente al molde a mano, lo que puede ser un proceso costoso, especialmente para acabados de alto grado. Si su pieza no es para uso cosmético, no aplique un acabado de alto grado costoso.
Consejo #7: Minimice el volumen de la pieza reduciendo el espesor de pared
Reducir el espesor de pared de su pieza es la mejor forma de minimizar el volumen de la pieza. No solo significa que se usa menos material, sino que también el ciclo de moldeo por inyección se acelera enormemente.
Por ejemplo, reducir el espesor de pared de 3 mm a 2 mm puede reducir el tiempo de ciclo en un 50 % a 75 %.
Las paredes más finas significan que el molde puede llenarse más rápido. Más importante aún, las piezas más finas se enfrían y solidifican mucho más rápido. Recuerde que aproximadamente la mitad del ciclo de moldeo por inyección se gasta en la solidificación de la pieza mientras la máquina está inactiva.
Debe tenerse cuidado de no reducir excesivamente la rigidez de la pieza lo que degradaría su rendimiento mecánico. Nervios en ubicaciones clave pueden usarse para aumentar rigidez.
Consejo #8: Considere operaciones secundarias
Para producciones de menor volumen (menos de 1000 piezas), puede ser más rentable usar una operación secundaria para completar sus piezas moldeadas por inyección. Por ejemplo, podría taladrar un agujero después del moldeo en lugar de usar un molde costoso con núcleos de acción lateral.
Parte 5
Inicie el Moldeo por Inyección
Una vez que su diseño está listo y optimizado para moldeo por inyección, ¿qué sigue? En esta sección le guiaremos a través de los pasos necesarios para empezar a fabricar con moldeo por inyección.
Paso 1: Empiece pequeño y prototipe rápido
Antes de comprometerse a cualquier utillaje costoso de moldeo por inyección, primero cree y pruebe un prototipo funcional de su diseño.
Este paso es esencial para lanzar un producto exitoso. Así los errores de diseño pueden identificarse temprano, mientras el coste de cambio sigue siendo bajo.
Hay 3 soluciones para prototipar:
- Impresión 3D (con SLS, SLA o Material Jetting)
- Mecanizado CNC en plástico
- Moldeo por inyección de tirada baja con moldes impresos en 3D Estos procesos pueden crear prototipos realistas para forma y función que se asemejan mucho a la apariencia del producto final de moldeo por inyección.
Use la información a continuación como guía rápida de comparación para decidir qué solución es mejor para su aplicación.
Prototipado con impresión 3D
Diseños optimizados para moldeo por inyección pueden imprimirse fácilmente en 3D
La solución de prototipado con menor coste y respuesta más rápida
No todos los materiales de moldeo por inyección están disponibles para impresión 3D
Las piezas impresas en 3D son 30-50 % más débiles que las piezas moldeadas por inyección
Prototipado con mecanizado CNC
Propiedades de material idénticas a las piezas moldeadas por inyección
Excelente precisión y acabado
Las modificaciones de diseño pueden ser necesarias, ya que se aplican diferentes restricciones de diseño
Más caro que impresión 3D con plazo de entrega más largo
Prototipado con moldeo por inyección de tirada baja
Los prototipos más realistas con propiedades de material precisas
El proceso real y el diseño del molde se simulan
La solución de prototipado con mayor coste
Menor disponibilidad que CNC o impresión 3D
Paso 2: Haga una "tirada piloto" (500 - 10.000 piezas)
Con el diseño finalizado, es hora de empezar con moldeo por inyección con una tirada piloto pequeña.
El volumen mínimo de pedido para moldeo por inyección es 500 unidades. Para estas cantidades, los moldes suelen mecanizarse por CNC desde aluminio. Los moldes de aluminio son relativamente fáciles de fabricar y bajos en coste (empezando en unos 3.000 $ a 5.000 $) pero pueden soportar hasta 5.000 - 10.000 ciclos de inyección.
En esta etapa, el coste típico por pieza varía entre 1 $ y 5 $, dependiendo de la geometría de su diseño y el material seleccionado. El plazo típico para tales pedidos es 6-8 semanas.
No se confunda con el término "tirada piloto". Si solo requiere unos pocos miles de piezas, entonces este sería su paso final de producción.
Las piezas fabricadas con moldes de aluminio "piloto" tienen propiedades físicas y precisión idénticas a las fabricadas con moldes de acero para herramientas de "producción a escala completa".
Paso 3: Escale producción (100.000+ piezas)
Cuando produzca piezas en cantidades masivas de piezas idénticas (de 10.000 a 100.000+ unidades) se requiere utillaje especial de moldeo por inyección.
Para estos volúmenes, los moldes se mecanizan por CNC desde acero para herramientas y pueden soportar millones de ciclos de moldeo por inyección. También están equipados con características avanzadas para maximizar velocidades de producción, como gates de punta caliente y canales de refrigeración intrincados.
El coste unitario típico en esta etapa varía entre unos céntimos y 1 $ y el plazo típico es de 4 a 6 meses, debido a la complejidad de diseñar y fabricar el molde.
Parte 6
Recursos Útiles
En esta guía tocamos todo lo que necesita para empezar con moldeo por inyección - pero hay mucho más que aprender.
Aquí están los recursos más útiles sobre moldeo por inyección y otras tecnologías de fabricación digital si quiere profundizar.
Otras guías
¿Quiere aprender más sobre fabricación digital? Hay más tecnologías para explorar:
Resina
- Precios de Resinas de Volumen al Alza: Factores Clave y Perspectivas de Mercado
- Noryl GTX 9500: Resina nailon/PPE de alto rendimiento para aplicaciones automotrices bajo el capó
- Consorcio IRG CosiMo apunta a producción en masa de compuestos termoplásticos para aeroespacial y automoción
- Vectorply muestra tejidos de refuerzo compuestos personalizados en CAMX 2020
- Ascend adquiere Poliblend y Esseti Plast, ampliando su cartera global de plásticos de ingeniería
- PEEKSense: Termopar avanzado de alta temperatura para curado de compuestos PEEK
- Danimer Scientific aumenta capacidad de producción de bioplástico PHA Nodax
- ¿Qué es el mecanizado CNC? Visión histórica y capacidades modernas
- INEOS Aropol LP 67400: Resina de poliéster de bajo encogimiento y alta resistencia para aplicaciones marinas y de vehículos
- Película antifog Lexan HP92AF: claridad inigualable para EPP contra COVID-19 y lentes industriales
- Consorcio IRG CosiMo lanza instalación de vanguardia para compuestos termoplásticos