



Impulsando producción de aeroestructuras: Nuevo epoxi 2-componentes de Hexion para RTM
Este es el tercero en mi serie de blogs sobre tecnologías que deberías revisar en CAMX 2019 (23-26 sep, Anaheim, CA, EE. UU.). Hexion (Columbus, Ohio, EE. UU.) ha desarrollado un sistema de dos componentes (2K) para RTM de aeroestructuras basado en su resina epoxi Epikote System 600. La introducción a continuación explicará por qué este desarrollo es importante. Después, doy más detalles sobre este nuevo sistema 2K y cómo Hexion está cumpliendo las demandas de los OEMs aeroespaciales para aseguramiento de calidad in situ de la resina mezclada. Al final, también discuto el epoxi 2K de infusión/RTM de Hexion para aplicaciones resistentes al fuego (FR).
¿Por qué resinas 2K para RTM?
A principios de este año, escribí sobre programas en el especialista en utillaje Alpex Technologies (Mils, Austria) y la subsidiaria de Airbus Composites Technology Center (CTC, Stade, Alemania) para producir piezas de aeronaves compuestas usando moldeo por transferencia de resina (RTM). Usar RTM en aeroespacial no es nuevo. Hay y ha habido una variedad de piezas de aeronaves hechas usando RTM, incluyendo:
- Timón para el jet de negocios Gulfstream G250 (Israel Aerospace Industries y North Coast Composites)
- Álabes y carcasa de ventilador para el motor turbofán LEAP (Albany Engineered Composites)
- Marco de puerta A350 (Airbus Helicopters Donauworth)
- Puerta de pasajero A350 demostración (Elbit Cyclone)
- Flap multispar A320 demostración (Airbus Bremen)
- Matrix Composites produjo más de 6.000 componentes para el F-22 usando RTM.
Sin embargo, RTM en aplicaciones aeroespaciales ha sido tradicionalmente un proceso de baja presión con tiempos de ciclo medidos en horas. Los programas en Alpex y CTC se centran en explotar la automatización, inyección rápida y tiempos de ciclo de 15 a 20 minutos ofrecidos por RTM de alta presión (HP-RTM). En mi artículo "HP-RTM para producción en serie de aeroestructuras CFRP rentables", discutí el tema de usar resinas epoxi de 2 componentes (2K) versus la norma actual de usar sistemas premezclados de 1 componente (1K):
"Schiller [Jan Schiller, líder de proyecto CTC para sistemas de producción y contacto principal para tecnologías RTM] observa que todas las estructuras de aeronaves RTM previas solo han usado sistemas 1K premezclados por el proveedor, quien luego certifica la mezcla y asume la responsabilidad de asegurar que la resina cumpla requisitos de calificación. "Ahora estamos considerando sistemas 2K, pero el desafío es asegurar la calidad de la mezcla", explica. Los sistemas 1K premezclados requieren envío y almacenamiento en frío para prevenir reacción hasta el procesamiento de la pieza. Así, ventajas de sistemas 2K incluyen eliminación de este gasto así como mayor reactividad para procesamiento más rápido."
"Un problema, sin embargo, es que el aseguramiento de calidad (AQ) se transferirá del proveedor de resina al fabricante de piezas. "Este AQ requiere detección de la proporción de mezcla y la calidad de la resina mezclada. Ambos son necesarios para la calificación de Airbus de un nuevo material. Así, esto significa mediciones de los dos componentes justo antes de mezclar y de la resina después de mezclar. Hoy, solo tenemos sensores antes del cabezal de mezcla, mostrando cuánta resina y cuánto endurecedor se dosifican en la mezcla. Esto no es suficiente para calificación."
Hexion (Columbus, Ohio, EE. UU.), líder en desarrollo de epoxis de curado rápido para HP-RTM en compuestos automotrices (ver "HP-RTM en auge"), anunció en marzo de 2019 que ha desarrollado un sistema 2K para RTM de aeroestructuras basado en su resina epoxi Epikote System 600. Entrevisté al líder del Segmento Aeroespacial Global de Epoxi de Hexion, Jean Rivière, para aprender más sobre su sistema 2K para aeroespacial y cómo están cumpliendo esta demanda de AQ in situ de la resina mezclada.
Superando limitaciones de sistemas 1K
"Al igual que con el prepreg, los sistemas 1K para RTM e infusión en aeroespacial deben mantenerse en frío y tienen vida útil limitada", dice Rivière. "Al usar un sistema epoxi de 2 componentes (2K), eliminas estas restricciones. Hemos visto resinas epoxi 2K y altamente reactivas usadas en la fabricación de palas eólicas y estructuras automotrices. ¿Por qué no en aeroespacial?"
Rivière explica que después de hablar con muchos clientes sobre esto, Hexion entendió la preocupación principal —necesitas una validación de que la proporción de mezcla es correcta en cualquier momento antes de la inyección en el molde. Sin esto tienes un riesgo inaceptable para el fabricante de piezas", nota. Añade que anteriormente no había demanda para los volúmenes de producción vistos en palas eólicas y automotriz. Ahora, sin embargo, Airbus y Boeing quieren superar las tasas de producción actuales mientras apuntan a más piezas compuestas por aeronave. "Así que ahora hay una necesidad de alejarse del layup de prepreg y moverse hacia una epoxi 2K para RTM o infusión aeroespacial", dice Rivière.
En los diagramas de cadena de suministro a continuación, la tecnología 2K no solo elimina pasos de almacenamiento en frío y recalentamiento, también elimina restricciones en el tamaño de contenedor de resina para envío. "Debes mantener la masa de resina premezclada hasta 20 litros y mantener esos tambores a temperatura muy baja", dice Rivière, "o la resina puede empezar a reaccionar. Para un sistema 2K, tambores estándar de 200 litros pueden enviarse sin restricciones de baja temperatura. Así, hay menos riesgo, no se necesita enfriado fuerte y menos precauciones."
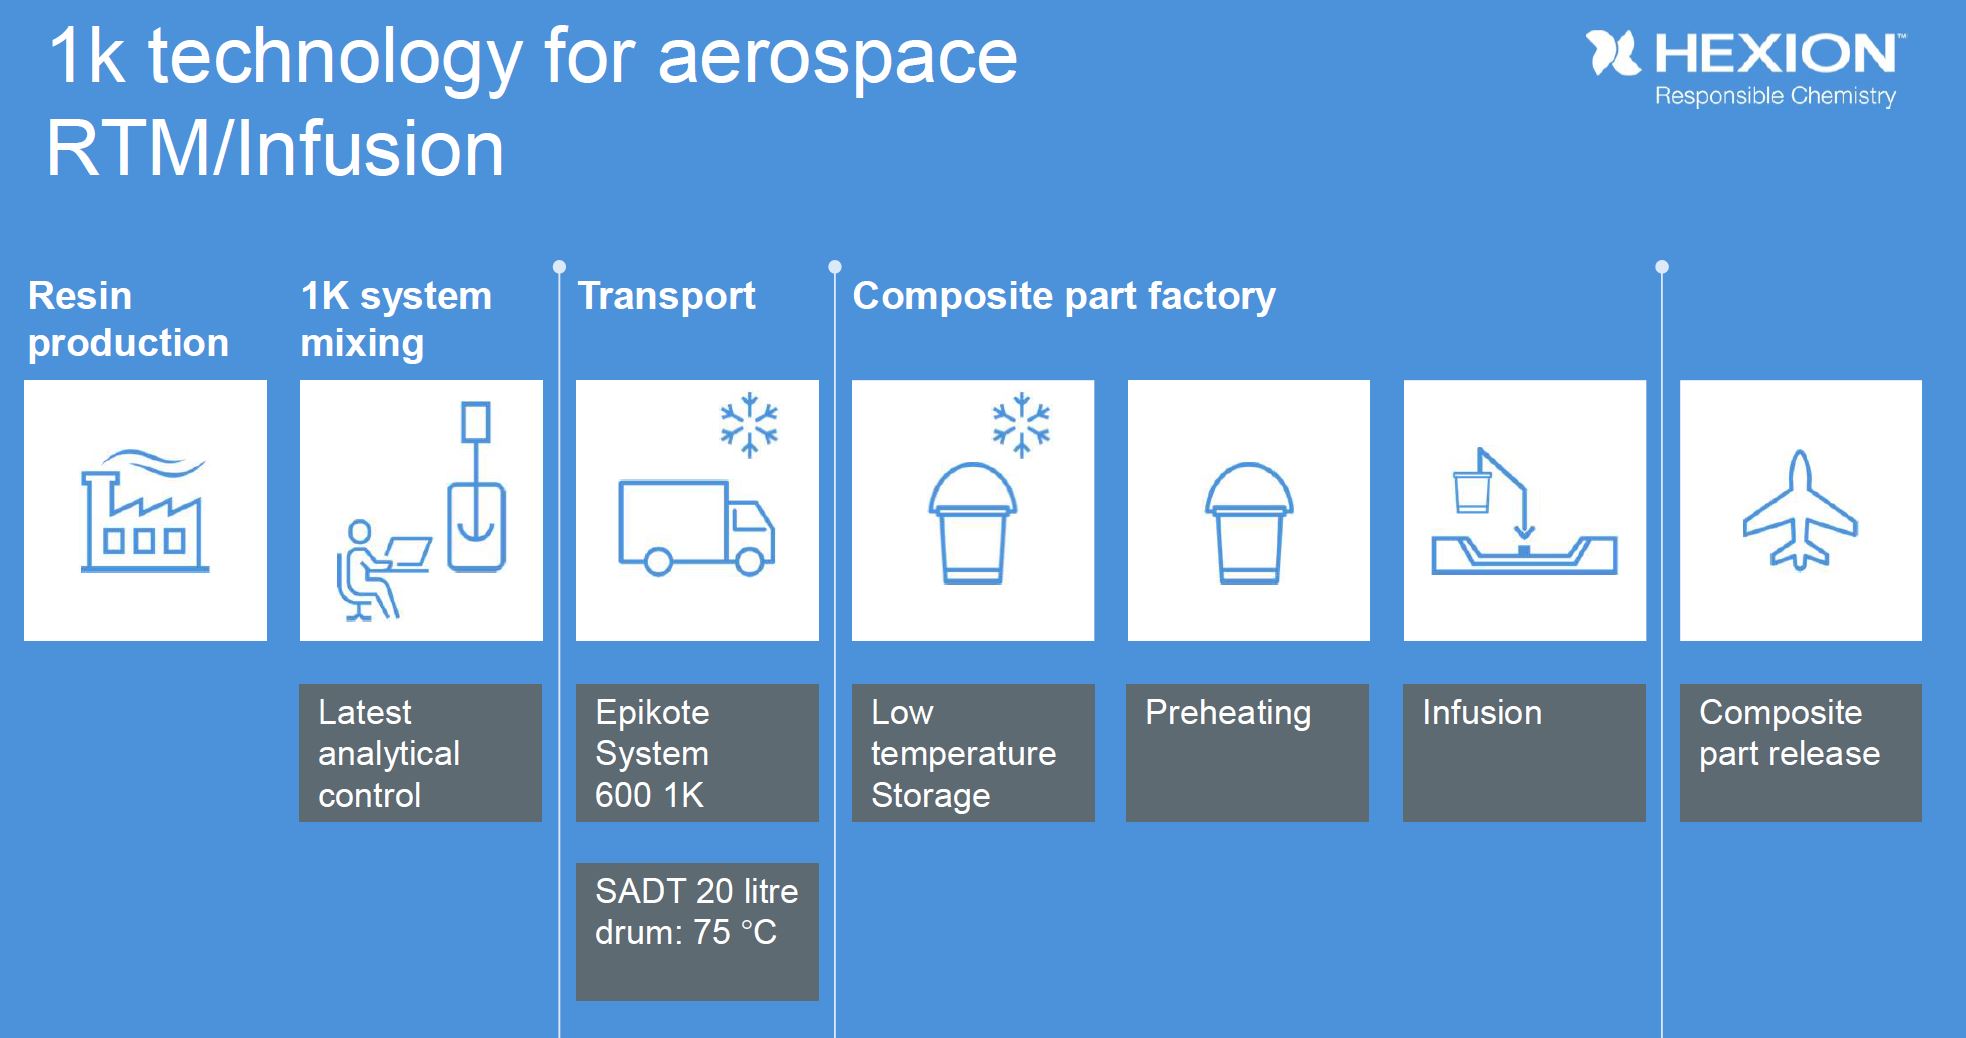
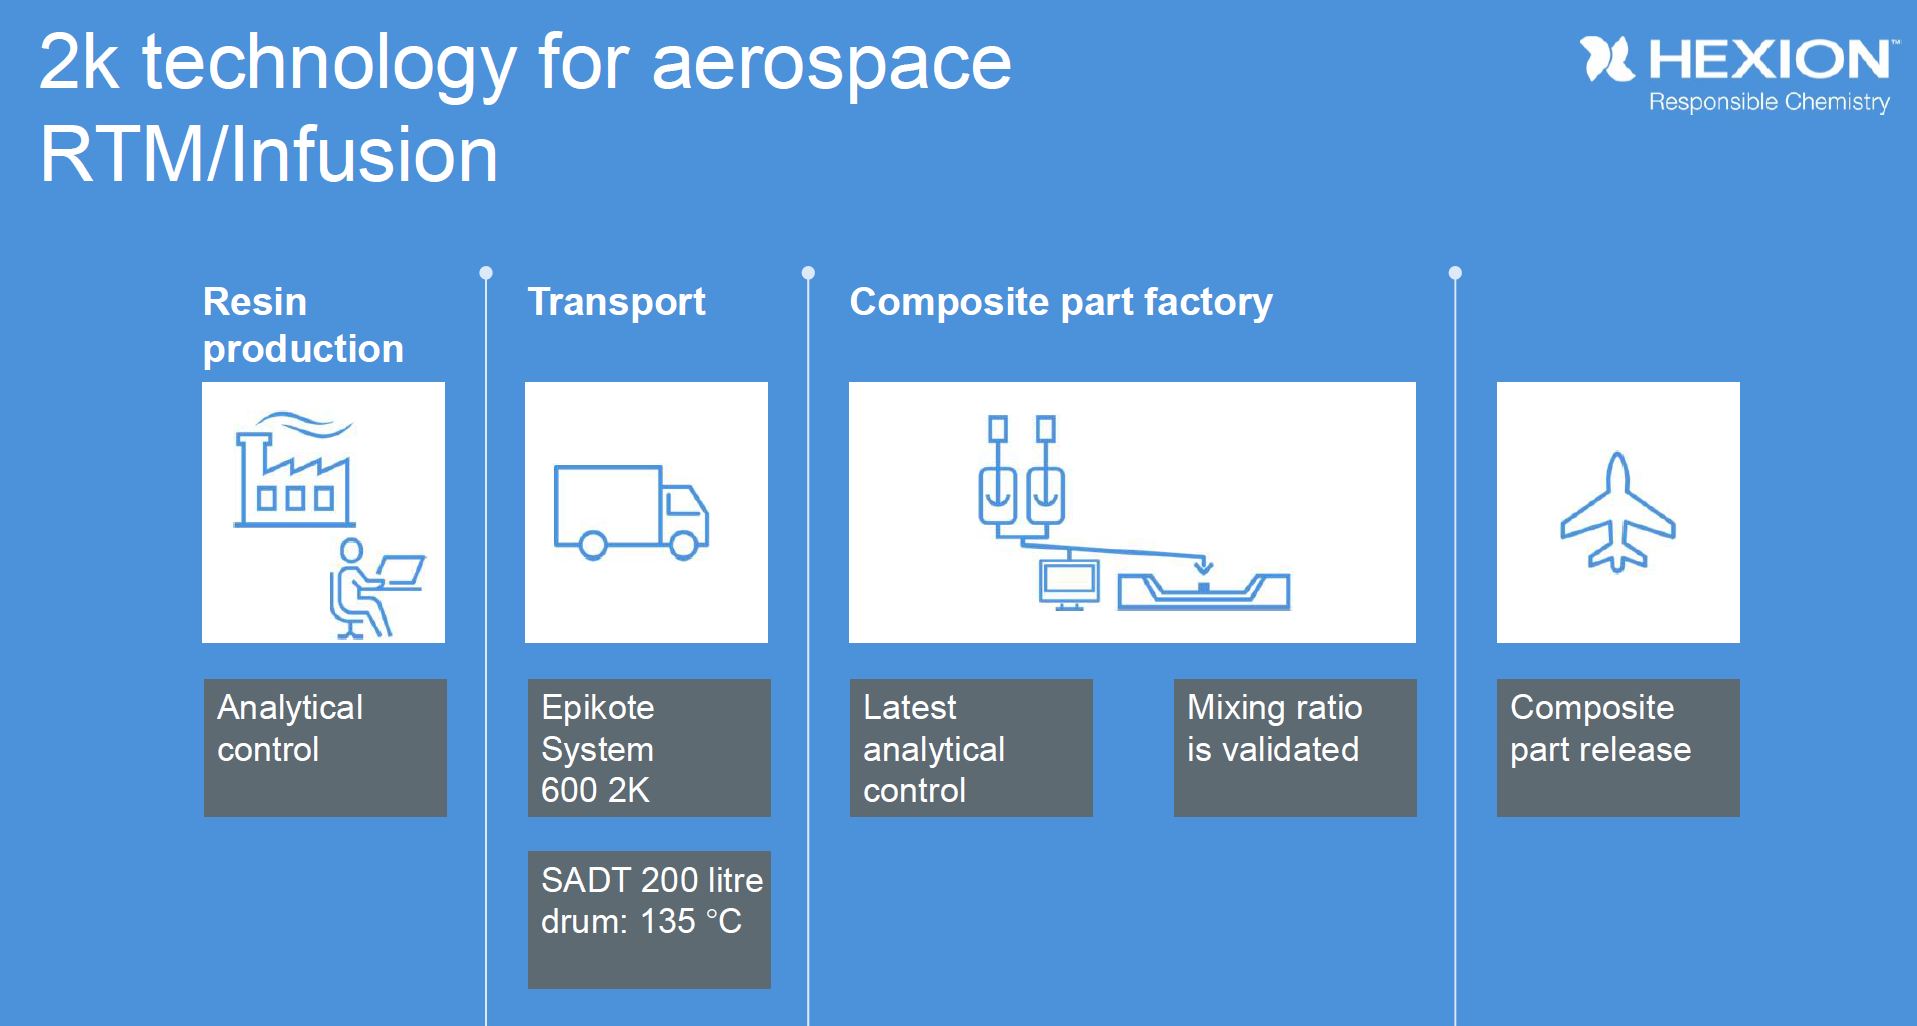
Las cadenas de suministro arriba muestran cómo cambia el control analítico. Mientras solo se realiza un control inicial en la ubicación de fabricación para sistemas de resina 1K, el control se implementa en múltiples puntos de control para el sistema 2K. Además del control de componentes A y B durante producción en fábrica, la proporción de mezcla A:B también se controla digitalmente en el equipo de dosificación, mezcla y dispensación (MMD) y nuevamente justo antes de la inyección de resina en el molde. FUENTE: Hexion.
Control analítico
Para desarrollar esta tecnología 2K, Hexion trabajó con Hübers (Bocholt, Alemania), un fabricante de equipos de mezcla, dosificación y dispensación (MMD), y Composyst (Hurlach, Alemania) que tiene una licencia exclusiva para el Proceso Asistido por Vacío (VAP) patentado por Airbus para infusión. Hübers tiene una fuerte reputación por sistemas MMD de alto rendimiento usados en la fabricación de componentes eléctricos y electrónicos (ej. resina de fundición e impregnados para transformadores, etc.) mientras Composyst es experto en inyección e infusión de resina para aplicaciones Airbus, y así entiende lo que el OEM aeronáutico busca con respecto a procesamiento y aseguramiento de calidad (AQ) de resinas mezcladas.
"El control analítico entra en juego después de que los componentes A y B de la epoxi han sido mezclados precisamente por el equipo Hübers y se están preparando para ser introducidos en el molde", explica Rivière. Los tubos negros entre el sistema MMD de Hübers y la configuración de infusión VAP con bolsa de vacío en la imagen de abajo son un componente clave de este sistema de control analítico. "Aquí es donde tenemos un dispositivo analítico que controla la proporción de mezcla en tiempo real", dice Rivière. "Hemos demostrado medición de proporción de mezcla cada 12 segundos, pero medición más frecuente también es posible. De hecho, la tecnología permite un control continuo de la proporción de mezcla, que se reporta y registra."
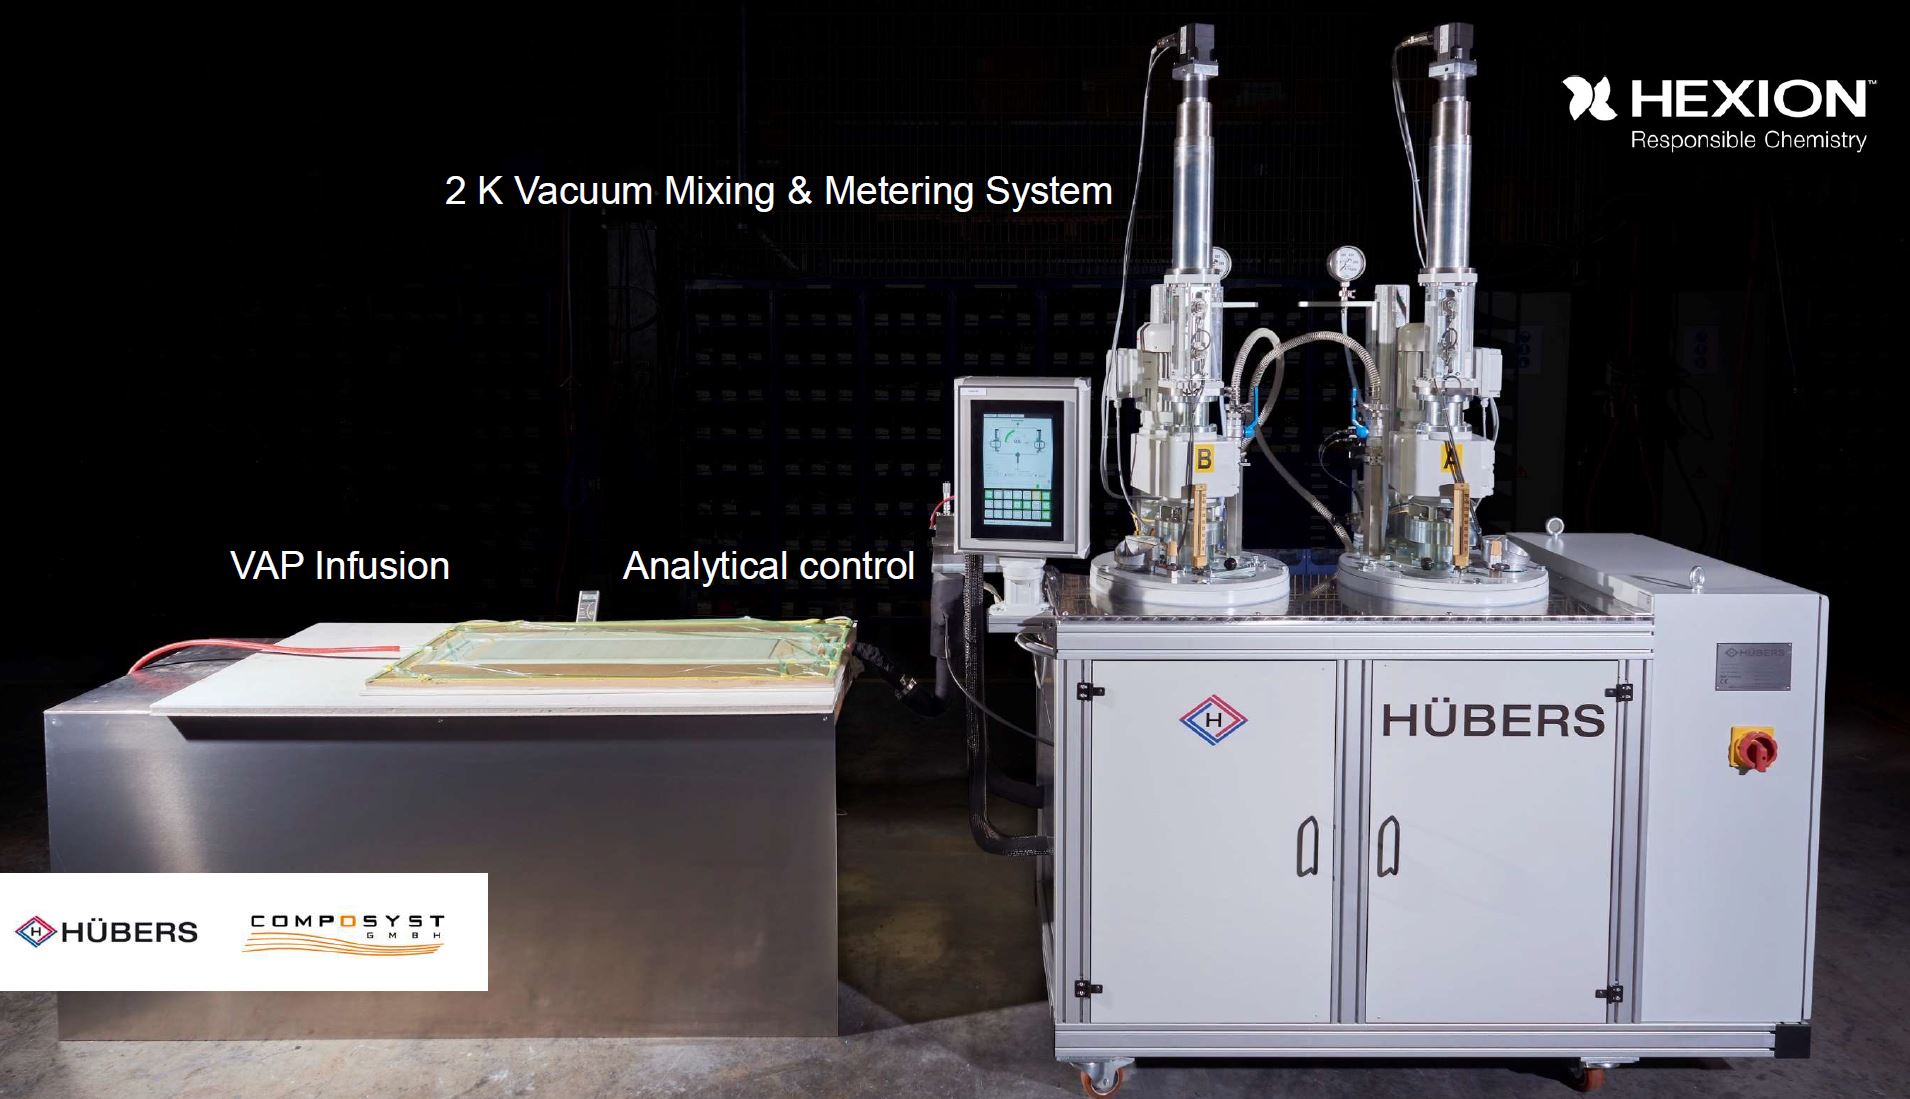
Nota tubos negros entre el equipo MMD de Hübers y la configuración de infusión VAP donde Hexion ha desarrollado medición en línea de la proporción de mezcla de resina antes de inyección. SOURCE: Hexion
"Con este sistema", continúa, "hay un doble control: el control normal en la unidad MMD y nuestro control analítico pre-inyección encima. Primero, Rivière señala que las máquinas MMD de Hübers son bien conocidas por su precisión y exactitud. "Tienen un sistema de doble bombeo para los dos componentes y deben mantener exactitud en volumen y temperatura así como proporción de mezcla para aplicaciones que suministran. Nuestro sistema entonces añade una segunda medición después de mezclar y justo antes de inyección donde puedes establecer objetivos para alarmas." Si la proporción de mezcla medida no cumple los objetivos y dispara la alarma, el sistema entonces evacuará la resina mezclada en un recipiente separado, bypassando el molde para que no sea introducida en la pieza infundida. "Entonces es posible recuperar el proceso y continuar la inyección", nota Rivière.
Dice que el sistema de control analítico post-mezcla, pre-inyección de Hexion proporciona un registro independiente para trazabilidad y también puede integrarse en la unidad MMD, dependiendo de las necesidades del cliente. Rivière nota que la unidad MMD de Hübers también realiza desgasificación exhaustiva de la resina, que es requerida por la industria electrónica, donde no puede haber vacíos o porosidad en los componentes de aplicación. "Este sistema también proporciona control portátil de la presión en el molde gestionando el flujo de resina en niveles altos o bajos", señala. "Puedes lograr muy buena impregnación con este tipo de control, y también puedes acortar el tiempo del proceso de infusión mientras cumples requisitos de calidad aeroespacial en términos de porosidad y volumen de fibra."
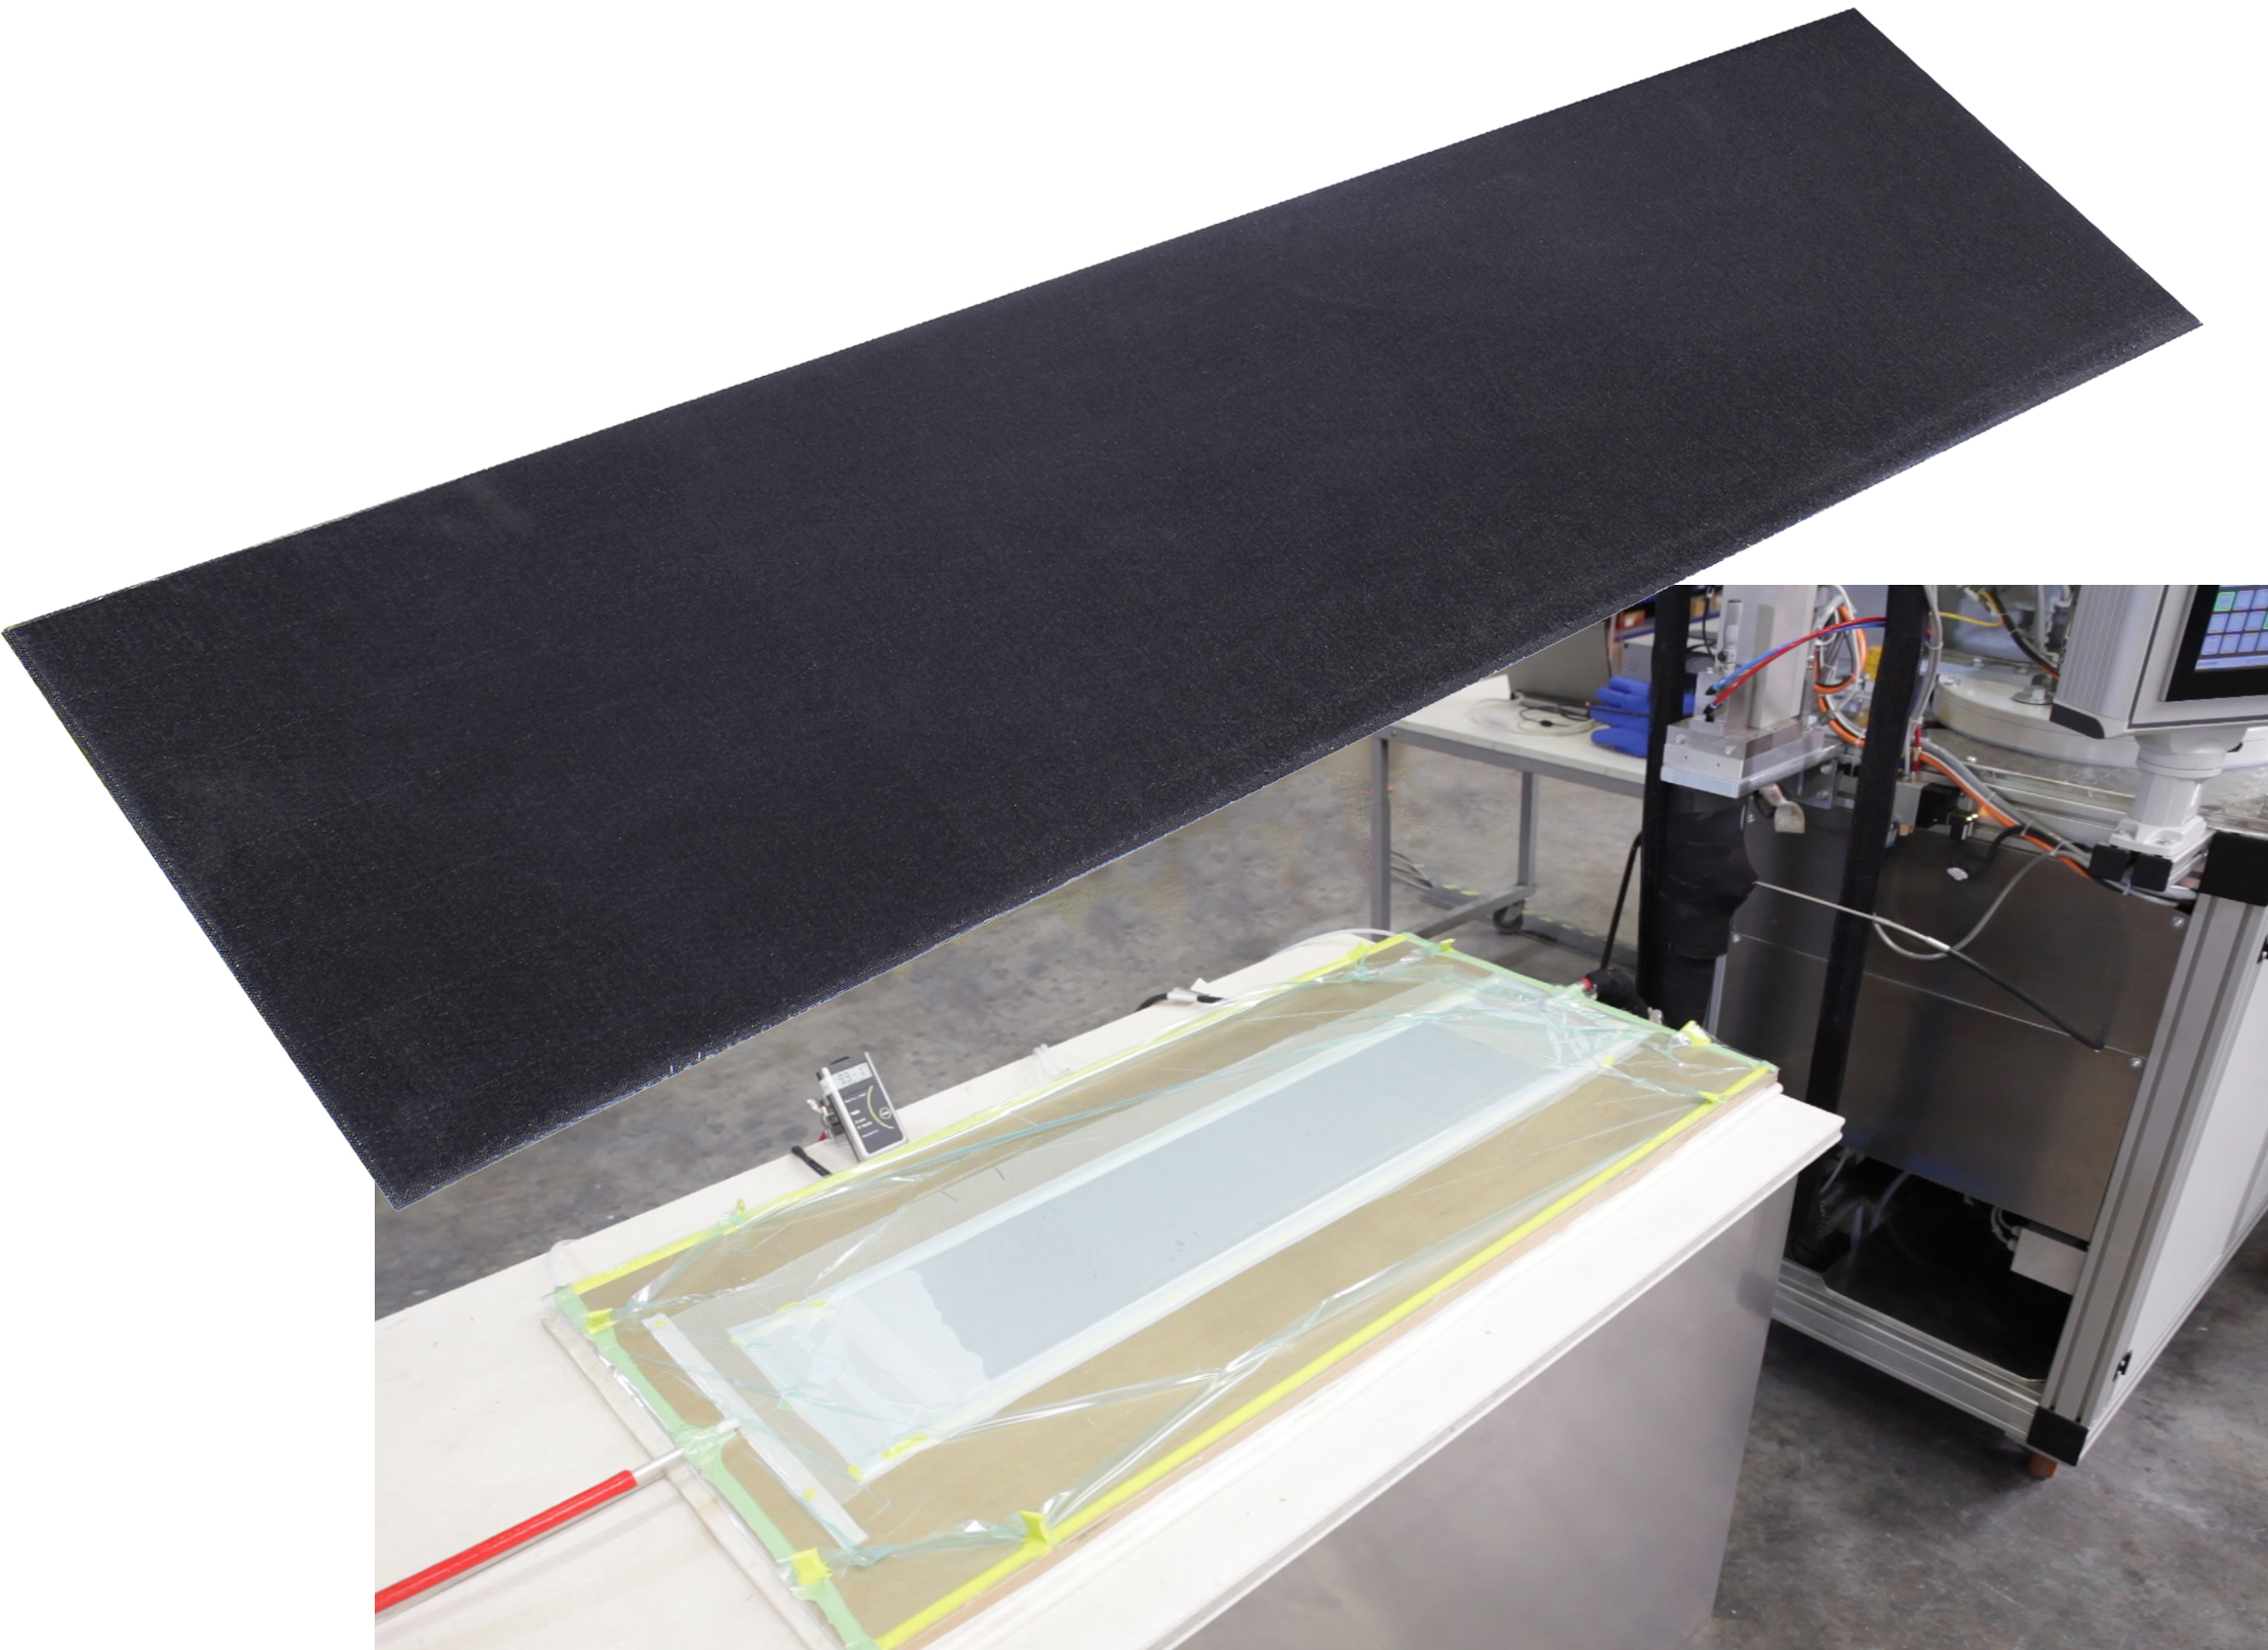
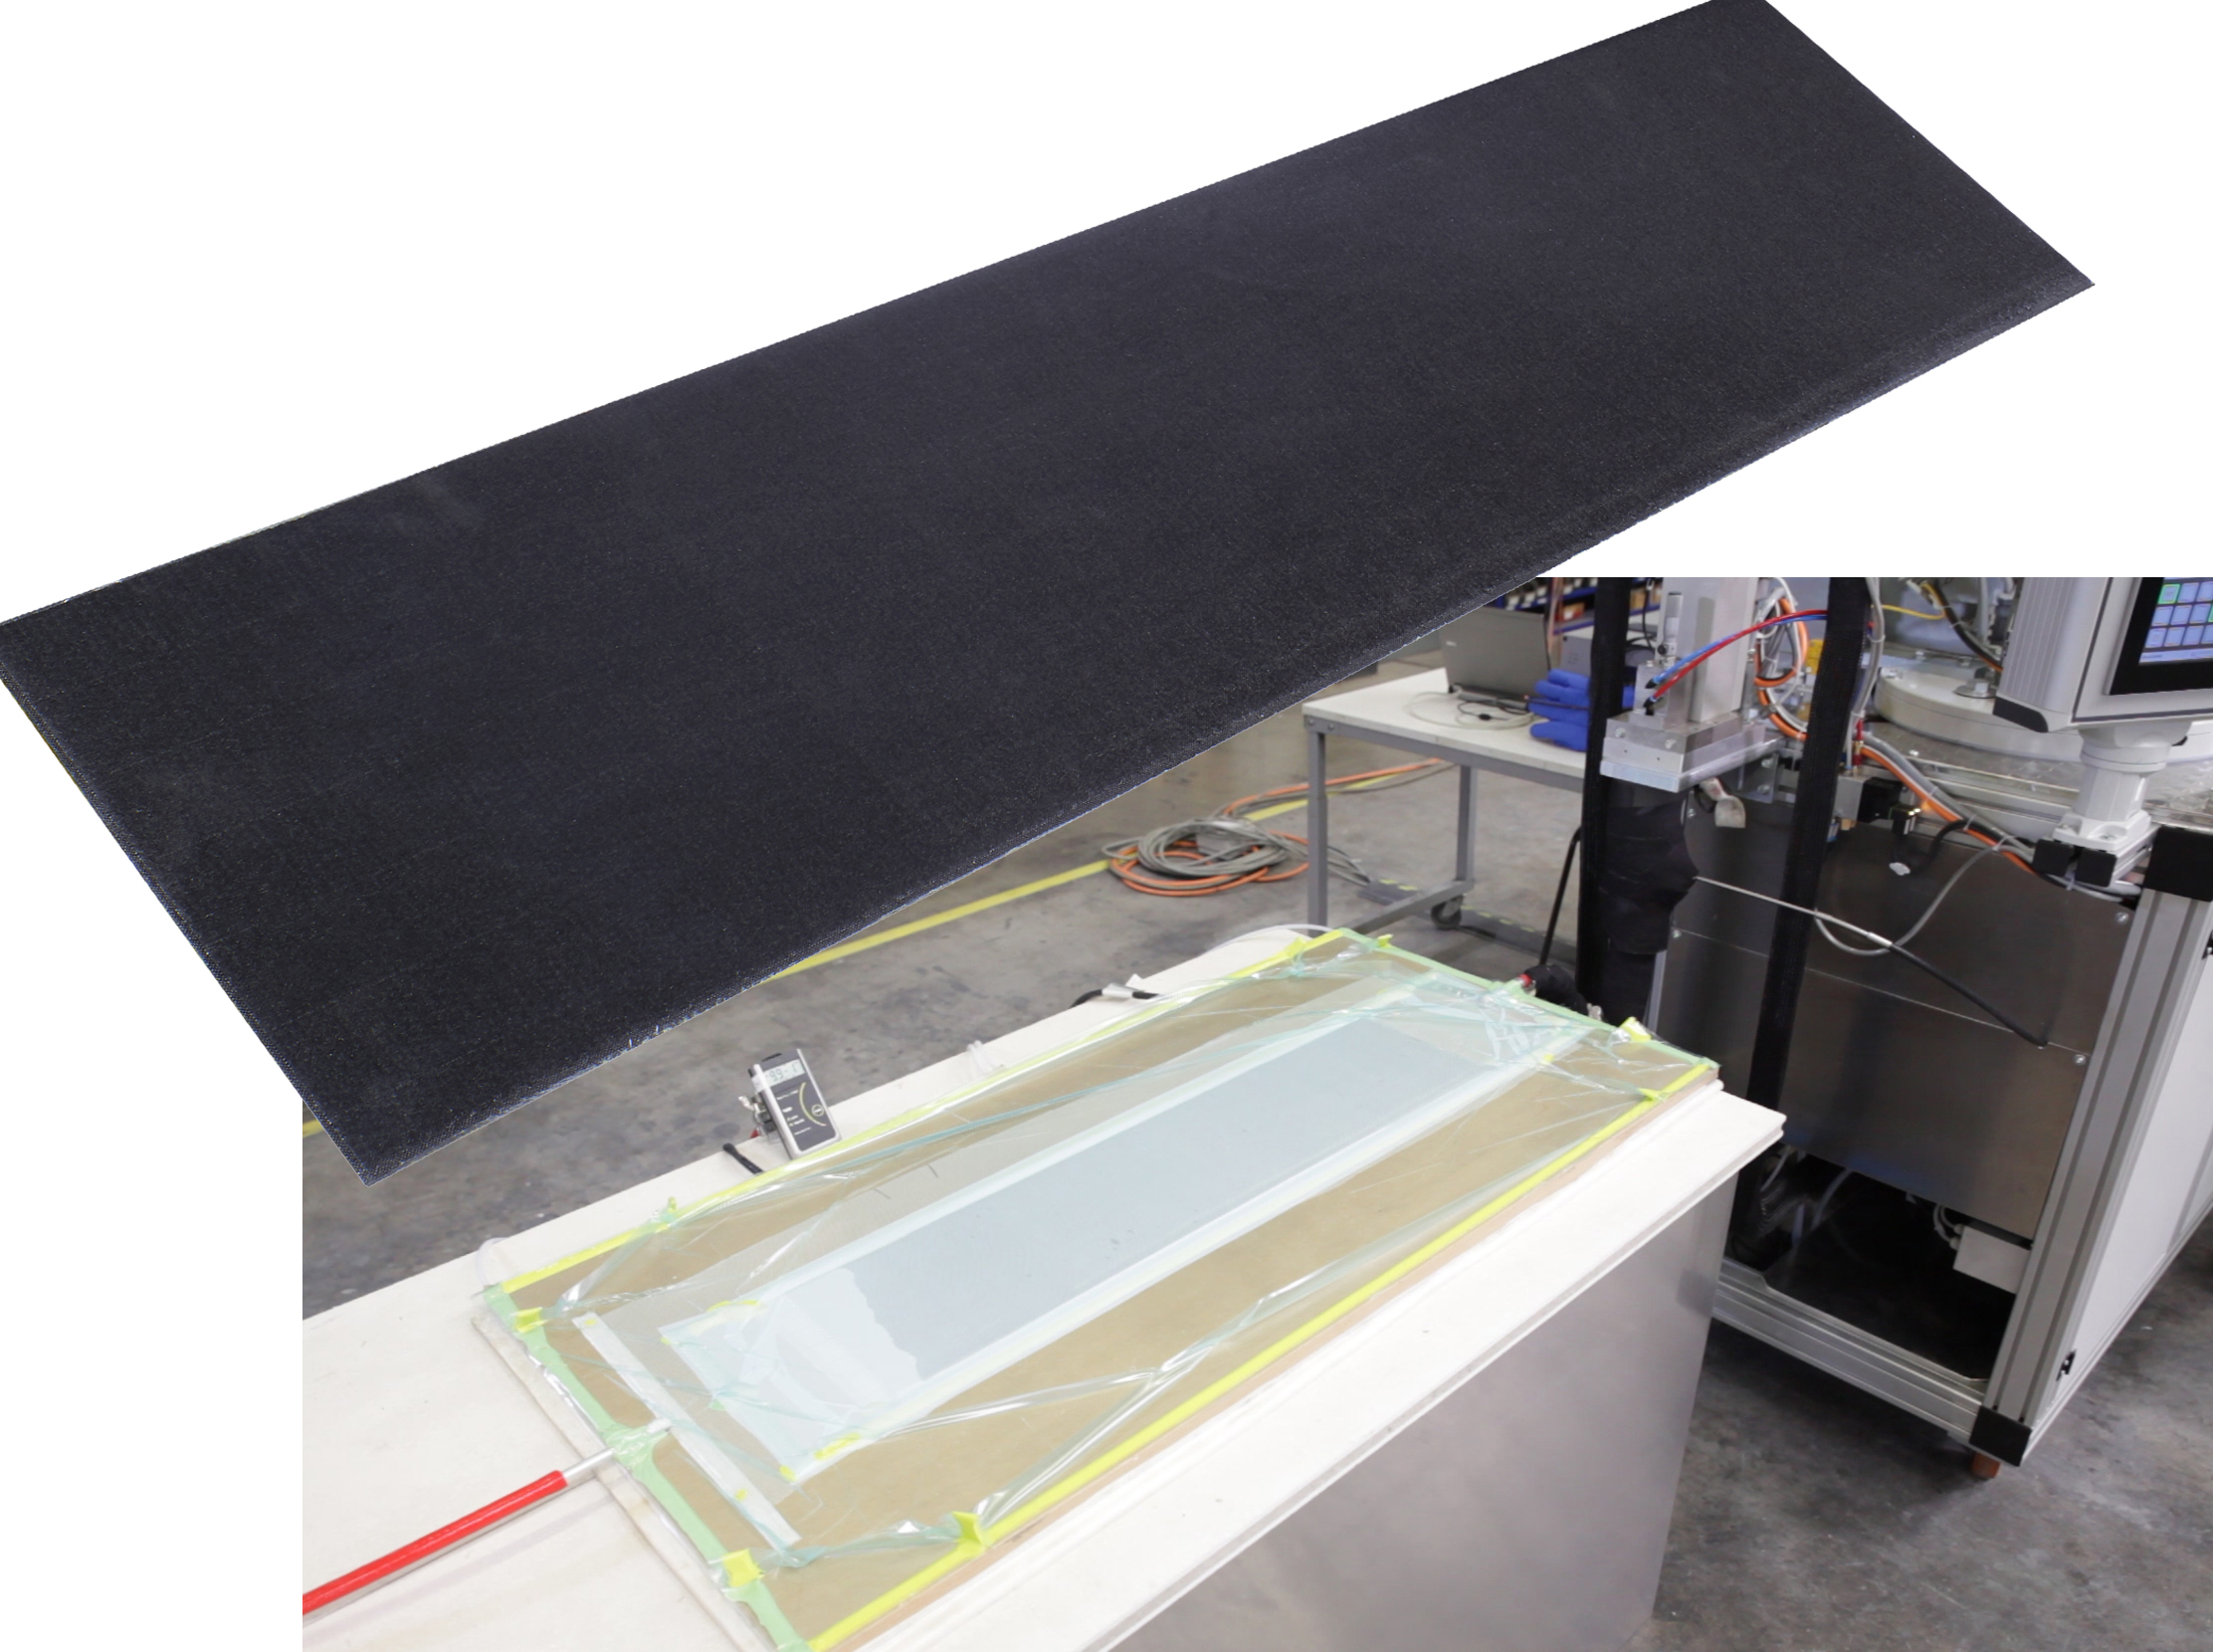
Fotos mostrando configuración de infusión usando equipo MMD de Hübers y control analítico 2K de Hexion y un laminado UD de fibra de carbono de 2 centímetros de espesor preparado usando esta configuración, logrando más de 60% volumen de fibra. FUENTE: Hexion
Mejor ventana de procesamiento
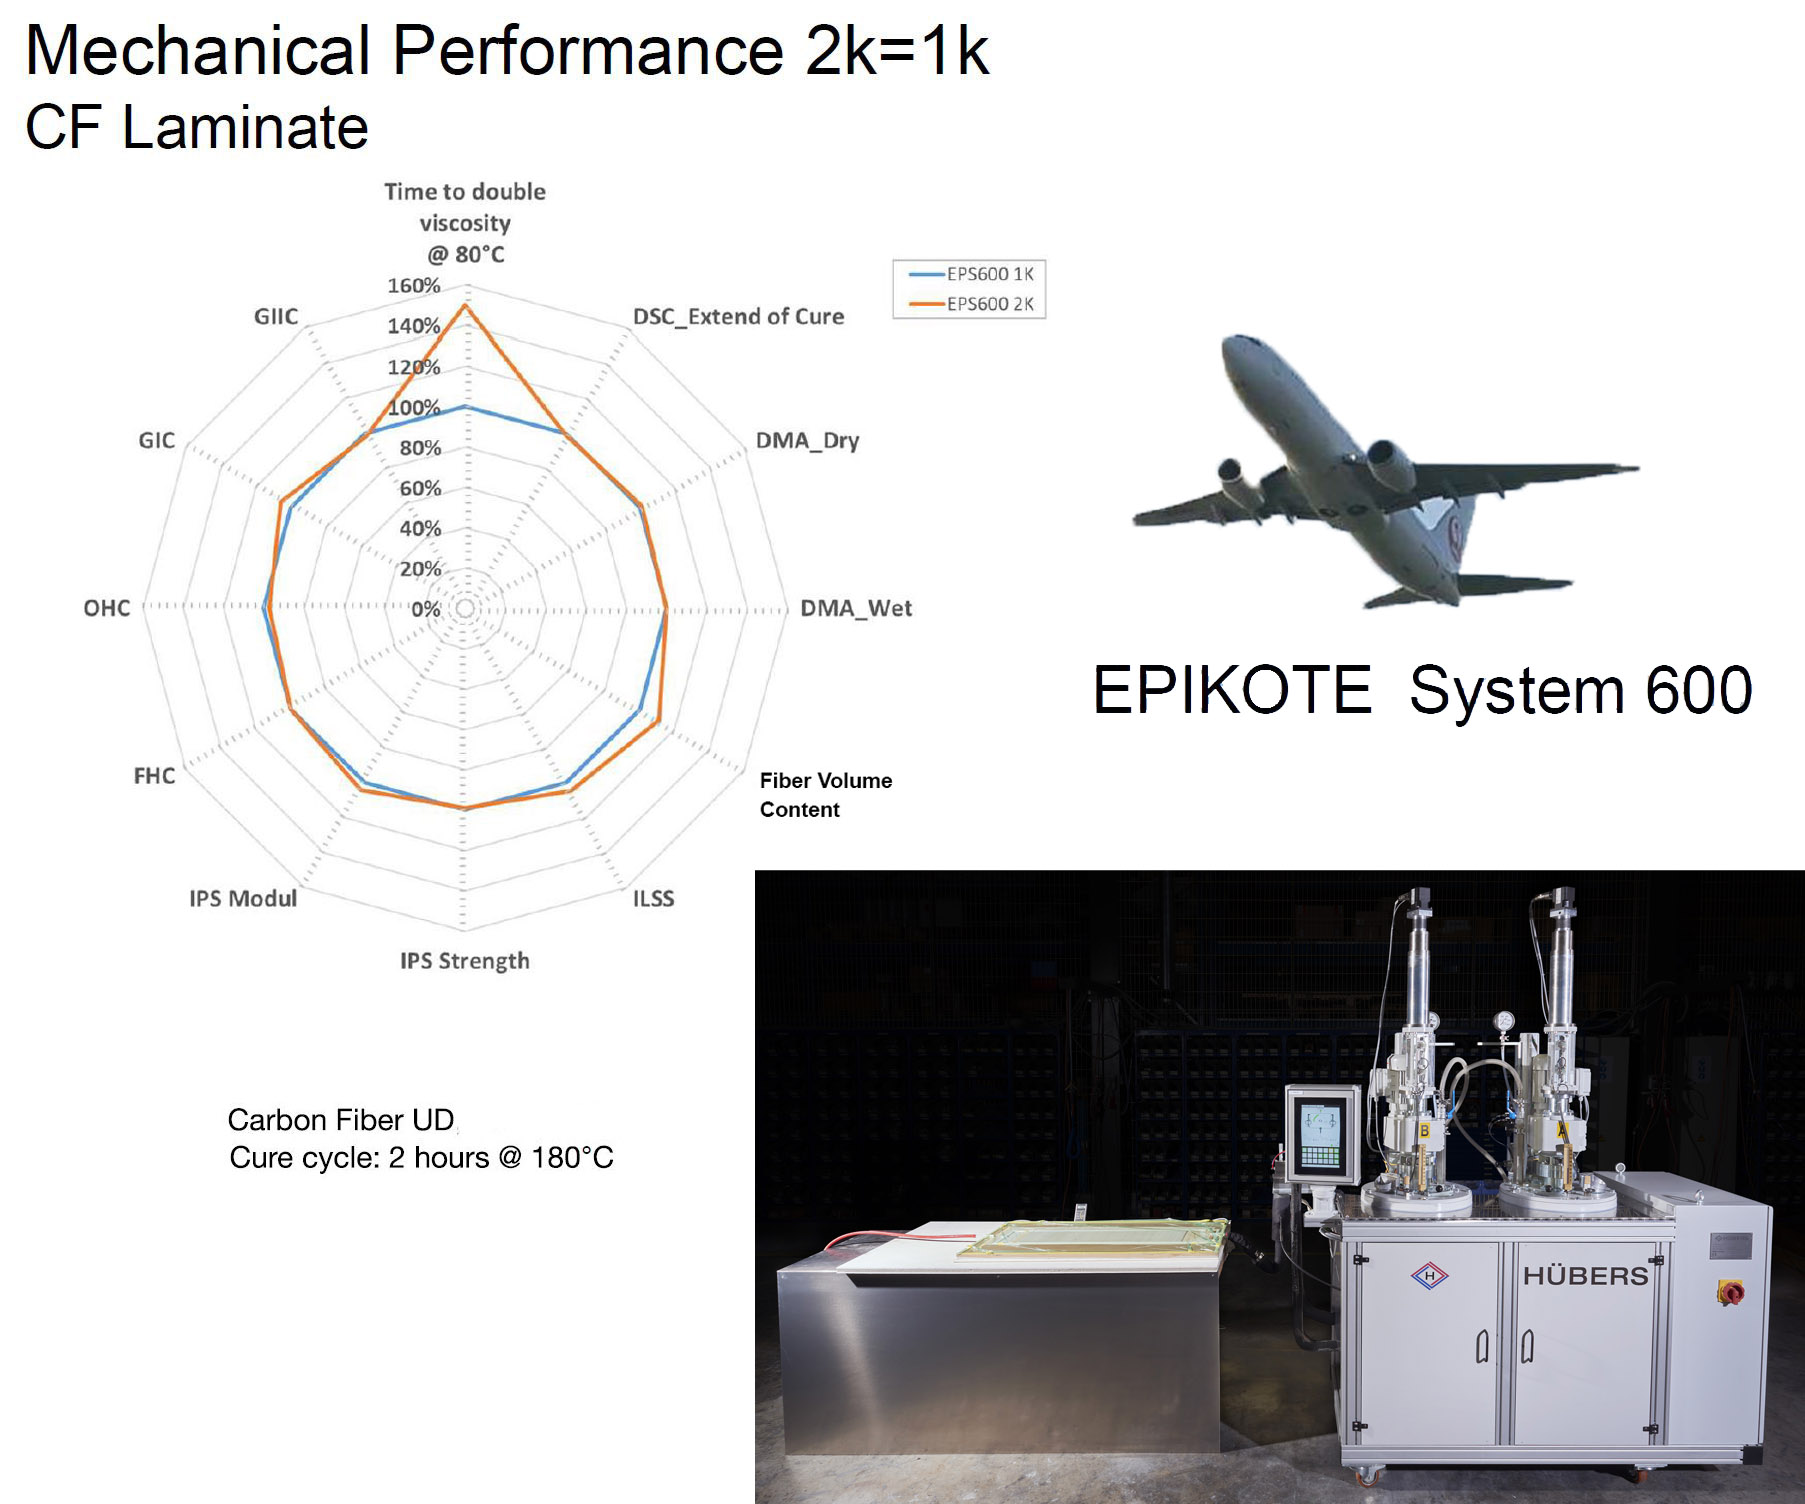
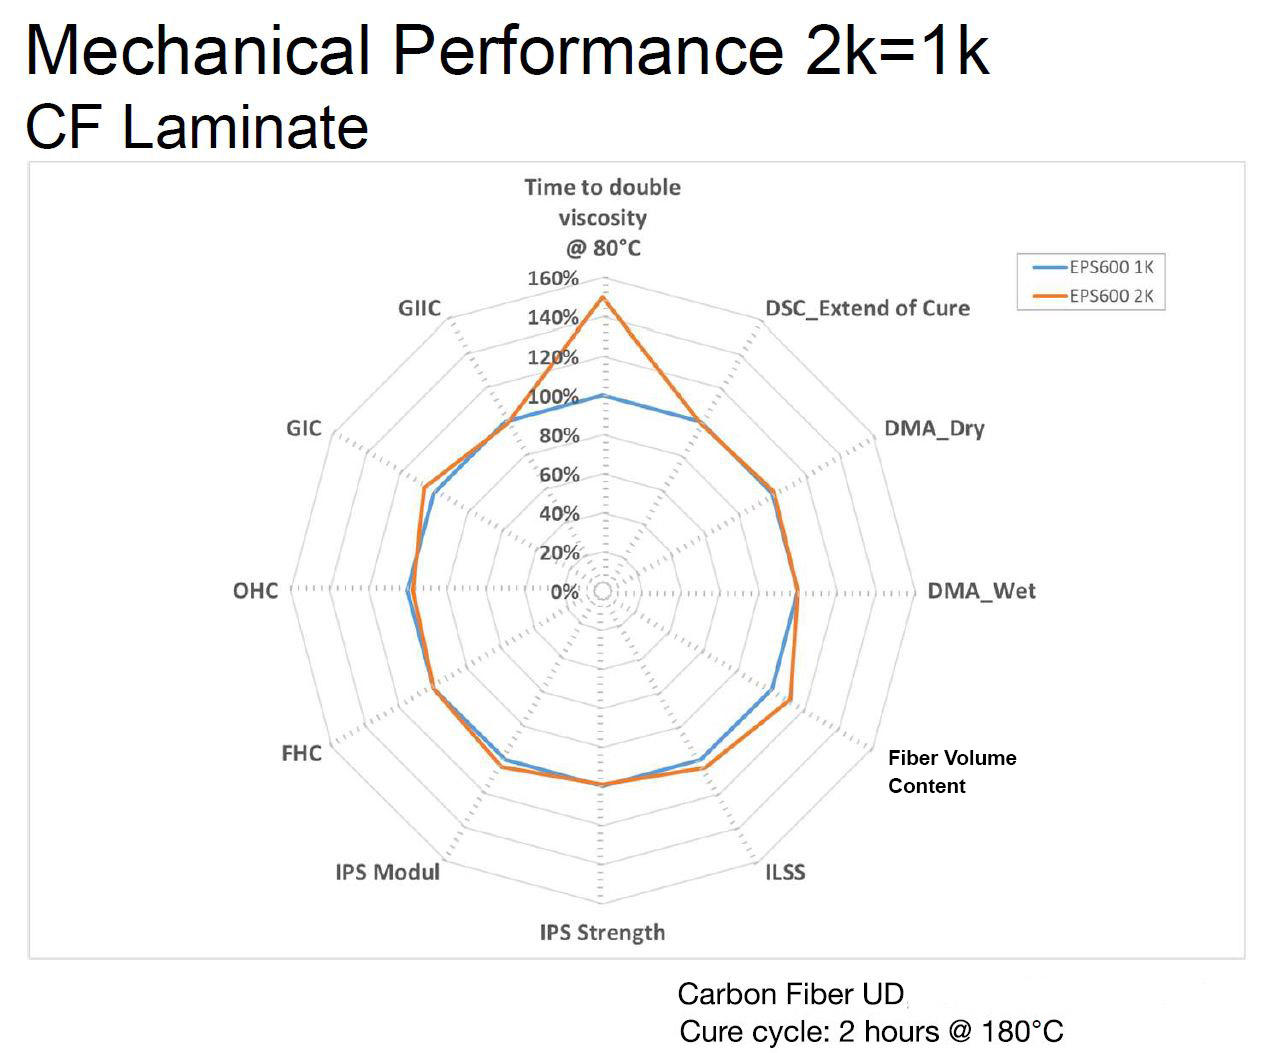
"Porque la mezcla se hace con un mezclador estático y en un corto plazo justo antes de la inyección, la mezcla de resina ofrece una vida de olla más larga (hasta 40% comparado con 1K)", nota Rivière. Esto proporciona una mejor ventana de procesamiento y hemos producido laminados de fibra de carbono gruesos con 60% volumen de fibra. El rendimiento mecánico de los sistemas 2K versus 1K son los mismos porque la química es la misma. Creemos que esto será un proceso más fiable y el valor completo es cuando conectas el control de mezcla a la configuración de inyección de resina."
FUENTE: Hexion
Hexion presentará información detallada sobre tanto su sistema 2K Epikote 600 para RTM como su epoxi EPON FlameX para cumplir requisitos de fuego, humo y toxicidad (FST) de aeronaves (ver abajo) en el Teatro CAMX en el piso de exposición:
- Nueva Tecnología 2K para Fabricación Aeroespacial de Epoxi
Martes, 24 sep — 11:00 - 11:25 am - Sistemas Epoxi FlameX para Aplicaciones de Seguridad contra Incendios
Martes, 24 sep — 11:30 - 11:55 am
También puedes obtener más detalles en el stand Hexion Y24.
Epoxi EPON FlameX para infusión/RTM de compuestos resistentes al fuego
Hexion también ha desarrollado un epoxi de 2 componentes para infusión/RTM de piezas que deben cumplir requisitos de resistencia al fuego (FR) y llama, humo, toxicidad (FST). Impulsores para este desarrollo incluyen:
- Tasas de producción aumentadas
- Regulaciones REACH para sistemas libres de halógeno, no fenólicos
- Resinas más fuertes, tenaces versus fenólicos frágiles
- Competitivo en coste con fenólicos pero mucho más barato que termoplásticos.
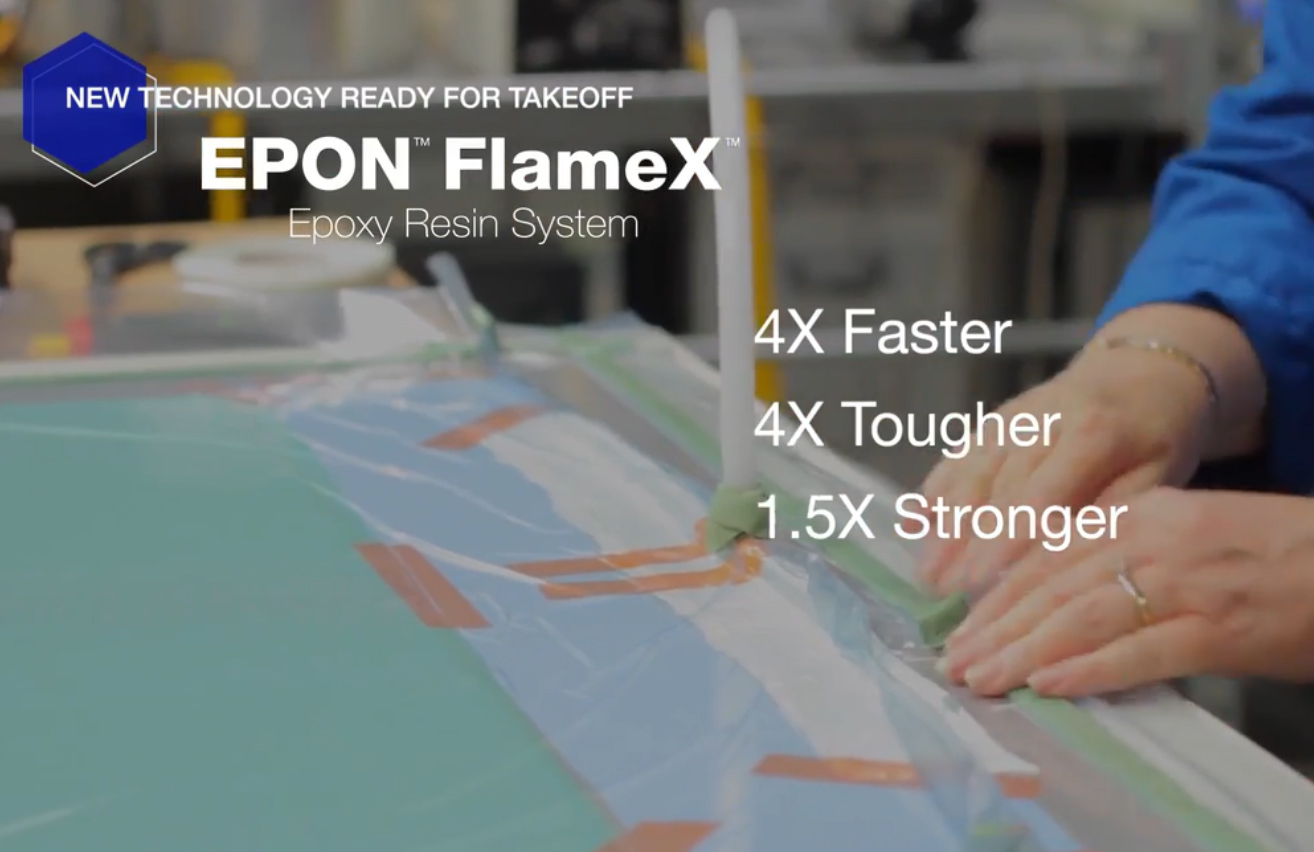
El sistema EPON FlameX de Hexion no usa halógeno o aditivos particulados para lograr resistencia al fuego, sino que construye ese rendimiento en la columna vertebral molecular de la resina. No hay filtrado particulado durante la infusión, la resina infunde bien con una viscosidad de 250 cps a 60-70 °C (140-158 °F) y cura en 1,5 horas a 150 °C (302 °F). Post-curado libre o con herramienta a 180 °C se recomienda para propiedades estructurales máximas.
Las piezas hechas con este sistema pasan lo siguiente sin recubrimientos adicionales o medidas FR:
- Quemado vertical 60s FAR25.853(a)
- Toxicidad de humo BSS7239
- Densidad de humo BSS7238
También pasará liberación de calor OSU 65/65, en ciertas configuraciones con un gel coat o recubrimiento intumescente certificado. Esto se requiere solo para piezas que pueden ser tocadas durante rodaje, despegue y aterrizaje de aeronave.
"Hemos demostrado contenedores superiores que actualmente requieren 10-12 horas para fabricar usando procesos convencionales de prepreg fenólico pero pueden producirse en 90 a 120 minutos con infusión o RTM usando el sistema FlameX", dice Nathan Bruno, especialista en desarrollo de aplicaciones y productos epoxi de Hexion. "También, porque no hay cargas, tiene una densidad menor versus epoxis FR cargados."
Aplicaciones incluyen interiores de aeronaves, áreas de carga, lavabos, cocinas y componentes de asientos, así como interiores marinos, ferroviarios y arquitectónicos.
Resina
- Lanxess amplía capacidad de producción Tepex con dos nuevas líneas
- Ultra Purge 100X: Limpieza Eficiente y en Línea para Moldes de Poliolefinas de Pared Delgada
- La resina epoxi revoluciona el arte contemporáneo
- Fraunhofer despliega automatización Engel punta para avanzar I+D compuestos termoplásticos
- Cintas termoplásticas: impulsando la innovación en aeroestructuras compuestas
- Broetje-Automation amplía cartera AFP con STAXX Compact 1700 para producción en serie de compuestos
- INEOS Styrolution expande producción con nuevo sitio para compuestos termoplásticos avanzados StyLight
- TCS presenta preimpregnado epoxi avanzado para interiores aeroespaciales
- Hexion lanza sistema epoxi de dos componentes avanzado para agilizar fabricación de compuestos aeroespaciales
- Techsil presenta adhesivo epoxi transparente de curado rápido para unión superior de compuestos
- Rhodes Interform completa instalación de prensa avanzada de compuestos en Sheffield AMRC