



Compuesto de carbono/epoxi de alto rendimiento para reducción de masa y producción en serie automotriz
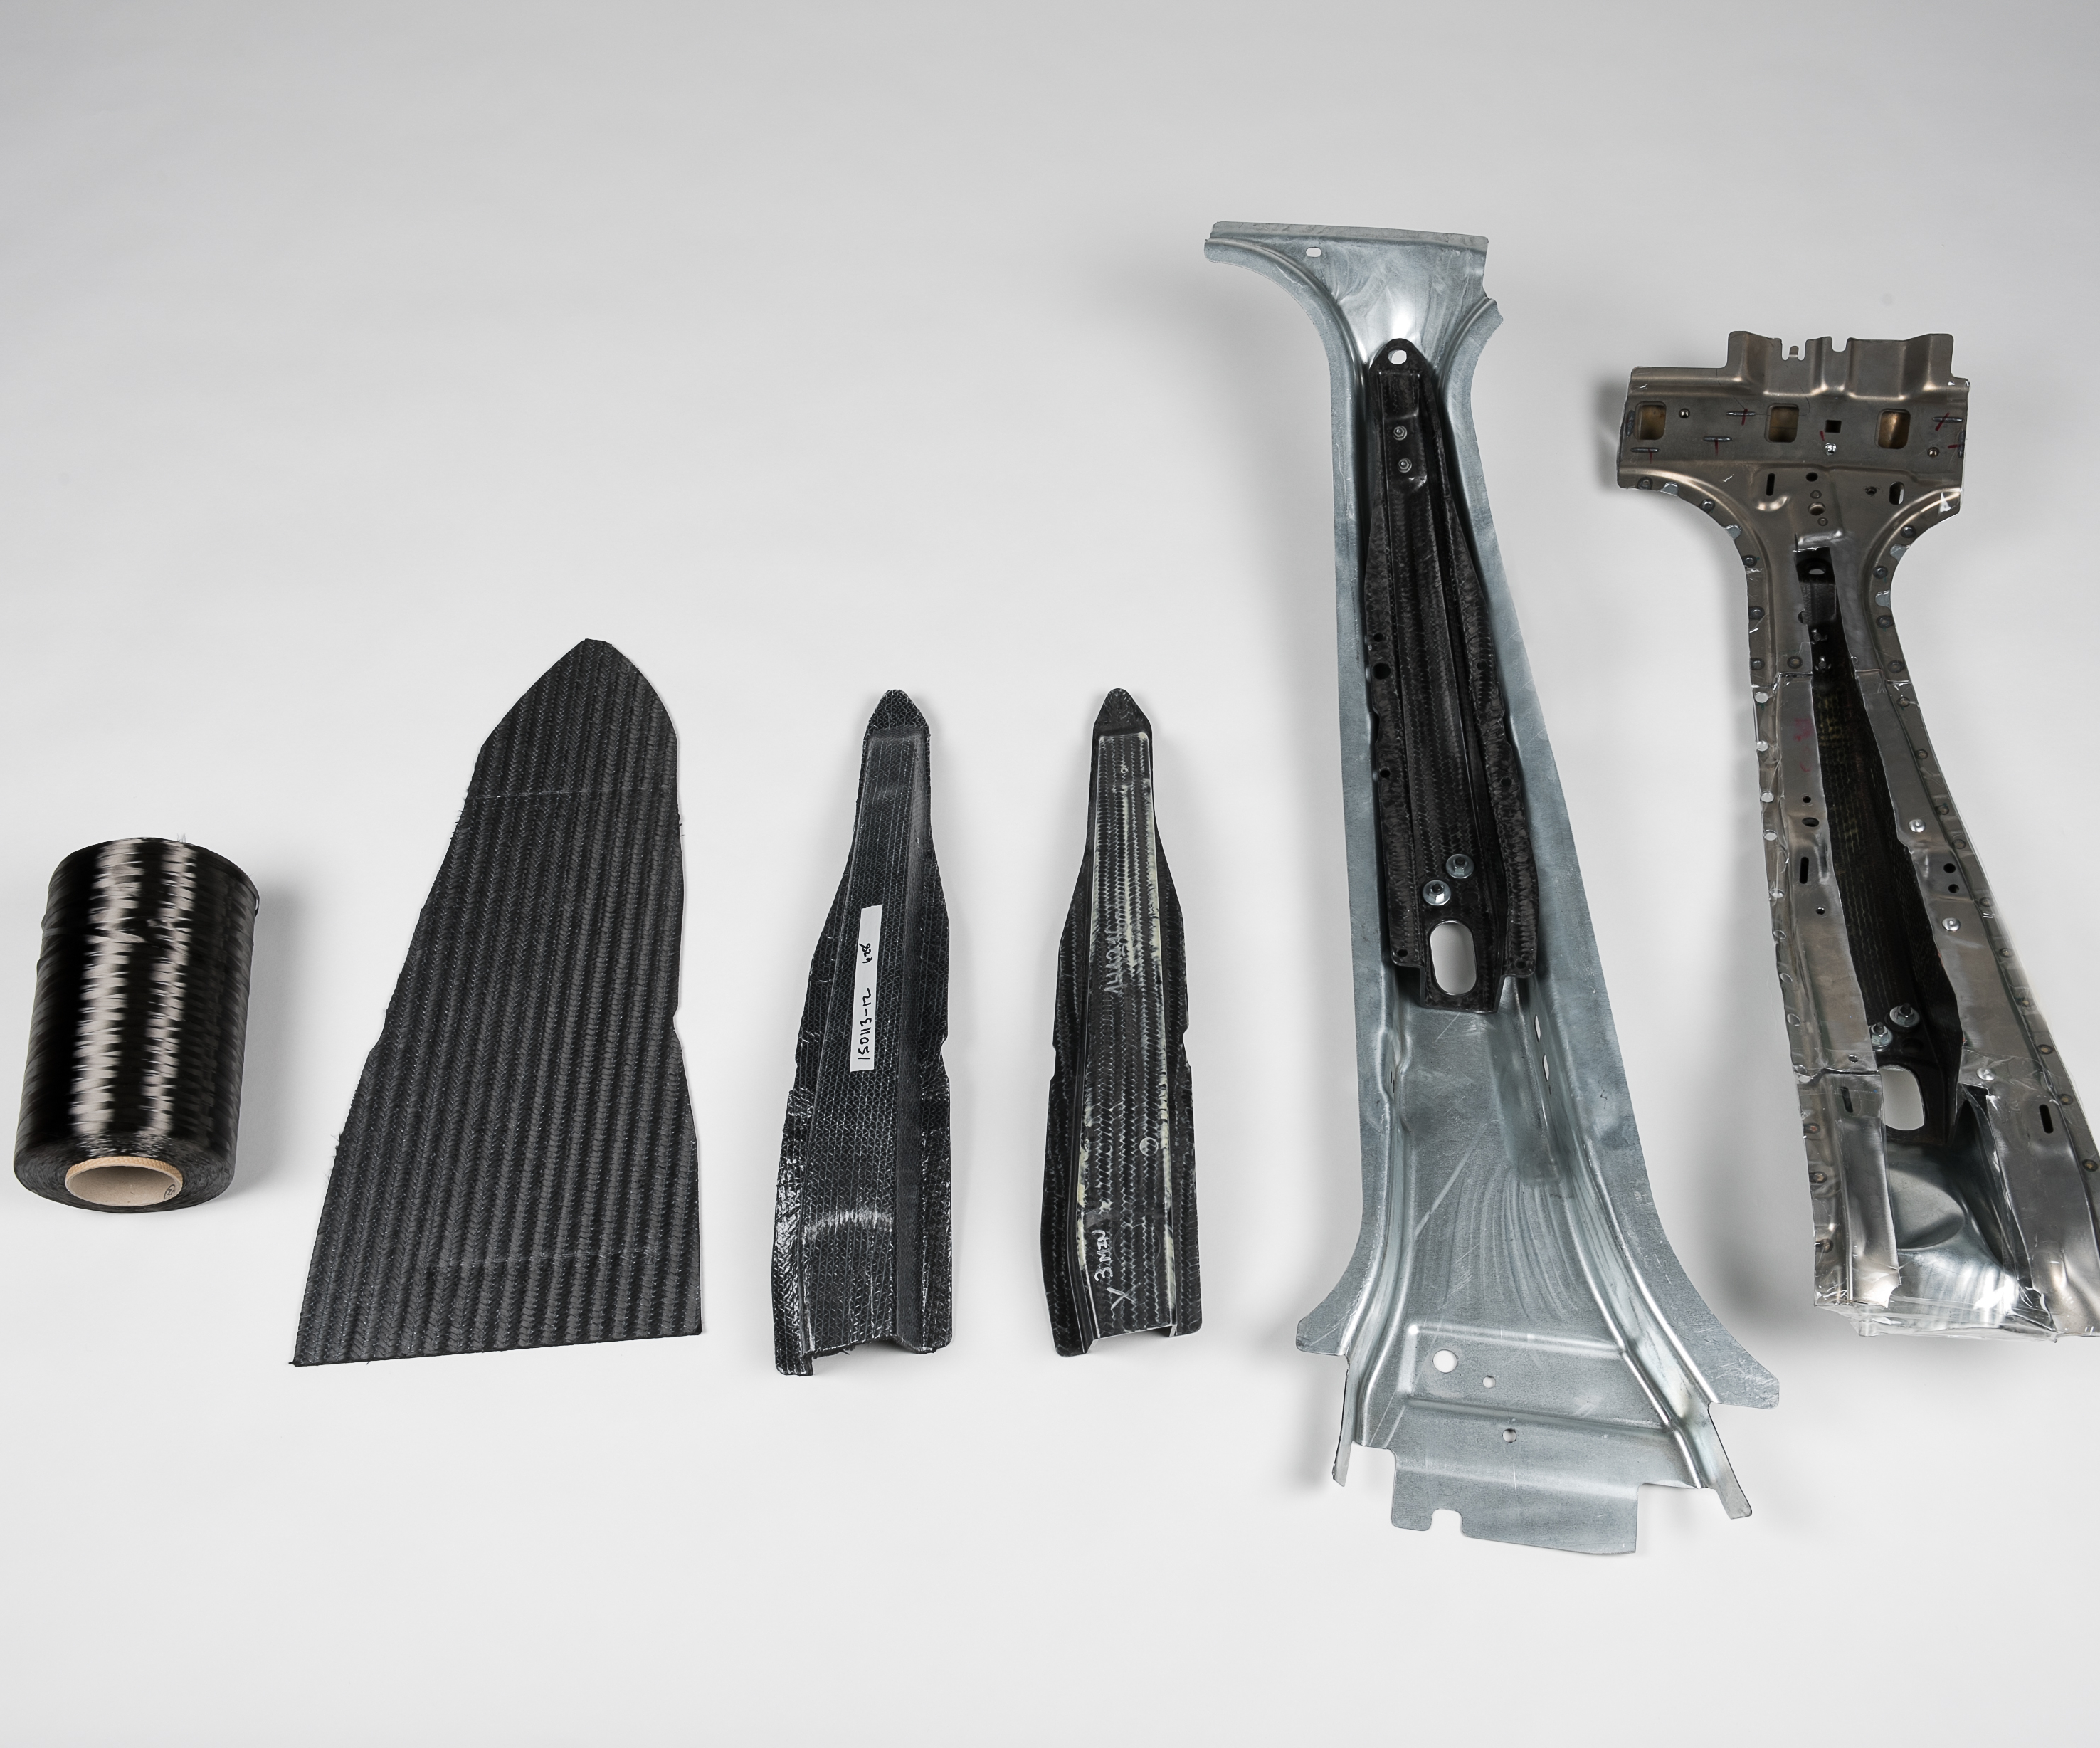
El Proyecto 3.2 de IACMI evaluó compuestos reforzados con fibra de carbono infundidos con un novedoso sistema de resina epoxi para desarrollar piezas compuestas estructurales con geometría compleja que reemplacen metales en aplicaciones de alta carga y críticas para la seguridad en estructuras primarias de carrocería de vehículos de pasajeros de alto volumen. Una de las primeras aplicaciones evaluadas fue el uso de un prepreg de carbono/epoxi en el pilar B de un vehículo de prueba. El material prepreg de alto rendimiento redujo directamente la masa en 3 kilogramos y permitió el reducido de calibre de la chapa circundante, que entonces pudo especificarse en aleaciones menos costosas, ofreciendo ahorros adicionales de peso y coste. Fuente: Ford Motor Co.
Los fabricantes de automóviles en la mayoría de geografías enfrentan mandatos desafiantes para 2025 sobre emisiones de escape reducidas y/o mejor economía de combustible para vehículos de pasajeros. Sin embargo, desarrollar tecnología automotriz fundamentalmente nueva para cumplir estos requisitos es costoso, por lo que se utilizan consorcios en muchos países para permitir que los miembros de la cadena de suministro compartan costes de investigación precompetitiva.
En EE. UU., una de estas organizaciones es el Instituto para la Innovación en Fabricación de Compuestos Avanzados (IACMI —The Composites Institute, Knoxville, Tenn., EE. UU.). Entre las iniciativas de la organización, los miembros de IACMI de la industria, academia y gobierno trabajan en proyectos multi-faceta —que involucran desarrollo integrado de materiales/procesos, modelado/simulación, unión multi-material y reciclaje— para resolver problemas de ingeniería, mejorar la masa del vehículo, reducir el consumo de energía y emisiones, y crear nuevos empleos en EE. UU.
Proyecto 3.2 y el sistema de resina "imposible"
El Proyecto 3.2 fue uno de los primeros proyectos que IACMI asumió cuando se formó en junio de 2015, aunque la tecnología utilizada en el proyecto había comenzado a desarrollarse unos años antes de la creación de IACMI, con una colaboración entre Ford Motor Co. (Dearborn, Mich., EE. UU.) y lo que entonces era Dow Automotive (ahora The Dow Chemical Co., Midland, Mich., EE. UU.). Cuando se formó IACMI y comenzó el Proyecto 3.2, Ford y Dow trajeron su trabajo previo sobre un novedoso sistema de resina epoxi al programa. Una vez unidos a IACMI, el programa se amplió para eventualmente incluir varias fases que representan nuevos usos para esta resina innovadora: un pilar B de prepreg, una tapa de maletero todo SMC (Sheet Molding Compound) y una compuerta de elevación SMC/aluminio.
Llamada VORAFUSE, la familia de resinas desarrollada por Dow para Ford está diseñada para uso en prepreg y SMC, y para procesarse en equipos de moldeo por compresión, ampliamente disponibles en la industria automotriz norteamericana. Según los requisitos de Ford, la temperatura de transición vítrea (Tg) de la resina es 150-160 °C, moldea a 145-155 °C y cura en menos de 2 minutos a 150 °C (aunque está disponible curado sub-1-minuto), lo suficientemente rápido para producción de alto volumen (100.000+/año) de vehículos. Alcanza post-curados de moldeo de más del 95%. El sistema está libre de compuestos orgánicos volátiles (COV) y disolventes.
"Los CTQs [requisitos críticos de calidad] definidos por Ford son únicos y nunca se habían logrado en un solo producto comercial antes", explica Dave Bank, fellow, I+D de Poliuretanos de Dow. "Por esta razón, se requirieron química novedosa y una serie de productos altamente no tradicionales para cumplir estas especificaciones exigentes."
"La separación termodinámica de estabilidad en estantería y polimerización en la mezcla resina/curativo produce una pasta seca que puede infundirse en fibra de carbono sin avanzar el curado y produciendo un compuesto de moldeo seco, no pegajoso", añade Bank. "Sin embargo, cuando las condiciones de moldeo alcanzan 150 °C, la química está 'caliente' y el curado avanza rápidamente." Dow presentó 21 solicitudes de patente y hasta ahora se le han concedido cuatro para la tecnología.
Características adicionales del sistema VORAFUSE:
- Es estable en estantería a temperatura ambiente por 50+ días pero ofrece curado instantáneo a 150 °C o superior. No requiere almacenamiento en congelador antes de corte de kit y moldeo siempre que la temperatura de almacenamiento no supere 40 °C.
- Su química sin pegajosidad es ideal para manipulación automatizada. Al carecer de la pegajosidad del prepreg tradicional, no causará acumulación y problemas relacionados con robots y otros equipos de manipulación automatizada.
- Contiene un agente novedoso de desmoldeo interno (IMR) para que los procesadores puedan moldear 1.000 piezas antes de tener que aplicar desmoldeo externo a las superficies de las herramientas. Normalmente, la epoxi es antitética al IMR porque es un adhesivo tan efectivo para metales.
- El producto sin curar puede reciclarse en piezas de alto valor picando y alimentando el material de nuevo en sistemas de moldeo como compuesto reforzado con fibra discontinua ideal para moldear geometrías complejas como nervios/jefes. A diferencia del prepreg y SMC epoxi convencionales, todo el desperdicio sin curar puede reutilizarse, haciendo el material más sostenible y ahorrando pérdidas de desperdicio que aumentan los costes de pieza.
Fase 1: Pilar B de prepreg
Después de que VORAFUSE se incorporara al Proyecto 3.2, IACMI comenzó a trabajar en una aplicación automotriz que se convertiría en la Fase 1 del proyecto general. Los miembros del equipo incluían Ford, Dow, DowAksa US LLC (el brazo con sede en Tucson, Az., EE. UU. de DowAksa B.V., una joint venture 50/50 entre Dow Chemical y Aksa Akrilik Kimya Sanayii A.Ş., Çiftlikköy-Yalova, Turquía); Universidad Estatal de Míchigan (East Lansing, Mich., EE. UU.); Universidad de Purdue (West Lafayette, Ind., EE. UU.); Universidad de Tennessee-Knoxville (Knoxville, Tenn., EE. UU.); Continental Structural Plastics (CSP, Auburn Hills, Mich., EE. UU.); y Laboratorio Nacional de Oak Ridge (Oak Ridge, Tenn., EE. UU.).
En la primera fase, los investigadores desarrollaron prepreg reforzado con fibra de carbono continua (trenzada y tejido sin rizado) impregnado con la epoxi. La resina VORAFUSE P6300 se formuló para compatibilidad con fibra de carbono de módulo estándar DowAksa A42 D012 24K. El objetivo del equipo era usar el prepreg de carbono/epoxi para desarrollar piezas compuestas estructurales con geometría compleja que reemplacen metal estampado en aplicaciones de alta carga y críticas para la seguridad en estructuras primarias de carrocería de vehículos de alto volumen.
Para el demostrador tecnológico, se usó el pilar B en un lado de un vehículo de prueba Ford Fusion. La viabilidad se evaluó primero mediante simulación y luego se moldearon piezas físicas y se sometieron a todas las pruebas requeridas —incluyendo choques de vehículo a escala real. Las piezas pasaron con gran éxito, reduciendo la masa en 3 kilogramos por lado comparado con metales incumbentes. El desperdicio sin curar se recicló para formar las complejas estructuras de nervios del pilar. El compuesto de alto rendimiento permitió el reducido de calibre de la chapa circundante, que entonces pudo especificarse en aleaciones menos costosas, ofreciendo ahorros adicionales de peso y coste.
Habiendo pasado todos los requisitos de Ford, el primer uso comercial del material fue para un frontal de techo delantero y un panel de cierre de suelo delantero en el supercoche Ford GT de intensivo en compuestos de carbono.
No sorprendentemente, el prepreg de fibra de carbono/epoxi conlleva una prima de coste, por lo que es mejor para vehículos con mandatos significativos de reducción de masa que puedan pagar una prima por oportunidades significativas de ahorro de peso.
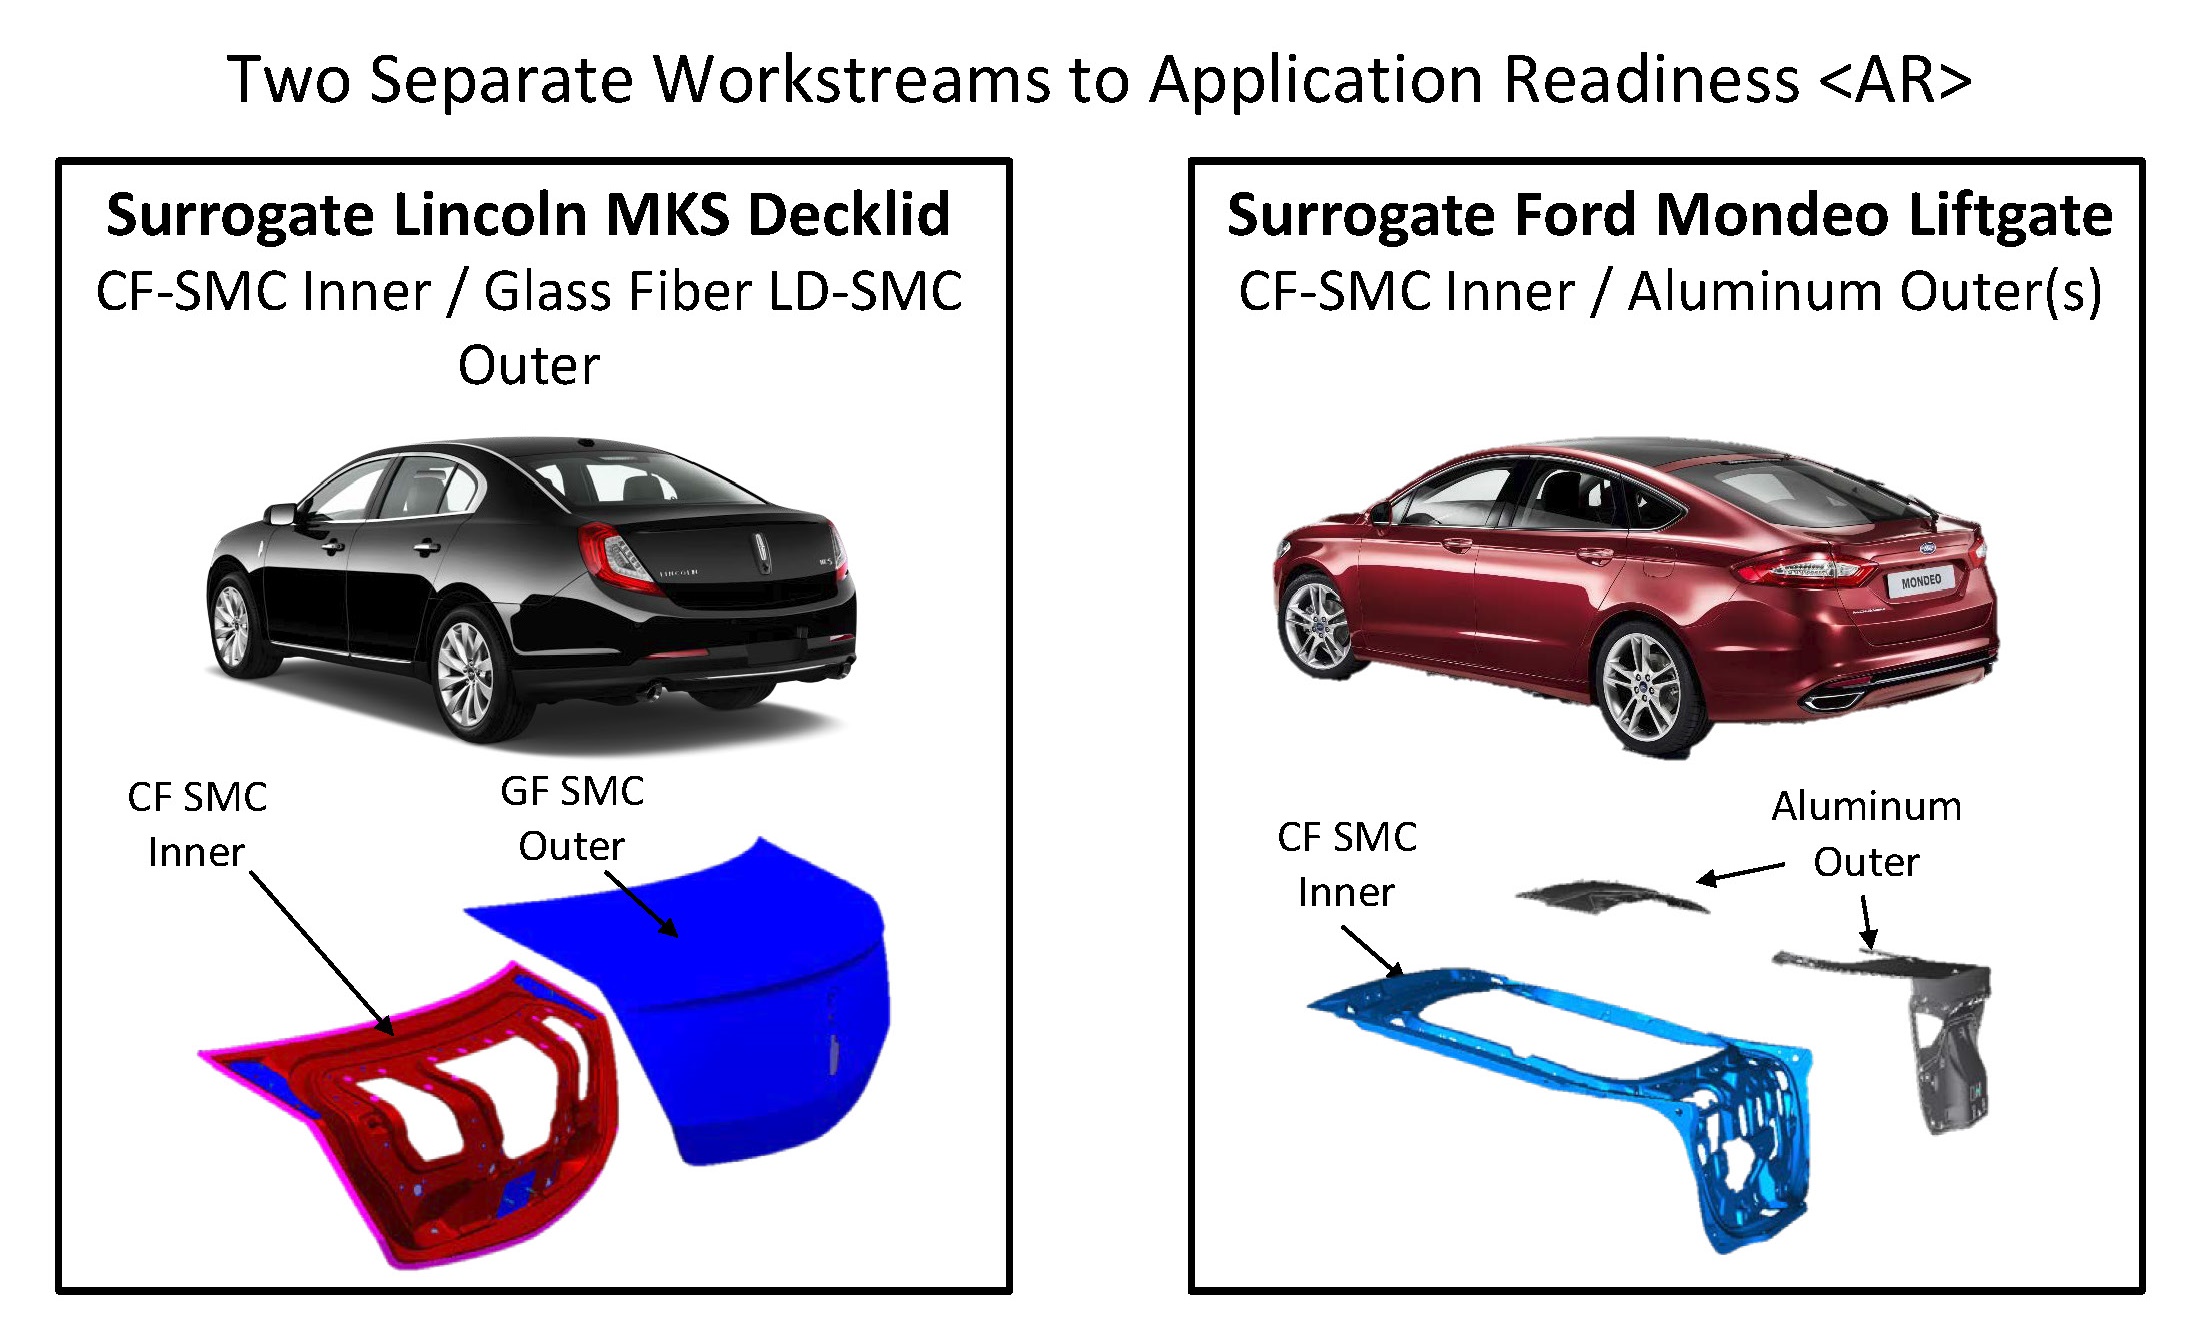 Más recientemente, el Proyecto 3.2 se ha centrado en SMC reforzado con fibra de carbono con la novedosa epoxi para paneles estructurales/interiores tanto en una tapa de maletero (izquierda) como en una compuerta de elevación (derecha). Aunque el proyecto está terminando, ha producido tecnología interesante que está lista para comercialización y ha señalado áreas donde se necesita más trabajo. Fuente: Ford Motor Co.
Fase 2/Corriente de trabajo 1: Tapa de maletero todo SMC
Basándose en los éxitos del prepreg, los investigadores del proyecto exploraron a continuación SMC reforzado con fibra de carbono discontinua con la novedosa resina epoxi en estructuras 3D complejas con funciones críticas de seguridad. En un demostrador, el SMC de carbono/epoxi se usó como panel interior/estructural de una tapa de maletero unida (tapa del maletero), y en otro demostrador se usó para el panel interior/estructural de una compuerta de elevación (portón trasero/puerta que contiene cristal de ventana, motores de limpiaparabrisas, luces, etc.) mucho más grande y compleja. En ambas corrientes de trabajo, las restricciones de diseño originales, hardware, técnicas de unión y adhesivos estructurales se mantuvieron sin cambios. Se utilizaron objetivos mecánicos desafiantes de más de 300 MPa de resistencia a tracción y más de 40 GPa de rigidez a tracción —comparables al magnesio fundido y aluminio incumbentes—. El SMC también necesitaba mayor fluidez que el prepreg, por lo que se desarrolló un grado ligeramente diferente, VORAFUSE M6400.
Para el demostrador de tapa de maletero, que representaba un avance incremental sobre la tecnología actual de vidrio/SMC, el SMC de carbono/epoxi reemplazó al SMC de poliéster insaturado reforzado con fibra de vidrio convencional para un panel interior de tapa de maletero en un vehículo prototipo Lincoln MKS. El panel interior de SMC de carbono/epoxi se unió a un panel exterior de SMC de poliéster reforzado con fibra de vidrio de baja densidad (LD, 1,25 SG), que reemplazó a un SMC de poliéster reforzado con fibra de vidrio de densidad estándar (1,9 SG) incumbente. Ambos materiales de panel exterior antiguos y nuevos eran compatibles Clase A. El utillaje original se reutilizó para moldear tanto el panel interior de SMC de carbono/epoxi como los paneles exteriores de fibra de vidrio/poliéster. La contracción —mientras ligeramente diferente entre ambos sistemas de resina— fue lo suficientemente cercana como para no causar problemas de ajuste y acabado (en otras palabras, no se observaron cambios dimensionales significativos).
El prototipado virtual sometió el ensamblaje unido a una serie de casos de carga desafiantes, incluyendo rigidez torsional, rigidez de esquina frontal, deflexión de cascada y cargas de cierre. Docenas de paneles interiores y exteriores se moldearon, unieron y probaron —incluyendo desafiantes impactos traseros a 89 km/h. Los ensamblajes pasaron tanto las pruebas virtuales como físicas sin problemas.
La masa de la tapa de maletero se redujo un 30% (de 10,5 a 7,33 kilogramos) frente al benchmark. Sin embargo, si los presupuestos hubieran permitido reutillar el panel interior —que podría haberse diseñado más delgado dado su mayor rendimiento mecánico comparado con el incumbente— los investigadores calculan que la masa podría haberse reducido al menos un 35% con paredes de 2 milímetros, e incluso más con paredes de 1,5 milímetros.
El SMC de carbono/epoxi pasó todos los requisitos de Ford y ahora puede usarse en plataformas comerciales, aunque el coste sería mayor que con SMC convencional de fibra de vidrio/poliéster.
Fase 2/Corriente de trabajo 2: Compuerta de elevación SMC/aluminio
Para el último proyecto, los investigadores se volcaron en un escenario verdaderamente desafiante: reemplazar metal ligero con SMC de carbono/epoxi para producir un ensamblaje unido híbrido (metal/compuesto) para compuertas de elevación más grandes y complejas en vehículos de prueba Ford Mondeo de cinco puertas/hatchback. Para minimizar cambios en las secuencias de construcción del vehículo, los investigadores diseñaron el ensamblaje para ser añadido al body-in-white (BIW) antes del tratamiento de recubrimiento electroforético (e-coat) y los ciclos de horneado de pintura asociados.
El SMC de carbono/epoxi reemplazó al magnesio para paneles estructurales/interiores que se unieron a paneles exteriores de aluminio incumbentes. Como se tuvo que crear nuevo utillaje para producir el panel compuesto, la pieza se rediseñó. El espesor del panel varió según requisitos de rigidez/resistencia y para añadir nervios. Además, se usaron refuerzos metálicos en áreas de unión de alta carga para puntales de gas, cerraduras, bisagras y cerrojos, todo lo cual hizo el panel compuesto algo más grueso —algo que el espacio de paquete permitía.
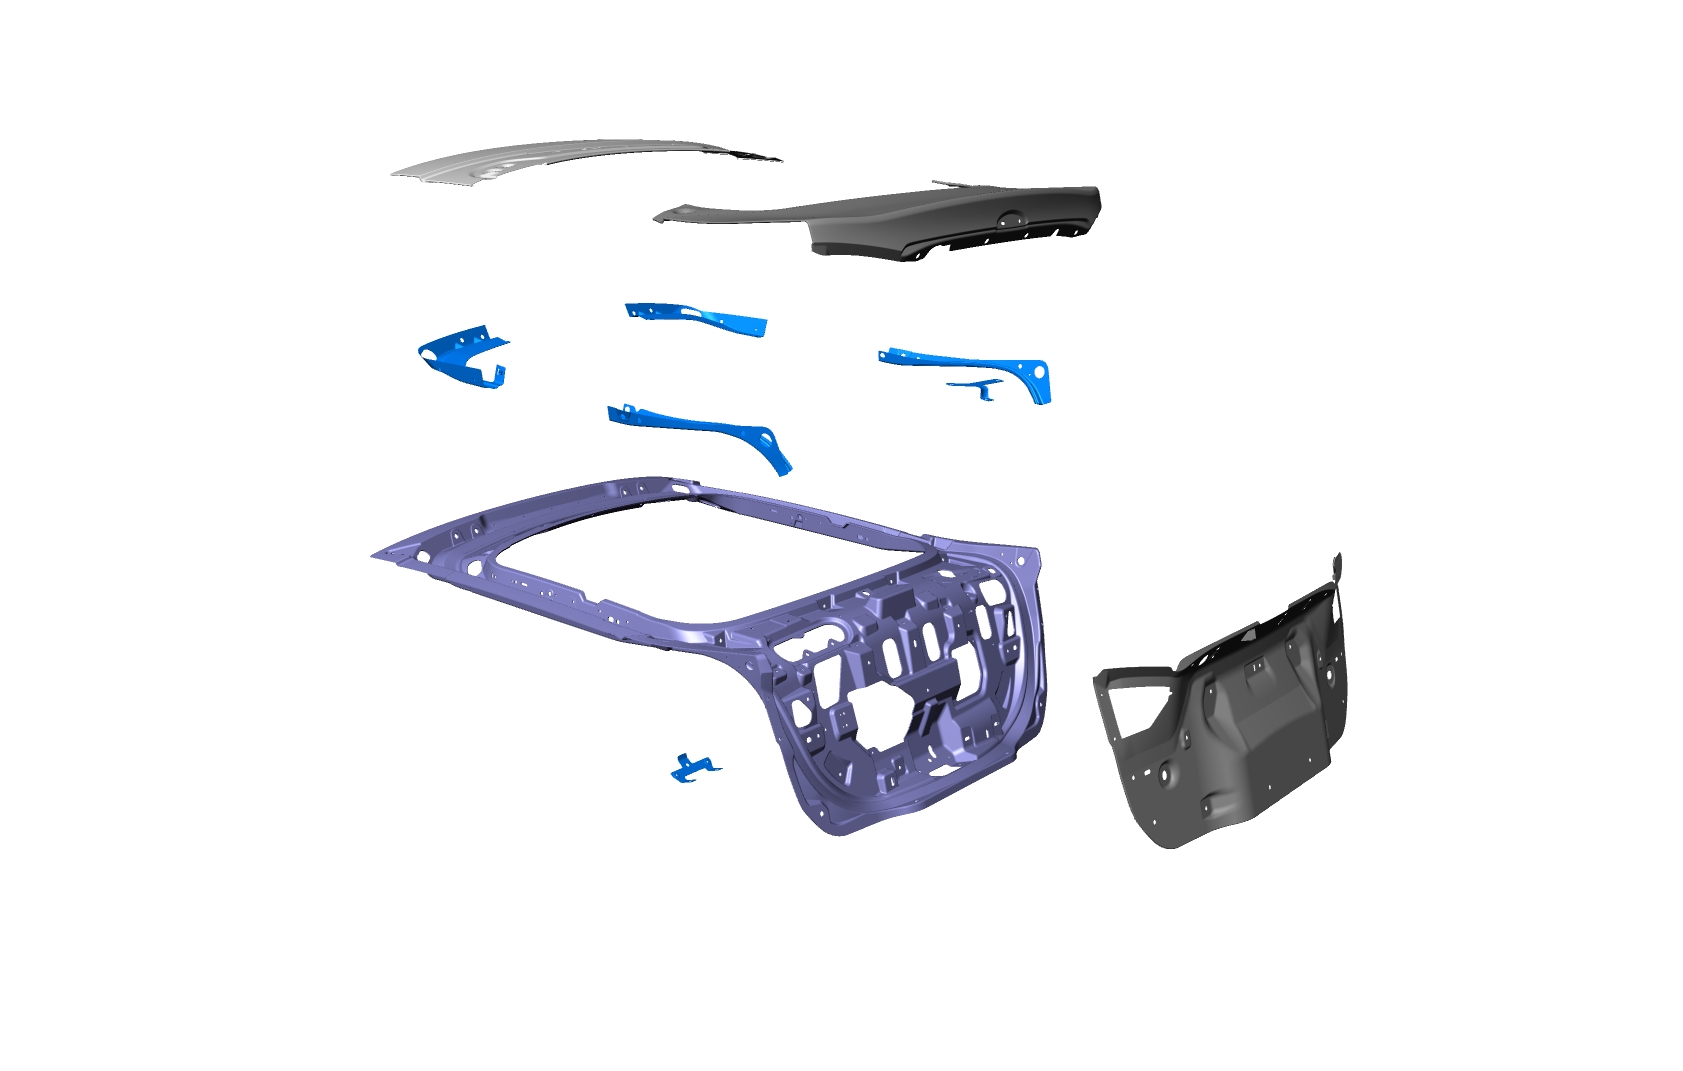
Vista explotada de la compuerta de elevación SMC/aluminio (con herrajes metálicos) para la versión de cinco puertas/hatchback del Ford Mondeo. Fuente: Ford Motor Co.
Estos ensamblajes multi-materiales se sometieron a requisitos exigentes, incluyendo cargas torsionales y de flexión, estabilidad lateral, resistencia a la corrosión, durabilidad a largo plazo y pruebas de choque trasero. También tuvieron que cumplir estrictos requisitos de estabilidad dimensional con respecto a márgenes y rasante.
Si bien el sistema híbrido pasó fácilmente la mayoría de requisitos, hubo problemas de ajuste y acabado debido a desajustes del coeficiente de expansión térmica lineal (CLTE) entre paneles interiores compuestos y paneles exteriores de aluminio, lo que provocó acumulación de tensiones residuales en uniones unidas y distorsión del panel tras el enfriamiento. El trabajo posterior con el equipo de simulación de la Universidad de Purdue se centró en mejorar las predicciones de módulo, resistencia y cinética de curado para el adhesivo epoxi 1K (elegido por su capacidad para sobrevivir a temperaturas de e-coat) con la esperanza de ingeniería inversa de un adhesivo que funcionara mejor. La deformación se redujo un orden de magnitud, pero falló ligeramente el objetivo. Varias soluciones son posibles: se podría probar un adhesivo 2K/curado a temperatura ambiente o curado por inducción, o desarrollar un nuevo adhesivo de alta temperatura. A más largo plazo, reemplazar el aluminio con compuesto de fibra de carbono en el panel exterior eliminaría el problema, al igual que producir la compuerta de elevación fuera de línea y añadirla más tarde en la secuencia de construcción del vehículo. Sin embargo, ambas opciones añaden coste.
El Proyecto 3.2 está ahora concluyendo pero ha producido tecnología interesante, parte de la cual —el prepreg de pilar B y el SMC de tapa de maletero— está lista para comercialización, y parte de la cual señala áreas donde se necesita más trabajo.
"Trabajar con IACMI y nuestros socios industriales y académicos nos permitió profundizar mucho más en la tecnología desde principios fundamentales, para desarrollar ciencia fundamental y aprovechar una base de conocimiento mucho más amplia de la que podríamos haber hecho solos", resume el Líder del Proyecto 3.2 Patrick Blanchard, líder técnico de sistemas de polímeros avanzados, investigación e innovación de Ford. "Esperamos identificar nuevas oportunidades comerciales y actividades de I+D para continuar trabajando con nuestros socios de IACMI."
Resina
- Las 3 principales aplicaciones de fabricación de impresión 3D con fibra de carbono
- Serie NX: Centros de mecanizado modulares para líneas de producción automotriz
- Borealis lanza Fibremod PP – Plástico reforzado con fibra de carbono/vidrio para piezas automotrices más ligeras y rentables
- Hexion lanza sistema epoxi de dos componentes avanzado para agilizar fabricación de compuestos aeroespaciales
- El motoryate hidrofólico de ENATA establece nuevos estándares con innovación en fibra de carbono/epoxi
- Renueve su Hogar con Electrodomésticos de Fibra de Carbono Duraderos
- Más allá de la fábrica: 8 formas innovadoras en que la fibra de carbono moldea la vida cotidiana
- Revolucionando el diseño automotriz con tecnología de fibra de carbono
- 5 aplicaciones innovadoras de láminas de fibra de carbono
- Vinilo de fibra de carbono: Usos, beneficios y comparación con fibra de carbono real
- 8 llaveros premium de fibra de carbono que elevan estilo y función