



Transformación de los costes de fabricación de compuestos: Parte 2 – Técnicas avanzadas de conformado
El programa TFF y su subprograma RAPM
El programa Tailorable Feedstock and Forming (TFF) fue lanzado por la Agencia de Proyectos de Investigación Avanzados de Defensa (DARPA, Arlington, Virginia, EE. UU.) en 2015 para permitir la fabricación rápida, de bajo costo y ágil de piezas compuestas pequeñas y de forma compleja para aeronaves de defensa. Este programa de 48 meses tenía como objetivo aumentar la competitividad en costes de los compuestos para aprovechar su ahorro de peso y resistencia a la corrosión y al agrietamiento frente al aluminio mecanizado. En la Parte 1 de esta serie, CW exploró la visión del TFF y su subprograma Tailorable Universal Feedstock for Forming (TuFF), que desarrolló un material en lámina de fibra corta con altas propiedades mecánicas y conformabilidad similar a la del metal.
En este artículo, el enfoque pasa de la materia prima al conformado con el segundo subprograma del TFF: RApid high-Performance Manufacturing (RAPM, pronunciado «wrap-em») liderado por The Boeing Co. (Chicago, Illinois, EE. UU.). El programa comenzó en julio de 2016 y ha presentado sus resultados en numerosas publicaciones, incluyendo 6 artículos y dos presentaciones en SAMPE 2019. El objetivo de RAPM, según explican los técnicos de Boeing e investigadores principales Gail Hahn y Tom Tsotsis, es «revolucionar el paradigma de costes para piezas compuestas pequeñas, permitiendo su uso generalizado en aplicaciones de defensa».
«Empezamos con la visión de lograr rendimiento aeroespacial con eficiencia automotriz», dice Hahn.
El programa trabajó con fabricantes de materiales y piezas compuestas para automoción, incluyendo Solvay Composite Materials (Alpharetta, Georgia, EE. UU.) y SGL Composites (Ried y Ort im Innkreis, Austria), pero lograr propiedades aeroespaciales no siempre fue sencillo. «Aunque las epoxis de curado rápido a baja temperatura están disponibles para aplicaciones automotrices, no se acercan a cumplir los requisitos aeroespaciales», dice Tsotsis. RAPM sí utilizó nuevas epoxis bicomponente de curado rápido dirigidas a piezas de infusión de resina de grado aeroespacial. Sin embargo, inicialmente el sistema de moldeo de SGL no podía superar los 130 °C, lo que impedía alcanzar el objetivo de 30 minutos de tiempo en herramienta.
«Nuestro objetivo era lograr un máximo de 30 minutos en herramienta para permitir el uso de una celda de trabajo de alta cadencia y reducir los costes a nivel de sistema para ser competitivos con el aluminio mecanizado», dice Tsotsis. «Dentro de Boeing decidimos que eso satisfacía todo lo que veíamos para aplicaciones de defensa», añade Hahn. «¿Por qué fijarlo aquí si podemos conseguir 2 a 6 minutos con termoplásticos? Porque los termoplásticos requieren procesamiento a temperaturas aún más altas con las correspondientes limitaciones de herramienta, y nuestro objetivo es dar a nuestra cadena de suministro muchas opciones».
A medida que el programa avanzaba, se abrió a materiales y fabricantes aeroespaciales e incluso a sistemas experimentales, como el XEP-2750 de Solvay. «Originalmente pensamos que podríamos evaluar completamente este sistema, como hicimos con el CYCOM 5320-1 en nuestro trabajo con el programa de DARPA 'Non-Autoclave Manufacturing Technology' de 2007 a 2012», dice Hahn. Aunque no fue posible el mismo grado de evaluación, el XEP-2750 se ha comercializado ahora por Solvay como CYCOM EP-2750 (ver barra lateral en línea «Novel prepreg for compression molding in RAPM») y se ha beneficiado de los numerosos ensayos de piezas y lecciones aprendidas de RAPM.
«Todo lo que quiero son un par de procesos para piezas compuestas pequeñas que puedan ganar al aluminio en un estudio de trade-off», dice el consultor de la industria de compuestos y del programa TFF Jeff Hendrix sobre sus objetivos para RAPM. Entonces, ¿ha tenido éxito RAPM? CW explora los esfuerzos del programa para fabricar cientos de piezas, comparando más de una docena de configuraciones de piezas aeroespaciales a través de múltiples materiales y procesos, mientras busca métodos para reducir tiempo y coste.
Marco del programa
Trabajando con socios clave de la industria, RAPM ensayó piezas en tres vías principales:
- Infusión de resina con HITCO Carbon Composites (Gardena, California, EE. UU.) y SGL Composites
- Conformado de preimpregnado termofijo con Solvay Composite Materials (Heanor, Reino Unido y Anaheim, California, EE. UU.), Fiber Dynamics (Wichita, Kansas, EE. UU.) y Reinhold Industries (Santa Fe Springs, California, EE. UU.)
- Conformado termoplástico con ATC Manufacturing Inc. (Post Falls, Idaho, EE. UU.) y TxV Aero (Bristol, Rhode Island, EE. UU.)
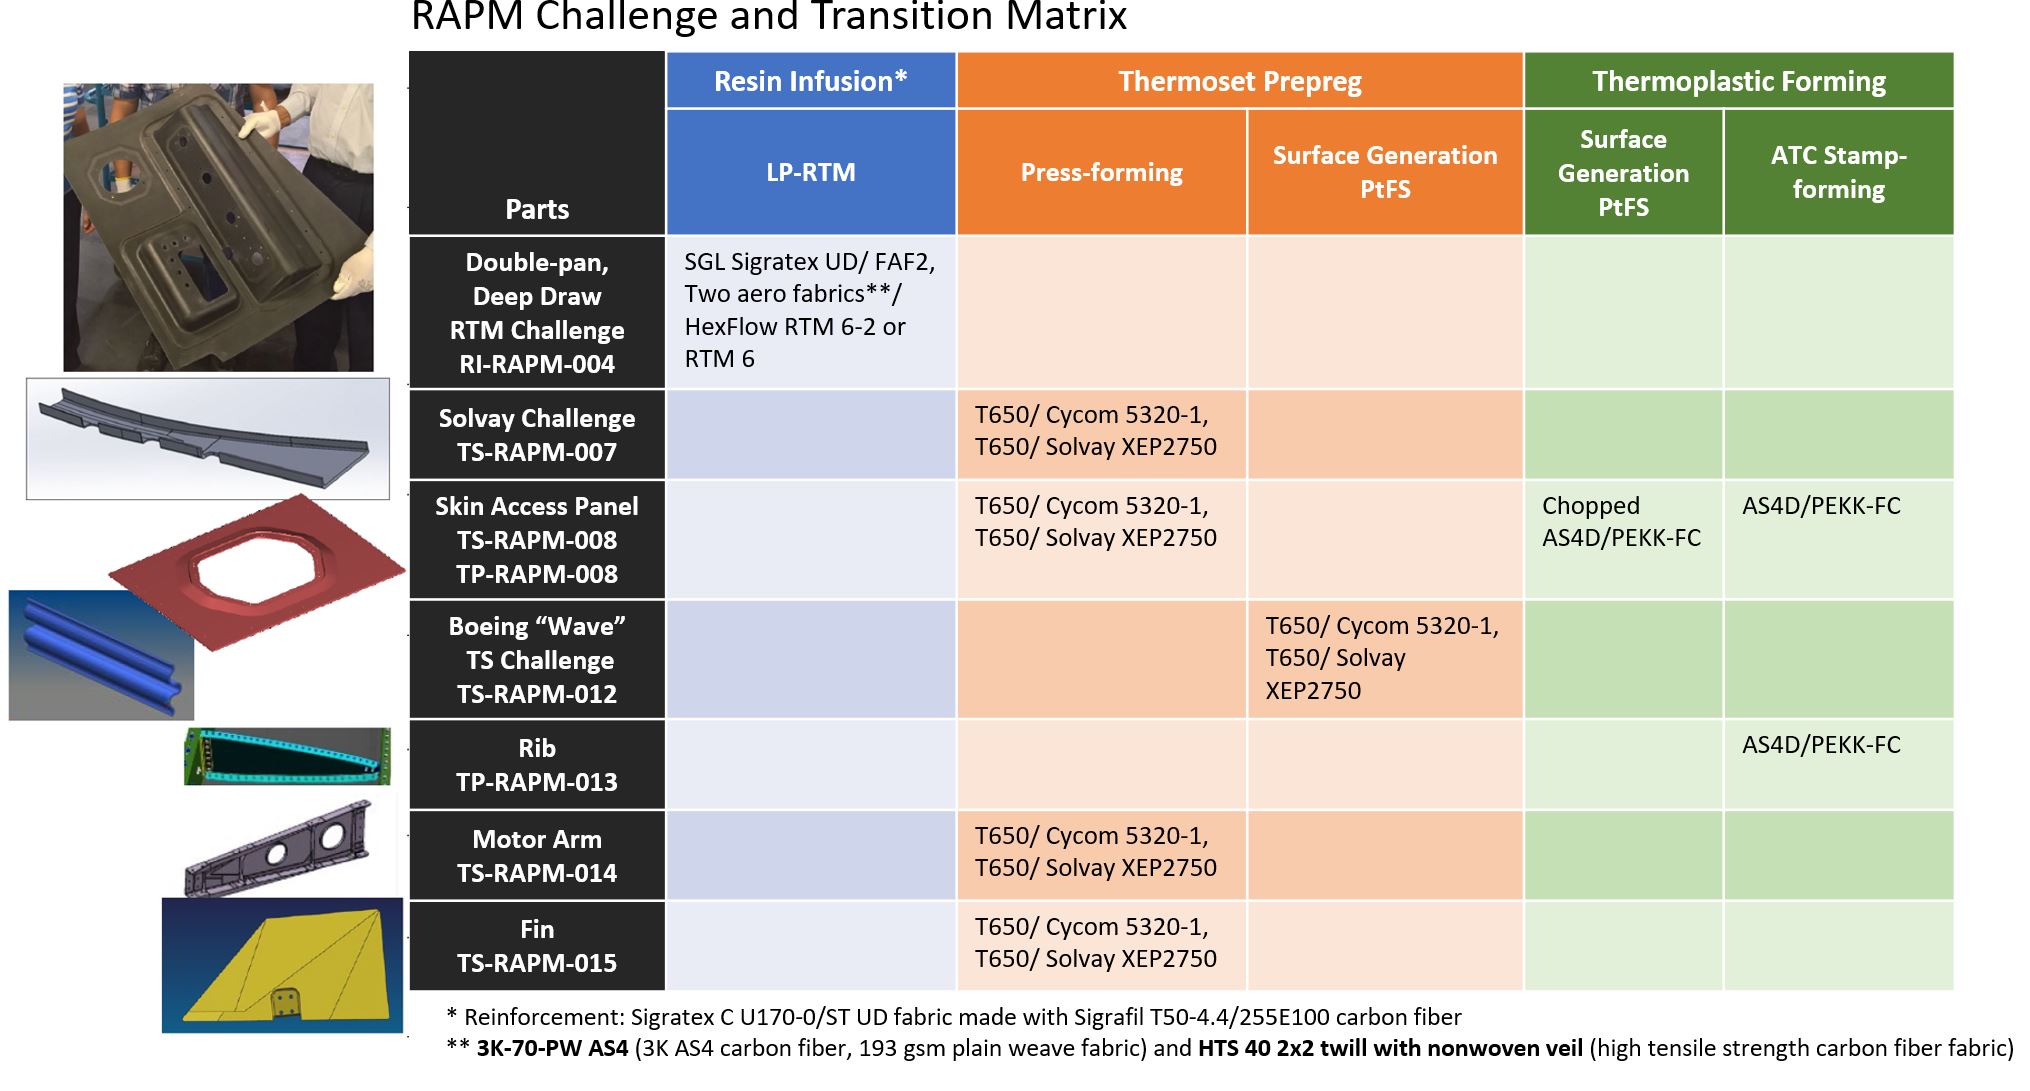
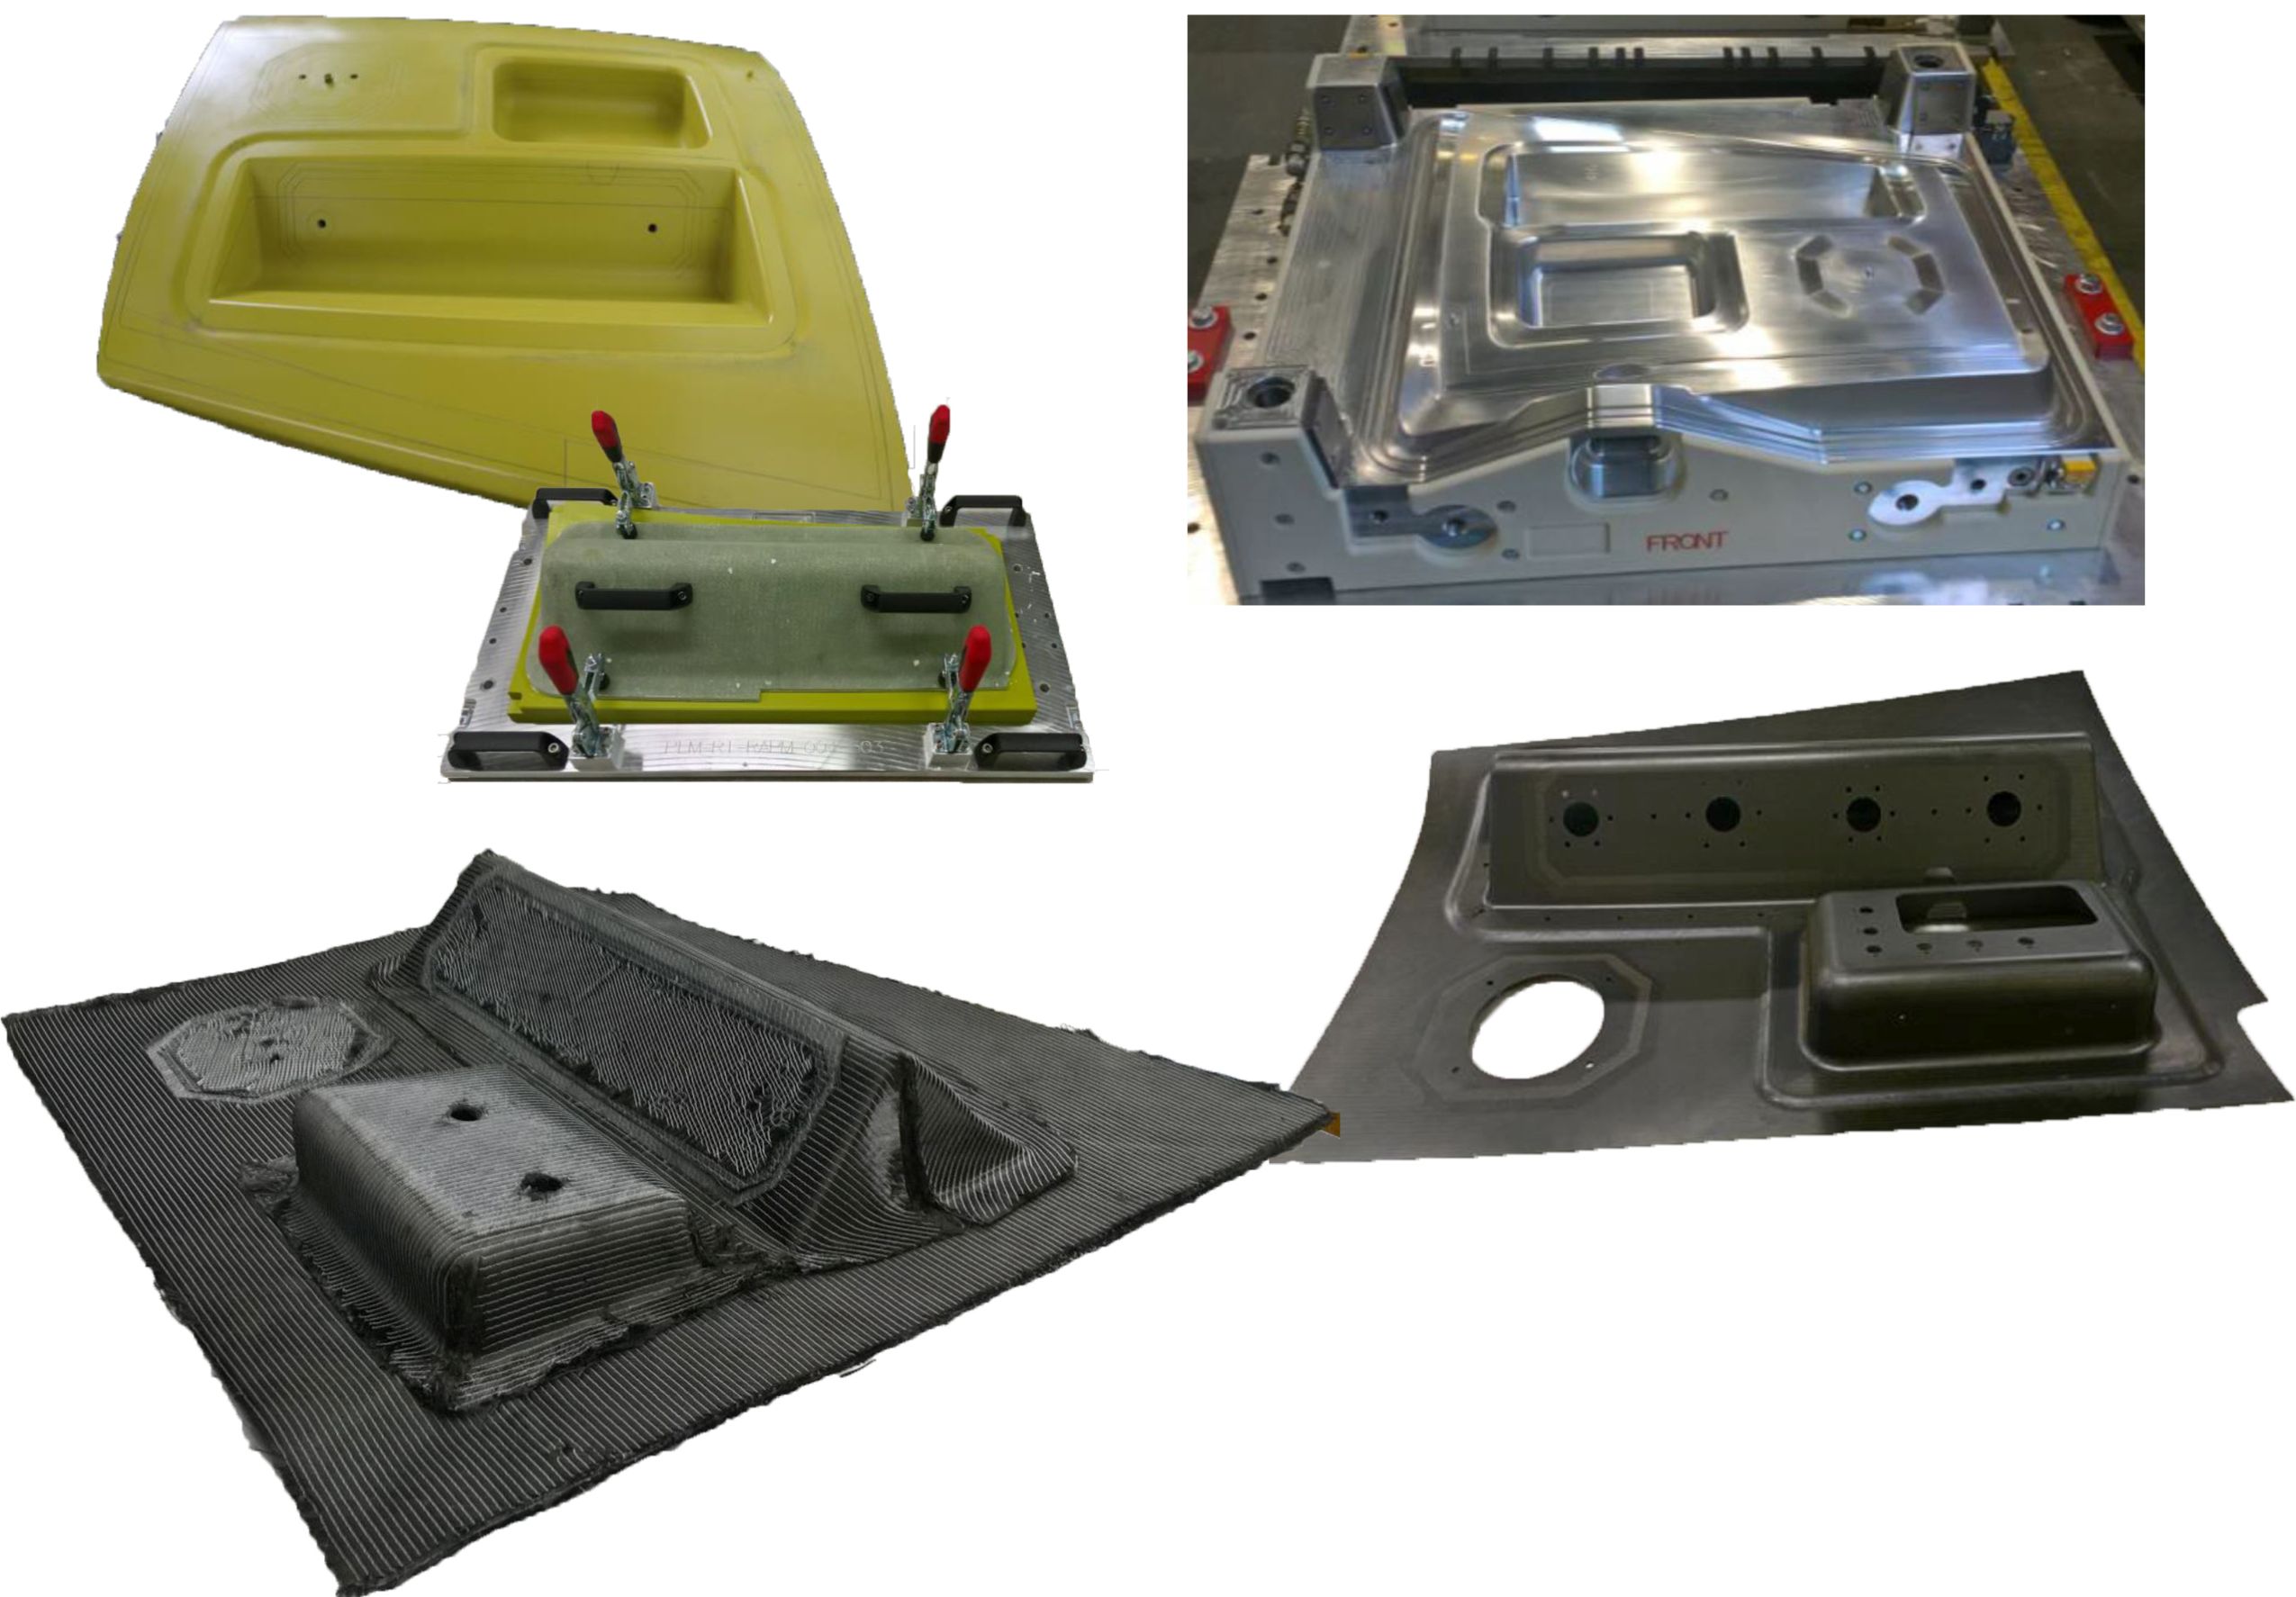
Los ensayos de conformado se completaron en dos fases: una fase inicial de «Desarrollo de Fabricación» (Fig. 1) seguida de posteriores piezas de «Desafío y Transición» (C&T) (Fig. 2) para desafiar los desarrollos iniciales y transicionar candidatos con potencial para ganar al aluminio mecanizado.
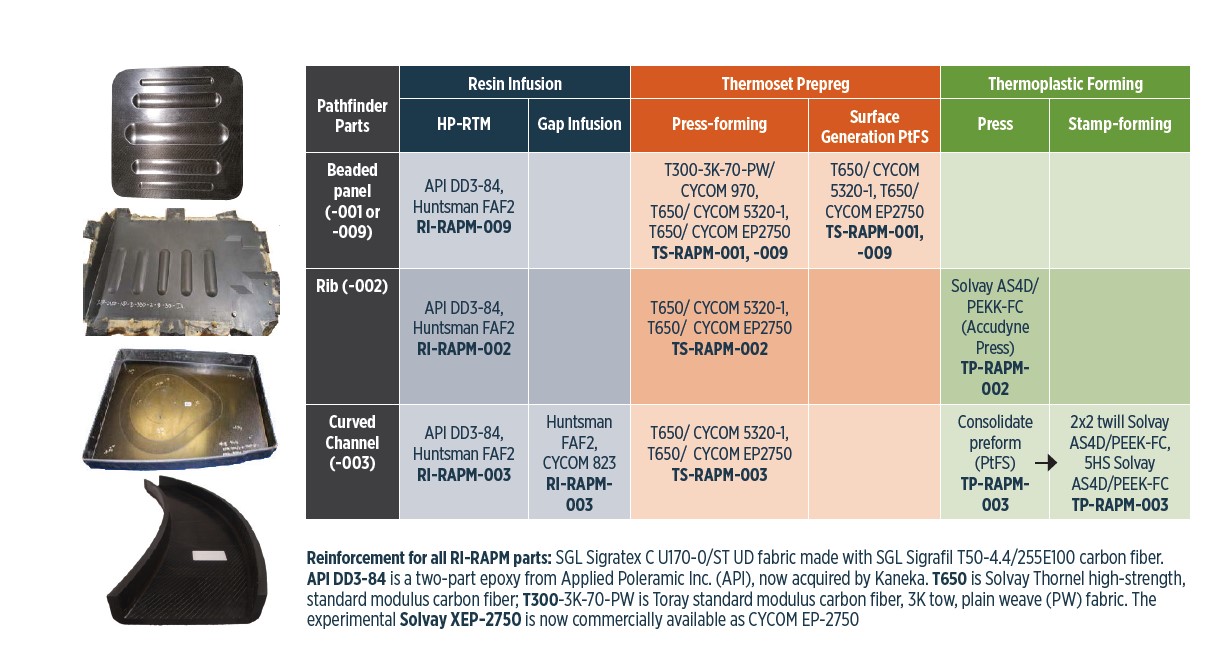
Los ensayos de desarrollo de fabricación utilizaron tres configuraciones principales de piezas: paneles con cuentas (había dos tipos), una nervadura con refuerzos (acumulación de capas) y un canal en C curvado. Estas incorporaban características comunes a las piezas aeroespaciales que pueden causar desafíos de fabricación: el panel con cuentas tenía múltiples características fuera de plano más refuerzos, reducciones y un borde vertical; el panel de nervadura tenía un refuerzo con múltiples bordes de 90 grados así como un escalón en uno de los bordes; y el canal en C tenía diferente radio interior y exterior, curvatura variable en los bordes y reducciones significativas de capas en el alma.
El objetivo era desarrollar directrices de diseño y fabricación para cada una de las tres vías. «No parecía sexy hacer estos primeros ensayos», recuerda Hahn. «Pero ayudaron a determinar radios y geometrías de pieza aceptables que producirían piezas sin distorsión de fibra no deseada, así como combinaciones óptimas de parámetros como tensión aplicada, temperatura, presión y tiempo en herramienta».
Las tres vías de material y proceso de RAPM incluyeron ensayos usando un sistema de control y herramienta de calefacción pixelada Production to Functional Specification (PtFS) de Surface Generation (Rutland, Reino Unido), ubicado en Boeing R&T en St. Louis, Missouri, EE. UU. «Esto surgió porque buscábamos una celda de trabajo que pudiera acomodar los tres tipos de materiales/procesos en un entorno de cadencia flexible», dice Hahn. «Pudimos explorar diferentes enfoques de control de temperatura y costes». La celda PtFS de Boeing tiene una temperatura máxima de 440 °C, una fuerza de sujeción de 150 toneladas y un volumen de pieza efectivo de 750 x 750 x 100 milímetros.
Aunque la visión original era usar materiales en lámina de fibra corta TuFF, como estos no estaban disponibles al principio, RAPM procedió con materiales sustitutos. Esto es realmente beneficioso para la industria de compuestos porque los sustitutos abarcan materiales que reflejan más lo que se usa y desarrolla fuera de este proyecto: organoláminas automotrices y preimpregnados calificados aeroespaciales, epoxis experimentales, termoplásticos semicristalinos y compuestos de preimpregnado picado. Así, los resultados y hallazgos se relacionan con todo tipo de fabricantes de compuestos, no solo con los de defensa.
Vía 1: Fabricación por infusión de resina/RTM
Los ensayos de desarrollo de fabricación en esta vía comenzaron con materiales y procesos de tipo automotriz. Las piezas fueron fabricadas por SGL Composites usando moldeo por transferencia de resina de alta presión (HP-RTM, 300 bar) y tejidos sin crimp de fibra de carbono de módulo estándar C T50, 50K (SGL Carbon en Wackersdorf, Alemania) en tres configuraciones de pieza: RI-RAPM-009, RI-RAPM-002, RI-RAPM-003 (Fig. 1). Estos se usaron para identificar los parámetros de preforma necesarios para piezas terminadas de alta calidad. La infusión por hueco (RTM por compresión, o C-RTM) también se probó para RI-RAPM-003 por Boeing St. Louis usando su sistema PtFS.
Se utilizó modelado computacional de flujo para entender mejor cómo infundir estas piezas, analizando el comportamiento del proceso para optimizar materiales y parámetros de proceso y evaluar escenarios de inyección.
Se evaluaron enfoques de herramienta sobre cómo y cuándo aplicar tensión a diferentes tipos de geometrías de preforma para minimizar la distorsión de fibra. Estos cambios de diseño se validaron para una geometría de canal en C modificada, seguida de análisis de tomografía computarizada (TC). Las lecciones aprendidas se aplicaron en la posterior fase C&T, pasando a RTM de baja presión (LP-RTM) para reducir costes.
Dentro de estos ensayos de piezas pioneras, se encontraron delaminaciones en varios de los radios de embutición profunda. Tsotsis cree que fueron causadas por una combinación de curado inicial insuficiente de la resina en la herramienta —porque el sistema de calefacción por vapor de SGL restringía las temperaturas en herramienta a 130 °C— y tensiones térmicas/mecánicas fuera de plano durante la extracción de la pieza. «Como la resistencia de la resina no se había desarrollado suficientemente, estas anomalías probablemente podrían haberse eliminado con curado completo en la herramienta», sugiere. «SGL no pudo cumplir tanto el tiempo en herramienta como las propiedades aeroespaciales hasta que se añadió calefacción por aceite (frente a solo vapor) a la herramienta, permitiendo curado por encima de 130 °C», señala Hahn. Esto se añadió después de los ensayos de desarrollo de fabricación.
Pieza de desafío de embutición profunda
Los resultados de los ensayos de desarrollo de fabricación se usaron luego para desarrollar ensayos de desafío y transición. El modelado también se completó para la pieza de desafío de embutición profunda RI-RAPM-004 (Fig. 3), que presenta dos embuticiones profundas: una región rectangular de 5 centímetros y una región de 10 centímetros que transiciona de rectangular a forma de V. Inspirada en un conjunto de cazoletas de producción, su geometría compleja aseguraba una trayectoria de flujo de resina no uniforme. Huntsman (Basilea, Suiza) realizó el modelado de flujo con software PAM RTM (ESI Group, París, Francia) para un proceso LP-RTM usando epoxi bicomponente FAF2 (Huntsman, The Woodlands, Texas, EE. UU.) y refuerzos de fibra de carbono SGL Carbon NCF de 150 g/m² biaxial y 190 g/m² unidireccional (UD).
RI-RAPM-004 comprende una preforma para la piel, una para cada una de las secciones de embutición profunda, más dos áreas de acumulación (Fig. 3). Se usaron diferentes secuencias de capas para estos elementos de preforma para cumplir los espesores de panel diseñados (ver «Manufacturing the complex geometry parts of RAPM»).
«La preforma de baja presión y el LP-RTM permitieron el uso de herramientas rentables (comparadas con el acero): la herramienta de preforma, con abrazaderas accionadas manualmente, se hizo con material Raku-Tool a base de poliuretano (RAMPF Tooling Solutions, Grafenberg, Alemania); la herramienta de curado se hizo con aluminio 5083».
Los ensayos iniciales de RI-RAPM-004 mostraron una anomalía inesperada en el flujo cerca de la salida que levantaba las capas superficiales, causando distorsión de fibra. Invertir la entrada y la salida resolvió el problema. Después de la infusión y curado inicial en herramienta a 130 °C, las piezas se poscuraron a 180 °C durante 60 minutos y luego se mecanizaron a forma neta. Se entregaron diez piezas de alta calidad a Boeing para escaneos C con sistema ultrasónico automatizado (AUSS).
Las piezas de desafío terminadas mostraron consolidación completa, excelente alineación de fibra y buena calidad. Las piezas exhibieron una temperatura de transición vítrea de 197 °C y una fracción de volumen de fibra (FVF) del 49,5%, típico para el NCF usado. El recuento de piezas de la secuencia de la pieza se redujo en más de dos tercios frente al proceso actual de preimpregnado, y la mano de obra directa cayó un 90% estimado. RAPM también ha fabricado la pieza de desafío con resinas y tejidos calificados aeroespacialmente —para probar la adaptabilidad de las herramientas y procesos desarrollados— y fabricado piezas que pasaron los requisitos de producción para ensayos no destructivos (END).
Vía 2: Conformado de preimpregnado termofijo
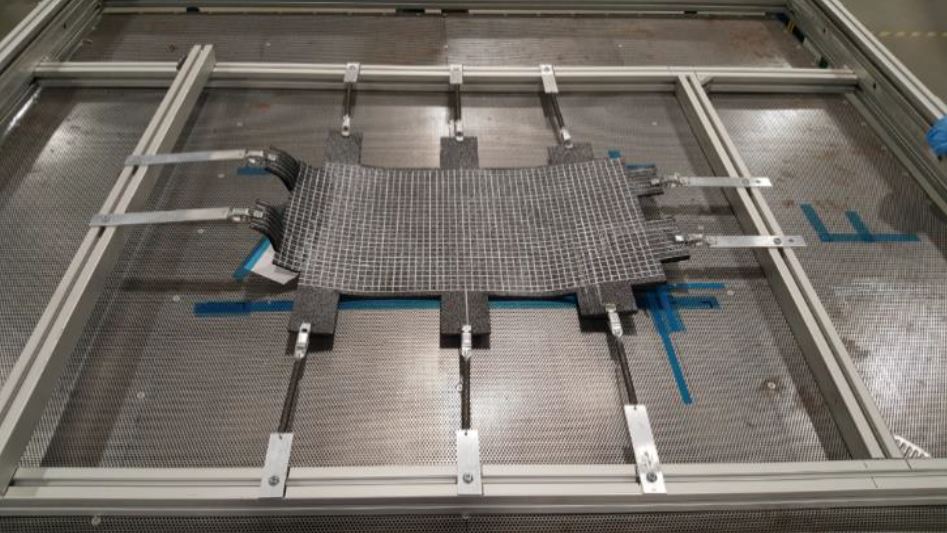
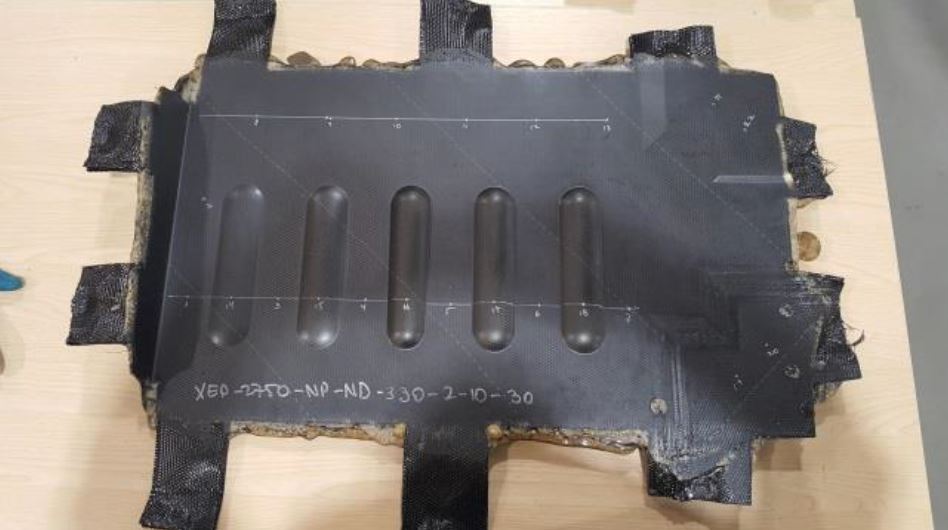
Tres piezas de desarrollo de fabricación de preimpregnado termofijo (TS) se fabricaron en el Centro de Aplicaciones de Solvay en Heanor, Reino Unido, usando estampado con marco de muelles y/o conformado de doble diafragma (DDF). Las tres piezas se fabricaron usando preimpregnados epoxi basados en resinas de Solvay incluyendo CYCOM 5320-1, CYCOM 970 y el sistema aeroespacial CYCOM EP-2750. «CYCOM 5320-1 es nuestro referente para piezas fuera de autoclave (OOA), pero también se usa como sistema calificado para autoclave», dice Hahn. «CYCOM 970 es una opción de preimpregnado con disolvente frente a hot-melt, y [CYCOM] EP-2750 es nuestro sistema para prensado porque está optimizado para la física y cinética del proceso, que demostramos produce las mejores piezas».
El estampado con marco de muelles y DDF son procesos de moldeo por compresión isotérmico en los que los preimpregnados termofijos se cortan, colocan y consolidan en una preforma 2D. La preforma se precalienta, se traslada a herramientas metálicas emparejadas y se moldea en forma en una prensa hidráulica de platina convencional. La preforma puede mantenerse en tensión por un marco de muelles (Fig. 4), que reduce el arrugamiento inducido por zonas de compresión del material durante el conformado. Alternativamente, DDF sándwich la preforma entre dos diafragmas, eliminando la necesidad de limpieza y desmoldeo del molde. La preforma se cinta a uno de los diafragmas, esencialmente manteniéndola en tensión, aunque no tan directa ni ajustable como con un marco de muelles. En RAPM, el tipo de muelle, ubicaciones y tensiones se optimizaron para cada pieza usando simulación, al igual que el marco de muelles. Por ejemplo, el panel con cuentas TS-RAPM-009 usó un marco que puede actuar arriba y abajo para adaptar el conformado de la carga en paralelo con el cierre de la prensa.
RAPM minimizó el tiempo de pieza en herramienta retirando piezas dimensionalmente estables después de un curado inicial de 15-30 minutos y luego poscurando en lote para aumentar la capacidad de cadencia. También se investigaron familias de piezas usando un solo juego de herramientas —por ejemplo, un canal en C con tres ángulos de borde variables a lo largo de la longitud de un ala— para maximizar el uso de la celda. Otros objetivos que guiaban el enfoque TS de RAPM incluían:
- Colocación y conformado automatizados para minimizar mano de obra manual
- Rendimiento mecánico aeroespacial con curado a 177 °C
- Herramientas de acero capaces de >1.000 piezas por juego de herramientas.
Desarrollo a pieza de desafío «wave»
Las piezas de desarrollo de fabricación de preimpregnado termofijo se formaron, indexando una variable a la vez, hasta alcanzar calidad de pieza suficiente. Se evaluaron variables como velocidad de cierre de prensa, posición de cierre y presión de cierre, con el objetivo de consolidar el material en el punto correcto de la curva de reología para crear presión hidrostática interna, minimizar sangrado de resina y evitar que el curado avance demasiado, para evitar inducción de grietas. Una vez establecidos los parámetros de conformado, se fabricaron tres a cinco piezas para verificar la repetibilidad del proceso y luego se probaron para calidad. Los paneles con cuentas mostraron porosidad <0,5% debido a las altas presiones de consolidación (20,7 bar). También se produjeron nervaduras repetibles y de alta calidad.
Las lecciones aprendidas se aplicaron luego a la pieza de desafío corrugada «wave» TS-RAPM-012, para demostrar el moldeo por compresión de laminados UD gruesos (6,3 mm de espesor nominal) en formas con curvatura de radio estrecho (12,7 mm). Para cumplir requisitos, la pieza usó una secuencia cuasi-isotrópica de fibra de carbono de módulo intermedio (IM7; Hexcel; Stamford, Connecticut, EE. UU.) en cinta UD. Capas externas de tejido de fibra de vidrio estilo 108 y fibra de carbono de módulo estándar THORNEL T650 de Solvay en tejido satén de 8 hilos protegen las fibras UD y previenen corrosión galvánica en el lado que se une a una pieza metálica. Usar resina epoxi Solvay CYCOM 5320-1 permitió ciclos de curado isotérmico más cortos (≤ 30 minutos) con poscurado autoportante de 2 horas a 177 °C.
La pieza de desafío wave se moldeó usando la celda de trabajo PtFS de Boeing y caras de molde de acero P20 con vacío integrado y sellos de resina. La cavidad de la herramienta era más delgada que el espesor nominal del laminado para tener en cuenta la variación en el contenido de resina del material, manteniendo presión hidrostática interna para piezas de alta calidad.
Se probaron tres parámetros de proceso, incluyendo conformado en frío (preformado de capas sin calor), preconsolidación por desvoluminizado en caliente y precalentamiento de la preforma. El conformado en frío fue rechazado por lento y no útil. Para la preconsolidación, los laminados se embolsaron al vacío sobre una placa con un tejido de fibra de vidrio como respiradero y se desvoluminaron bajo vacío total en horno a 116 °C durante 40 minutos. Aunque un precalentamiento infrarrojo automatizado es estándar para producción industrial, en estos ensayos el precalentamiento consistió en colocar la preforma en el molde caliente (179 °C) y cerrar lo máximo posible sin tocar durante 3 minutos. La pieza se moldeó luego por compresión.
El ensayo 8 de los nueve completados (#0-8) produjo la pieza de mayor calidad, atribuida principalmente a la preconsolidación. Muestras tomadas de ella cumplieron espesor (un problema con otras piezas) y calidad de laminado con fracción de fibra de 59-63% y contenido de vacíos de 0-0,6%.
Vía 3: Nervadura y canal en C formados con vejiga termoplástica
RAPM eligió la nervadura TP-RAPM-002 de los ensayos de desarrollo de fabricación para demostrar el moldeo por compresión en un solo paso desde material en bruto a pieza compleja terminada, y el canal curvado TP-RAPM-003 para un enfoque de dos pasos. Boeing St. Louis moldeó la nervadura -002 usando una prensa Accudyne Systems (Delaware, EE. UU.) y consolidó las cargas para el canal -003 usando el equipo PtFS. En un segundo paso, ATC Manufacturing estampó las cargas del canal en piezas finales.
Para la nervadura -002, RAPM usó cinta UD de 12 pulgadas de ancho suministrada por Solvay: fibra de carbono 12K AS4D (Hexcel, Stamford, Connecticut, EE. UU.) reforzada con poliétercetoncetona (PEKK). El canal -003 usó tejido de Cramer Fabrics Inc. (Dover, New Hampshire, EE. UU.): fibra de carbono 3K AS4 (Hexcel) sin apresto en tejido twill 2x2, recubierto en polvo con poliéteretercetona (PEEK); peso areal de fibra 250 g/m²; contenido de resina 42%.
Problemas del conformado termoplástico (TP)
Los compuestos TP procesan a temperaturas más altas que los termofijos —ej. 390 °C para PEEK y 375 °C para PEKK— lo que presenta varios problemas. Los materiales de herramienta que pueden manejar estas altas temperaturas de proceso son limitados. Además, el gran delta de temperatura entre el procesamiento de la pieza y su extracción dificulta mantener temperatura uniforme en la herramienta. El remedio son baños de calor y/o rampas más lentas arriba y abajo, lo que alarga los tiempos de ciclo.
Las altas temperaturas también presentan un desafío de coeficiente de expansión térmica (CTE). El CTE del material de herramienta suele ser diferente al del laminado TP, lo que puede causar que el laminado TP se encoja lejos de la herramienta, reduciendo la presión aplicada y previniendo consolidación completa. Además, el CTE del laminado TP es constante a lo largo de la fibra de carbono pero una curva bilineal perpendicular a la fibra. Esto resulta en diferente contracción en plano vs. fuera de plano a medida que el laminado TP se calienta y enfría y también debe abordarse en el diseño de herramienta.
Los laminados TP también pueden encogerse de la herramienta al disminuir el volumen de resina con el cambio de líquido a sólido. Es durante esta fase de enfriamiento, cuando ocurre la crítica cristalización de la matriz de resina, que se requiere control preciso sobre uniformidad de temperatura y presión de laminado para asegurar propiedades de alta calidad en la pieza terminada.
Otro problema es que las herramientas deben estar completamente selladas para contener el líquido TP fundido durante el moldeo. «Sellado una herramienta a 375-390 °C es difícil ya que hay muy pocas juntas conformables que puedan manejar esta temperatura y presiones de conformado TP de 300 a 500 psi o más», dice Hahn. «Estamos limitados a juntas metálicas o herramientas metálicas emparejadas para proporcionar las características de sellado. El tooling elastomérico sería increíblemente beneficioso, sin embargo todos los elastómeros actuales se degradan a temperaturas de conformado TP».
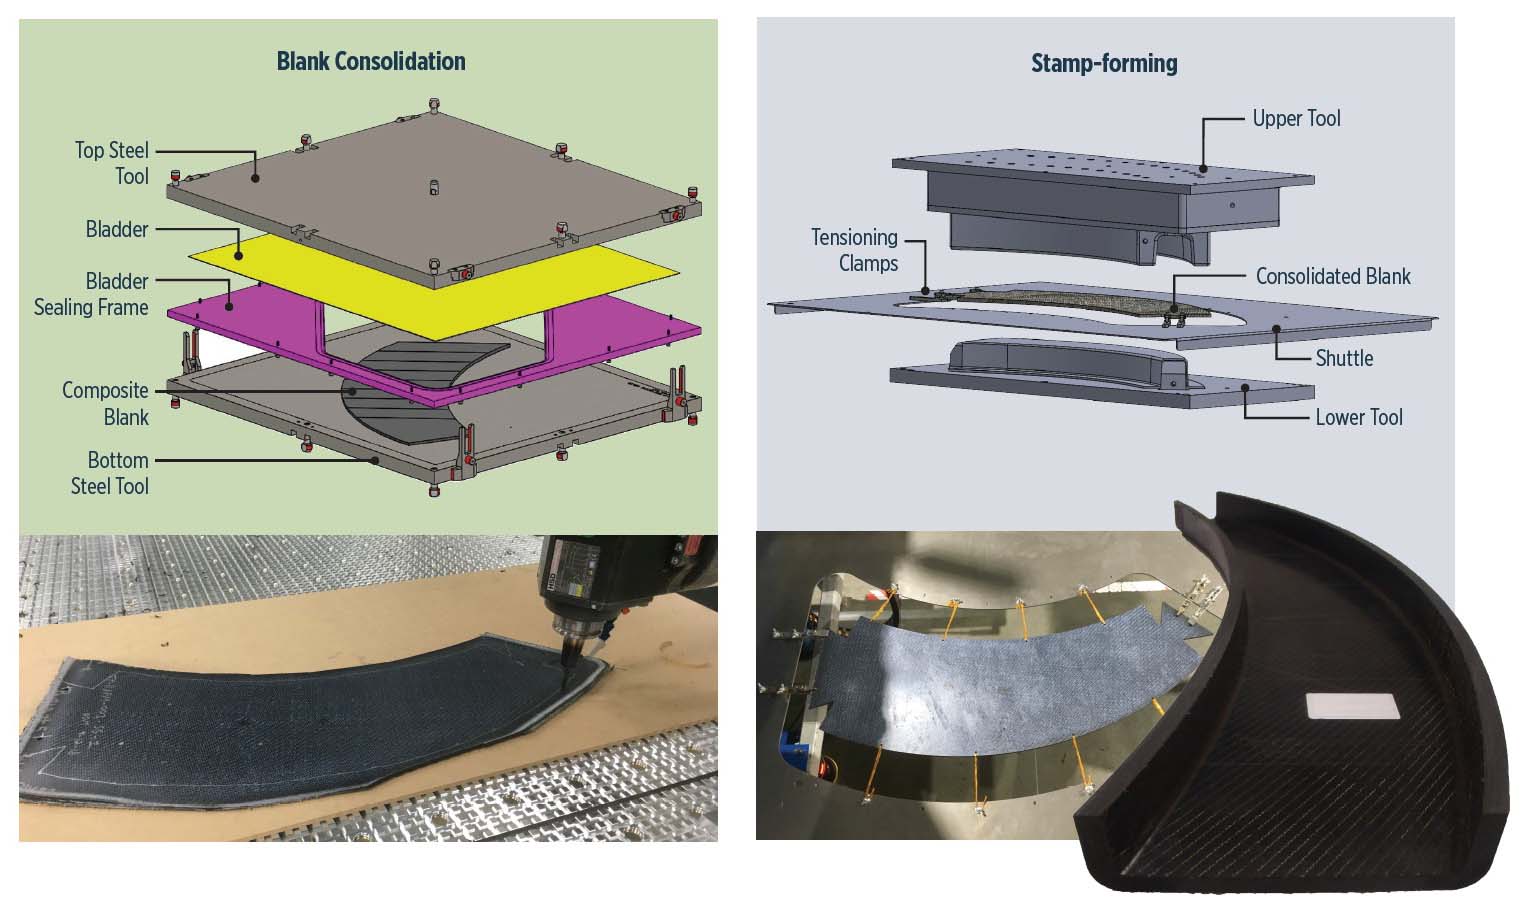
Boeing St. Louis requirió tooling novedoso para crear presión horizontal en los elementos verticales de la nervadura durante la consolidación en una prensa hidráulica que solo tenía actuación vertical. Su solución fue una vejiga de aluminio delgada (un sistema similar se usó para formar TP-RAPM-003, Fig. 5). Presurizada con gas argón inerte a altas temperaturas, la vejiga se expandía para aplicar presión uniforme a todas las superficies de la pieza durante la consolidación.
Las herramientas superior e inferior se hicieron de acero inoxidable 410, que igualaba el CTE en plano del laminado UD de fibra de carbono/PEKK. Durante el ciclo de prensa, la herramienta superior con la vejiga de aluminio bajaba y prensaba lentamente la secuencia en la cavidad femenina de la herramienta inferior. La vejiga estaba sobredimensionada un 30% respecto al espesor final de la pieza para acomodar el volumen de la preforma de cinta sin consolidar en este proceso de un solo paso. Esta herramienta se montó en una prensa convencional con cartuchos de calefacción eléctrica, cableados en 12 zonas controladas independientemente —más las seis zonas principales de la platina de la prensa— para controlar la temperatura superficial de la herramienta en los bordes y alma de la nervadura.
Estos ensayos de conformado produjeron piezas compuestas con resultados de END aceptables. Sin embargo, el diseño de herramienta con vejiga requiere más desarrollo para mejorar el conformado de la secuencia en los radios internos estrechos de la pieza y también para mantener espesor superficial uniforme.
Consolidación de cargas de tejido PEEK
Para el canal en C curvado TP-RAPM-003, el tejido twill 2x2 recubierto en polvo con PEEK usado tenía un factor de volumen relativamente alto. Boeing St. Louis primero consolidó la secuencia, que pasaba de 32 a 24 capas a lo largo de la pieza, en una carga plana con sección transversal cónica, y luego envió las cargas a ATC Manufacturing, que estampó la pieza final con bordes verticales.
Como con la nervadura, Boeing usó una vejiga de conformado y herramientas superior e inferior de acero. La vejiga se cambió a magnesio AZ31, que resiste mejor la rotura que el aluminio. La herramienta del canal en C se diseñó para operar dentro de la celda de conformado PtFS de Surface Generation para permitir calefacción y enfriamiento más rápidos frente a la prensa convencional con cartuchos de calefacción usada para la nervadura.
El enfoque de tooling del canal en C se desarrolló para aumentar la flexibilidad para múltiples piezas. La secuencia se colocó sobre la herramienta inferior, que se calentó a la temperatura de transición vítrea (Tg) del material para mantener flexibilidad sin fundir. Un marco reductor de volumen que incluía una junta de sellado a presión se colocó sobre la herramienta inferior, dejando una cavidad ligeramente mayor que la secuencia de la pieza (Fig. 5). Calor y presión hidráulica se aplicaron desde la herramienta superior a través de la vejiga a la secuencia. Una vez a temperatura de conformado, se aplicó gas argón a la vejiga, forzándola hacia abajo en la cavidad del marco para aplicar presión a la carga cónica. La temperatura de la herramienta se aumentó luego a través de la fase de fusión del material manteniendo la presión de la vejiga, lo que previno que el material fluyera a través de la herramienta inferior mientras estaba en fase de fusión.
El tiempo de ciclo de preformado comprendió 55 minutos para que la vejiga y la carga TP alcanzaran la temperatura de proceso y 30 minutos para enfriar por debajo de la temperatura de cristalización del PEEK. La presión osciló entre 1,4 y 9,7 bar y se mantuvo manualmente desde un tanque de alta presión con válvula. Con la reciente incorporación de un sistema pressclave en la celda PtFS, el control tipo autoclave de vacío y presión (±3 psi) en la cavidad del molde de prensa se automatizará en el futuro.
Estampado en caliente TP
Las cargas consolidadas para el canal en C -003 se enviaron a ATC Manufacturing para estampado en caliente, en el que la carga se calienta lo suficiente por encima de la temperatura de fusión para asegurar flujo de polímero. Luego se transfiere a una prensa de cierre rápido para formar y enfriar la pieza rápidamente. La herramienta de conformado en la prensa se mantiene a temperatura constante, permitiendo tiempos de ciclo rápidos al eliminar rampas de calentamiento y enfriamiento. La temperatura de la herramienta debe estar entre la temperatura de fusión y Tg para desarrollar el nivel requerido de cristalinidad de la matriz termoplástica en poco tiempo, pero asegurar que la pieza pueda extraerse sin deformación. Una serie de cargas con termopares implantados se usó para validar el ciclo térmico completo para el estampado del canal en C.
Simulaciones de conformado usando software Aniform (Enschede, Países Bajos) mostraron que la carga de tejido PEEK altamente drapeable aún presentaba riesgo de arrugamiento en áreas de compresión, concretamente el borde interior (radio menor). Así, un sistema de tensión (Fig. 5) compuesto por plato lanzadera y clips mantuvo la carga en tensión mientras las herramientas metálicas emparejadas cerraban para formarla. A pesar de esto, la cara del borde en compresión aún mostró abolladuras al empujarse la fibra hacia dentro en el radio interior. «Las tres vías de RAPM lucharon por hacer esta pieza», sostiene Hahn. «Su geometría era extrema, y no tan indicativa de una pieza real, sino más diseñada para empujar lo que podíamos lograr en conformabilidad».
Los ensayos de desarrollo de fabricación llevaron a piezas de desafío y transición que incluyeron múltiples versiones del panel de acceso TP-RAPM-008, la nervadura TP-RAPM-013 con escalones en los bordes y un estudio de vejiga usando tres geometrías diferentes del panel TP-RAPM-017 (Fig. 2). Boeing St. Louis produjo todas excepto la nervadura TP-RAPM-013, que produjo ATC. «Aunque esta pieza se hizo con cinta UD, que suele ser más difícil de conformar que tejido, pudimos formar estas piezas muy bien», dice Trevor McCrae, director de I+D de ATC Manufacturing. En general, los ensayos de conformado TP mostraron que el estampado en caliente puede producir geometrías complejas que podrían no ser posibles con moldeo por compresión convencional.
Aprendiendo a reducir coste frente al aluminio
RAPM ha demostrado capacidad novedosa de conformado en las tres vías y ha acumulado numerosas lecciones aprendidas, desde cómo posicionar refuerzos para prevenir deslizamiento durante moldeo por compresión hasta directrices para geometría de pieza para maximizar calidad y minimizar coste de herramienta. «Entender los efectos de características fuera de plano, relación radio-espesor y distancia entre detalles geométricos se vuelve clave al pasar a piezas pequeñas», observa Hahn. «Estandarizar características como radios, curvas y ángulos de borde puede ayudar a mitigar impulsores de coste, por ejemplo, reduciendo costes de tooling, el número de ensayos de conformado durante desarrollo y la necesidad de múltiples escaneos durante END (inspección no destructiva) al permitir un zapato AUSS estándar para una familia de piezas».
Otro impulsor de coste que RAPM destacó fue el paso de preconsolidación que consume tiempo durante el moldeo por compresión de preimpregnado termofijo. «Preimpregnados de bajo volumen y mayor contenido de resina amplían la ventana de proceso y aumentan la repetibilidad para piezas de alta calidad», explica Hahn. «Solvay ha desarrollado una «película transformadora» patentada que puede aplicarse a preimpregnados de menor impregnación antes del moldeo por compresión como método para garantizar presión hidrostática en la cavidad del molde durante la consolidación».
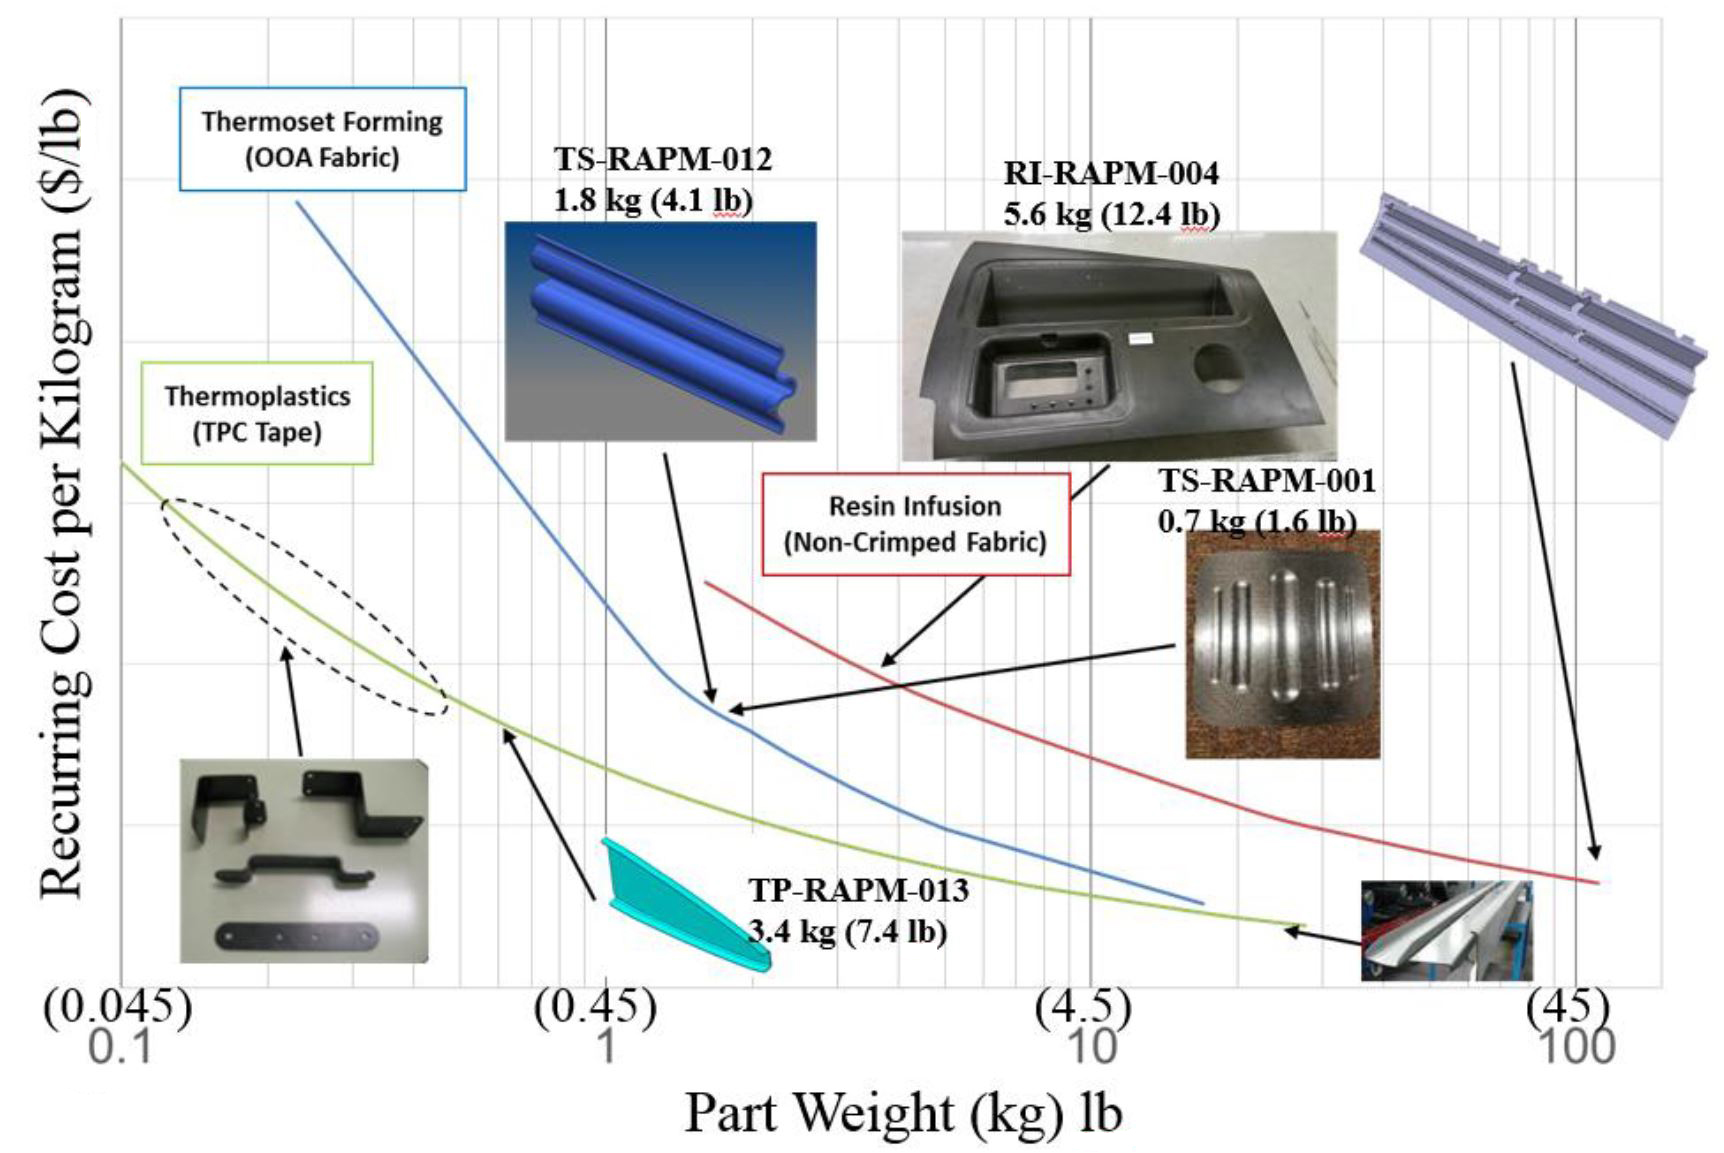
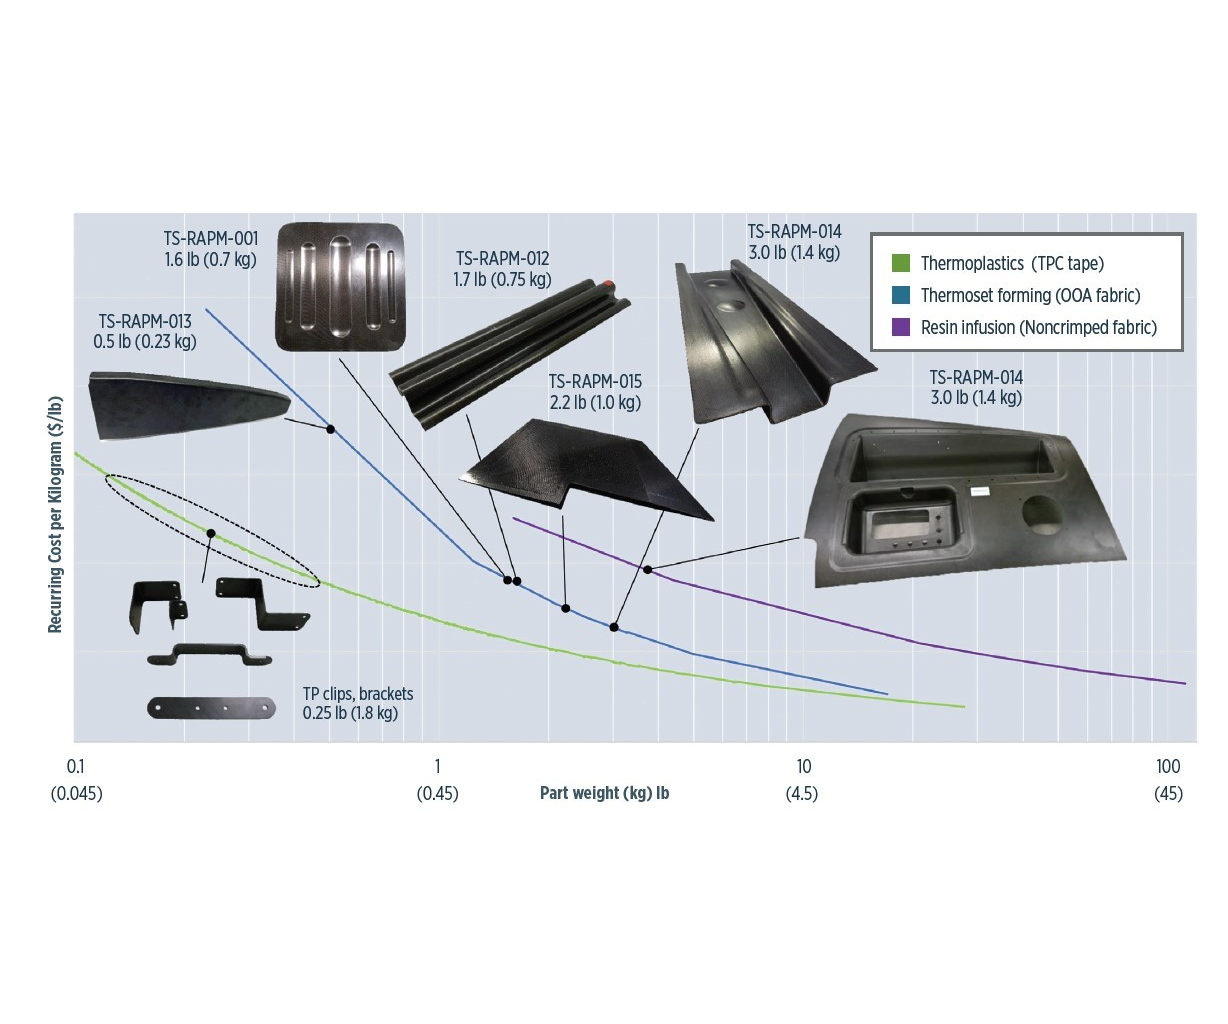
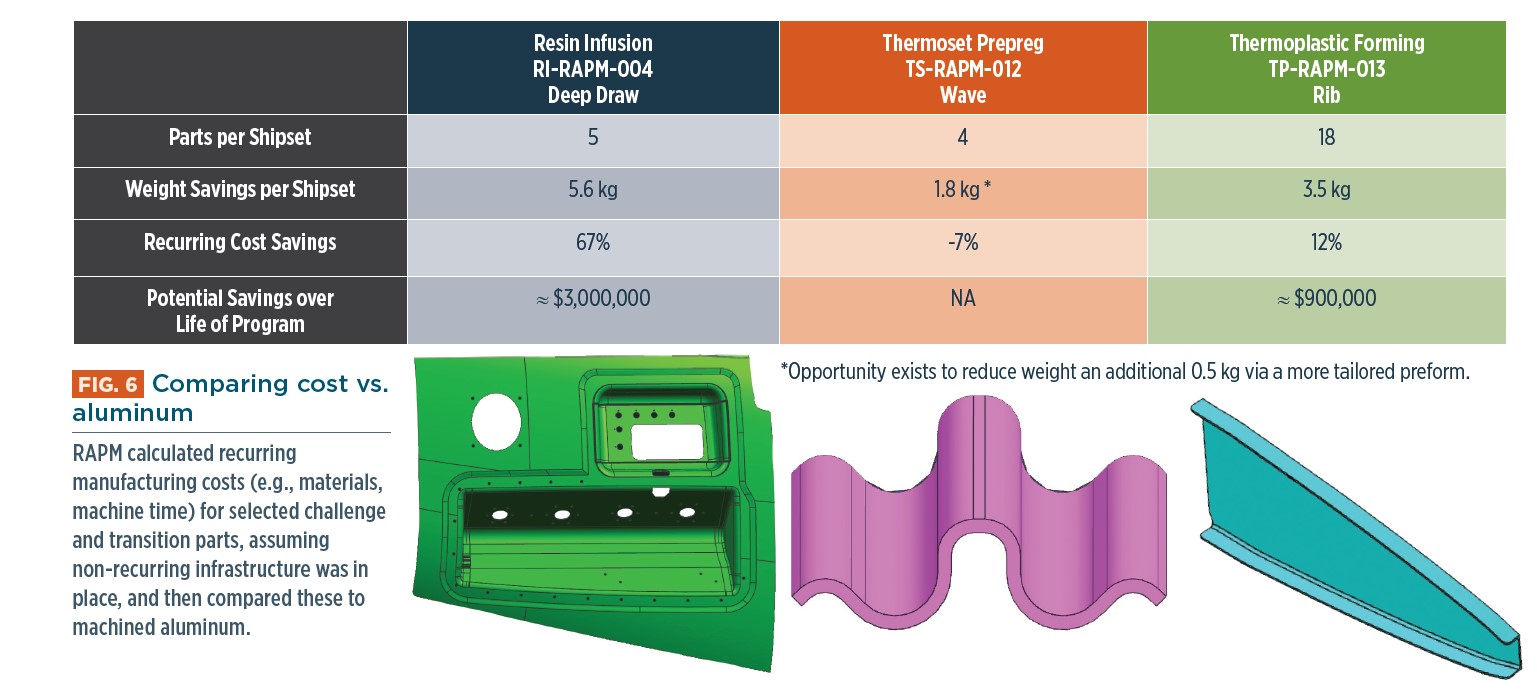
Aunque RAPM no terminará oficialmente hasta otoño de 2020, seguidos de resultados publicados adicionales, los hallazgos hasta ahora para piezas seleccionadas, basadas en programas de defensa reales, muestran que los compuestos pueden competir con el aluminio mecanizado (Fig. 6). Aunque las piezas seleccionadas de infusión de resina y TP reducen costes recurrentes —ej. materiales, tiempo máquina, etc. calculados sobre total de piezas por familia asumiendo infraestructura no recurrente en lugar— el conjunto wave TS-RAPM-012 muestra en realidad un aumento del 7% frente al aluminio mecanizado. Sin embargo, logra el ahorro de peso deseado, y a una prima que está realmente dentro del margen mandatado por Hendrix: «Nadie va a pagar 2X por el ahorro de peso que ofrecen los compuestos; deben costar dentro del 10% del aluminio». Sin embargo, concede: «Aún hay problemas de tiempo y coste no recurrentes por resolver, como tooling y el desarrollo requerido para conformar la forma con éxito».
Ampliando opciones
Aunque la infusión de resina gana para piezas grandes, dice Hahn, el estampado TS y TP se ve bastante bien para piezas pequeñas. «El coste inicial de tooling para infusión de resina es difícil de superar a menos que las piezas metálicas sean muy complejas, requiriendo mucho mecanizado», explica.
«Los termoplásticos se ven bien para alto volumen, pero un subcontratista para un programa dado podría no estar preparado para hacer termoplásticos. Sin embargo, el estampado termofijo podría ser una muy buena opción, incluso para piezas de repuesto de bajo volumen. Como las aplicaciones de defensa son tan amplias, es importante tener más de un material y proceso en una discusión de trade-off».
Hahn señala que RAPM ha abierto nuevos materiales y ha demostrado que los materiales aeroespaciales pueden funcionar en procesos de tipo automotriz. «También trajimos nuevos fabricantes».
Hendrix está de acuerdo en que el intercambio de fabricación aeroespacial y automotriz de RAPM fue beneficioso. Además, quedó impresionado con la capacidad de Solvay y SGL para formar formas complejas sin distorsión de fibra u otros defectos. «Lo que se necesita para hacer piezas estéticas de auto realmente tiene beneficios», concede. «No puedes tener arrugas o mal acabado superficial; tienen que ser perfectas. Pero aún tomó múltiples ensayos y desarrollo significativo para que formaran las piezas de RAPM. No estoy seguro de que los programas de defensa quieran invertir en esta ingeniería no recurrente si tratan con pequeñas cantidades. La economía será caso por caso, pero tooling y desarrollo siguen siendo problemas que debemos abordar». Hahn añade: «Estamos publicando lecciones aprendidas, permitiendo estudios de trade-off más informados con opciones expandidas y estableciendo una base razonablemente abierta para discusión en la industria». CW continuará esta discusión con una actualización una vez RAPM concluya a finales de este año.
Resina
- Contratación de Mantenimiento: Cuándo Externalizar y Cuándo Mantenerlo Interno (Parte I)
- 6 estrategias probadas para reducir los costes de la impresión 3D
- Entendiendo la economía de la impresión 3D: ROI y análisis de costes
- Pieza del Mes del Cliente: Muestre su innovación impresa en 3D
- Desbloqueando valor: Cómo un programa corporativo de pallets impulsa ahorros y eficiencia operativa
- Microfusión: Ahorro de Costos y Calidad – Parte 2
- Entendiendo los costes de mecanizado CNC: Factores clave y cómo optimizarlos
- Rastreando la historia de los materiales poliméricos, Parte 13: Cómo el nylon y los poliésteres reescribieron la innovación textil
- ACMA presenta programa de la Conferencia de Compuestos Termoplásticos 2020
- Conferencia magistral de SAMPE 2018 destaca el futuro de los materiales compuestos
- Fabricación de Compuestos: Avanzando Materiales para Aeroespacial, Energía y Sanidad