



Producción automatizada de aero-compuestos: Moldeo líquido vs. Termoplásticos soldados – Una visión estratégica

Mientras los OEM y proveedores exploran los materiales y procesos que permitirán la próxima generación de aviones, se están demostrando dos enfoques diferentes. El primero es el moldeo líquido de preformas de fibra seca visto, por ejemplo, en la línea de moldeo por transferencia de resina (RTM) de alta cadencia de Spirit AeroSystems (Prestwick, Escocia) para alerones del Airbus A320 y también en el programa Wing of Tomorrow (WOT) liderado por Airbus que usa colocación automática de tejidos sin acartonar (NCF) e infusión de resina líquida, seguida de curado fuera de autoclave (OOA) en horno (ver "Línea RTM aeroespacial automatizada de alta cadencia entrega alerones de próxima generación" y "Actualización: Piel de ala inferior, Wing of Tomorrow" respectivamente.)
El segundo son los compuestos termoplásticos (TPC) presentados, por ejemplo, en el Demostrador de Fuselaje Multifuncional (MFFD) de Clean Sky 2, donde pieles reforzadas se crean usando colocación automática de fibra —consolidada in-situ para la mitad superior y consolidada en autoclave para la inferior— seguida de ensamblaje mediante soldadura. Estos programas usan automatización para aumentar la tasa de producción y calidad mientras reducen costos. Pero, ¿cómo se comparan?
El Centro Aeroespacial Alemán (DLR) Instituto de Estructuras y Diseño opera el Centro para Tecnología de Producción Ligera (ZLP) en Augsburgo. Entre sus muchos proyectos de fabricación de compuestos, PROTEC NSR y Fast Lane RPB presentan una oportunidad única para comparar, respectivamente, un mamparo trasero de presión (RPB) de termoestable moldeado en líquido para el Airbus A350 de doble pasillo con un RPB termoplástico para el Airbus A320 de pasillo único. Ambos proyectos trabajaron con el proveedor Nivel 1 de estas estructuras, Premium Aerotec Group (PAG, Augsburgo, Alemania), y demostraron automatización mientras evaluaban tiempo de ciclo y costo.
Mamparo trasero de termoestable moldeado en líquido
"Empezamos hace muchos años con PAG en el proyecto AZIMUT para analizar procesos manuales para fabricación de compuestos", dice el Dr. Lars Larsen, jefe de tecnologías de ensamblaje y unión en ZLP Augsburgo. "Nuestra primera solución de automatización fue para colocación, y luego trabajamos para automatizar más operaciones." El objetivo principal para PROTEC NSR era tomar estas soluciones especializadas para producción de RPB y llevarlas a un solo proceso automatizado, explica el Dr. Marcin Malecha, gerente de proyecto para PROTEC NSR en DLR.
Preforma y pinzas. Los pasos del proceso para crear la preforma seca embolsada al vacío se muestran en la Fig. 1 a continuación. Esta se infundió con resina epóxica RTM6 usando el proceso asistido por vacío patentado por Airbus (VAP), que emplea una membrana semipermeable para porosidad reducida. La colocación de preforma comprendía dos juegos de 16 capas hasta 5 metros de largo usando el ancho completo de 1,27 metros de tejido de fibra de carbono satén de 5 harness. Incrustados entre estos dos juegos había 25 piezas de refuerzo de forma compleja de hasta 1,5 por 2,5 metros. Ocho largueros se colocaron encima.
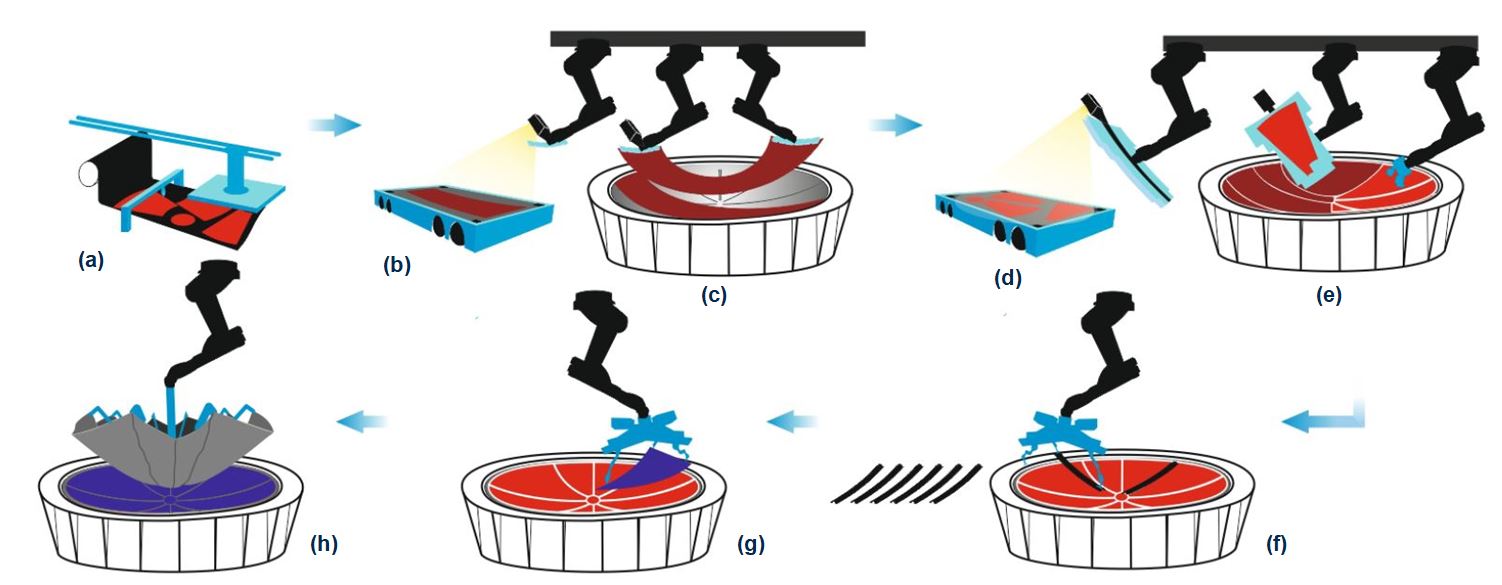
"Desarrollar herramientas y pinzas que pudieran lograr la precisión necesaria en drapeado y manejo fue uno de los mayores desafíos", señala Larsen. Esto se debió en parte a la compleja mezcla de capas que requerían tres mecanismos de drapeado diferentes:
- Aplicación de material de ancho completo directamente desde el rollo que debe adaptarse a la forma del molde.
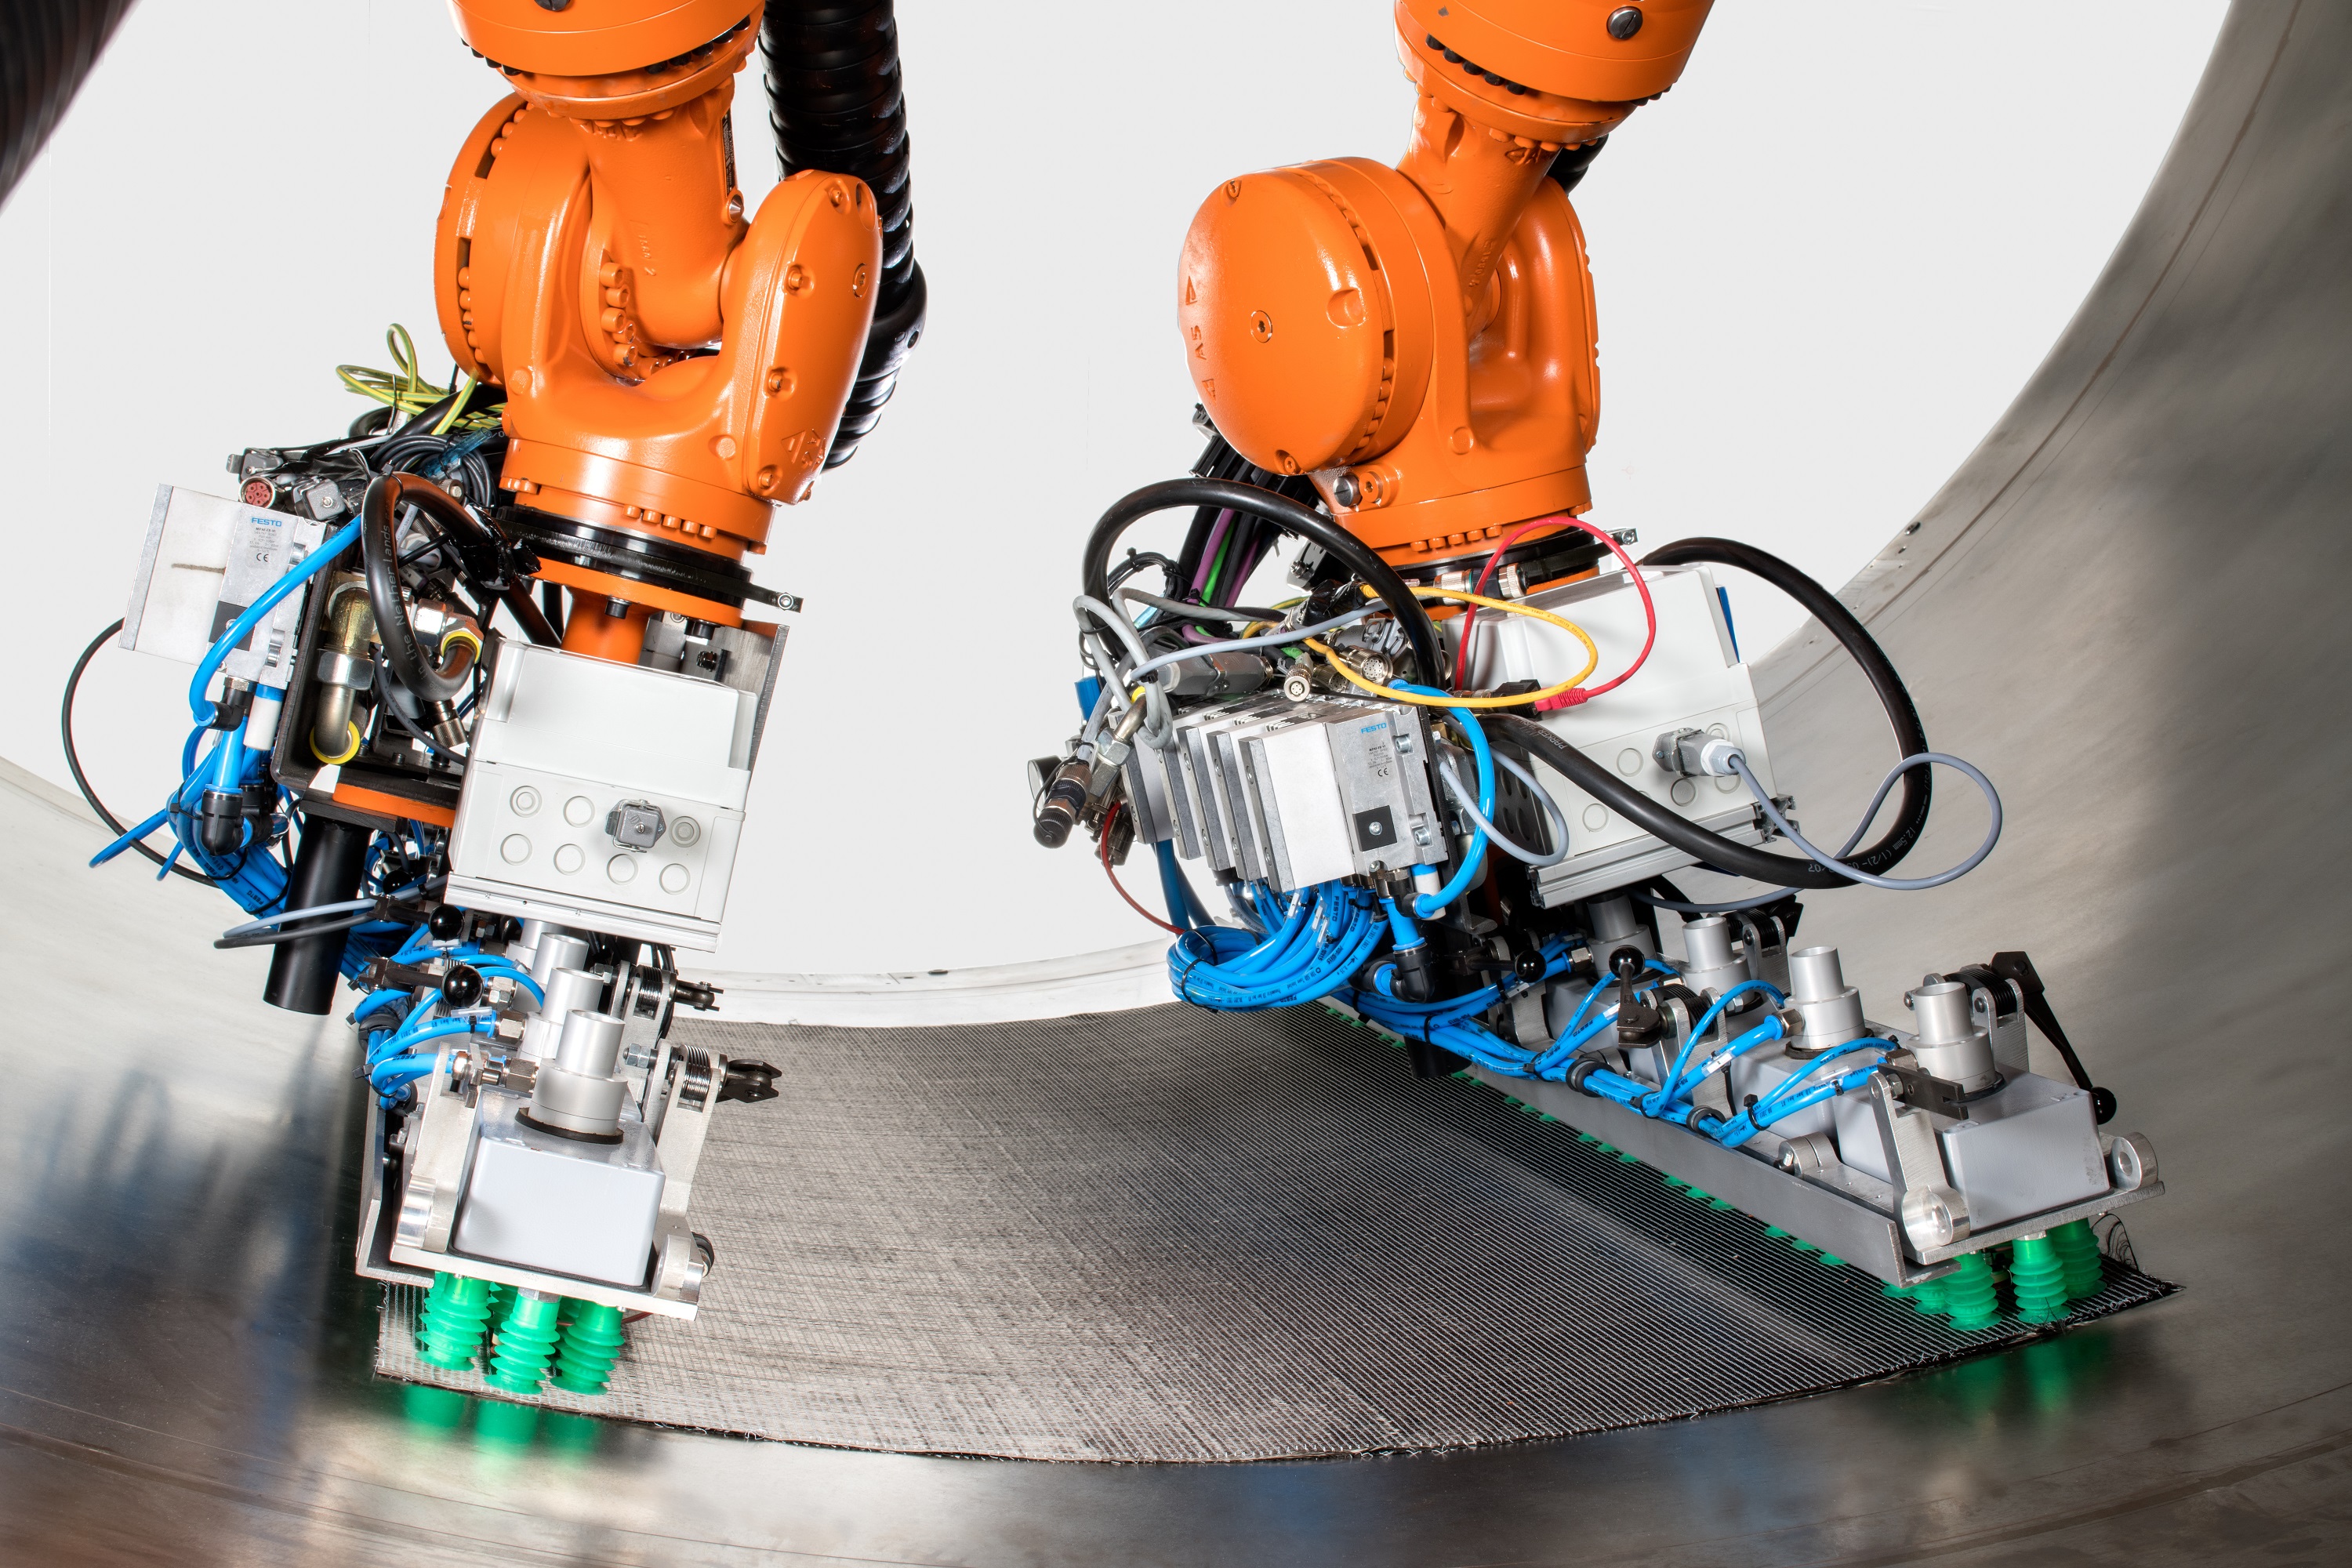
- Drapeado de capas estructurales de corte grande donde dos robots colaboran, uno por borde de tela, para recoger y crear la geometría objetivo del molde para asegurar conformación sin arrugas antes de colocar.
- Acomodación para capas pequeñas y formadas hasta 1,5 por 2,5 metros.
"Para los robots cooperativos, desarrollamos efectores finales que contienen seis módulos conectados por juntas esféricas", explica Larsen. "Esto permite que el efector final se deforme, de manera similar a una serpiente, conformándose a la geometría objetivo del molde. Dispositivos de calentamiento integrados activan el aglutinante en la tela mientras se transporta y forma, manteniendo su forma y posición 3D una vez colocada."
Drapeado y colocación automatizados
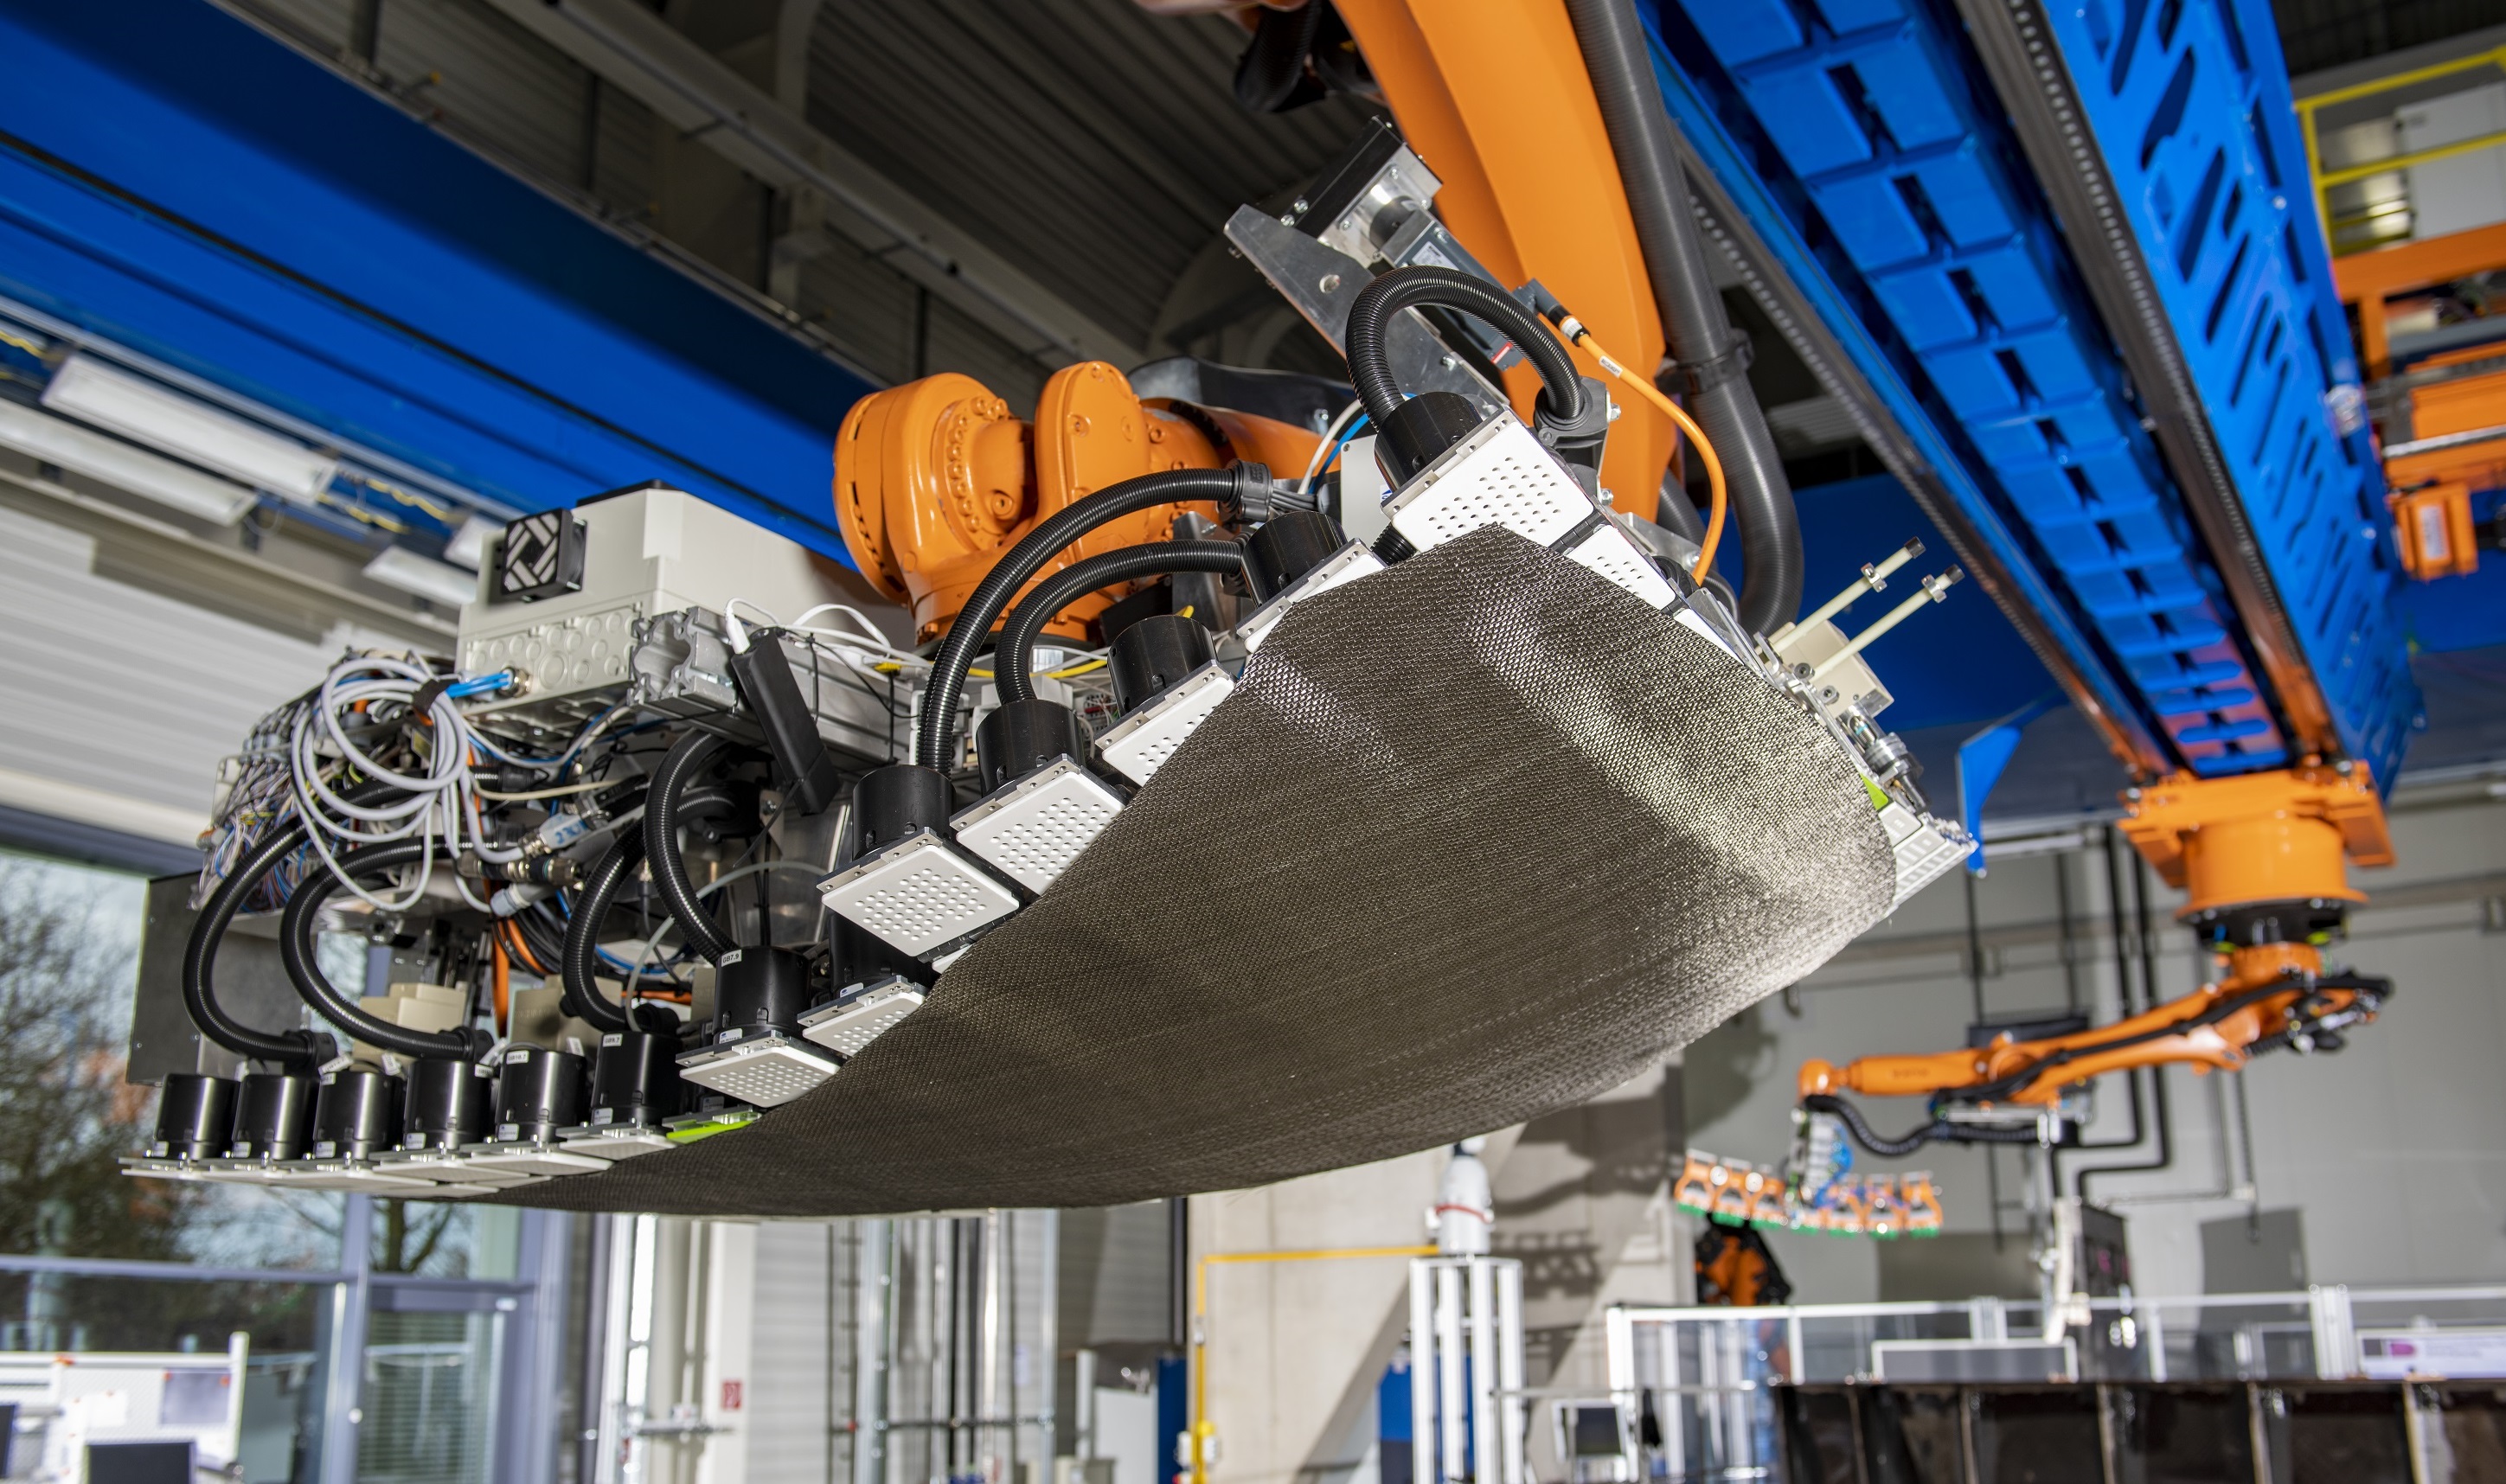
El efector final cuenta con una pinza que usa 127 módulos equipados con succión al vacío para recoger capas de tela cortadas, transformarlas en forma 3D y luego calentarlas antes de colocar en el molde. Crédito: Centro Aeroespacial Alemán (DLR) Instituto de Estructuras y Diseño
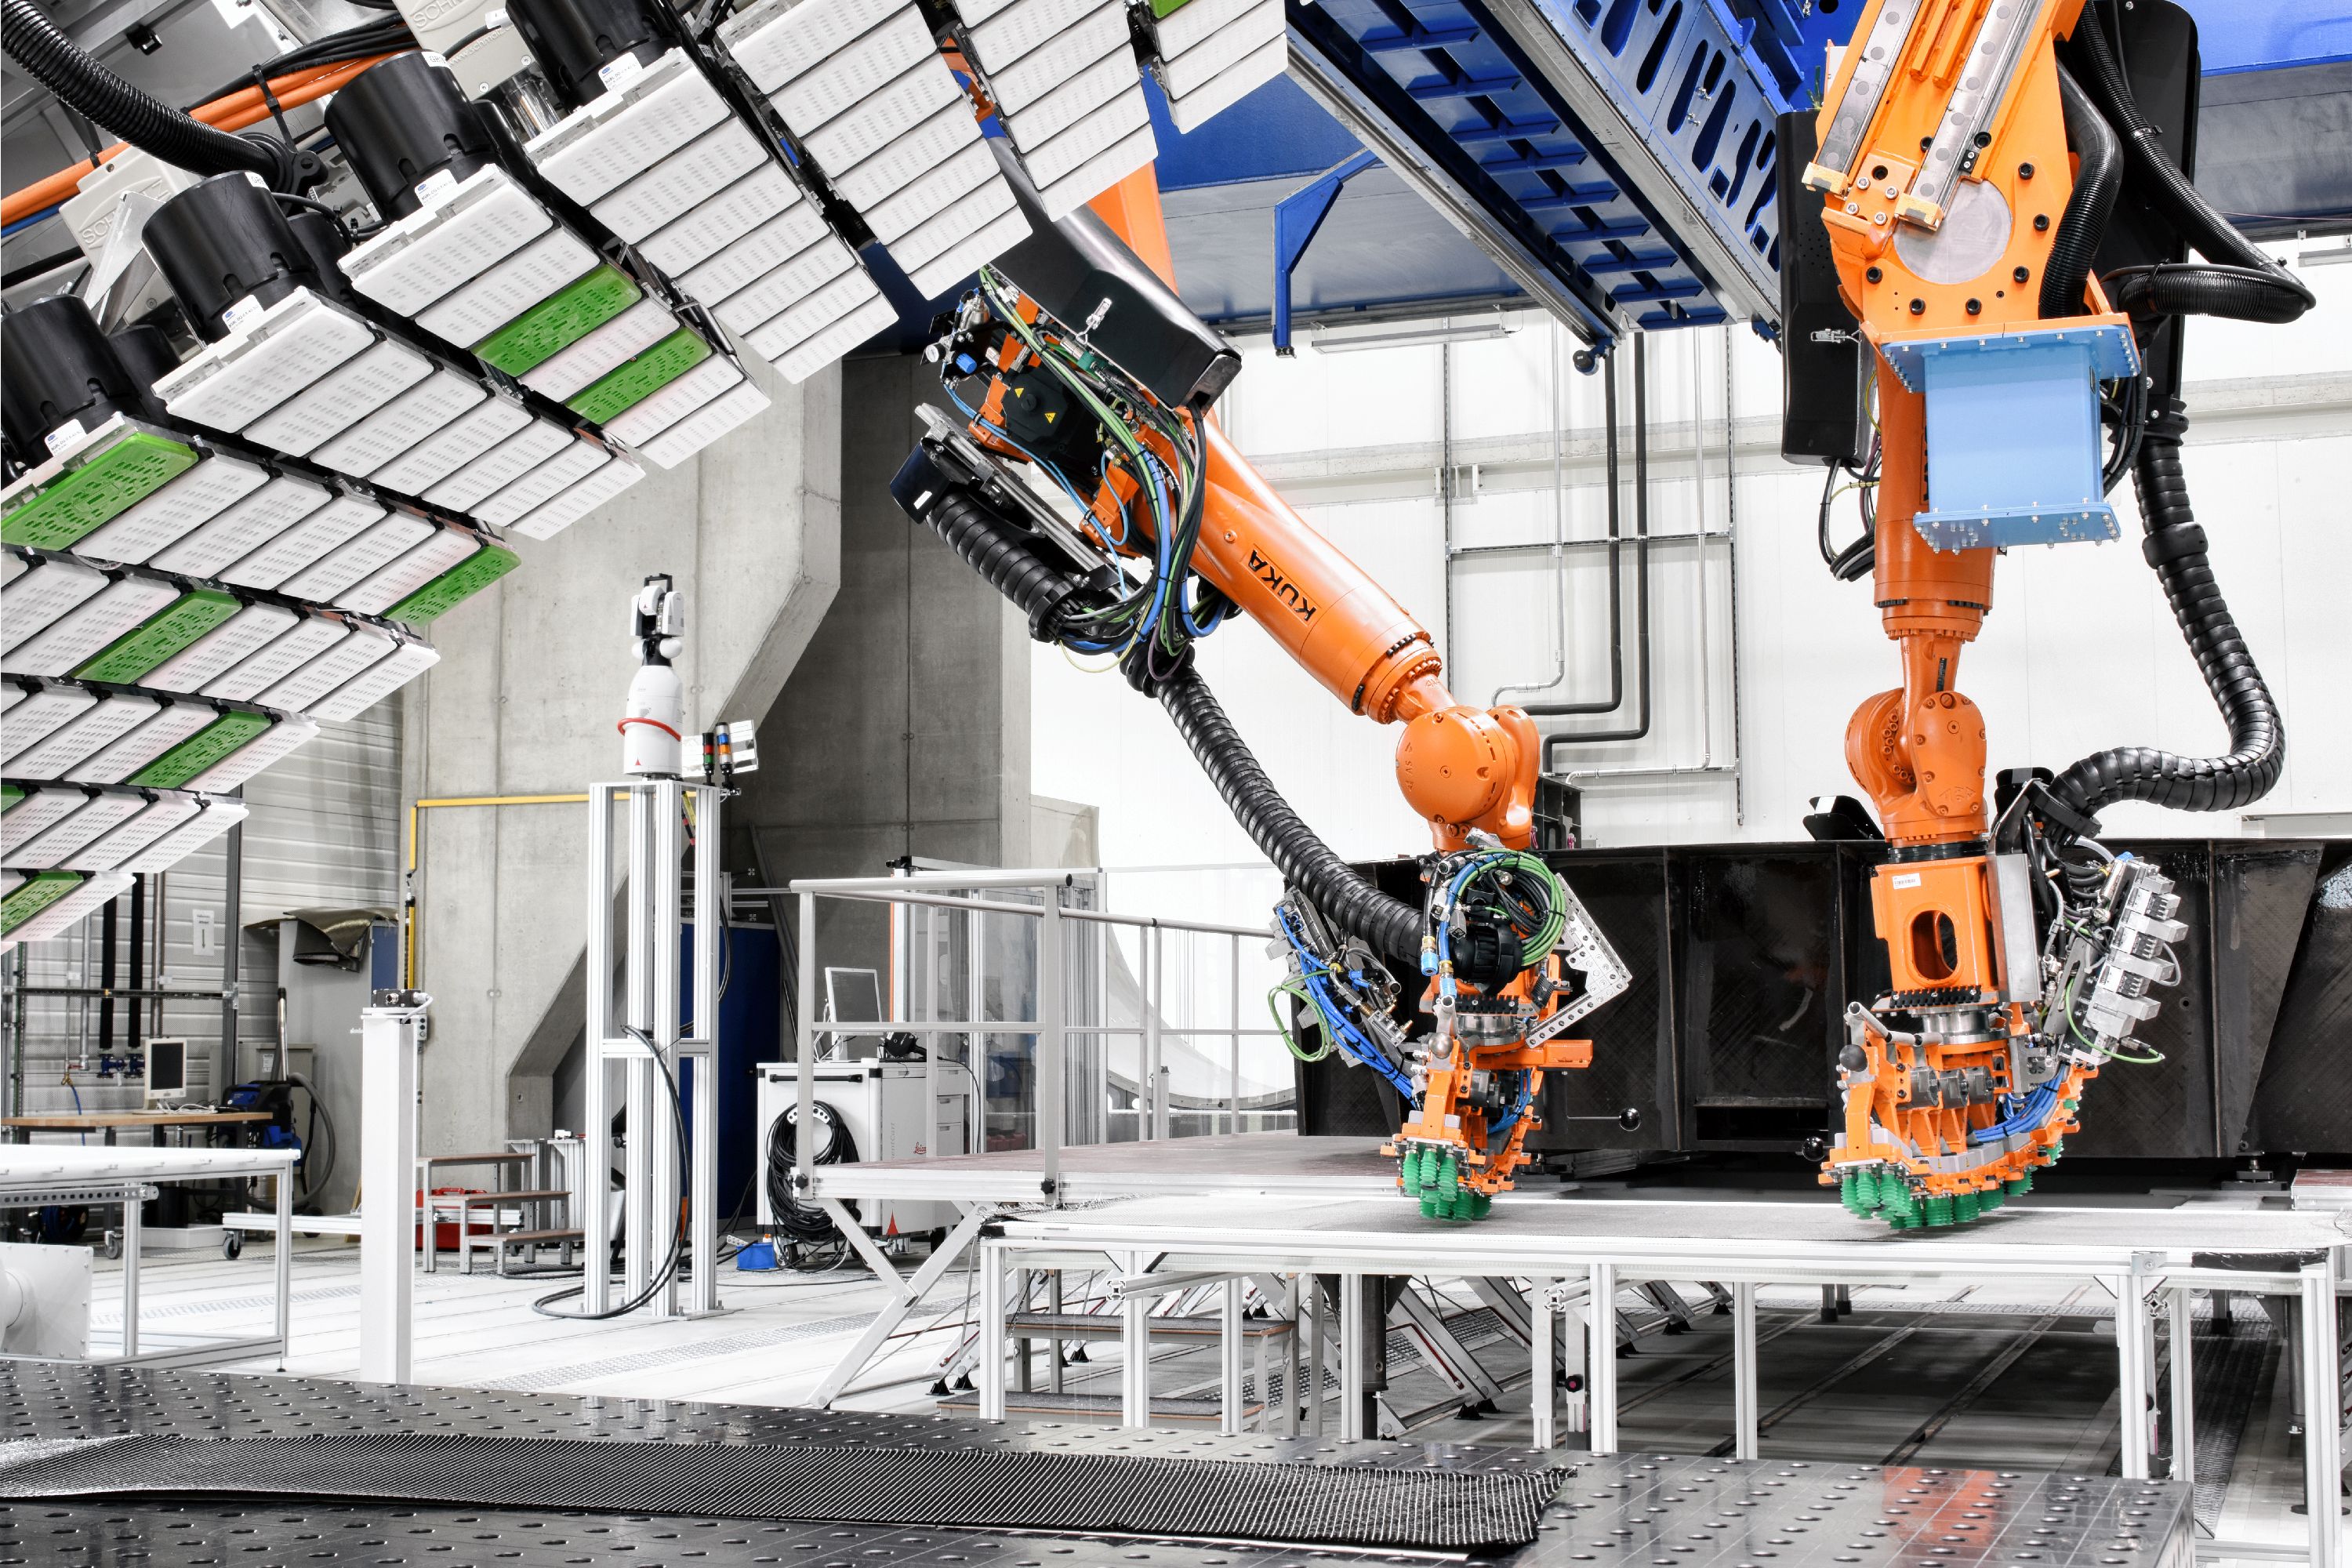
Aquí se ven tanto la pinza de 127 módulos (izquierda) como los robots colaborativos (fondo). Crédito: Centro Aeroespacial Alemán (DLR) Instituto de Estructuras y Diseño
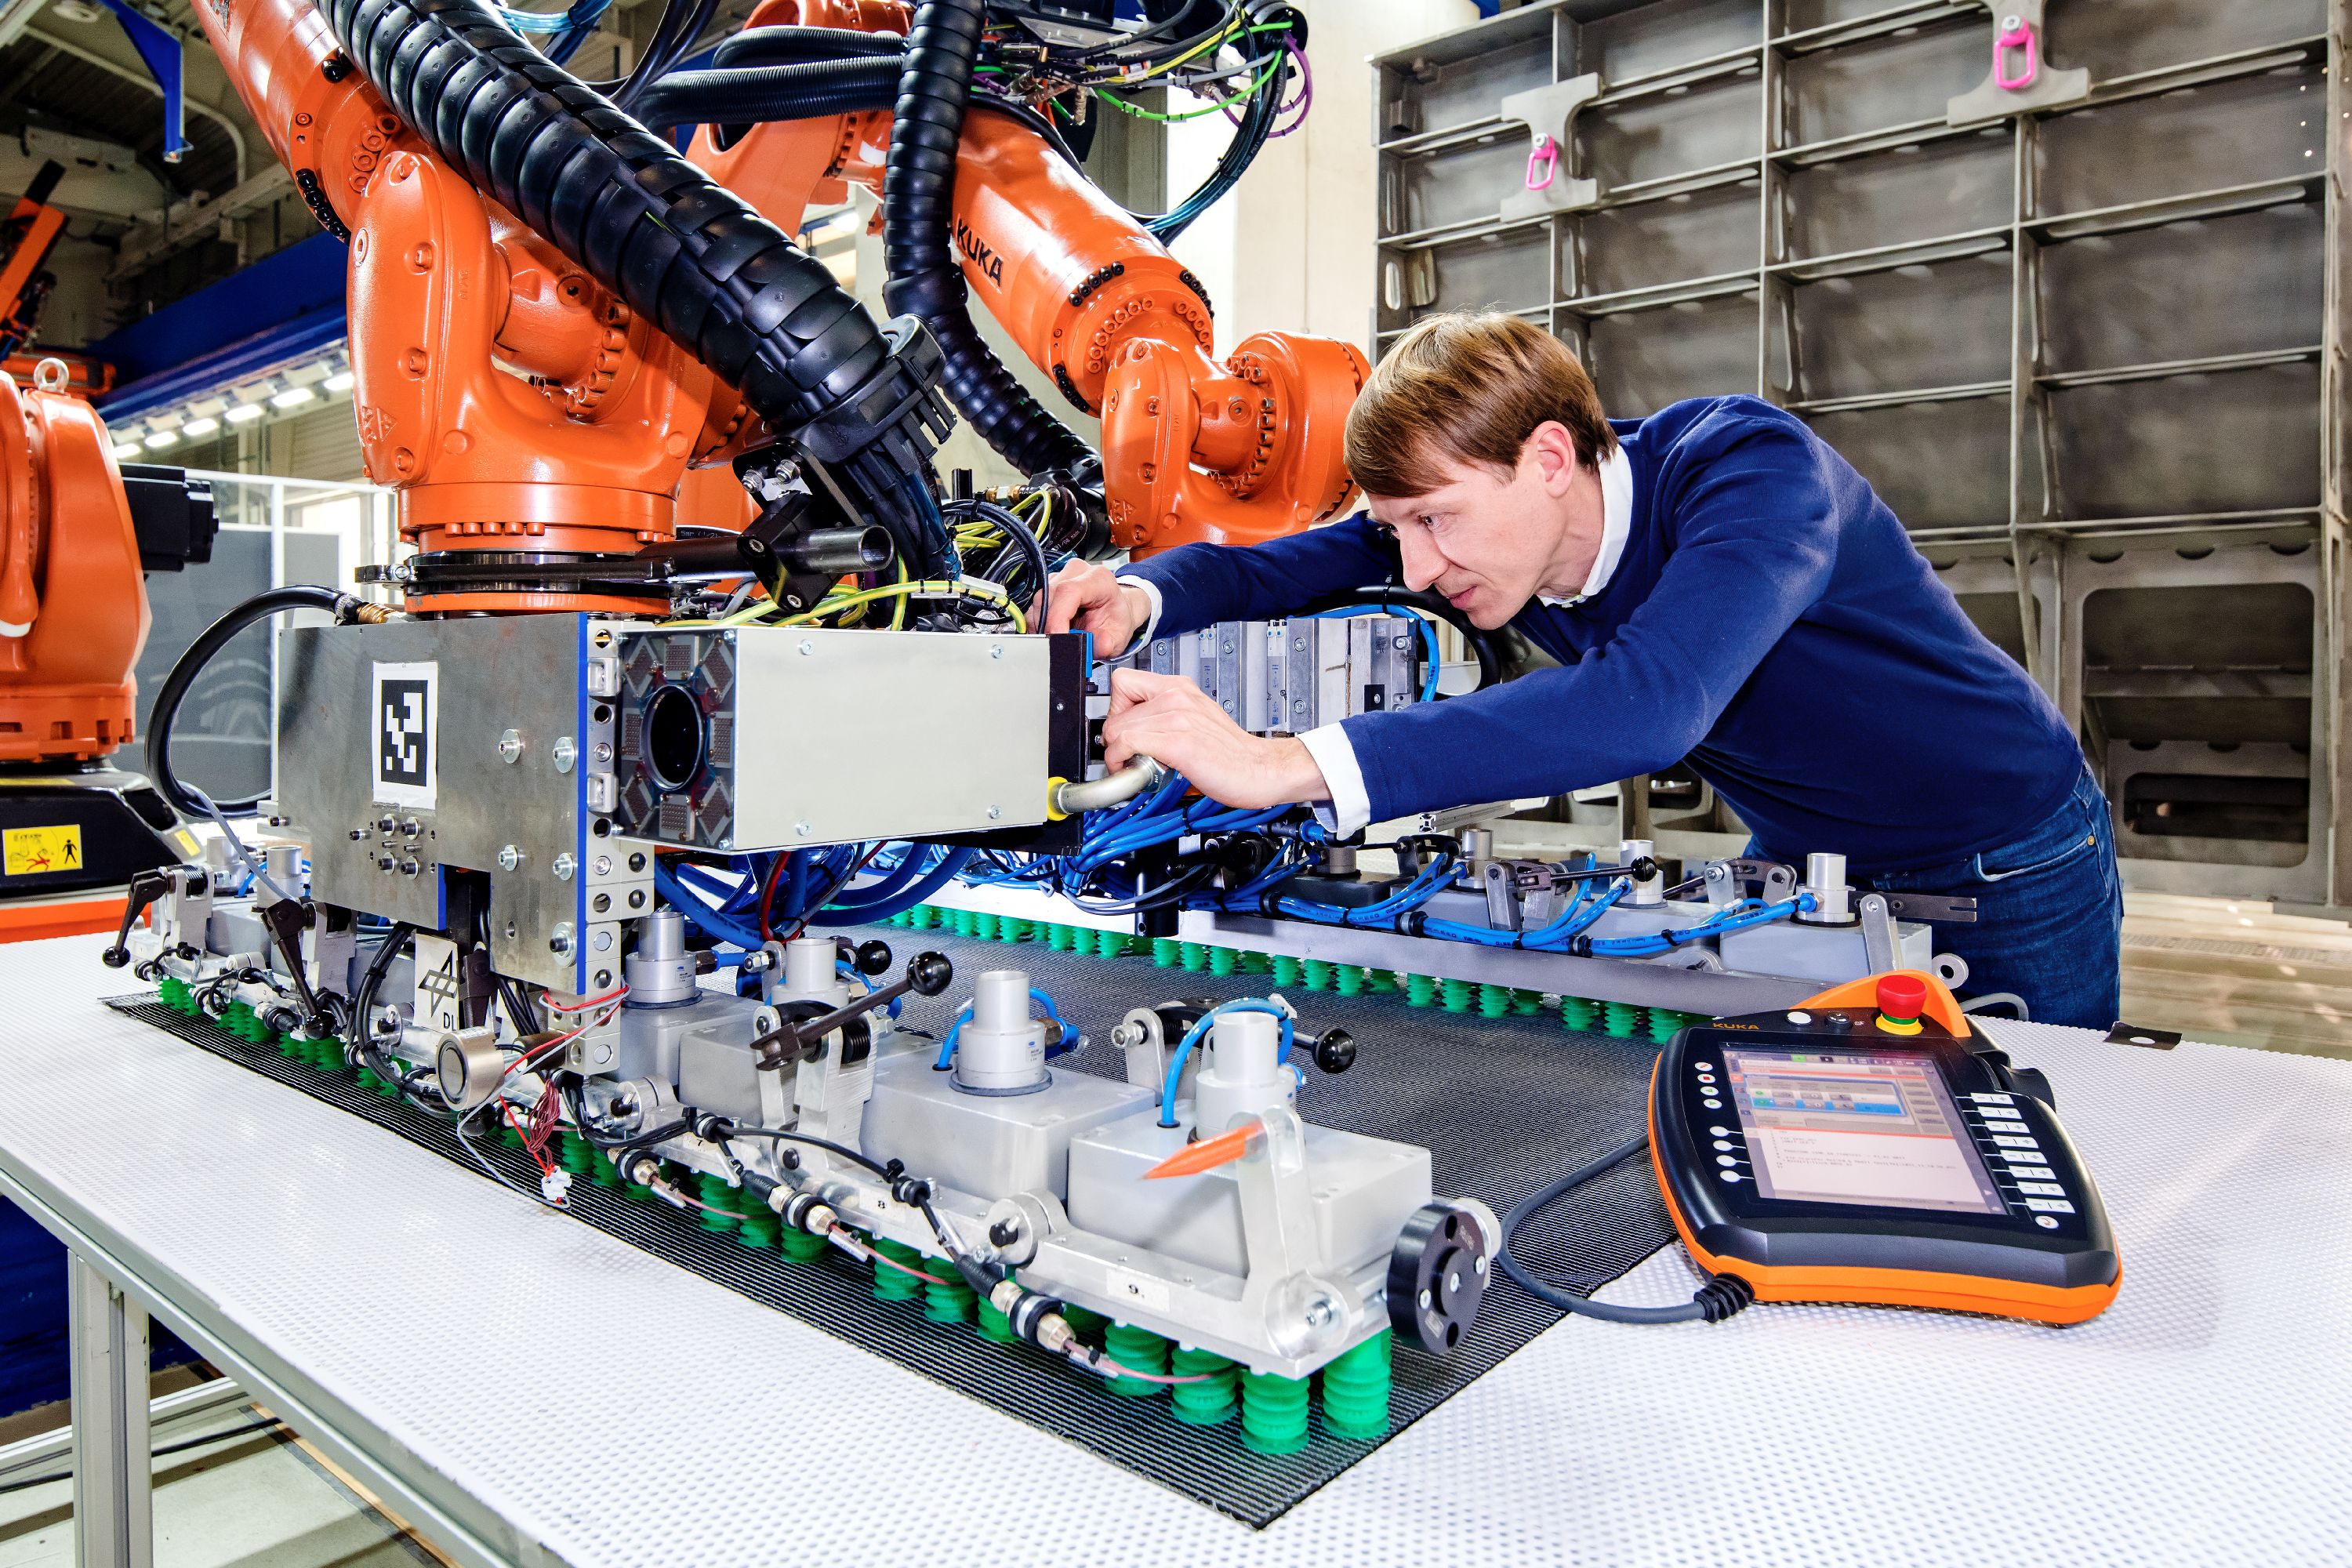
Para los robots colaborativos, se desarrollaron efectores finales que contienen seis módulos conectados por juntas esféricas. Crédito: Centro Aeroespacial Alemán (DLR) Instituto de Estructuras y Diseño

Cada robot recoge un borde de la gran capa de tela. Luego trabajan juntos mientras transportan la capa para crear la geometría objetivo requerida antes de colocar la tela en el molde. Crédito: Centro Aeroespacial Alemán (DLR) Instituto de Estructuras y Diseño
Crédito: Centro Aeroespacial Alemán (DLR) Instituto de Estructuras y Diseño
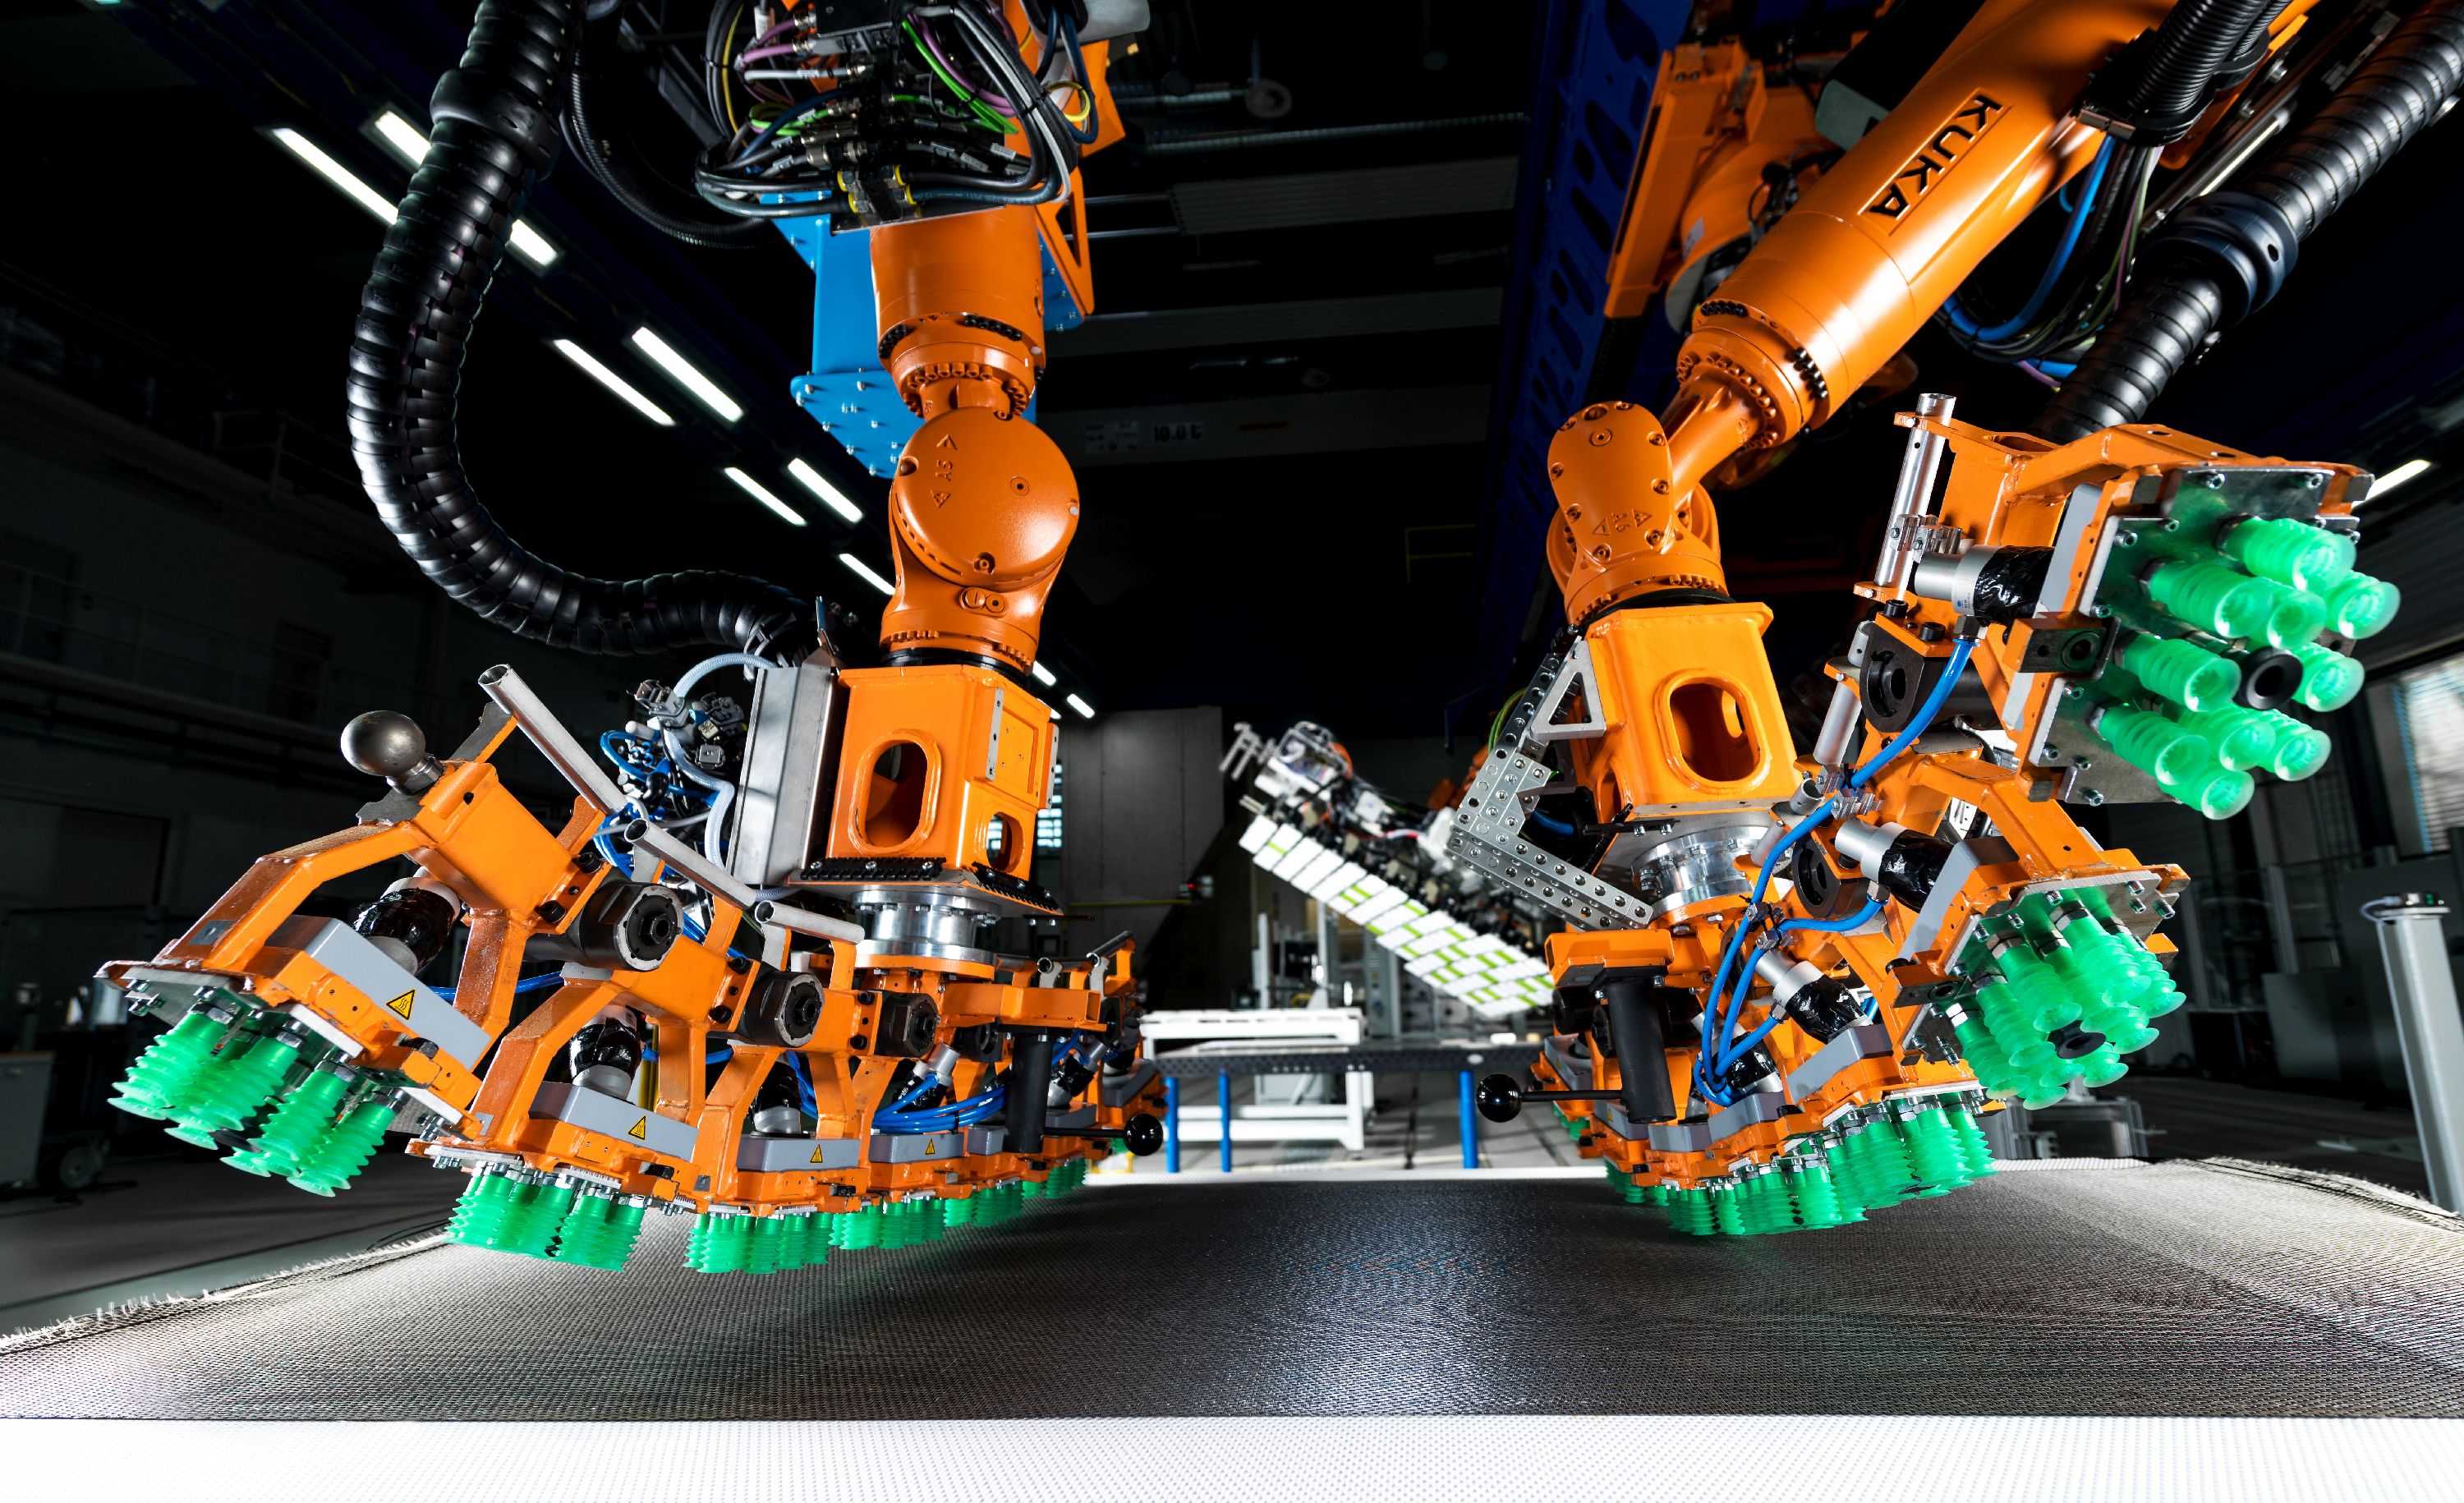
Primer plano de los efectores finales de robots colaborativos. Crédito: Centro Aeroespacial Alemán (DLR) Instituto de Estructuras y Diseño
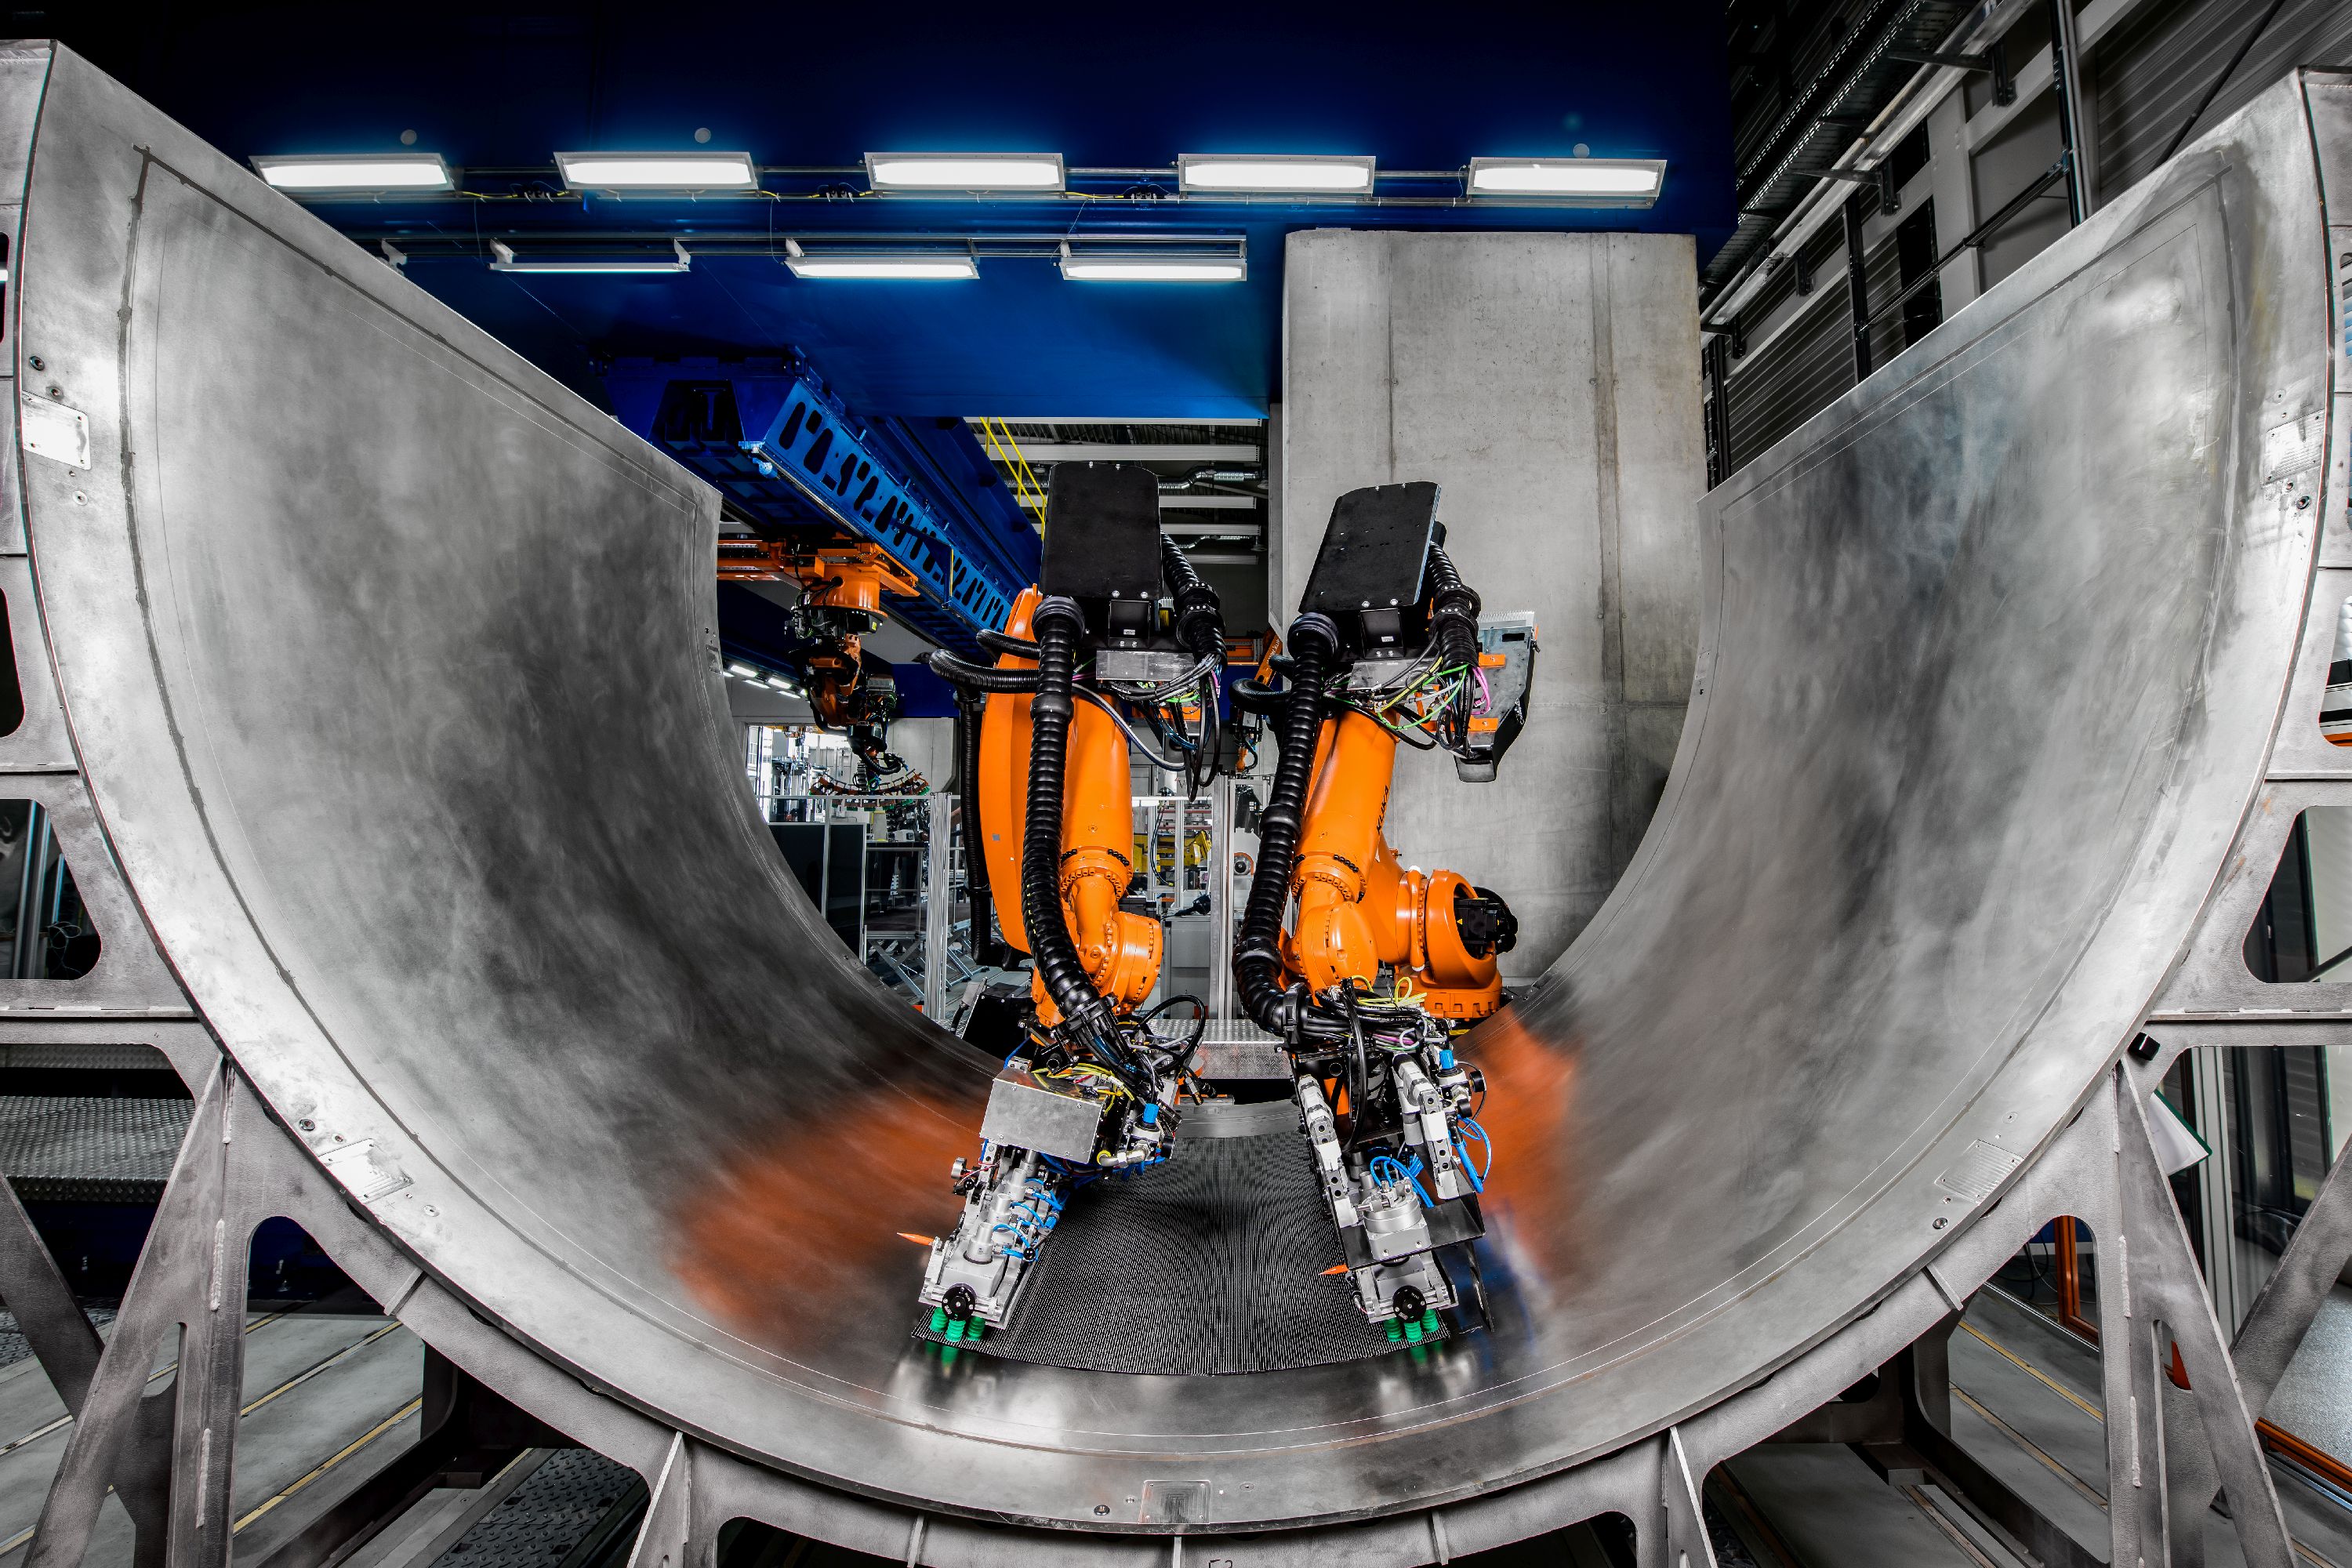
Este sistema que DLR desarrolló inicialmente para un mamparo trasero de presión A320 ahora también se ha demostrado para un panel de fuselaje y está diseñado para ser flexible para una variedad de grandes aeroestructuras, basándose en sus archivos de diseño digital, sin re-enseñar los robots. Crédito: Centro Aeroespacial Alemán (DLR) Instituto de Estructuras y Diseño
Para las capas pequeñas y formadas de hasta 1,5 por 2,5 metros, se desarrolló un segundo tipo de pinza que usa 127 módulos equipados con succión al vacío para recoger. "Esta pinza recoge el material en un estado 2D y luego lo dobla a la geometría objetivo", explica Malecha. "Debe decidir cuál de los 127 módulos mantendrá firme y cuál dejará deslizar para transformar la capa 2D a una forma 3D. Así que es muy similar a cómo funcionan las manos para drapear. Hicimos muchos experimentos y ganamos experiencia en dónde sostener y dónde soltar. La fuerza puede ajustarse por la intensidad con que los módulos agarran el material."
Inspección en línea. Sensores ópticos en las pinzas modulares monitorearon el proceso de drapeado. Después de colocar una capa, un efector final que combina un Leica T-Scan (Hexagon Manufacturing, Cobham, Reino Unido) y un sistema de medición de ángulo de fibra basado en cámara de Profactor (Steyr, Austria) inspeccionan por calidad. "Primero medimos ángulos de fibra y comparamos con el archivo CAD", dice Malecha, "y luego medimos los bordes de cada pieza y verificamos su posición versus el archivo CAD."
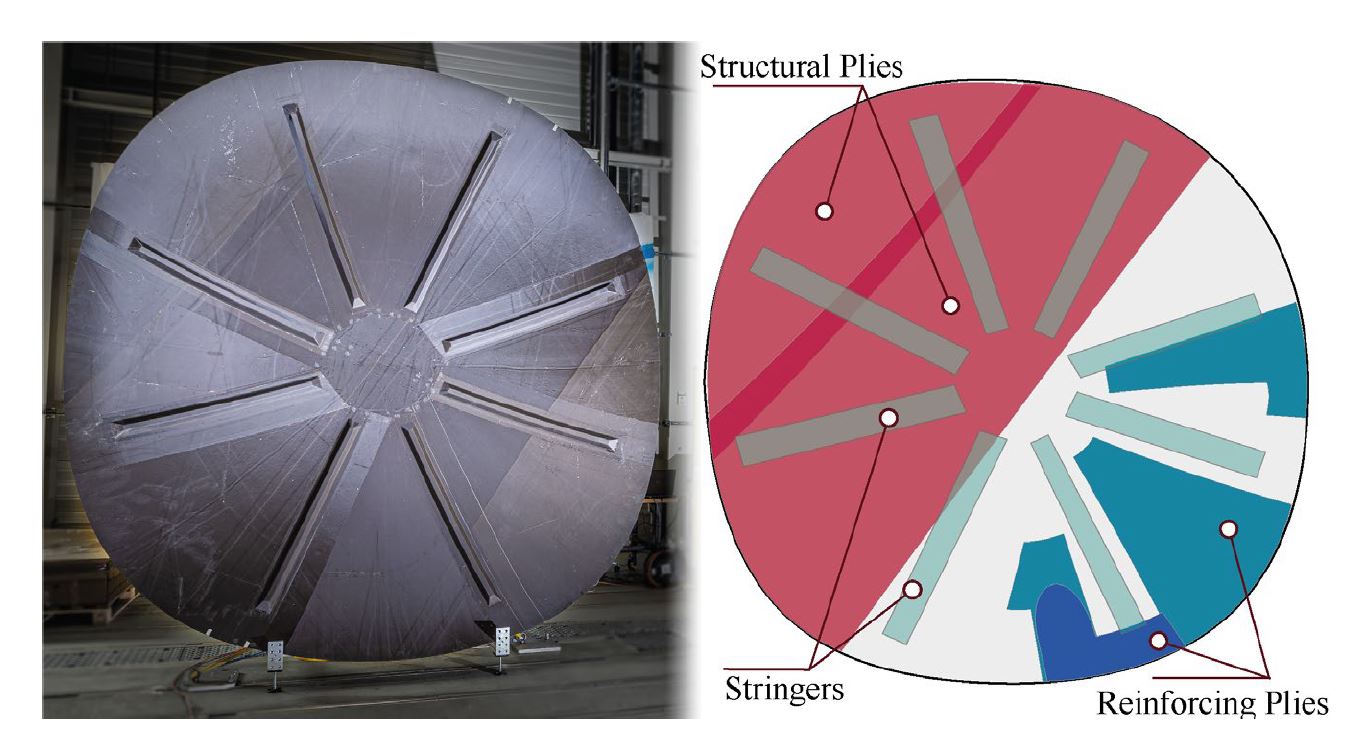
Largueros y embolsado al vacío. Después de completar la preforma, ocho rigideces (largueros) se colocaron encima. Para esta tarea, se desarrolló la Pinza Multi Cinemática y también se usó para aplicar materiales auxiliares de embolsado al vacío. Esta pinza comprende tres robots pequeños e independientes de 6 grados de libertad (GDL) y un brazo rígido, todos montados en la brida central de un robot industrial de 6 GDL. Los materiales auxiliares de embolsado al vacío —piel de desmoldeo, film de liberación perforado y medios de flujo de resina (materiales auxiliares lado herramienta)— fueron precortados y preunidos, diseñados para donde se colocaban. "No tenían que drapearse, solo colocarse", señala Malecha. La membrana semipermeable prefabricada se aplicó de forma semi-automatizada a través de un efector final con mecanismo "tipo paraguas", mientras que la colocación de cinta adhesiva y bolsa de vacío exterior permaneció manual pero también podría automatizarse.
Tiempo de ciclo y costo. Para Malecha, el mayor desafío fue construir el sistema de ejecución de fabricación (MES) modular basado en inteligencia artificial (IA) para monitorear y controlar la cadena de proceso. "Tuvimos que construir sistemas de gestión de datos que pudieran reunir procesos bastante diferentes y luego comandarlos a través del MES a través de un puerto de intercambio de datos", explica. "Podemos usarlos según se necesiten sobre la marcha, permitiendo más flexibilidad y uso más amplio versus seguir un orden de fabricación estricto."
La tecnología PROTEC NSR fue validada fabricando un demostrador a escala real en enero de 2019, y alcanzando un nivel de madurez TRL 5-6 a mediados de 2019. Comparado con el estado del arte actual en PAG, esta cadena de proceso automatizado reduce el tiempo de ciclo de aplicación de tela en rollo en un 58% y la recogida y colocación de capas cortadas en un 50%. Los costos de fabricación para estas operaciones se redujeron en un 11,5% y 31%, respectivamente.
RPB termoplástico
"Este proyecto empezó en 2018 con PAG e Institut für Verbundwerkstoffe (IVW, Kaiserslautern, Alemania) para mostrar lo que es posible con compuestos termoplásticos en piezas grandes y estructuras primarias", explica el Dr. Stefan Jarka, gerente de proyecto para Fast Lane RPB y experto en tecnologías de soldadura en ZLP Augsburgo. "Un RPB no es realmente primario, porque los requisitos mecánicos no son tan altos como un ala o fuselaje, pero muestra lo que es posible para estructuras grandes, planas, ligeramente curvadas. En solo cuatro meses, desarrollamos un demostrador RPB A320 como ejemplo de cómo convertir una estructura de aluminio existente a compuestos termoplásticos."
Este demostrador usó organolámina de tejido de fibra de carbono (FC)/polifenileno sulfuro (PPS) Cetex (Toray Advanced Composites, Nijverdal, Países Bajos) y soldadura por resistencia. Un elemento resistivo entre las dos superficies a soldar genera calor y permanece en la estructura soldada. GKN Fokker (Hoogeveen, Países Bajos) ha usado esta técnica durante décadas para producir puertas de tren de aterrizaje y bordes de ataque fijos de aviones. Para este RPB A320, el equipo de ZLP usó un elemento resistivo de FC en lugar de malla de acero inoxidable convencional.
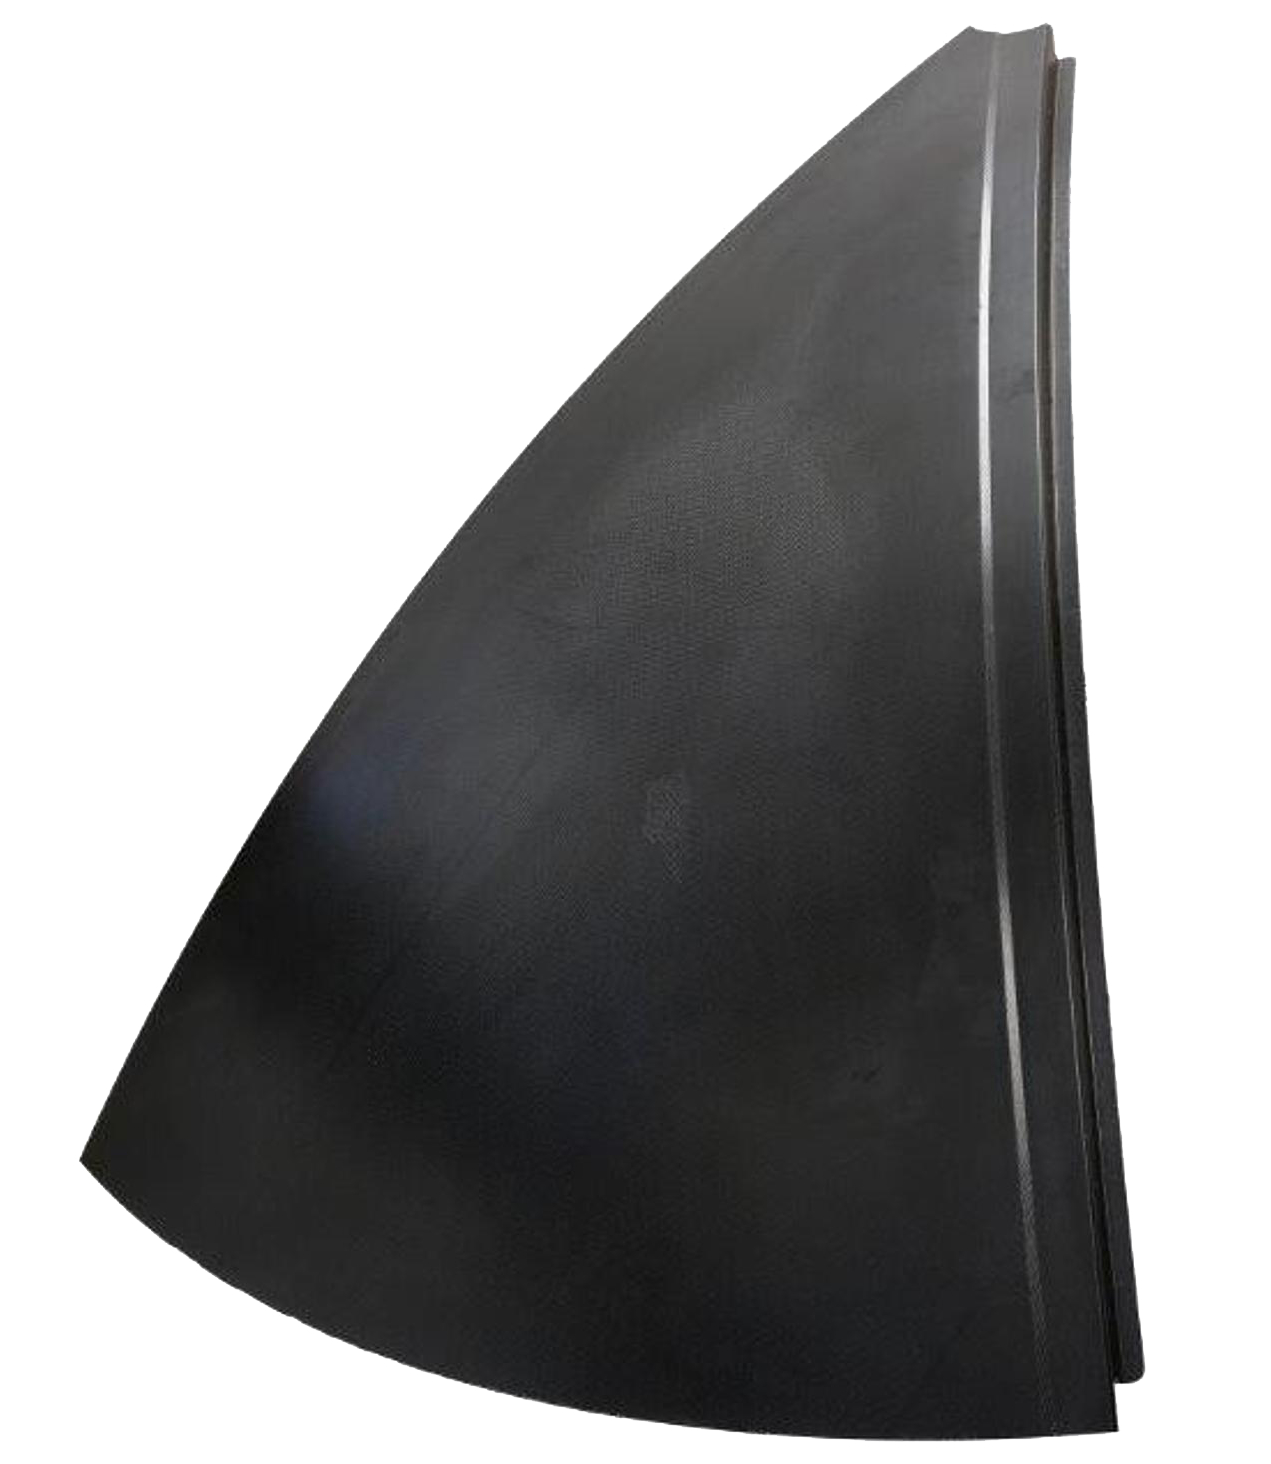
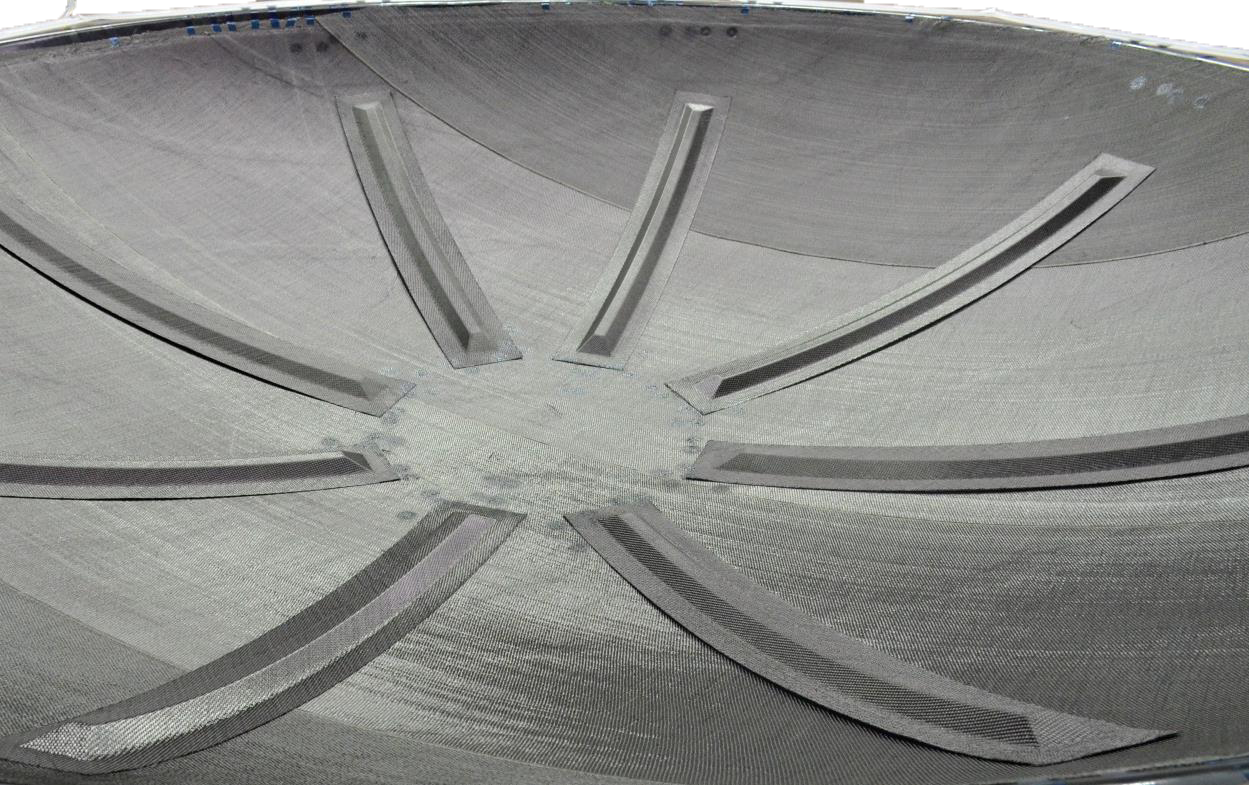
"El RPB de compuesto termoplástico debía ser del mismo precio o más barato, pero el material es mucho más caro", señala Larsen. Así, el menor costo de producción debido a la automatización fue clave, al igual que el uso de ocho secciones de pétalo idénticas. "Estas secciones eran necesarias para formar la forma de doble curvatura de la pieza", explica Jarka. "El termoformado como una sola pieza requeriría una prensa muy grande que sería demasiado cara. Así, ocho secciones más pequeñas fueron prensadas por el IVW usando utillaje metálico coincidente y las ensamblamos usando soldadura automatizada. El nivel de automatización para termoformado termoplástico es mayor que para compuestos termoestables. Estás usando mayormente utillaje metálico coincidente, con temperatura alta pero constante siendo el principal problema, pero esto también hace que el ciclo de prensa automatizado sea muy rápido."
Los pasos generales del proceso para el demostrador RPB se muestran en la Fig. 2. "El proceso de soldadura que usamos no era nuevo", dice Jarka, "pero tuvo que desarrollarse más para unir las costuras de 1,5 metros de largo [y 40 milímetros de ancho] para la pieza de 3 metros de diámetro e integrar un sistema de inspección de calidad. Los componentes primero se fijaron en la posición correcta usando un útil de posicionamiento y luego se aplicó energía eléctrica para generar el fundido plástico en la zona de soldadura."
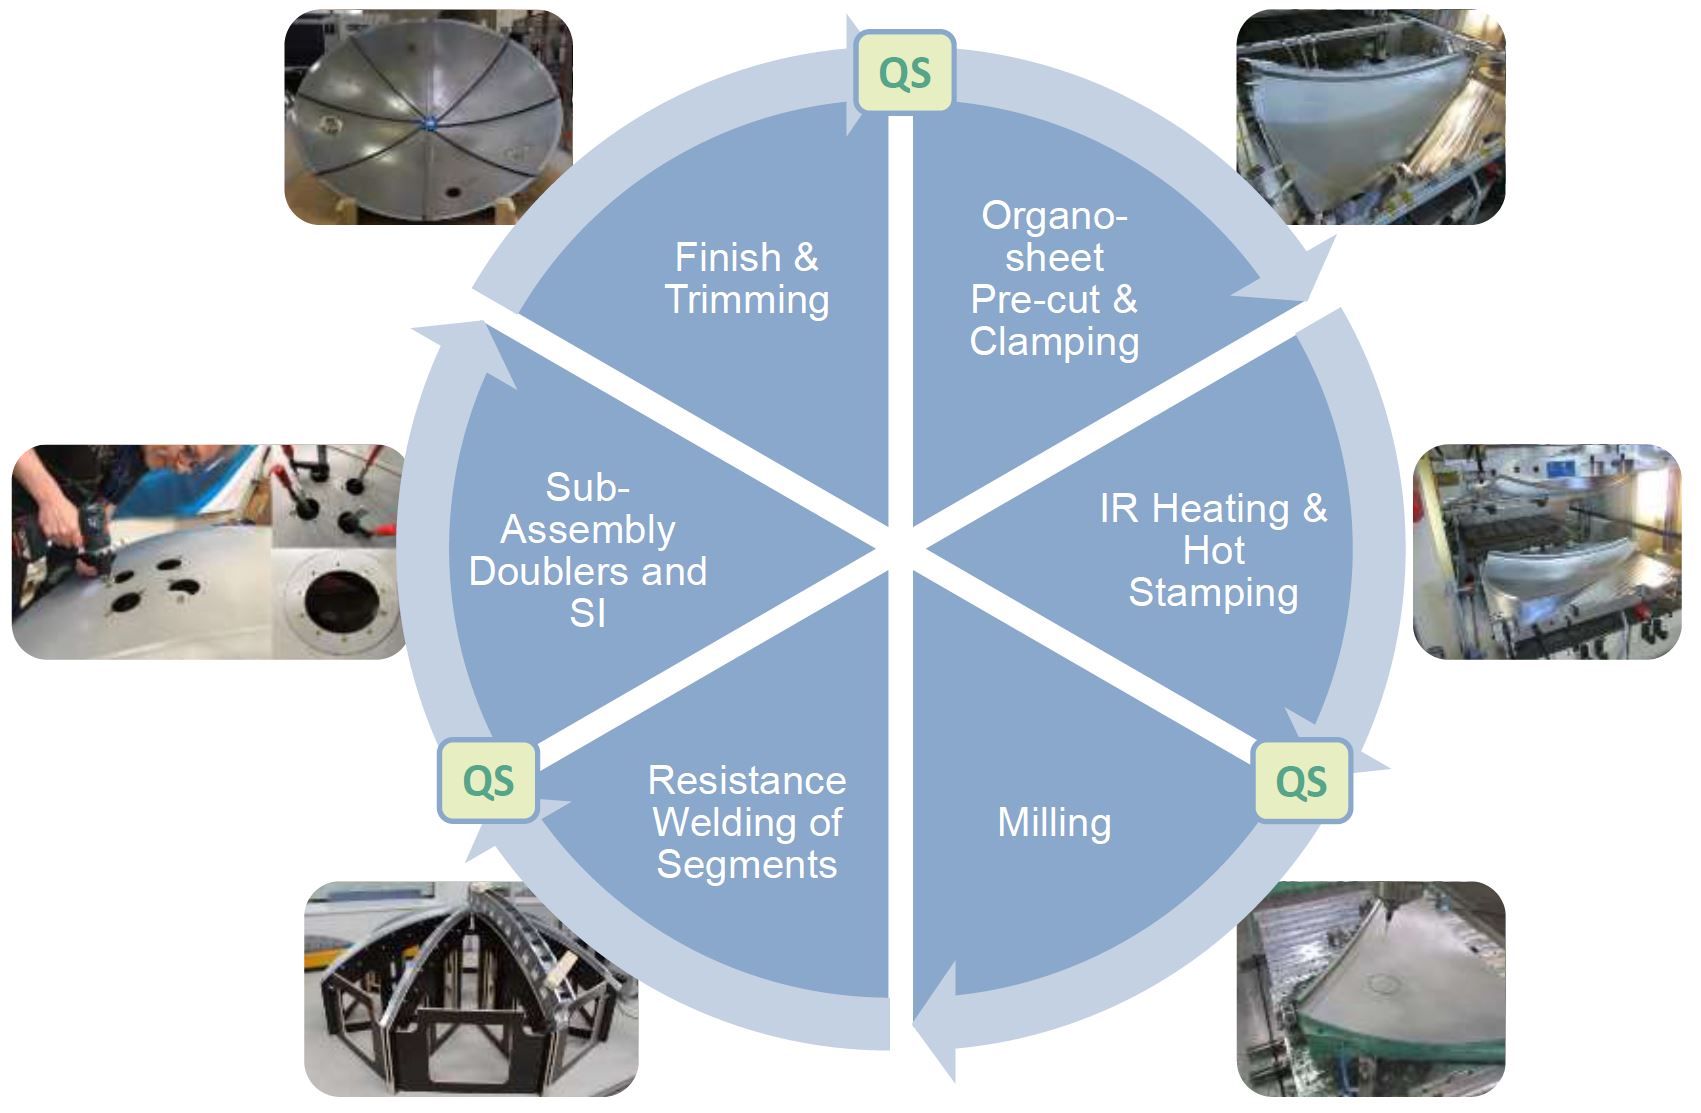
Fig. 2. Pasos del proceso RPB termoplástico
Pasos de proceso usados para producir ocho secciones (abajo) de organolámina FC/PPS estampada que luego se unieron vía soldadura por resistencia para formar un mamparo demostrador A320. Crédito: Centro Aeroespacial Alemán (DLR) Instituto de Estructuras y Diseño
Integrando QA. "Probamos termografía, tanto con lámpara de flash como activada por ultrasonido, pero no es tan fácil medir la zona de soldadura con esto", explica Jarka. "La termografía es muy rápida, pero no te dice fácilmente si tienes buena consolidación." En su lugar, usaron un banco de pruebas estándar para hacer múltiples muestras soldadas, midiendo corriente, voltaje y temperatura. "Luego las inspeccionamos con pruebas ultrasónicas (UT) y hicimos correlaciones entre parámetros de proceso y buena consolidación", dice Larsen. "Si tenemos buenos parámetros, entonces tenemos una buena pieza. También hemos construido una simulación de proceso para comparar los datos que obtenemos durante la soldadura con la línea base inicial que establecimos."
Automatización y tiempo de ciclo. "Todo el proceso fue muy rápido, a escala de piezas automotrices", dice Jarka. "Logramos TRL 3 en nuestra revisión de 2019 y desde entonces hemos madurado a TRL 4. Lograremos TRL 6 para finales de 2021." Antes de la pandemia, PAG había indicado que pondría el RPB termoplástico en producción para 2021. Aunque el futuro ahora es menos claro, el RPB termoplástico sigue visto como habilitador del "fuselaje del mañana", reduciendo peso de 41 a 35 kilogramos, tiempo de proceso y ensamblaje en un 75% y costo total de pieza en más de un 10%.
Comparando compuestos TS y TP
"Los procesos termoplásticos son tan rápidos que puedes ser más barato versus aluminio e incluso cumplir una tasa de producción de 100 aviones por mes", dice Jarka. "El RPB es una buena aplicación para soldadura termoplástica pero también para automatización", dice Malecha. "El RPB de fibra seca moldeado en líquido es más caro de automatizar."
"Pero esa automatización es interesante porque podrías lograr ganancias reales automatizando solo algunos de los sub-procesos", dice Larsen. "Por ejemplo, con la automatización de los auxiliares, podríamos completar el embolsado al vacío en aproximadamente una hora, aproximadamente 10 veces más rápido que el proceso manual." Sin embargo, concede que el costo es un obstáculo mayor para implementar tal mejora. "El costo de las herramientas digitales, robots y desarrollo es demasiado para una sola pieza, como el RPB. Pero si pudiéramos desarrollar un enfoque modular donde pudieras usar este sistema para muchas piezas, entonces este costo podría distribuirse más ampliamente, haciéndolo asequible cuando se calcula con el tiempo y mano de obra reducidos." ZLP de hecho ha logrado esto, como se explica en la característica de CW de julio de 2020: "Composites 4.0: Transformación digital, producción adaptativa, nuevos paradigmas."
"Aún no hay muchas comparaciones entre estructuras de compuestos termoestables y termoplásticos", dice Malecha. "Pero estamos comenzando a comparar procesos termoestables y termoplásticos." Señala que el próximo objetivo es mostrar que las líneas de soldadura termoplásticas tienen las propiedades requeridas para alas y fuselajes de aviones. Y ese rendimiento también debe mostrarse para alas grandes moldeadas en líquido integradas, por ejemplo. Esto es exactamente lo que los programas MFFD y WOT se han propuesto lograr. Y esperamos sus resultados, así como los de muchos otros proyectos Clean Sky 2 y CE, para mostrar los próximos pasos adelante.
Resina
- Proceso FINEX: Producción Avanzada de Hierro Líquido con Finos de Mineral y Carbón No Coquizable
- Automatización eficiente para producción de acoplamientos de perforación petrolífera
- Optimizando producción: adopta automatización desde el primer día
- EconCore ThermHex: Producción avanzada de paneles de panal termoplástico para estructuras sándwich ligeras y de alto rendimiento
- Karl Mayer presenta nueva línea de producción de cinta UD termoplástica para construcción FRP de alta calidad
- INEOS Styrolution expande producción con nuevo sitio para compuestos termoplásticos avanzados StyLight
- Herone GmbH gana el Premio a la Innovación JEC 2019 en Aplicación Aeroespacial por producción de perfiles termoplásticos
- Sobremoldeo termoplástico de 2 minutos sobre termofijos: Proceso de una celda para compuestos automotrices
- LANXESS aumenta capacidad de producción para compuestos termoplásticos reforzados con fibra continua
- Airtech presenta films para bolsa de vacío de alta temperatura para moldeo termoplástico avanzado
- Moldeo por inyección de caucho de silicona líquido – Precisión y calidad para dispositivos médicos