



Acelerando procesos RTM usando sensores de flujo de calor
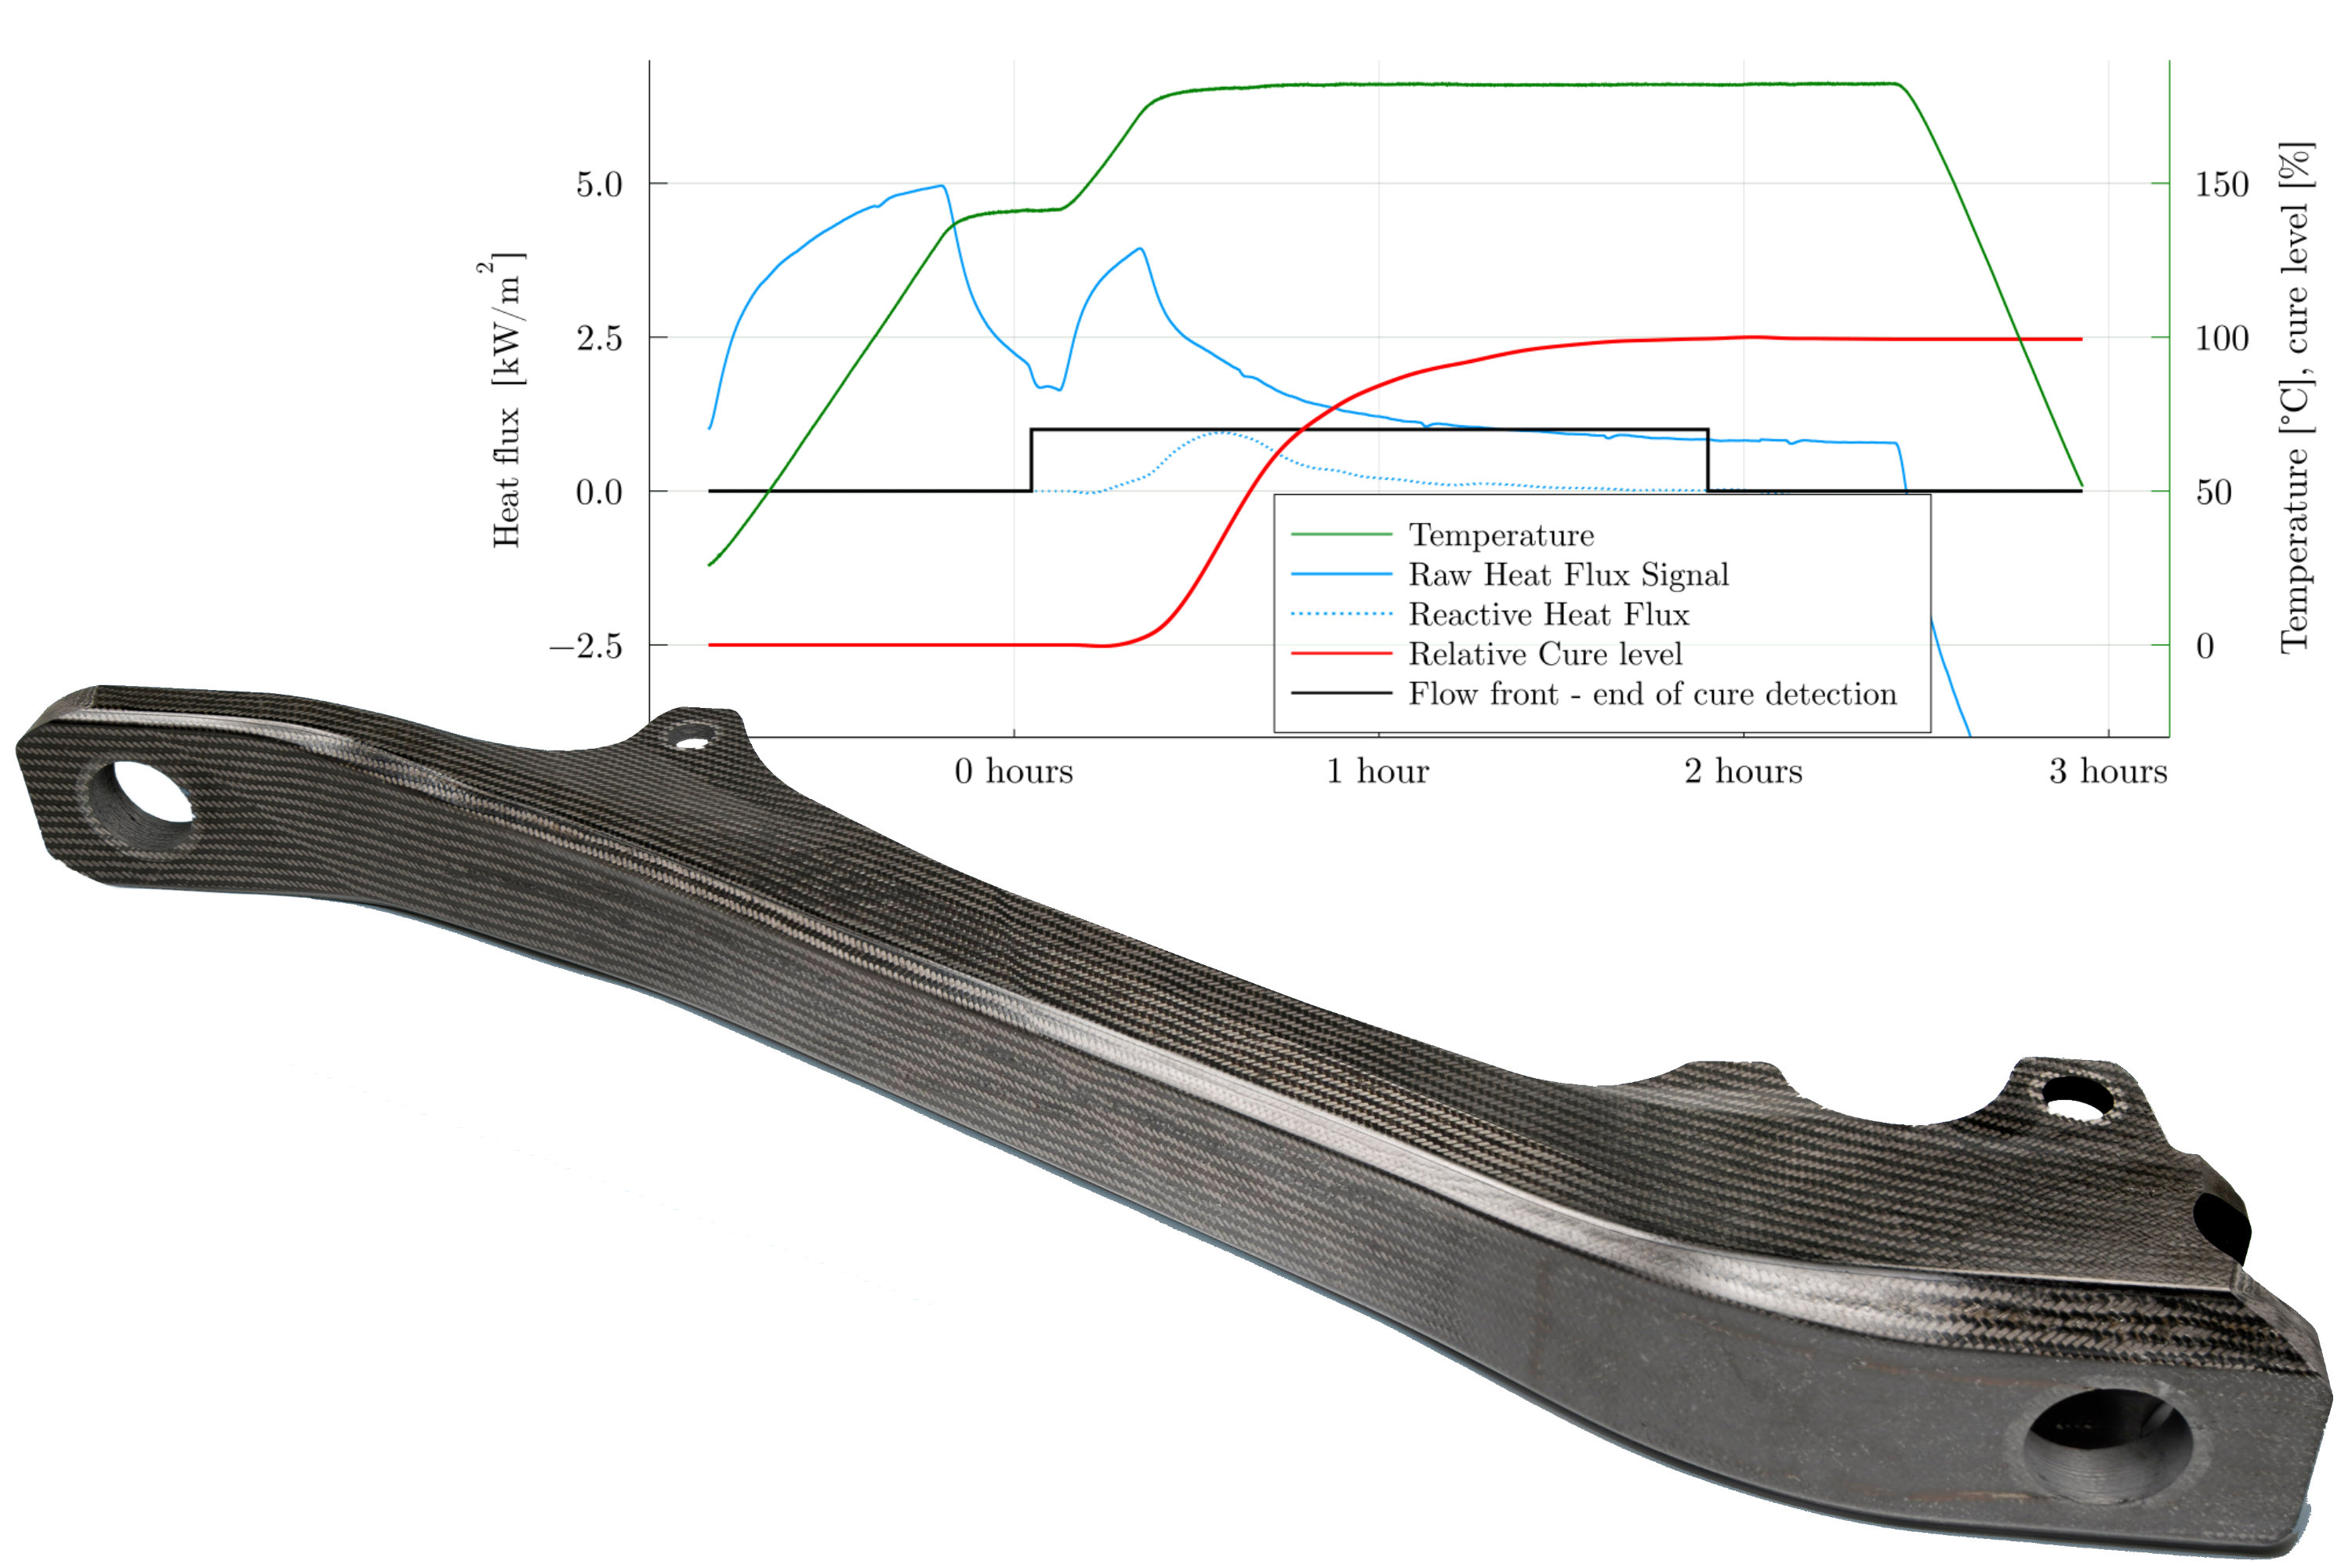
Representando el 3-5% del peso de una aeronave, el tren de aterrizaje ha sido objetivo de reducción de peso para mejorar la eficiencia de la aeronave. Esto se ha vuelto aún más crítico con el inminente cambio a sistemas de propulsión eléctrica que reducen energía y emisiones.
Por ejemplo, Safran Landing Systems (Vélizy, Francia) permitirá el rodaje eléctrico con motores apagados mediante motores eléctricos integrados en las ruedas del tren de aterrizaje, reduciendo emisiones de NOx, CO2, CO e hidrocarburos no quemados en un 51%, 61%, 73% y 62%, respectivamente. Esto es una gran victoria para una aviación más sostenible, pero los motores eléctricos requieren energía, y las baterías necesarias para suministrar esa energía son pesadas.
Así, la demanda de estructuras de tren de aterrizaje ligeras parece un ajuste perfecto para aplicar compuestos, excepto por un problema. “Como el tren de aterrizaje es una estructura de camino de carga único, el fallo de un componente estructural podría resultar en una condición de aterrizaje de emergencia grave”, dice Peet Vergouwen, tecnólogo en GKN Fokker Landing Gear (Helmond, Países Bajos). GKN Fokker Landing Gear ha trabajado durante más de una década para demostrar la viabilidad técnica de estructuras de tren de aterrizaje compuestas, incluyendo el desarrollo de refuerzos de arrastre de polímero reforzado con fibra de carbono (CFRP) para el F-35 Lightning II. “Debido a su criticidad, las estructuras de tren de aterrizaje están entre las más conservadoras en aviones comerciales”. Por tanto, se han fabricado principalmente con metales de alta resistencia.
Esa marea está empezando a cambiar, sin embargo. Clean Sky 2 persigue una reducción de peso del 30%, pero mediante componentes CFRP en el proyecto HECOLAG (High Efficiency Composites LAnding Gear), para dos aplicaciones. En la primera aplicación, se desarrolló una alternativa CFRP para el existente refuerzo de arrastre superior de aluminio para el tren de aterrizaje de morro del A350-1000, originalmente desarrollado y fabricado por Liebherr-Aerospace (Lindenberg, Alemania). Los socios de HECOLAG, el Centro Aeroespacial Real de los Países Bajos (NLR, Marknesse) y GKN Fokker Landing Gear, han diseñado este refuerzo de arrastre CFRP a los requisitos de Liebherr. Usando tecnología de preformado automatizado desarrollada internamente, NLR ha construido prototipos funcionales del refuerzo de arrastre CFRP, que fueron probados por GKN Fokker Landing Gear.
En la segunda aplicación evaluada por HECOLAG, NLR y GKN Fokker Landing Gear también han desarrollado un refuerzo lateral inferior CFRP junto con Safran Landing Systems para el tren de aterrizaje principal electrificado. CW informará específicamente sobre los resultados generales del proyecto HECOLAG más tarde en 2021, pero aquí el foco está en el subproyecto INNOTOOL 4.0, guiado por el gestor de tema GKN Fokker Landing Gear para avanzar en la producción altamente automatizada de estructuras de tren de aterrizaje CFRP usando moldeo por transferencia de resina (RTM). Específicamente, INNOTOOL 4.0 busca demostrar utillaje integrado con sensores que abrirá el camino a herramientas más pequeñas con menos masa para ciclos de producción más rápidos, manejo más fácil y menor consumo de energía, así como mayor automatización para menor coste y control de proceso inteligente composites 4.0. El proyecto INNOTOOL 4.0 está financiado por la Empresa Común Clean Sky 2 bajo el programa de investigación e innovación Horizonte de la UE bajo GAP No. 821261.
Objetivos de INNOTOOL 4.0
El demostrador para esta segunda parte de HECOLAG (ver imagen de apertura) es más bien una pieza genérica, explica Vergouwen. “Es para demostrar metodologías de diseño de pieza, simulación y fabricación que proporcionarán el rendimiento, tasa de producción y coste necesarios para aviones de pasillo único”. A finales de 2017, el consorcio HECOLAG había definido la pieza demostradora CFRP inicial y la herramienta de producción, analizado el comportamiento térmico de la herramienta y realizado pruebas de rendimiento. Este producto grande y complejo pasó la revisión preliminar de diseño y alcanzó un nivel de madurez tecnológica (TRL) de 4 a finales de ese año. “Basado en los problemas y lecciones aprendidas de ese primer demostrador, buscábamos socios para desarrollar tecnología de utillaje RTM para optimizar y acortar el ciclo de curado”, dice Vergouwen. Una Convocatoria de Socios de Clean Sky 2 se emitió en 2018 y fue adjudicada al consorcio INNOTOOL 4.0, compuesto por el proveedor de equipos y automatización Techni-Modul Engineering (TME, Coudes, Francia) y el especialista en inyección de resina Isojet Equipements (Corbas, Francia). Comenzaron a trabajar en abril de 2019 y completaron los hitos iniciales en marzo de 2021.
“La pieza compuesta debe ser competitiva en coste con acero forjado y aluminio”, señala Vergouwen en GKN Fokker Landing Gear. “Eso solo es posible con automatización, permitiendo un número muy bajo de horas de mano de obra y materiales más asequibles que el CFRP curado en autoclave de grado aeroespacial actual”.
Así, INNOTOOL 4.0 buscó integrar sensores en el utillaje RTM que monitorizarán y gestionarán los procesos de inyección y curado, incluyendo detección del frente de flujo de resina. “El objetivo es ser completamente automatizado: cargar la preforma, pulsar un botón y el equipo de moldeo gestionará la temperatura, presión, vacío y curado”, dice Stéphane Besson, director comercial en TME. Sin embargo, esta es la primera vez que GKN Fokker Landing Gear y TME trabajan con monitorizado de curado. “Hemos trabajado con sensores de temperatura y presión antes”, dice Besson, “pero no con sensores para flujo de resina y polimerización”.
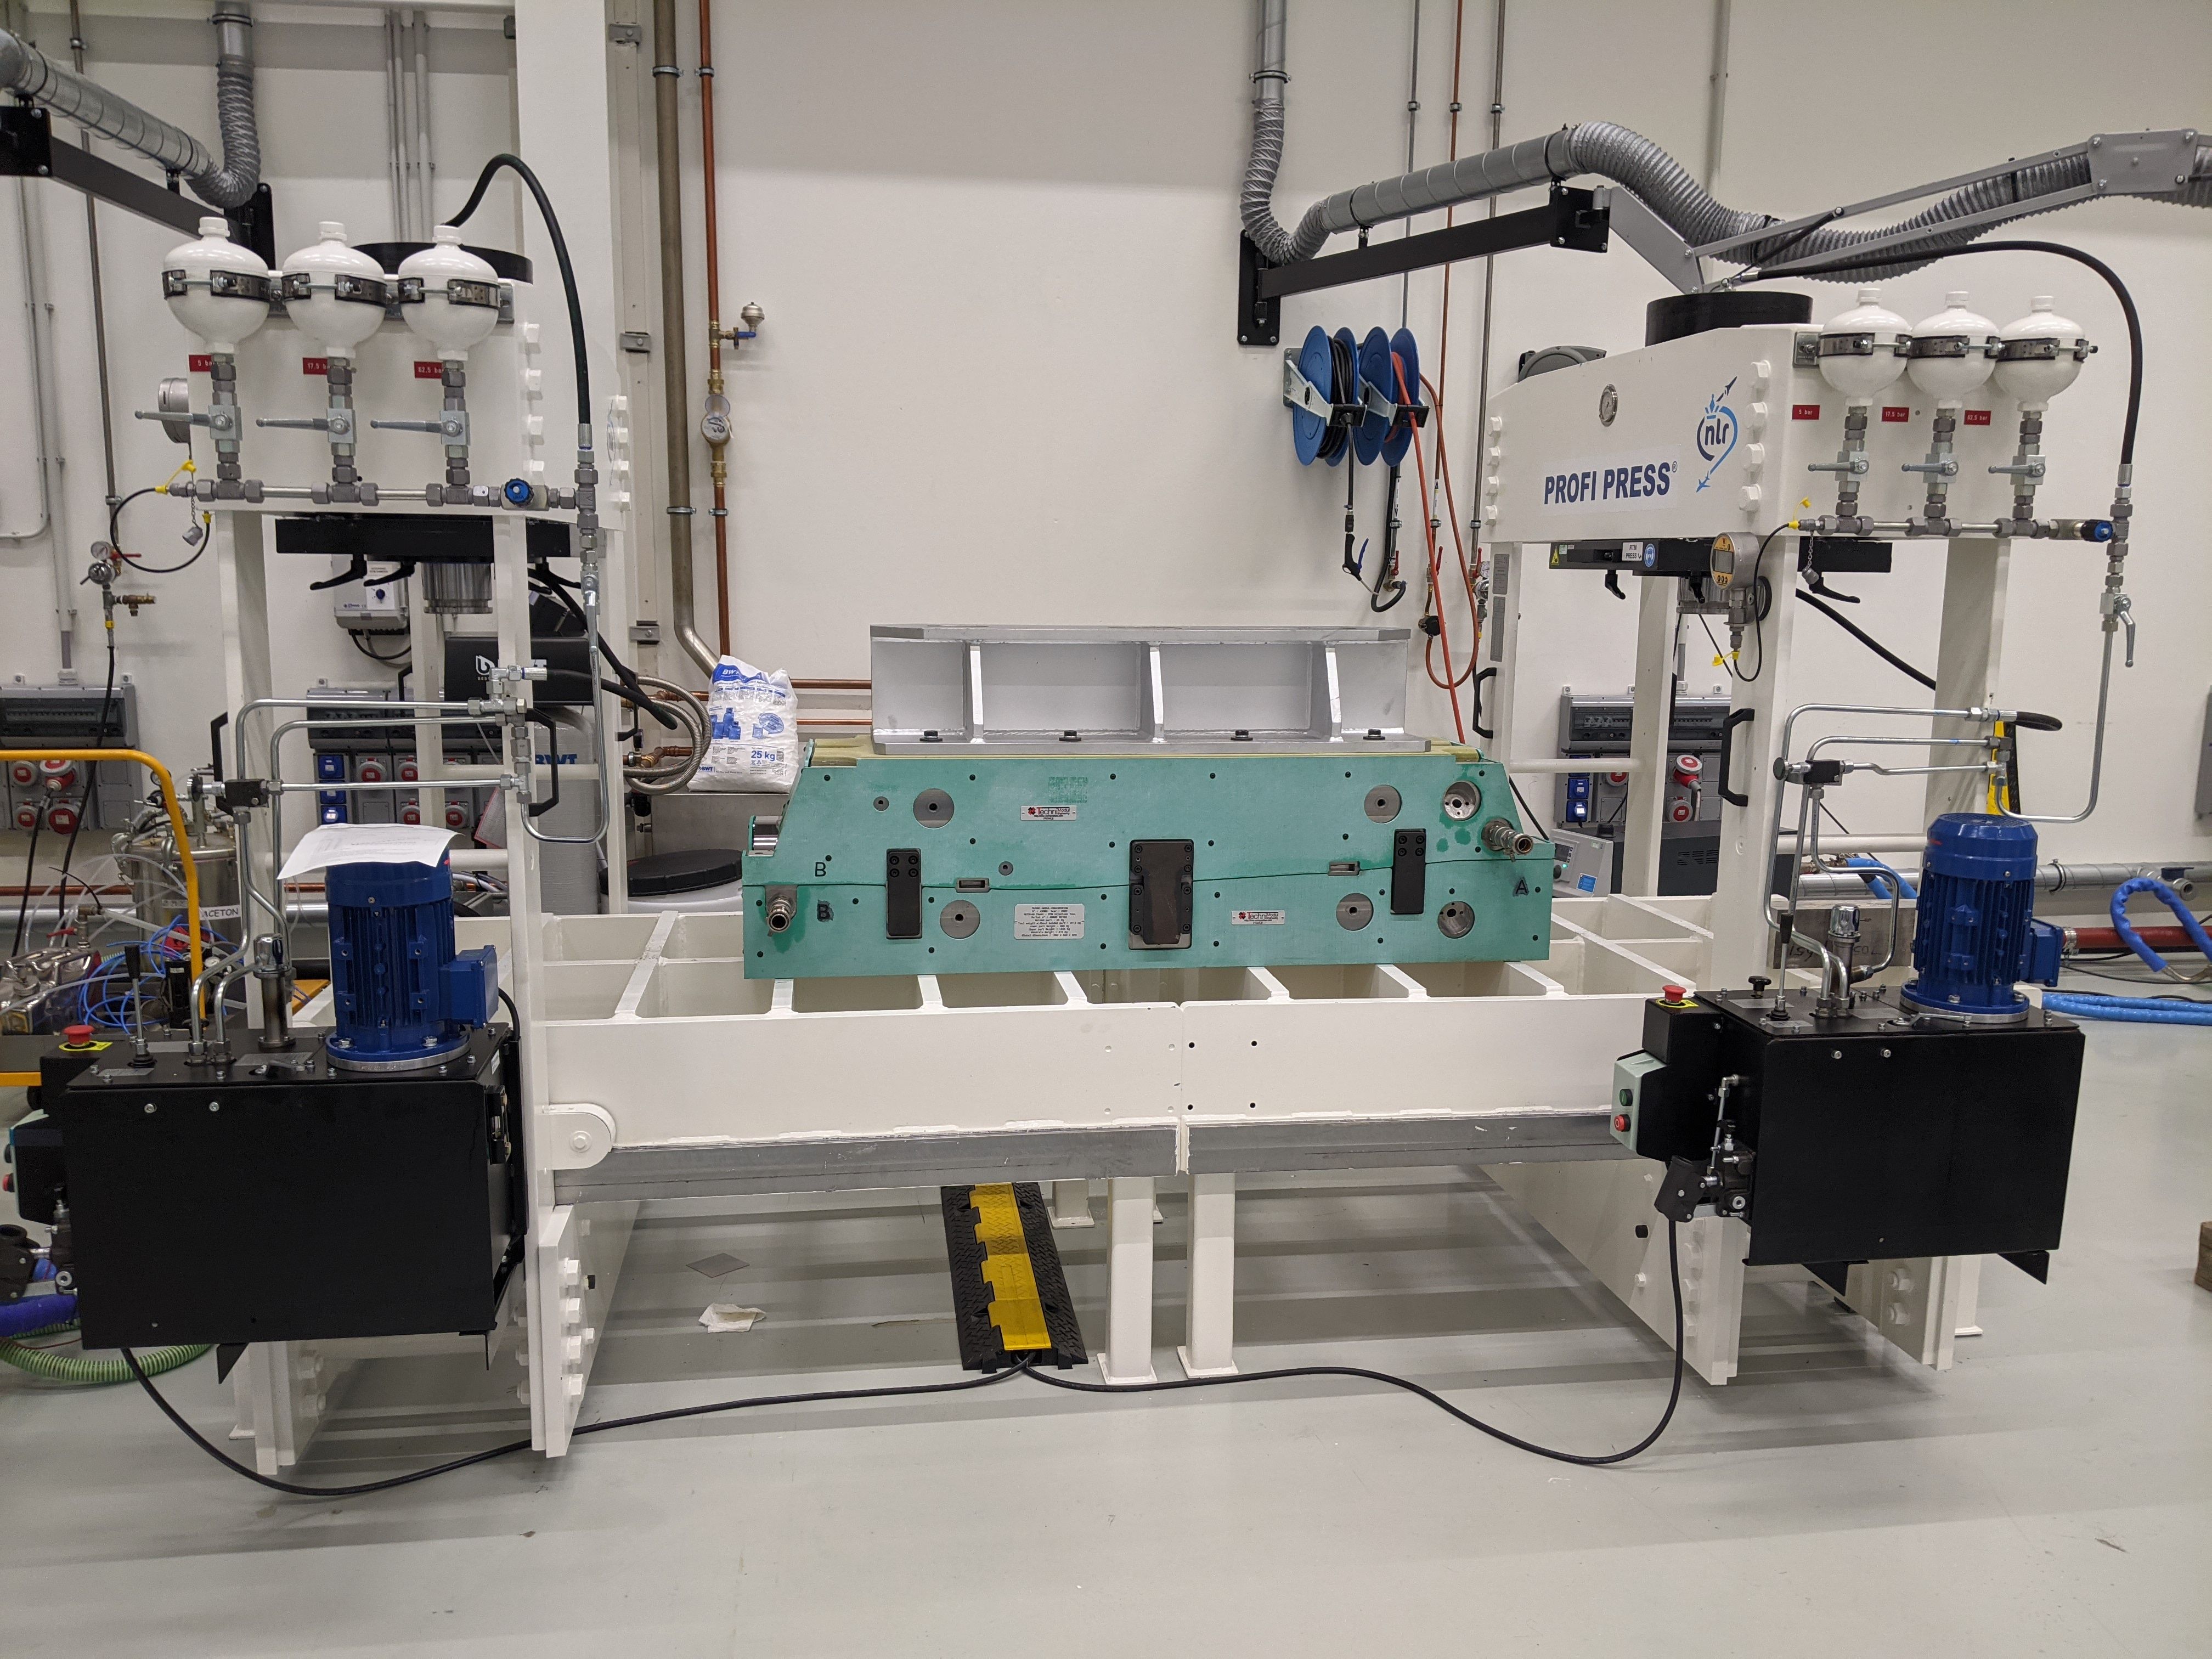
Los hitos iniciales del proyecto INNOTOOL 4.0 requerían que TME e Isojet entregaran una herramienta de moldeo equipada con sensores y sistema de inyección a NLR que se usaría para producir piezas demostradoras en marzo y abril de 2021. En paralelo, TME usaría una herramienta existente para la producción de placas CFRP, de 600 x 600 milímetros con espesor de 1-8 milímetros, modificada con los mismos sensores para pruebas de control de proceso en sus instalaciones. “Esto es algo que preferirías hacer a pequeña escala la primera vez en lugar de directamente en una herramienta grande con una pieza de alto coste”, dice Vergouwen. Así, TME usó una herramienta diferente, pero los mismos sensores para mostrar sus capacidades y profundidad. Con estas pruebas completadas, NLR reutilizaría la herramienta principal de HECOLAG para producir una nueva ronda de demostradores CFRP para optimizar aún más el control de proceso en piezas reales.
Diseño de herramienta de producción RTM
TME comenzó la producción del diseño de herramienta RTM usando software CATIA V5 de Dassault Systèmes (Vélizy-Villacoublay, Francia) para diseño mecánico y eléctrico, y ANSYS (Canonsburg, Pensilvania, EE. UU.) para simulación térmica y mecánica. Esta herramienta se emparejaría con el sistema basado en pistón 1K-2K (para resinas de uno y dos componentes) de Isojet para inyectar resinas epoxi aeroespaciales Hexcel (Stamford, Connecticut, EE. UU.) HexFlow 2K RTM 6 y Solvay (Alpharetta, Georgia, EE. UU.) 1K PRISM EP 2400 de un componente, a una presión de inyección de hasta 20 bar.
“La forma de esta herramienta de moldeo es muy compleja”, señala Besson, “combinando espesores variables en la preforma seca 3D con una forma tubular cerrada. Esto crea transiciones de espesor complejas, con problemas en torno al ensamblaje de preforma, precisión de extremo de capa, gradientes de temperatura internos y contracción de resina, así como cómo optimizar el método de calentamiento y capacidad de calentamiento del mandril interno para permitir un tiempo de ciclo corto. Para permitir tiempos de ciclo cortos, todos los elementos de la herramienta deben ser simples de usar, robustos y permitir calentamiento y enfriamiento rápidos”. Aunque el proyecto INNOTOOL 4.0 solicitó brevemente soluciones de molde no metálicas, se ideó un conjunto típico de moldes superior e inferior de acero acoplados debido a las presiones necesarias para minimizar arrugas y asegurar alineación de fibra durante el conformado.
Los moldes superior e inferior acoplados y el mandril se calientan y enfrían. “Los moldes acoplados usan un circuito de agua integrado mientras que el mandril se calienta eléctricamente”, explica Besson. “La circulación de agua proporciona calentamiento y enfriamiento rápidos para reducir el tiempo de ciclo de la pieza y el calentamiento eléctrico logra lo mismo en el mandril donde el espacio es limitado”.
“Otro reto fue el número de piezas en el mandril”, dice Besson. “Debido a la forma compleja y la necesidad de retirar el mandril después del moldeo, comprendía seis componentes auto-calentados y dos elementos de soporte donde pasan los sensores para controlar la temperatura interna de las piezas del mandril. En uso, estos elementos se ensamblan a mano con la ayuda de un soporte base que guía al operador”. El trabajo con un mandril inflable como solución se completará dentro del proyecto HECOLAG mayor, pero no se incluyó en el subproyecto INNOTOOL 4.0.
Sensores de flujo de calor
TME planeó inicialmente usar sensores dieléctricos para monitorizar flujo y curado de resina (ver “Combinando mediciones dieléctricas AC y DC para monitorizado de curado de compuestos”) pero cambió a sensores de flujo de calor de TFX (Boncourt, Suiza). “A medida que progresamos en el desarrollo, queríamos sensores que permitieran medición sin contacto directo con el polímero y materiales compuestos a controlar”, explica Jorge Lopez Torres, gestor de proyecto en TME. “Los sensores TFX permitieron esto porque miden flujo de calor, que se propaga a través de los materiales”. Señala que esta es básicamente la misma medición usada en calorimetría diferencial de barrido (DSC), una técnica de laboratorio que analiza el estado de curado de un polímero o compuesto. Notablemente, los sensores TFX y las pruebas DSC miden ambos el calor liberado durante la polimerización/curado y resultan en una curva de flujo de calor versus temperatura y tiempo.
Para sensores TFX, los datos de temperatura vienen de un sensor de temperatura interno dentro de los sensores de flujo de calor. Aunque los sensores dieléctricos están equipados similarmente con un sensor de temperatura interno, los dos sensores son muy diferentes. “Los sensores dieléctricos miden directamente las propiedades del polímero durante el curado”, explica el gerente de TFX, Dr. Fabien Cara. “Los sensores de flujo de calor no dan el estado del material en un instante dado. Sin embargo, medir el calor generado durante el flujo de resina y polimerización proporciona una buena visión de cómo se comporta el proceso y cuán repetible es el ciclo de curado para cada pieza producida. Y como DSC, necesitamos ver la curva completa del proceso de curado, pero nuestra capacidad para monitorizar el curado es muy fiable”.
Décadas de experiencia
Fundada como Thermoflux en 2000, los sensores TFX se han usado en pruebas en centros de I+D y en aplicaciones industriales por más de 100 clientes en todo el mundo. “Comenzamos a trabajar con RTM hace más de 15 años”, dice Cara, “primero con BMW para piezas de automoción y también para el centro técnico ahora conocido como Instituto de Soldadura [(Saint-Avold, Francia)]. En 2006 y 2012, iniciamos dos grandes proyectos para monitorizar el curado de palas de ventilador de motores de avión hechas con RTM y preformas 3D tejidas. Safran tiene un sistema de adquisición de datos que desarrollamos para ellos en su laboratorio de compuestos cerca de París. Pueden registrar hasta 100 señales simultáneamente [(flujo de calor, temperatura y presión]) y analizar estas para ciclos de curado y monitorizado de proceso”. Los sensores TFX también se usaron en un proyecto con IRT-M2P (Porcelette, Francia) para demostrar RTM de Compresión (Más información). “Nuestros sensores son muy eficientes para procesos rápidos como moldeo por compresión, incluyendo compuestos de moldeo SMC y BMC”, señala Cara. “También ganamos un premio de innovación JEC en 2016 con Huntsman Advanced Materials [(Basilea, Suiza)] por un desarrollo titulado, ‘Piezas epoxi estructurales con calidad de autoclave en menos de 1 minuto’.”
TFX tiene sensores para cada tipo de proceso de moldeo de compuestos, basados en el método de transferencia de calor al sensor: conducción (RTM, compresión y moldeo por inyección), convección (autoclave, horno) y radiación (devanado de filamentos, AFP). Los sensores usados en el proyecto INNOTOOL 4.0 eran conductivos, diseñados para incrustarse en moldes RTM metálicos. “Proporcionan una señal excepcionalmente repetible a una distancia de hasta 1 milímetro de la superficie de la herramienta y material compuesto”, señala Cara.
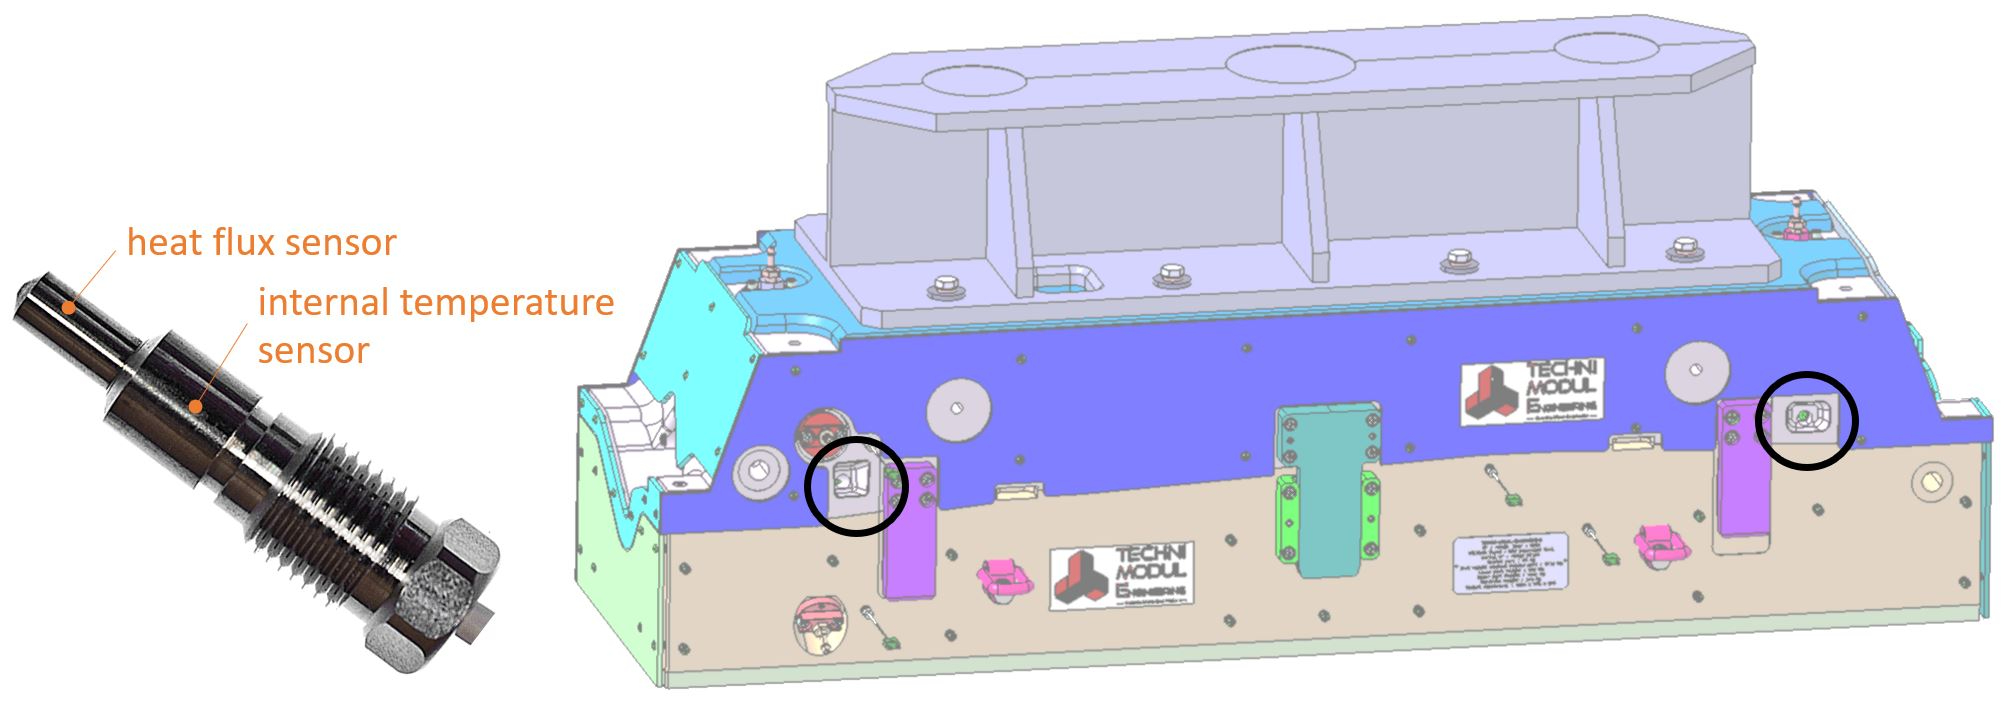
TME instaló dos sensores TFX-191, uno en la entrada de resina y otro en la salida de resina, en el molde superior del conjunto de herramienta de producción acoplado que luego envió a NLR (Fig. 1, 2). NLR usó esta herramienta de producción para fabricar piezas demostradoras HECOLAG en marzo y abril de 2021. Los sensores TFX-191 son para herramientas metálicas gruesas.
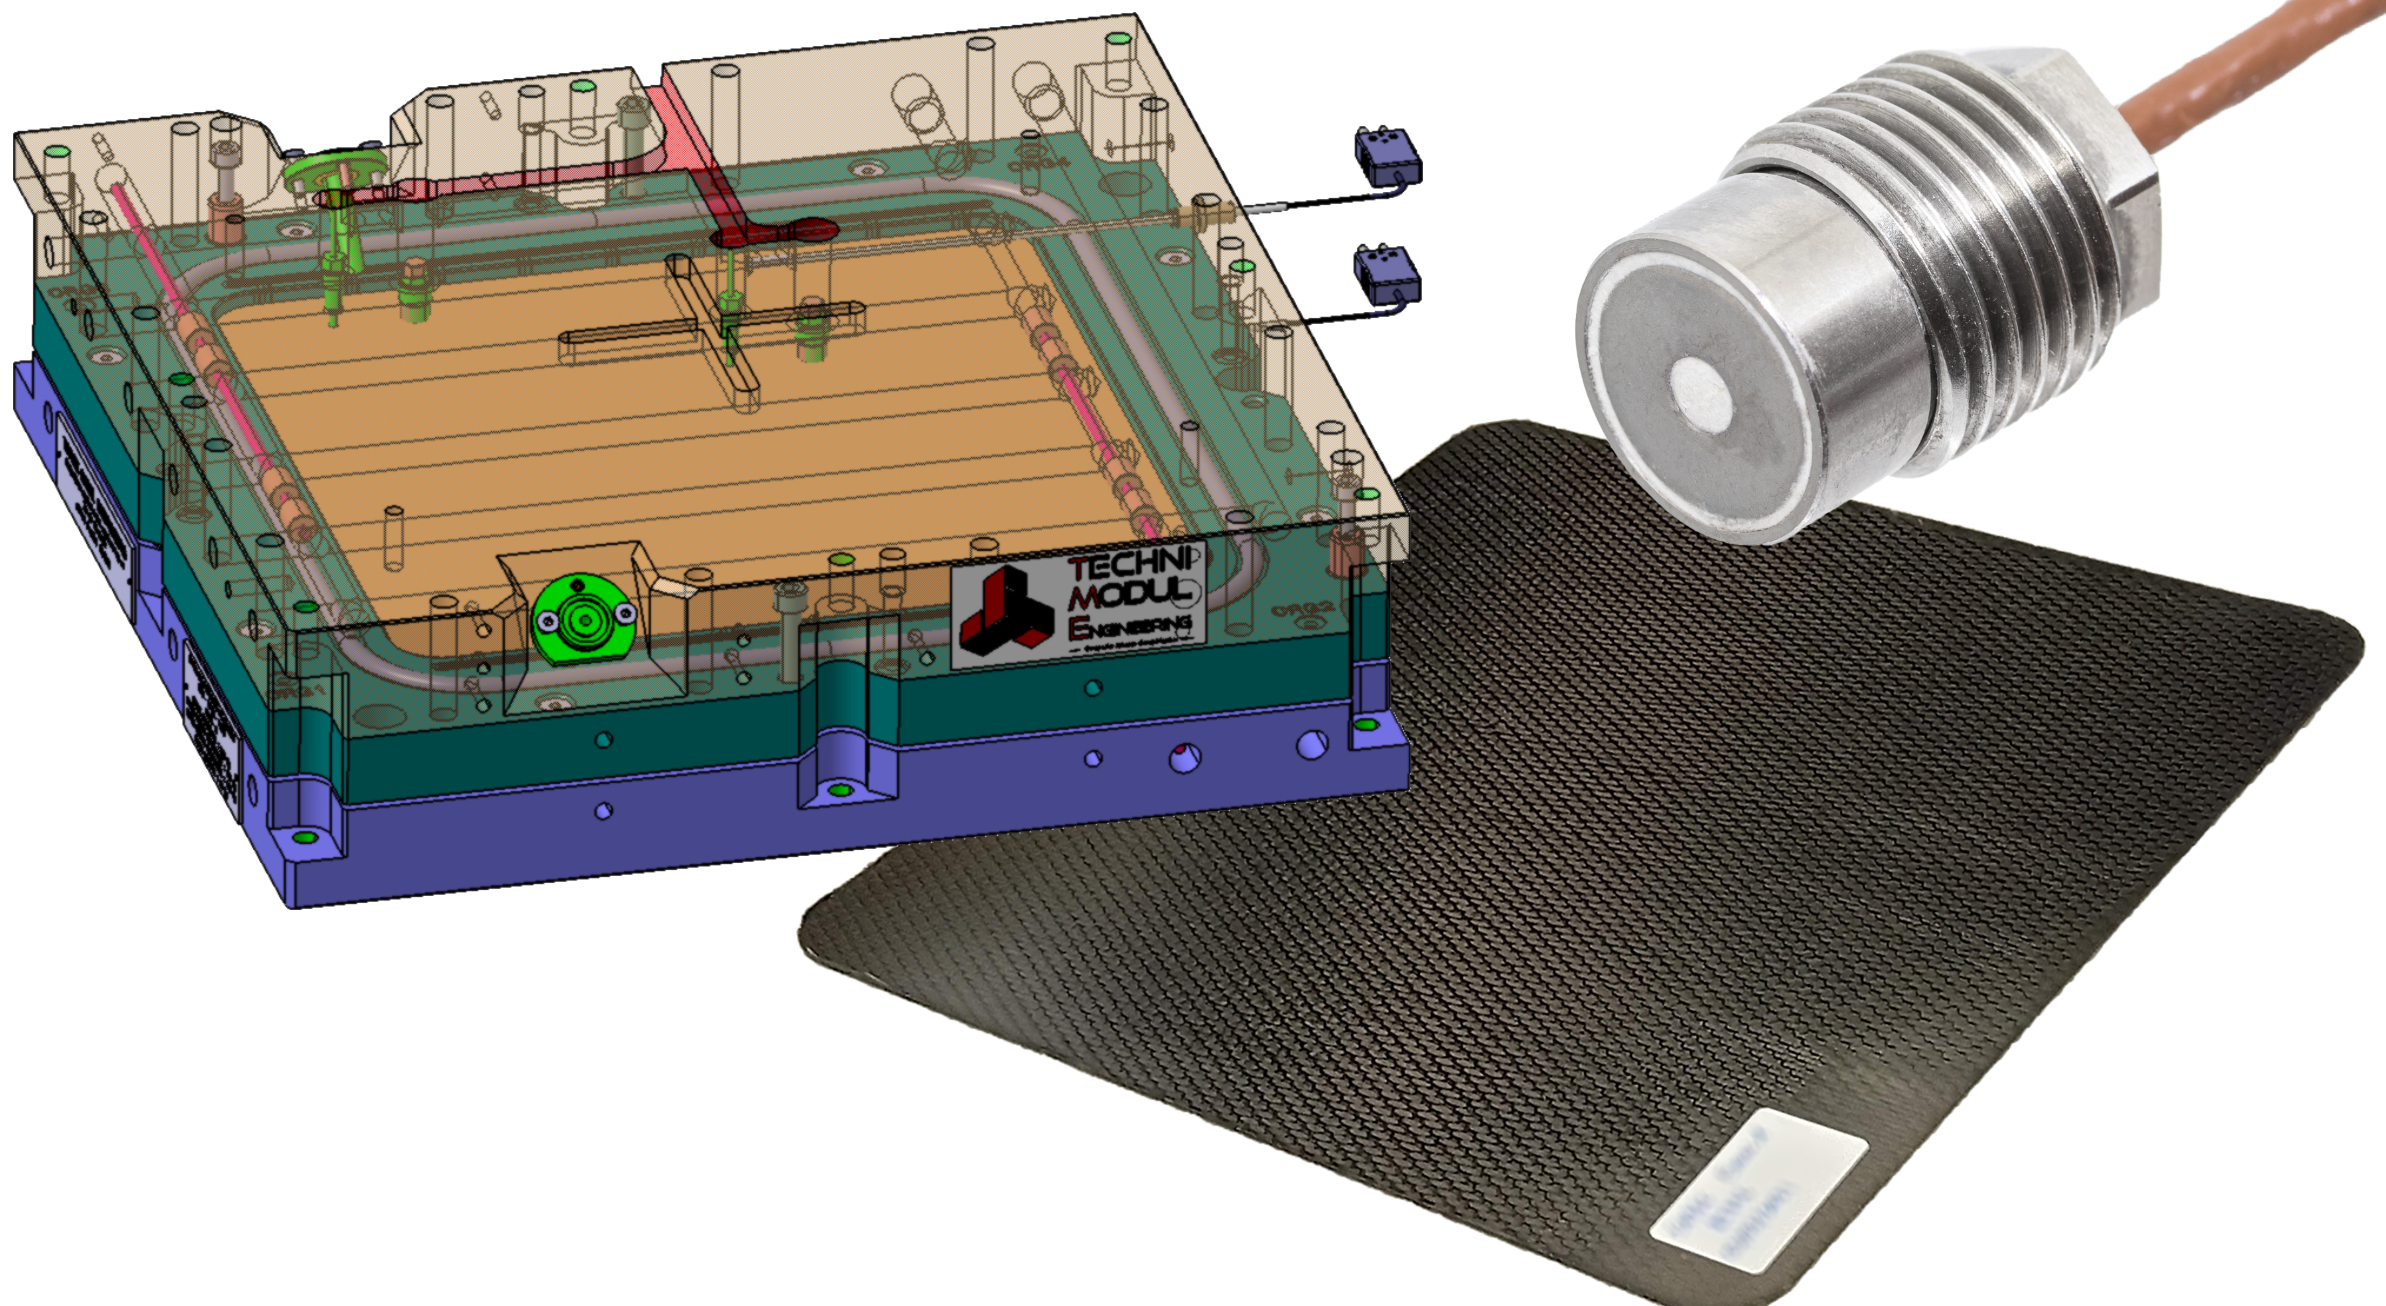
En paralelo, TME tomó una herramienta interna más pequeña usada para fabricar placas de muestra CFRP y la modificó con dos sensores TFX-224, que son más cortos, para herramientas más delgadas (Fig. 3). Este conjunto de herramienta de placas RTM se usó luego para realizar pruebas de demostración de sensores según los objetivos de INNOTOOL 4.0 descritos arriba. “Estos sensores son similares a los que usamos para Safran”, dice Cara, “pero ahora mejorados para ser mucho más compactos y sensibles”. Los sensores se colocaron cerca del centro de la pieza y la salida de resina. Además de sensores de flujo de calor, TFX desarrolló y suministró dos sistemas de adquisición de datos, uno entregado a Isojet y uno usado por TME para las pruebas de placas CFRP.
Resultados de pruebas INNOTOOL 4.0
Las pruebas que TME realizó usando su herramienta de placas modificada con sensores TFX probaron dos resinas diferentes, HexFlow RTM 6 y PRISM EP 2400, así como la influencia del espesor de la pieza y el tiempo de curado total. “Los sensores proporcionaron buenas señales para monitorizar el ciclo de curado”, dice Cara. “El equipo analizó las curvas de curado y mostró que el tiempo de curado para RTM 6 podía reducirse al menos 30 minutos del curado prescrito de dos horas”.
Esto se ve en la curva abajo, donde t=0 horas es el inicio de la inyección. Nota, el tiempo de curado comienza cuando la temperatura alcanza 180 °C y el fin del curado corresponde al 99% del nivel de curado relativo (ver eje vertical a la derecha). El fin del curado también coincide con la estabilización del flujo de calor bruto.
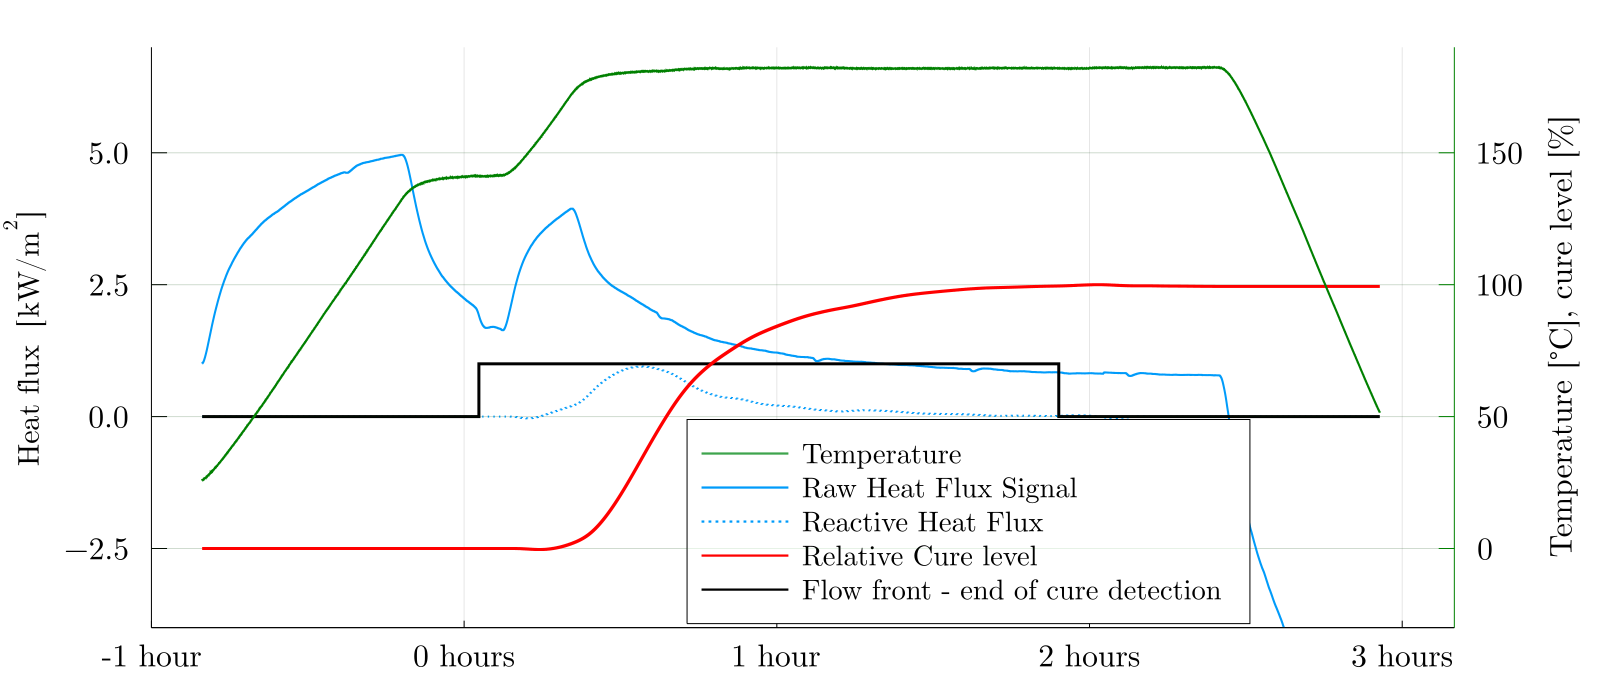
Esto fue verificado por mediciones de estado de curado de piezas desmoldeadas usando análisis mecánico dinámico (DMA), una técnica de laboratorio alternativa a DSC que mide la temperatura de transición vítrea (Tg) para compuestos. “Los resultados de DMA confirmaron que para la resina RTM 6, la Tg permanece inalterada tras 90 minutos de curado a 180 °C”, añade.
El efecto del espesor también se investigó. “Las primeras placas CFRP probadas por TME en sus pruebas de demostración de sensores eran de menos de 2 milímetros de espesor”, señala Cara. “Estas placas también tenían un alto volumen de fibra (50-60%) y un ciclo de curado lento para prevenir exotermia y posibles problemas con tensión térmica y calidad de la pieza. Todo esto es muy normal para piezas aeroespaciales, pero significa que hay muy poca resina, y por tanto la cantidad de flujo de calor liberado por la reacción de la resina era pequeña. Así que, en efecto, buscábamos la aguja del flujo de calor debido al curado de la resina dentro de un océano de calentamiento de la herramienta y la pieza”.
En otras palabras, como explica Cara, “La mayoría de los ciclos de curado RTM aeroespaciales implican inyectar resina a una temperatura y luego rampas a curar a una segunda temperatura más alta. Así, cuando terminas la inyección, calientas la herramienta a la temperatura de curado, lo que genera un gran flujo de calor en el sistema general”. Sin embargo, como con las pruebas DSC, la clave para monitorizar el curado con sensores de flujo de calor es medir el calor liberado durante la polimerización/curado y mostrar esas mediciones en una curva de flujo de calor versus temperatura en el sistema de moldeo y tiempo. “Así que inventamos un método que nos ayuda a restar la base del calentamiento del molde, y la conducción de ese calor a la pieza, para que sea posible identificar el flujo de calor de la reacción de la resina”.
Así, aunque las condiciones de proceso en las placas delgadas iniciales eran muy desafiantes, dice Cara, “todavía podíamos ver el flujo de calor de la reacción de la resina. Sin embargo, al hacer también piezas más gruesas, pudimos ver exactamente la diferencia en niveles de flujo de calor según el espesor de la pieza y esto validó nuestro monitorizado de curado en las piezas delgadas”. Nota, la curva arriba (también mostrada en la foto de apertura) se obtuvo usando resina RTM 6 en una placa de 3,2 milímetros de espesor.
Los resultados para la detección del frente de flujo de resina, sin embargo, fueron más problemáticos. “Para el sensor cerca de la salida, podíamos ver el flujo muy bien, pero no para el sensor cerca del centro, donde la resina llegaba muy tarde”, dice Cara. “La detección del frente de flujo con sensores de flujo de calor requiere que el flujo de resina produzca un cambio en el campo térmico local. Esto ocurre cuando la resina no está a la misma temperatura que la preforma”. Señala que ΔT mayor a 0,1 °C es suficiente para detección. “Sin embargo, con las pruebas de placas CFRP delgadas, la temperatura era muy uniforme en el molde y la resina llegaba muy lentamente. Así, el contraste térmico no fue suficiente para detectar la llegada de la resina versus el ruido térmico en el sistema general. La llegada de la resina a la salida, sin embargo, fue más rápida debido a los canales [huecos entre la preforma y el borde del molde, ver “Fabricación de piezas de geometría compleja de RAPM”] que ayudan a crear un contraste térmico mayor que fue más fácil de detectar y monitorizar”.
Cara sugiere que este monitorizado del frente de flujo de resina podría mejorarse con nuevos sensores activos que TFX ha desarrollado que usan una capacidad de calentamiento integrada dentro del sensor. “Esto permite a los sensores ayudar a proporcionar el contraste térmico necesario en piezas y procesos donde es inherentemente difícil”, explica.
Ampliando la capacidad de control de proceso de compuestos
“Estamos contentos con el trabajo completado hasta ahora”, dice Torres, “pero esto es solo un primer paso. El objetivo es usar estos sensores de flujo de calor para gestionar el procesamiento de compuestos en entornos de producción”. Esto es posible, dice Cara, enviando automáticamente una señal del sistema de sensores al equipo de inyección basado en la llegada de la resina y a la prensa basado en una pendiente cero en la curva de curado. Torres añade que TME tiene sistemas de control de proceso para la máquina de inyección y prensa RTM que gestionan temperatura y presión. “El siguiente paso”, dice, “es integrar los sensores TFX en estos sistemas de control y gestionar el proceso general desde un portátil”. Cara señala que los sensores TFX y la adquisición de datos también funcionan con sensores de presión (ej. Kistler, Winterthur, Suiza) para ayudar en este control de proceso general, y su empresa está desarrollando un sensor que medirá flujo de calor, temperatura y presión en un solo dispositivo integrado.
¿Pero es asequible este control de proceso? Cara dice que la inversión inicial de 10.000-30.000 dólares para el sistema de monitorizado generalmente logra retorno en la fase de desarrollo, reduciendo ensayo y error mediante mejor comprensión de proceso y pieza. “El sistema luego proporciona ahorros durante la producción, reduciendo tiempo de ciclo, asegurando repetibilidad y proporcionando detección temprana de derivas o no conformidades”.
En GKN Fokker, Vergouwen cree que una vez demostrada la capacidad de reducir tiempo de ciclo y mejorar coste, “entonces es posible imaginar compuestos no solo en el tipo de componente de tren de aterrizaje demostrado en los proyectos INNOTOOL 4.0 y HECOLAG, sino en todo tipo de piezas. Eso abriría nuestro espacio de diseño y nos permitiría ampliar los límites del tren de aterrizaje ligero aún más”. Besson ve una aplicación aún más amplia: “Este tipo de control de proceso puede desarrollarse para todo tipo de moldes y piezas compuestas”.
Resina
- Mapeo de temperatura interior rentable con sensores de bajo coste
- Conectar múltiples sensores DS18B20 1‑Wire a Raspberry Pi para monitorización precisa de temperatura
- Construya Efectos de Audio Controlados por Sensores con el Kit Satellite CCRMA
- Medición de Sensores Analógicos en Raspberry Pi con un Solo Pin GPIO
- Lectura de Sensores Analógicos con Raspberry Pi y Zabbix: Guía Paso a Paso
- Controlador de Riego Inteligente con Windows 10 IoT, Raspberry Pi y Sensores de Humedad XBee
- ams ilumina Sensors Expo 2019 con showcases sensores ópticos cutting‑edge
- Guía Completa de Tipos de Sensores y Diagramas de Circuitos
- Optimizando la Fabricación de Sensores con Tecnologías Adhesivas Avanzadas
- Apósitos Avanzados con Sensores de Curación Integrados para Monitoreo de Infecciones en Tiempo Real
- Los sensores IoT revolucionan la monitorización de la contaminación atmosférica y la salud pública