



Reducción de la Complejidad en Mecanizado CNC: Desafíos Clave y Estrategias de Optimización Probadas
Ranuras y Estructuras Profundas y Estrechas con Holguras Ajustadas
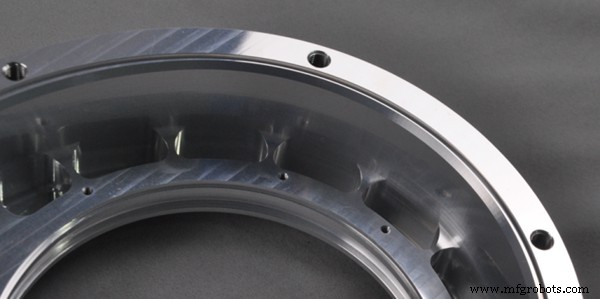
Piezas como disipadores de calor y cuerpos de válvula a menudo presentan ranuras profundas y estrechas y nervios de pared delgada densamente empaquetados para reducir peso y aumentar la disipación de calor. En mecanizado CNC, estas características plantean varios problemas críticos:
- Se requieren fresas de filo largo para ranuras profundas. Cuando el vuelo de la herramienta supera su diámetro, pueden ocurrir deflexión elástica y vibración, llevando a inexactitudes dimensionales y defectos superficiales.
- El espacio limitado en ranuras estrechas dificulta la evacuación de viruta, aumentando el riesgo de atascos y rotura de herramienta.
- La penetración de refrigerante en áreas profundas y estrechas es difícil, causando acumulación de calor que deforma la pieza y compromete la precisión.
Técnicas de Optimización
- En diseño, ensanchar ranuras o reducir profundidad para que la relación diámetro-profundidad de herramienta se mantenga en límites aceptables.
- Usar herramientas de alta rigidez y diámetro pequeño o fresas de filo largo combinadas con soportes de sujeción firmes.
- Aumentar flujo de refrigerante o incorporar canales de evacuación de viruta.
- Si el rediseño no es posible, adoptar un enfoque de mecanizado por etapas: desbaste elimina material en bruto, seguido de acabado para lograr tolerancias finales.
Estructuras con Radios Pequeños y Despeje de Esquinas Incompleto
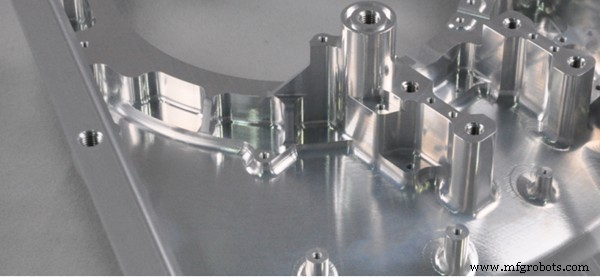
Radios internos demasiado pequeños a menudo requieren electroerosión o acabado manual. Los principales desafíos son:
- Límites de diámetro de herramienta: Esquinas de radio pequeño requieren herramientas diminutas, pero cavidades profundas demandan herramientas largas cuyo diámetro mínimo está limitado por la rigidez.
- Residuo de trayectoria de herramienta: Si el radio de herramienta supera el radio de esquina especificado, queda material, creando un "nudo muerto".
- Pasos de proceso adicionales: Esquinas no mecanizables requieren electroerosión, añadiendo errores de sujeción y tiempo de ciclo.
Técnicas de Optimización
- Aumentar el radio interno donde el diseño lo permita, permitiendo una sola pasada con herramientas estándar.
- Aplicar patrones de avance helicoidales o de arco circular en esquinas para evitar cambios bruscos de dirección que inducen vibración.
- Rediseñar áreas problemáticas en esquinas externas o añadir muescas de proceso para simplificar el mecanizado.
Estructuras de Pared Delgada
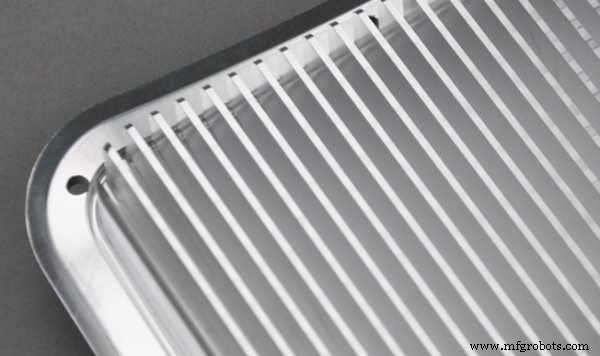
Las piezas de pared delgada son ligeras pero susceptibles a deformación y vibración bajo fuerzas de corte:
- Baja rigidez: Las paredes delgadas carecen de rigidez, llevando a deformación elástica durante el mecanizado.
- Desafíos de sujeción: Fuerza de sujeción excesiva deforma la pieza; fuerza insuficiente lleva a posicionamiento inestable.
- Riesgo de resonancia: Frecuencias naturales bajas pueden coincidir con frecuencias de corte, degradando calidad superficial.
Técnicas de Optimización
- Añadir nervios o soportes temporales durante el diseño y eliminarlos tras el mecanizado.
- Usar soportes auxiliares como ventosas de vacío o rellenos de aleación de bajo punto de fusión.
- Separar desbaste y acabado; en acabado usar cortes ligeros, altas velocidades de husillo y avances rápidos.
Caso de Estudio: Optimización de Mecanizado de Carcasa de Disipador para Camión Eléctrico
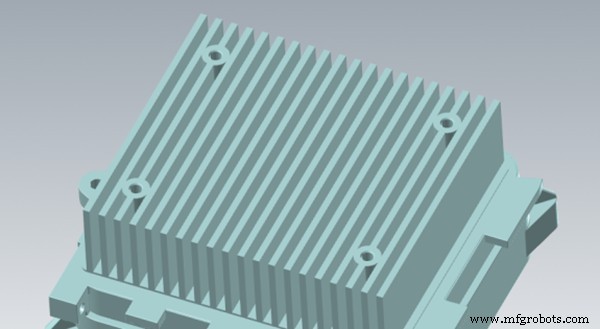
La carcasa del disipador, hecha de aluminio ADC12 y midiendo 159 × 135 × 67 mm, presenta una estructura densa de aletas con ranuras profundas para disipar calor del tren motriz. El análisis inicial reveló varios cuellos de botella:
Desafíos de Mecanizado Relacionados con el Diseño
1. Ranuras Profundas y Estrechas Irrazonables
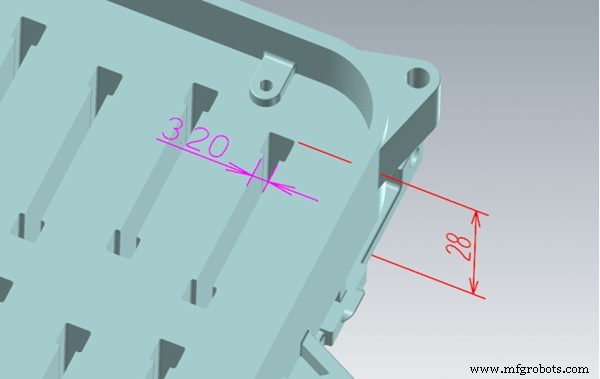
Ancho de ranura de 3,2 mm y profundidad de 28 mm requería fresa de 3 mm con vuelo >29 mm, resultando en baja rigidez, alto riesgo de rotura, tiempo de ciclo extendido y dificultad para lograr Ra 1,6.
2. Radio de Esquina Extremadamente Pequeño
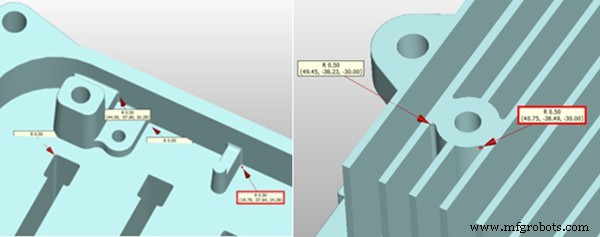
La profundidad de cavidad de 28 mm requería fresa de 3 mm, pero su radio R1,5 no podía mecanizar las esquinas R0,5 del diseño, dejando material que requeriría electroerosión.
3. Espesor de Pared Local Muy Delgado
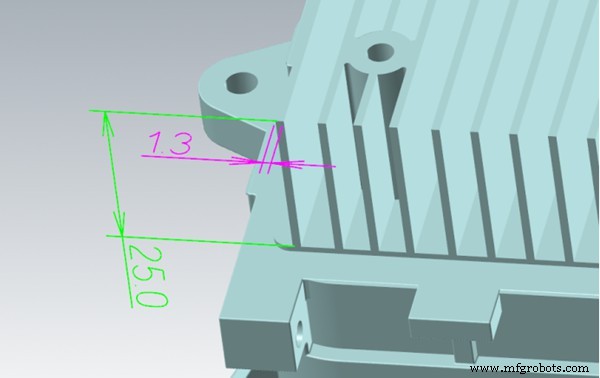
Aletas de solo 1,2 mm de espesor y 25 mm de altura eran propensas a vibración y deflexión durante el fresado, comprometiendo la estabilidad dimensional.
Plan de Mecanizado Optimizado y Resultados
1. Diseño de Ranura Escalonada
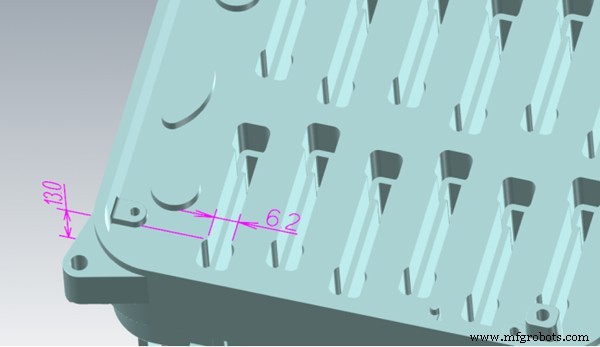
La ranura de 28 mm se dividió: los 15 mm inferiores mantuvieron 3 mm de ancho; los 13 mm superiores se ensancharon a 6,2 mm. Primero una fresa de 6 mm mecaniza la sección superior, luego una de 3 mm maneja la parte profunda. Cada herramienta opera dentro de una relación longitud-diámetro segura, permitiendo un aumento triple de parámetros de corte. El tiempo total de ciclo cayó de 2,8 h a 1,1 h, y el coste de herramienta bajó un 60 %.
2. Radios de Esquina Ampliados para Eliminar Electroerosión
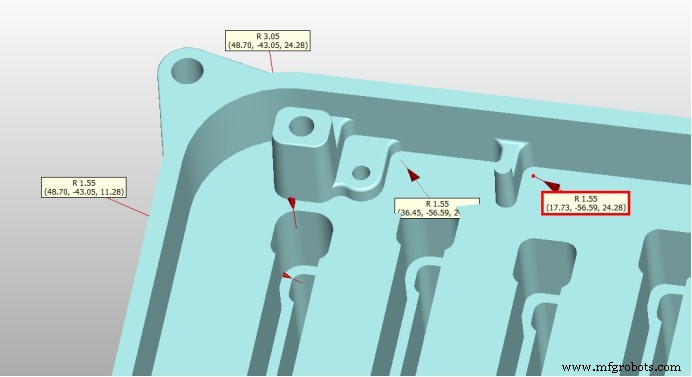
Aumentar el radio de fondo de cavidad a R1,55 y el de escalón a R3 permitió mecanizado directo con fresas de fondo plano de 3 mm y 6 mm, eliminando el paso de electroerosión y mejorando consistencia dimensional.
3. Paredes Delgadas Engrosadas
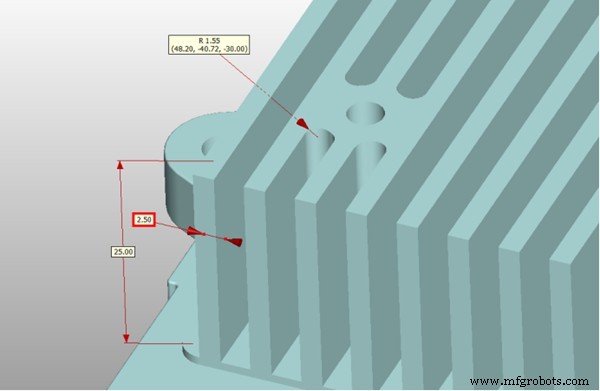
El espesor de pared aumentó de 1,3 mm a 2,5 mm, suprimiendo la deflexión y logrando tolerancia ±0,05 mm.
Comparativa de Rendimiento de Mecanizado
| Ítem | Antes | Después | Mejora |
|---|---|---|---|
| Tiempo de mecanizado por pieza | 6,5 h | 3,2 h | Reducción 51 % |
| Consumo de herramientas | 8–10 herramientas/pieza | 4–6 herramientas/pieza | Reducción 40 % |
| Proceso de electroerosión | Mantenido | Eliminado | 2,5 h ahorradas |
| Rugosidad superficial | Ra 1,6–3,2 | Ra 0,8–1,2 | Mejora significativa |
Recomendaciones de Optimización de Fabricación
- Evaluación de accesibilidad de herramienta: Mantener profundidad de ranura por debajo de cinco veces el diámetro de herramienta para evitar vuelo excesivo.
- Selección de radio de filete: Diseñar esquinas internas con radios que coincidan con tamaños de herramienta estándar para eliminar electroerosión o acabado manual.
- Ajuste de estructura de aletas: Donde sea factible, reemplazar ranuras profundas muy espaciadas con configuraciones escalonadas y aumentar espesor de pared o reducir número de aletas para mejorar rigidez y factibilidad de mecanizado.
Con amplia experiencia en geometrías complejas y tolerancias estrechas, WayKen ofrece soluciones de mecanizado CNC que integran retroalimentación DFM y estrategias avanzadas. Nuestro enfoque reduce tiempos de ciclo, costes de herramienta y tasas de desecho asegurando piezas consistentes de alta calidad.
Los diseños mecánicos modernos dependen cada vez más de estructuras complejas. Ignorar las limitaciones del mecanizado CNC puede llevar a dificultades de procesamiento, sobrecostes y desecho. Al abordar accesibilidad de herramienta, vibración de pared delgada, evacuación de viruta y problemas de radio de esquina temprano en el diseño, solo ajustes menores pueden producir mejoras mayores en fabricabilidad y eficiencia de coste.
máquina CNC
- Video Formación Canteadora 508 – Domina Técnicas Avanzadas
- Máquina CNC Etiquetadora Automática Fiable para Producción Muebles – Disponible en Ruanda
- Reshoring del mecanizado CNC: Por qué ahora es el movimiento más inteligente
- Router CNC 1325 de Tres Husillos con Eje Rotativo – Máquina Premium para Carpintería Enviada a Canadá
- Cómo la Internet Industrial revoluciona las operaciones de mecanizado personalizado
- Mecanizado eficiente de piezas pequeñas de aluminio: Producción de alta calidad con control preciso de RPM
- Guía de Seguridad para Cortadoras CNC de Cuchilla: Medidas de Protección Esenciales
- Programación Sinumerik 810: Control de Radio y Chaflán en Fresado CNC
- Domine el 5 ejes: Webinar "Take Five for 5-Axis"
- Cortadora Láser CO₂ 1325 Confiable Enviada a Charleston, Tennessee
- Cliente Encantado con Visita a Fábrica: Calidad de Procesamiento Excepcional