



Gestión de la Deformación Diferida en Piezas de Plástico Mecanizadas por CNC: Causas, Diagnóstico y Prevención
Parece Bien Tras el Mecanizado, Luego Cambia
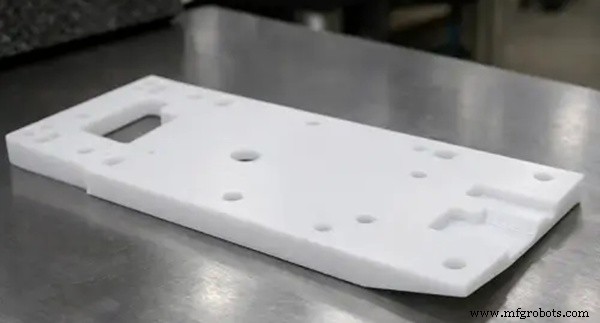
A diferencia de los metales, los plásticos no son inherentemente rígidos ni dimensionalmente estables. Exhiben una clara respuesta dependiente del tiempo que puede manifestarse mucho después del mecanizado.
Durante el corte CNC, una pieza puede permanecer en un estado de equilibrio temporal:
- Mientras se corta, el dispositivo de sujeción mantiene el material en su lugar.
- Una vez finalizado el mecanizado, se libera la restricción externa.
- Con el tiempo, las tensiones internas comienzan a redistribuirse.
Como resultado, la pieza puede deformarse gradualmente por sí sola, incluso en ausencia de fuerzas externas.
Este cambio dimensional suele aparecer en tres formas:
- Alabeo
- Contracción o expansión dimensional
- Deformación local por torsión
¿Por Qué Aparece la Deformación Más Tarde?
Las piezas de plástico a menudo mantienen su forma inicial tras el mecanizado, solo para desplazarse en las horas o días siguientes.
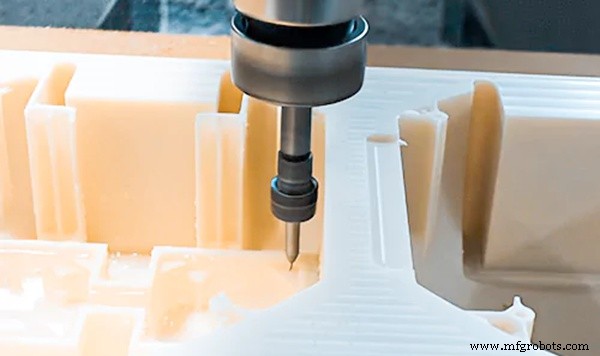
1. Liberación de Tensiones Residuales
La tensión residual proviene de dos fuentes principales: el historial de fabricación del material (p. ej., moldeo por inyección o extrusión) y el propio proceso de mecanizado, que introduce presión de herramienta y tensión superficial inducida por fricción.
Durante el corte CNC:
- Se elimina material localmente.
- Se rompe el equilibrio de tensiones original.
- Las estructuras internas pierden sus restricciones.
Sin embargo, la tensión remanente no colapsa inmediatamente. En su lugar, el material experimenta un proceso de relajación donde las cadenas moleculares se mueven y reordenan lentamente hacia un nuevo equilibrio durante varias horas o días. Resultados típicos incluyen alabeo, torsión o deriva dimensional local.
2. "Efecto Memoria" de las Cadenas Moleculares
Los polímeros son moléculas de cadena larga. El corte CNC de alta velocidad puede estirar, orientar o romper parcialmente cadenas cerca de la superficie mecanizada —como estirar un muelle. Inmediatamente tras el mecanizado, estas cadenas no han respondido completamente, por lo que la pieza mantiene temporalmente su forma. Con el tiempo y fluctuaciones de temperatura, las cadenas vuelven gradualmente a su estado original enrollado, causando contracción o deformación.
3. Efectos Posteriores de la Expansión Térmica
Incluso con refrigeración adecuada, la zona de corte puede alcanzar temperaturas cercanas al punto de fusión del POM o la transición vítrea del PMMA. La distribución de temperatura de la pieza suele ser desigual justo después del mecanizado. Cuando se enfría completamente a temperatura ambiente —a veces tomando varias horas— pueden ocurrir cambios dimensionales, especialmente en piezas de pared gruesa donde el calor se disipa más lentamente.
4. Absorción de Humedad Causando Cambios de Volumen
Plásticos higroscópicos como la PA absorben humedad del aire. Tras el mecanizado, la humedad penetra gradualmente en el material, alterando el espaciado molecular y expandiendo ligeramente la pieza. La absorción desigual —rápida en superficie, lenta en el interior— crea deformación diferencial que puede llevar finalmente a deformación.
5. Liberación de Tensiones de Mecanizado y Sujeción
Durante el mecanizado, las piezas se sujetan con fuerza significativa. La restricción del dispositivo puede enmascarar la deformación real, y el corte puede introducir tensión residual adicional. Una vez retirada la pieza, la tensión se redistribuye, la estructura rebota y cambian las dimensiones. Piezas de pared delgada y estructuras planas grandes son particularmente vulnerables.
Soluciones: ¿Cómo Controlar la Deformación Diferida?
El objetivo no es eliminar la deformación por completo, sino gestionar la trayectoria y velocidad de liberación de tensiones.
1. Elegir Materiales de Baja Tensión o Grados Estabilizados
Priorice materiales con tensión interna mínima o que hayan pasado tratamientos de estabilización, como:
- POM recocido
- PA estabilizada
- Grados de PC de baja tensión
La estabilidad inherente del material determina en gran medida el límite superior de deformación potencial.
2. Emplear Mecanizado Simétrico, Paso a Paso
Evite eliminar gran cantidad de material solo de un lado. En su lugar, use mecanizado equilibrado en ambos lados, eliminación de material capa por capa, y evite la pérdida brusca de rigidez general. Estos enfoques reducen la liberación abrupta de tensiones.
3. Permitir Tiempo para Estabilización de Tensiones Tras el Desbaste
Después del desbaste, deje reposar la pieza a temperatura ambiente 12–24 horas antes de realizar operaciones de acabado. Este paso puede reducir significativamente la deriva dimensional tras la entrega.
4. Controlar el Calor de Corte y la Tensión de Mecanizado
Optimice parámetros mediante:
- Usar altas velocidades de husillo con profundidades de corte someras.
- Evitar herramientas desafiladas.
- Monitorizar y limitar el aumento de temperatura de corte.
Estas medidas minimizan la tensión secundaria introducida durante el mecanizado.
5. Gestionar la Humedad para Materiales Higroscópicos
Para PA y plásticos similares:
- Almacene piezas a humedad controlada.
- Condicione la humedad si es necesario.
- Evite exponer piezas recién mecanizadas a ambientes de alta humedad.
El control adecuado de humedad puede mejorar enormemente la estabilidad dimensional.
Caso de Estudio: Deformación Diferida en Componente Estructural de POM
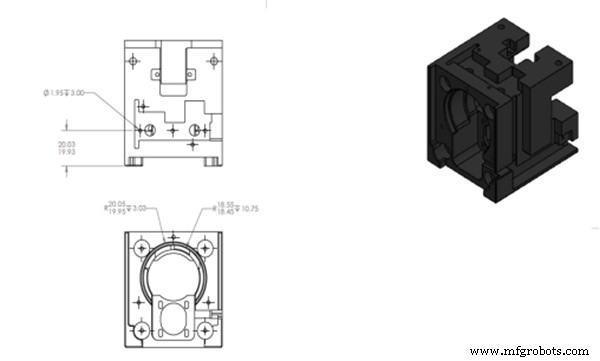
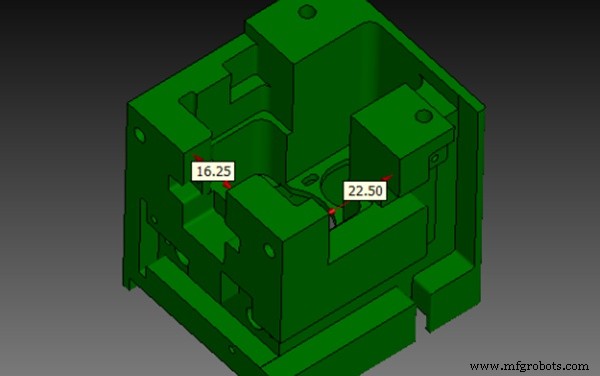
Una pieza estructural para equipos automatizados requería tolerancias estrechas:
- Material: POM negro
- Tamaño: 66 × 66 × 72 mm
- Tolerancia: ISO 2768‑MK
- Características: Superficies planas con cavidades profundas y posicionamiento multi-agujero.
- Aplicación: Posicionamiento de ensamblaje de precisión.
Situación Inicial
La inspección inmediata post-mecanizado reveló:
- La planitud cumplía requisitos.
- Precisión de posición de agujeros dentro de tolerancia.
- Sin anomalías en la entrega.
Sin embargo, tras 24 horas:
- La estructura de abertura se contrajo hacia dentro 0,2 mm.
- La alineación de agujeros se desvió durante el ensamblaje.
- La consistencia del lote se volvió inestable.
Intentos Iniciales (Ineficaces)
El equipo de ingeniería sospechó primero problemas de herramienta y probó:
- Sustituir herramientas de corte.
- Reducir avance.
- Aumentar pasadas de acabado.
Pese a estos ajustes, la deformación persistió tras 24 horas.
Análisis de Causa Raíz
Una revisión adicional descubrió:
- Tensión interna residual en la materia prima.
- Gran eliminación de material solo de un lado.
- Deformación enmascarada por sujeción del dispositivo durante el mecanizado.
En efecto, el mecanizado solo restringió temporalmente la deformación en lugar de eliminar la tensión.
Estrategia Final de Optimización
Cambios de proceso incluidos:
- Cambio a mecanizado doble cara, paso a paso.
- Permitir reposo de 24 horas tras el desbaste.
- Usar profundidades de corte someras en acabado.
- Añadir período final de estabilización antes de inspección.
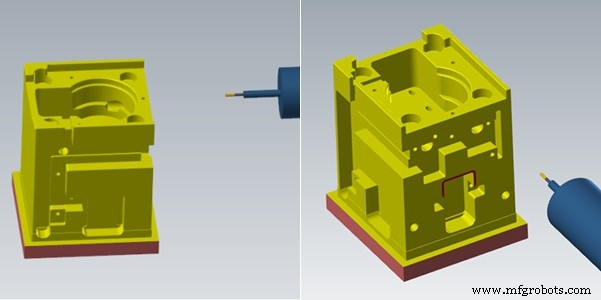
La inspección final se realizó solo tras estabilizar la pieza en entorno con temperatura y humedad controladas.
Resultados Finales
Resultados post-optimización:
- Deformación diferida casi eliminada.
- Planitud mantuvo dentro de 0,1 mm.
- Consistencia de lote mejorada significativamente.
Conclusión
La deformación diferida en piezas de plástico mecanizadas por CNC es fundamentalmente un proceso de relajación de tensiones dependiente del tiempo, no un problema de precisión de mecanizado. La mitigación más efectiva combina:
- Selección cuidadosa de material.
- Estrategia de mecanizado optimizada.
- Control del tiempo de liberación de tensiones.
El objetivo es permitir que las tensiones se liberen antes del acabado final o inspección, previniendo cambios dimensionales tras la entrega.
WayKen ofrece servicios profesionales de mecanizado CNC de plástico para componentes de precisión con geometrías complejas y tolerancias estrechas. Mediante procesos optimizados, estrategias de control de tensiones e inspección de calidad rigurosa, ayudamos a mejorar la estabilidad dimensional y reducir el riesgo de deformación diferida.
máquina CNC
- Canteadora automática profesional para muebles de madera – Soluciones fiables en Ruanda
- Programas de Aprendizaje de Mecanizador Juvenil: Impulsa tu Carrera y Gana Mientras Aprendes
- Servicios de Mecanizado Duro Explicados: Capacidades, Materiales y Aplicaciones
- SinuTrain: Simulación y Formación CNC de Siemens para Sinumerik 802D/810D/840D
- 5G: Revolucionando Dispositivos Inteligentes con Mecanizado de Precisión
- Centros de Torneado CNC QuickTECH Regresan a PMTS 2017 – Ahora en Exhibición en Absolute Machine Tools
- Saludos de Temporada de BDE Inc.: Gracias por un Año Notable
- Centros de mecanizado 5 ejes D2-5AX y D3-5AX: Soluciones CNC de precisión para fabricación avanzada
- Comparativa Rápida de Herramientas de Corte CNC: Fresas de Extremo, Fresas de Rosca y Más
- Cliente etíope aplaude router CNC nesting ATC 1325 Blue Elephant
- Elegir una Fresadora CNC Usada Fiable: Consejos de Expertos