



Referencia Completa de Códigos G Tormach para PCNC 1100 y 770
Referencia completa de códigos G Tormach.
Los mecanizadores CNC pueden descargar los manuales de Tormach PCNC 1100 y PCNC 770 desde Tormach Manuals Download.
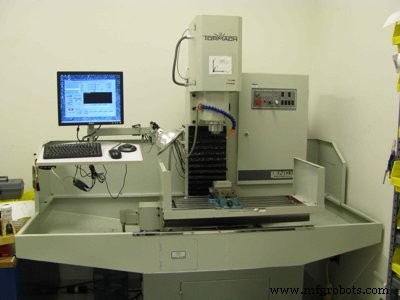
Tormach PCNC
Lista de Códigos G Tormach
G00 – Posicionamiento rápido
G01 – Interpolación lineal
G02 – Interpolación circular/helicoidal en sentido horario
G03 – Interpolación circular/helicoidal en sentido antihorario
G04 – Pausa (Dwell)
G10 – Establecimiento de origen del sistema de coordenadas
G12 – Bolsillo circular en sentido horario
G13 – Bolsillo circular en sentido antihorario
G15/G16 – Movimientos en coordenadas polares en G00 y G01
G17 – Selección de plano XY
G18 – Selección de plano XZ
G19 – Selección de plano YZ
G20/G21 – Unidades pulgada/milímetro
G28 – Retorno a origen
G28.1 – Referenciar ejes
G30 – Retorno a origen
G31 – Sondado recto
G40 – Cancelar compensación de radio de herramienta
G41/G42 – Iniciar compensación de radio a izquierda/derecha
G43 – Aplicar compensación de longitud de herramienta (+)
G49 – Cancelar compensación de longitud de herramienta
G50 – Restablecer todos los factores de escala a 1.0
G51 – Establecer factores de escala de entrada de ejes
G52 – Desplazamientos temporales del sistema de coordenadas
G53 – Movimiento en sistema de coordenadas absoluto de máquina
G54 – Usar desplazamiento de fijación 1
G55 – Usar desplazamiento de fijación 2
G56-58 – Usar desplazamiento de fijación 3, 4, 5
G59 – Usar desplazamiento de fijación 6 / usar número de fijación general
G61/G64 – Parada exacta / Modo velocidad constante
G68/G69 – Rotación del sistema de coordenadas
G73 – Ciclo enlatado – taladrado a golpes
G80 – Cancelar modo de movimiento (incluye ciclos enlatados)
G81 – Ciclo enlatado – taladrado
G82 – Ciclo enlatado – taladrado con pausa
G83 – Ciclo enlatado – taladrado a golpes
G85 – Ciclo enlatado – mandrinado, sin pausa, salida en avance
G86 – Ciclo enlatado – mandrinado, parada de husillo, salida rápida
G88 – Ciclo enlatado – mandrinado, parada de husillo, salida manual
G89 – Ciclo enlatado – mandrinado, pausa, salida en avance
G90 – Modo distancia absoluta
G91 – Modo distancia incremental
G92 – Desplazar coordenadas y establecer parámetros
G92.x – Cancelar G92, etc.
G93 – Modo avance en tiempo inverso
G94 – Modo avance por minuto
G95 – Modo avance por revolución
G98 – Retorno a nivel inicial tras ciclos enlatados
G99 – Retorno a nivel punto R tras ciclos enlatados
máquina CNC
- Domine el Ciclo de Frontal G72 de Fanuc: Guía Completa y Consejos de Programación
- Referencia Completa de Códigos G Fanuc – Todos los Comandos Explicados
- G75 Ciclo Enlatado de Ranurado: Ejemplo y Guía de Programación CNC
- Guía Completa de Códigos G CNC para Controles Fanuc
- Demo del Ciclo de Desbaste Frontal Fanuc G72 – Guía Paso a Paso de Programación CNC
- Referencia Completa de Códigos G para Tornos Hurco: Consolas Dual-Screen y Max
- Referencia Completa de Códigos G para Fresadoras Hurco: Guía para Maquinistas CNC
- Roscado Sin Esfuerzo con Mach3 Turn Ciclo Enlatado G76
- Guía de Referencia de Códigos G para Torneado Mach3
- Referencia completa de códigos G Fanuc para programación CNC
- Referencia Completa de G-Codes Mazak Serie M para Centros de Mecanizado